
Rippkonveier või Power and Free? Kumba teie liin vajab
Erinevus rippkonveieri ja power and free süsteemi vahel taandub ühele küsimusele: kas detail peab saama liinil seisma jääda. Mehaaniline erinevus, otsustustabel, investeeringu ja käituskulu võrdlus, kirjutatud liiniehitaja poolt.
 Suurenda
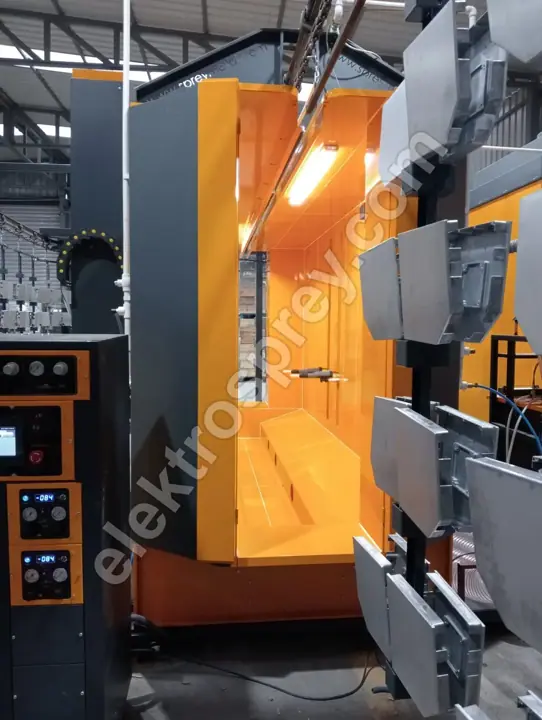
Erinevus rippkonveieri ja power and free süsteemi vahel taandub ühele küsimusele: kas detail peab saama liinil seisma jääda? Pidev rippkonveier on üks kett; iga selle riputi liigub samal hetkel, samal kiirusel, hoides ühtlast voolu vahemikus 1–6 m/min. Tunnel-tüüpi pulbervärvimisliin toodab oma 500–5000 detaili/tunnis täpselt sellel ühtlasel voolul. Power and free eraldab veokketi (power) rajast, mille peal kandur sõidab (free): kandur saab ketist lahti lasta, hoida jaamas, saata akumulatsioonipanka järjekorda, suunata teisele ahjule või varukabiinile ning kett võtab selle uuesti üles. Ühe ahju, ühe detailitüübi ja kabiinis ootamiseta liinil on rippkonveier õige ja odavam otsus. Kui teie detailide valik on lai, käsitsi pihustamise aeg varieerub detailiti või kui plaanite hiljem lisada teist ahju või akumulatsioonipanka, ei ilmu power and free'i väärtus esimesel aastal — see tuleb tagasi umbes kolmandaks aastaks.
See on läbilaskevõimest eraldi otsus. Kui palju detaile suudate läbi lasta, määrab teie pulbervärvimisliini kapasiteedi arvutus; siinne küsimus ei ole mitte kui palju detaile, vaid kas detail peab suutma paigal seista.
Mehaaniline erinevus: üks kett või kaks rada
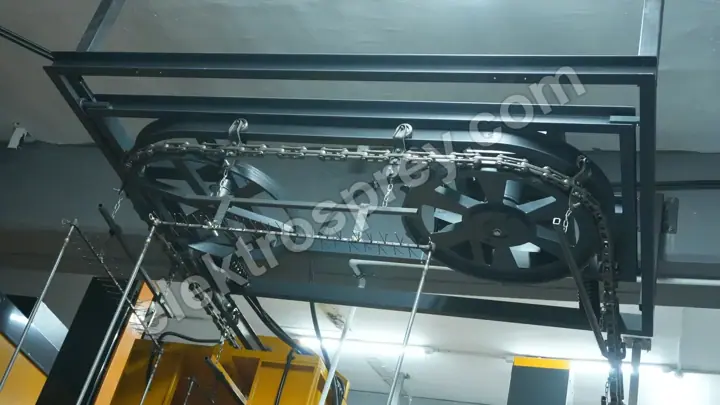
Pideval rippkonveieril on riputi kinnitatud ketti. Kui kett liigub, liigub kõik; kui kett peatub, peatub kohe iga liinil olev detail. See on lihtsaim ja vastupidavaim vorm, mida liin võtta saab: vähe komponente, vähe seadistusi, vähe rikkeid. Kuid liini kiirus on üks number ja selle numbri dikteerib kõige aeglasem jaam. Tootmistsüklis, mis vajab eeltöötluses 6 minutit, kabiinis 40 sekundit ja ahjus 20 minutit, sunnib üks kett kõiki käima kõige aeglasema mehe tempos.
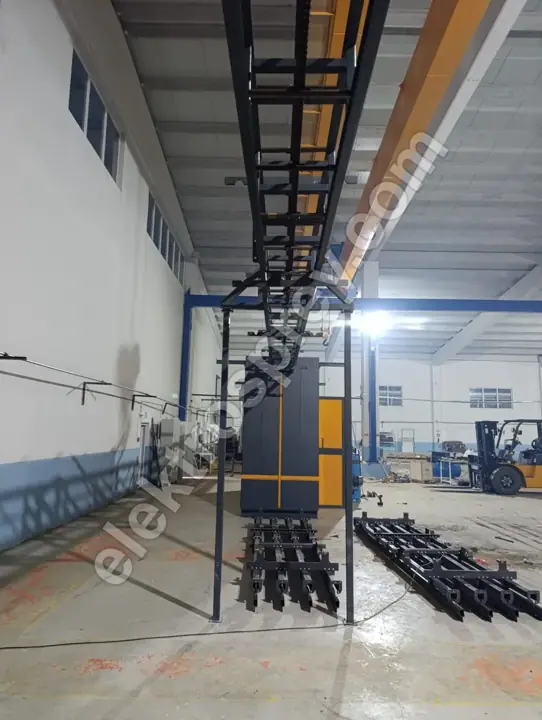
Power and free kasutab kahte rada. Kett töötab pidevalt ülemisel rajal; kandurid sõidavad vabalt alumisel. Kandurit tõmmatakse ainult seni, kuni ketil olev lükkur püsib kontaktis kanduril oleva nukuga. Hetkel, mil peatur selle nuka alla surub, kontakt katkeb, kett libiseb mööda ja kandur ootab seal, kus on. Teisisõnu, üks detail saab paigal seista, samal ajal kui liin edasi töötab. Süsteemi iga võimekus kasvab välja sellest ühest mehaanilisest detailist.
Hind on komponentide arv: kaks rajaprofiili, kandurid, lükkurid, peaturid, pöörangud, ülekandeseadmed ja PLC, mis kõike seda dirigeerib. Rippkonveieril jälgite ketti, rada ja ajamit; power and free süsteemi juures liitub hoolduse nimekirjaga iga peatur, iga pöörang ja iga andur.
Otsustustabel: milline liin võtab millise süsteemi
| Olukord | Pidev rippkonveier | Power and Free |
|---|---|---|
| Üks detailitüüp, suur maht | Õige valik — fikseeritud kiirus, madalaim investeering | Tarbetu keerukus |
| Lai detailide valik | Jääb hätta; kiirus lukustatud kõige aeglasema detaili järgi | Õige valik — iga detail võtab oma aega |
| Käsitsi pihustamine, muutuv aeg | Operaator peab liinile järgnema | Õige valik — detail peetakse jaamas |
| Kaks ahju või paralleelsed kabiinid | Ebapraktiline; vajalik teine liin | Õige valik — toidetud ühest liinist pöörangute kaudu |
| Akumulatsioon enne ahju | Puudub; ahi tühjeneb või liin seiskub | Õige valik — järjekord hoiab ahju täis |
| Laadimine/mahalaadimine liini seiskamata | Liin aeglustub või seiskub | Laadimisjaam töötab omas tsüklis |
| Rasked, suured üksikdetailid | Riputi kandevõime seab piiri | Koormust saab jagada kahe kanduri vahel |
| Kitsas eelarve, kiire käivitus | Õige valik — vähe osi, lühike paigaldus | Pikem paigaldus ja käikulaskmine |
| Väike põrandapind, lühike liin | Õige valik — pöörab väikesel raadiusel | Vajab lisapikkust pöörangute ja pankade jaoks |
| Nõrk või koolitamata hooldusmeeskond | Õige valik — lihtne hooldada | Peaturid ja andurid nõuavad distsipliini |
Reegel, mille tabel tekitab, on selline: kui liin saab töötada ühes rütmis, kasutage rippkonveierit; kui rütm muutub detailiti, kasutage power and free'i. On olemas ka keskmine vastus ja seda kasutatakse tihti: ehitage kogu liin pideva rippkonveierina ja lisage indekseeritud peatumine või pöörlevad riputid ainult laadimise/mahalaadimise tsooni. See ostab väikese osa sellest, mida power and free pakub, palju väiksema kuluga.
Neli asja, mida power and free tegelikult ostab
Akumulatsioon. 10–20 riputist koosnev järjekord enne ahju hoiab ära, et lühikesed katkestused eeltöötluses ei jõuaks kunagi ahjuni. Ahju maht on liini kõige kallim kirje; selle tühjalt mitte töötamine on kõige konkreetsem tulu, mille power and free annab.
Asünkroonne jaama-aeg. Kui üks käsitsi pihustatav detail vajab 90 sekundit ja järgmine 25, tuleb pidev konveier seada 90-le ja kogu ülejäänud liin aeglustub koos sellega. Power and free süsteemis võtab iga detail oma aja ja liin töötab keskmise järgi.
Suunamise paindlikkus. Samal liinil saabuvaid detaile saab jagada — mõned pulbrikabiini, mõned veekardinaga märgvärvikabiini või teise ahju. Värvivahetuse tööl ootab detail järjekorras, kuni kabiin puhastatakse; alumiiniumi U-tüüpi pulbervärvimisliinil tehakse värvivahetus alla 20 minuti ja akumulatsioonipank neelab selle aja ilma liini peatamata.
Vahetuse lõpu käsitsemine. Vahetuse lõppedes akumuleeritakse liinil olevad detailid ahju väljundis ja järgmine vahetus alustab täis järjekorraga. Pideval konveieril ei saa liini peatada ilma seda enne tühjendamata.
Investeeringu ja käituskulu erinevus
Me ei avalda hinnanumbreid, sest iga liin ehitatakse kliendi suurima detaili järgi ja kataloogisuurust ei ole. Mida saame selgelt öelda, on see, milline kulukirje surub otsust millises suunas.
| Kirje | Rippkonveier | Power and Free | Suund |
|---|---|---|---|
| Mehaaniliste osade arv | Kett, rada, ajam, riputid | + kandurid, lükkurid, peaturid, pöörangud, ülekanded | Investeering kasvab power and free'ga |
| Automatiseerimine | Lihtne kiirusjuhtimine | PLC, andurid, positsioonijälgimine, retseptid | Kasvab power and free'ga |
| Paigaldus ja käikulaskmine | Lühike | Märgatavalt pikem | Kasvab power and free'ga |
| Hoolduskoormus | Madal; määrimine ja keti pinge | Peaturid, pöörangud ja andurid, mida kontrollida | Kasvab power and free'ga |
| Ahju hõivatus | Langeb seisakute ajal | Hoitakse kõrgena järjekorraga | Energiakulu langeb power and free'ga |
| Tööjõu tõhusus | Operaator järgib liini | Liin järgib operaatorit | Langeb power and free'ga |
| Hilisem laiendamine | Tavaliselt vajab uut liini | Kasvab pöörangute ja pankade lisamisega | Tulevikukulu langeb power and free'ga |
| Praak ja ümbervärvimine | Rütmisurve võib defekte tõsta | Detail ootab, seega on aega korrigeerida | Langeb power and free'ga |
Otsus asub selles tasakaalus: power and free tõstab esmast investeeringut ja hoolduskoormust, ning tõmbab ahju hõivatust ja tööjõu tõhusust teie kasuks alla. Kui teie aastane maht on madal, ei kaalu ülalolev kirje üles allolevat, ja rippkonveier on õige vastus.
Aus argument tavalise rippkonveieri kasuks
See, et power and free on võimekam, ei tee rippkonveierist halba süsteemi. Lihtsal liinil on kolm konkreetset eelist. Esiteks, selle rikkepind on väike: kui pole peaturid, pööranguid ega andureid, ei saa ükski neist rikki minna. Teiseks, käikulaskmine on kiire; aeg püstitusest tootmiseni on lühike. Kolmandaks, kiirus on stabiilne: fikseeritud m/min fikseerib kõvenemisaja ja kastahjus, mis hoiab 80–250 °C koos ±3 °C ühtlusega, annab see korratava tulemuse. Käsitleme konveieri kiiruse ja ahju pikkuse seost eraldi artiklis konveieri kiirus ja ahju pikkus.
Power and free'i hind, mis väärib ausalt kirjapanemist, on selline: halvasti hooldatud power and free liin töötab halvemini kui rippkonveier. Üks kinnijäänud peatur või üks valesti seadistatud pöörang lukustab kogu voolu ühte punkti. Tehases ilma hooldusdistsipliinita toodab lihtsam süsteem rohkem.
Viis asja, mida mõõta enne valikut
- Detailitüüpide arv ja nende ajakulu hajuvus. Kui teie detailide jaama-ajad on üksteisele lähedal, kahaneb power and free'i kasu.
- Kõige aeglasem jaama-aeg. See number juhib liini ja just siin sünnib kahe süsteemi erinevus.
- Kuidas pihustate. Täisautomaatne püstolimassiiv töötab fikseeritud kiirusel; käsitsi pihustamine nõuab muutuvat aega.
- Teie viieaastane kasvuplaan. Kui laual on teine ahi, teine kabiin või teine vahetus, otsustatakse rada juba täna.
- Põrandapind ja laekõrgus. Järjekorrad ja pöörangud võtavad füüsilist ruumi; paigutusloogika artiklist pulbervärvimistehase pindala ja paigutus toidab otse seda otsust.
Korduma kippuvad küsimused
Mis on põhiline erinevus rippkonveieri ja power and free vahel?
Rippkonveieril on riputi kinnitatud ketti, seega ei saa detail peatuda, kui kett ei peatu. Power and free süsteemis saab kandur ketist lahti haakuda, seega saab üksikut detaili peatada, akumuleerida või suunata mujale, samal ajal kui liin edasi töötab. Iga muu erinevus on selle ühe mehaanilise erinevuse tagajärg.
Millal on power and free liin lihtsalt raisatud raha?
Liinil, kus on üks detailitüüp, fikseeritud jaama-aeg, üks ahi ja üks kabiin. Sellises tootmises power and free ei lisa ei mahtu ega kvaliteeti; see lisab ainult investeeringut ja hoolduskoormust. Õige otsus on seal pidev rippkonveier, kokkuhoitud eelarve pandud eeltöötluse etappidesse või ahju isolatsiooni.
Kas pidevat rippkonveierit saab hiljem ümber ehitada power and free'ks?
Kuna kogu rajasüsteem muutub, ei ole see praktikas mitte ümberehitus, vaid uus konveieri paigaldus. Hoone, ahi ja kabiin jäävad tavaliselt alles; konveier vahetatakse täielikult välja. Seepärast peaks kasvuambitsioonidega tehas otsustama juba alguses. Vahepealse teena saab indekseeritud peatumist lisada rippkonveierile ainult laadimise/mahalaadimise tsoonis.
Kui pikk peaks olema akumulatsioonipank?
Selle mõõdustab liini pikim seisak. Ahju ees oleva järjekorra ülesanne on hoida seda toidetuna ülesvoolu seisaku ajaks, seega tuleb panga pikkus sellest kestusest korrutatuna konveieri kiirusega. Fikseeritud arvu ei saa anda — seda ei saa arvutada ilma teie seisakumustrit ja detaili pikkust mõõtmata.
Kuidas seatakse konveieri kiirus power and free liinil?
Keti kiirust hoitakse endiselt konstantsena vahemikus 1–6 m/min; muutub see, kui kaua detail jaamas ootab. Kõvenemisaeg ahju sees on seega seatud keti kiiruse ja ahju pikkusega, samas kui jaama-aeg on seatud peaturi programmiga. See eraldatus lubab 25-sekundilisel ja 90-sekundilisel pihustusajal töötada samal liinil.
Kas katmise tõhusus on mõlema süsteemiga sama?
Katmise tõhusus sõltub kabiini ja taasringluse projektist, mitte konveieri tüübist; 98,5%+ ülekandetõhusus on saavutatav mõlemaga korralikult ehitatud liinil. Power and free'i kaudne panus on selline: kuna detail saab oodata, saab püstoliseadeid korrigeerida enne pihustamist, mis langetab ümbervärvimise määra.
Kokkuvõte
Valik rippkonveieri ja power and free vahel ei ole otsus kiiruse kohta — see on otsus paigal seismise võime kohta. Ühes rütmis töötavatel liinidel, ühe ahju ja ühe detailitüübiga, tähendab pidev rippkonveier vähem komponente, vähem rikkeid ja kiiremat käivitust, ning eelarve on paremini kulutatud eeltöötlusele ja ahjule. Kui teie detailide valik on lai, käsitsi pihustusajad varieeruvad, või teine ahi või paralleelne kabiin on plaanis, tasub power and free'i akumulatsiooni ja suunamise paindlikkus lisainvesteeringu tagasi umbes kolmandaks aastaks. Otsus asub tasakaalus aastase mahu ja detailide varieeruvuse vahel, ning kuna iga liin ehitatakse tehase järgi, ei ole kataloogivastust. Meie pulbervärvimistehase rajamise juhend käsitleb üldist lähenemist koos iga liinikirjega. Iga liin, mille ehitame, tarnitakse 2-aastase tootjagarantiiga.
Saatke meile oma detailide valik, kõige aeglasem jaama-aeg ja aastane maht — selgitame, kas vajate rippkonveierit või power and free'i, ja pakume selle koos raja mõõtudega.