
Hengetransportør eller power and free? Hvilken løsning trenger deres linje
Forskjellen mellom en hengetransportør og power and free koker ned til ett spørsmål: må emnet kunne stoppe på linjen? Den mekaniske forskjellen, en beslutningstabell, investerings- og driftskostnadssammenligning, skrevet av linjebyggeren.
 Forstørr
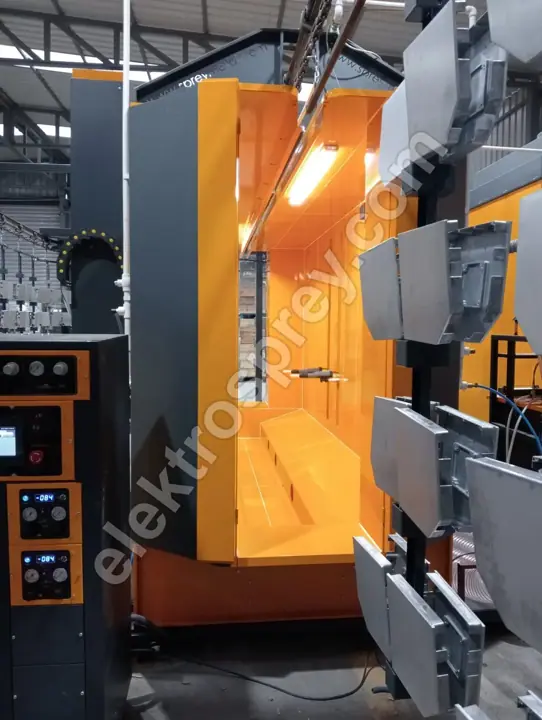
Forskjellen mellom en hengetransportør og power and free koker ned til ett enkelt spørsmål: må emnet kunne stoppe på linjen? En kontinuerlig hengetransportør er ett kjede; hvert oppheng på det beveger seg i samme øyeblikk, med samme hastighet, og holder en jevn flyt mellom 1–6 m/min. En tunnel-type pulverlakkeringslinje produserer sine 500–5 000 emner/time på nettopp den jevne flyten. Power and free skiller det drivende kjedet (power) fra skinnen vognen kjører på (free): en vogn kan frikobles fra kjedet, holdes ved en stasjon, settes i kø i en akkumuleringsbane, kobles ut til en annen ovn eller et reservekabinett, og plukkes opp av kjedet igjen. På en linje med én ovn, én emnetype og ingen venting ved kabinettet, er en hengetransportør riktig og billigst. Er emnespekteret bredt, varierer manuell sprøytetid fra emne til emne, eller kan dere komme til å legge til en ekstra ovn eller en akkumuleringsbane senere, viser ikke verdien av power and free seg i år én — den kommer tilbake i år tre.
Dette er en separat beslutning fra gjennomstrømning. Hvor mange emner dere kan skyve gjennom, settes av kapasitetsberegningen for pulverlakkeringslinjen; spørsmålet her er ikke hvor mange emner, men om et emne må kunne stå stille.
Den mekaniske forskjellen: ett kjede eller to skinner
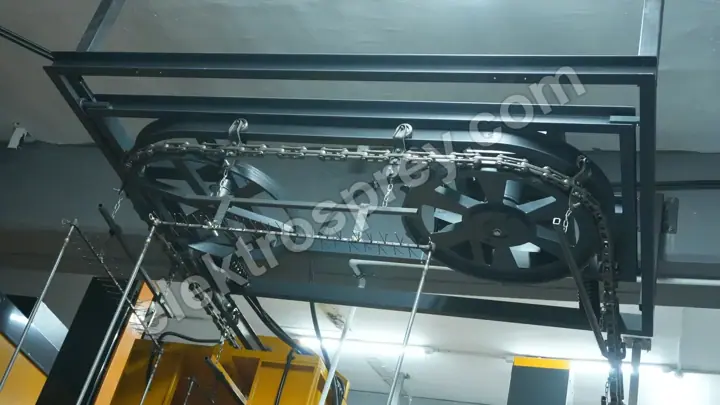
På en kontinuerlig hengetransportør er opphenget festet til kjedet. Beveger kjedet seg, beveger alt seg; stopper kjedet, stopper hvert emne på linjen samtidig. Dette er den enkleste og mest robuste formen en linje kan ha: få komponenter, få justeringer, få feil. Men linjehastigheten er ett tall, og det tallet dikteres av den tregeste stasjonen. I en produksjonskjøring som trenger 6 minutter i forbehandling, 40 sekunder ved kabinettet og 20 minutter i ovnen, tvinger ett kjede alle til å gå i takt med den tregeste.
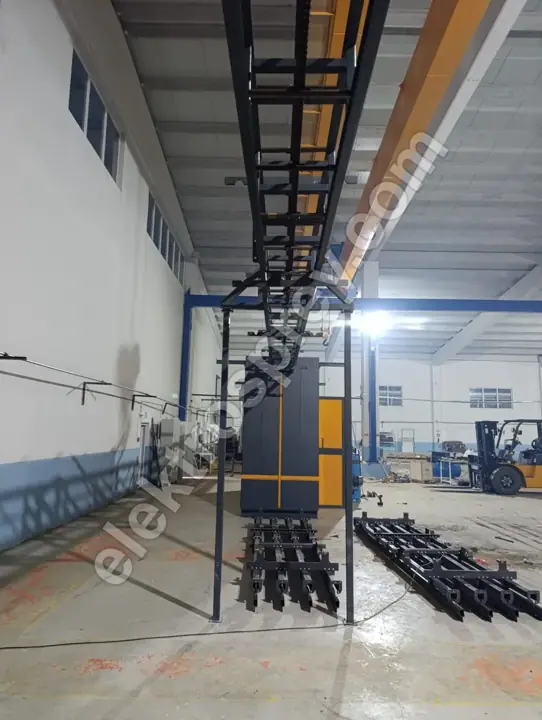
Power and free bruker to skinner. Kjedet går kontinuerlig på den øvre skinnen; vognene kjører fritt på den nedre. Vognen dras bare så lenge en medbringer på kjedet er i kontakt med tappen på vognen. I det øyeblikket en stopper trykker den tappen ned, brytes kontakten, kjedet glir forbi, og vognen venter der den er. Med andre ord kan ett emne stå stille mens linjen fortsetter å gå. Hver eneste egenskap ved systemet vokser ut av den ene mekaniske detaljen.
Prisen er komponentantall: to skinneprofiler, vogner, medbringere, stoppere, sporveksler, overføringsenheter og PLS-en som dirigerer dem. På en hengetransportør overvåker dere kjedet, skinnen og drivenheten; på power and free blir hver stopper, hver sporveksel og hver sensor en del av vedlikeholdslisten.
Beslutningstabell: hvilken linje trenger hvilket system
| Situasjon | Kontinuerlig hengetransportør | Power and free |
|---|---|---|
| Én emnetype, høyt volum | Riktig valg — fast hastighet, lavest investering | Unødvendig kompleksitet |
| Bredt emnespekter | Strever; hastigheten låst til det tregeste emnet | Riktig valg — hvert emne tar sin egen tid |
| Manuell sprøyting, variabel tid | Operatøren må følge linjen | Riktig valg — emnet holdes ved stasjonen |
| To ovner eller parallelle kabinetter | Upraktisk; en ny linje er nødvendig | Riktig valg — mates fra én linje via sporveksler |
| Akkumulering før ovnen | Ingen; ovnen går tom, eller linjen stopper | Riktig valg — køen holder ovnen full |
| Lasting/lossing uten å stoppe linjen | Linjen senkes eller stanses | Lastestasjonen kjører på egen syklus |
| Tunge, store enkeltemner | Opphengets kapasitet setter grensen | Lasten kan deles på to vogner |
| Trangt budsjett, rask oppstart | Riktig valg — få deler, kort installasjon | Lengre installasjon og idriftsettelse |
| Lite gulvareal, kort linje | Riktig valg — svinger på liten radius | Trenger ekstra lengde til sporveksler og baner |
| Svakt eller utrent vedlikeholdsteam | Riktig valg — enkel å vedlikeholde | Stoppere og sensorer krever disiplin |
Regelen tabellen gir, er denne: kan linjen gå i én rytme, bruk hengetransportør; endrer rytmen seg fra emne til emne, bruk power and free. Det finnes et mellomsvar, og det brukes ofte: bygg hele linjen som en kontinuerlig hengetransportør, og legg bare til trinnvis stopp eller roterende oppheng i laste-/lossesonen. Det kjøper en liten andel av det power and free tilbyr, til en langt lavere kostnad.
De fire tingene power and free faktisk gir dere
Akkumulering. En kø på 10–20 oppheng foran ovnen hindrer korte stopp i forbehandlingen fra å noensinne nå ovnen. Ovnskapasitet er den dyreste posten på linjen; å ikke la den gå tom er den mest konkrete avkastningen power and free leverer.
Asynkron stasjonstid. Trenger ett manuelt sprøytet emne 90 sekunder og det neste 25, må en kontinuerlig transportør settes til 90, og resten av linjen senkes med den. På power and free tar hvert emne sin egen tid, og linjen kjører på gjennomsnittet.
Fleksibel ruting. Emner som kommer på samme linje, kan splittes — noen til pulverkabinettet, noen til et våtlakkeringskabinett med vannforheng eller en ny ovn. Ved fargeskiftarbeid venter emnet i køen mens kabinettet rengjøres; på en U-type pulverlakkeringslinje for aluminium gjøres et fargeskift på under 20 minutter, og en akkumuleringsbane absorberer den tiden uten å stoppe linjen.
Håndtering ved skiftslutt. Når et skift avsluttes, akkumuleres emnene på linjen ved ovnutgangen, og neste skift starter med en full kø. På en kontinuerlig transportør kan dere ikke stoppe linjen uten å tømme den først.
Forskjell i investering og driftskostnad
Vi publiserer ikke pristall, fordi hver linje bygges til kundens største emne, og det finnes ingen katalogstørrelse. Det vi kan slå fast klart, er hvilken kostnadspost som skyver beslutningen i hvilken retning.
| Post | Hengetransportør | Power and free | Retning |
|---|---|---|---|
| Mekanisk deleantall | Kjede, skinne, drivenhet, oppheng | + vogner, medbringere, stoppere, sporveksler, overføringer | Investering opp for power and free |
| Automasjon | Enkel hastighetsstyring | PLS, sensorer, posisjonssporing, oppskrifter | Opp for power and free |
| Installasjon og idriftsettelse | Kort | Merkbart lengre | Opp for power and free |
| Vedlikeholdsbelastning | Lav; smøring og kjedestramming | Stoppere, sporveksler og sensorer å sjekke | Opp for power and free |
| Ovnsbelegg | Faller under stopp | Holdes høyt av køen | Energikostnad ned med power and free |
| Arbeidseffektivitet | Operatøren følger linjen | Linjen følger operatøren | Ned med power and free |
| Senere utvidelse | Trenger som regel en ny linje | Vokser ved å legge til sporveksler og baner | Fremtidig kostnad ned med power and free |
| Kassasjon og etterlakkering | Rytmepress kan øke feilraten | Emnet venter, så det er tid til å justere | Ned med power and free |
Beslutningen hviler på den balansen: power and free skyver først investering og vedlikeholdsbelastning opp, og trekker ovnsbelegg og arbeidseffektivitet ned til deres fordel. Er årsvolumet lavt, oppveier ikke posten over posten under, og hengetransportøren er riktig svar.
Det ærlige argumentet for den enkle hengetransportøren
At power and free er mer kapabel, gjør ikke hengetransportøren til et dårlig system. Den enkle linjen har tre konkrete fordeler. For det første er feiloverflaten liten: ingen stoppere, sporveksler eller sensorer betyr at ingen av dem kan svikte. For det andre er idriftsettelsen rask; tiden fra montering til produksjon er kort. For det tredje er hastigheten stabil: et fast m/min fastsetter herdetiden, og i en boks-type elektrisk ovn som holder 80–250 °C med ±3 °C jevnhet, gir det et repeterbart resultat. Vi dekker hvordan transportørhastighet knyttes til ovnslengde separat i transportørhastighet og ovnslengde.
Kostnaden ved power and free som fortjener å skrives ærlig, er dette: en dårlig vedlikeholdt power and free-linje går verre enn en hengetransportør. Én fastlåst stopper eller én feilinnstilt sporveksel låser hele flyten på ett punkt. I et anlegg uten vedlikeholdsdisiplin produserer det enklere systemet mer.
Fem ting å måle før dere velger
- Antall emnetyper og spredningen i tidene deres. Ligger stasjonstidene på tvers av emnene tett opp mot hverandre, krymper gevinsten fra power and free.
- Den tregeste stasjonstiden. Dette tallet styrer linjen, og forskjellen mellom de to systemene oppstår her.
- Hvordan dere sprøyter. Et fullautomatisk pistoloppsett kjører med fast hastighet; manuell sprøyting krever variabel tid.
- Deres femårige vekstplan. Er en ny ovn, et nytt kabinett eller et nytt skift på bordet, avgjøres skinnevalget i dag.
- Gulvareal og takhøyde. Køer og sporveksler tar fysisk plass; oppsettslogikken i areal og layout for pulverlakkeringsanlegg går rett inn i denne beslutningen.
Ofte stilte spørsmål
Hva er kjerneforskjellen mellom en hengetransportør og power and free?
På en hengetransportør er opphenget festet til kjedet, så et emne kan ikke stoppe med mindre kjedet stopper. På power and free kan vognen frikobles fra kjedet, slik at ett enkelt emne kan stoppes, akkumuleres eller rutes et annet sted mens linjen fortsetter å gå. Alle andre forskjeller er en konsekvens av den ene mekaniske distinksjonen.
Når er en power and free-linje rett og slett bortkastede penger?
På en linje med én emnetype, en fast stasjonstid, én ovn og ett kabinett. I den typen produksjon gir power and free verken kapasitet eller kvalitet; den legger bare til investering og vedlikeholdsbelastning. Riktig beslutning der er en kontinuerlig hengetransportør, med det sparte budsjettet lagt inn i forbehandlingstrinn eller ovnsisolasjon.
Kan en kontinuerlig hengetransportør konverteres til power and free senere?
Fordi hele skinnesystemet endres, er dette i praksis ikke en konvertering, men en ny transportørinstallasjon. Bygningen, ovnen og kabinettet forblir som regel; transportøren byttes fullstendig ut. Det er derfor et anlegg med vekstambisjoner bør bestemme seg ved start. Som en mellomløsning kan trinnvis stopp legges til en hengetransportør bare i laste-/lossesonen.
Hvor lang bør en akkumuleringsbane være?
Den dimensjoneres etter den lengste stoppen på linjen. Jobben til en kø foran ovnen er å fortsette å mate den gjennom varigheten av en oppstrøms stans, så banens lengde kommer fra den varigheten multiplisert med transportørhastigheten. Vi kan ikke gi et fast tall — det kan ikke beregnes uten å måle stoppmønsteret og emnelengden deres.
Hvordan settes transportørhastigheten på en power and free-linje?
Kjedehastigheten holdes fortsatt konstant i båndet 1–6 m/min; det som varierer, er hvor lenge et emne venter ved en stasjon. Herdetiden inne i ovnen settes derfor av kjedehastighet og ovnslengde, mens stasjonstiden settes av stopperprogrammet. Den separasjonen er det som lar en 25-sekunders og en 90-sekunders sprøytetid kjøre på samme linje.
Er beleggeffektiviteten den samme med begge systemer?
Beleggeffektivitet avhenger av kabinett- og gjenvinningsdesign, ikke transportørtype; 98,5 %+ overføringsgrad er oppnåelig med begge på en riktig bygget linje. Det indirekte bidraget fra power and free er dette: fordi emnet kan vente, kan pistolinnstillinger korrigeres før sprøyting, noe som senker etterlakkeringsraten.
Oppsummering
Valget mellom hengetransportør og power and free er ikke en beslutning om hastighet — det er en beslutning om evnen til å stå stille. På linjer som går i én rytme, med én ovn og én emnetype, betyr en kontinuerlig hengetransportør færre komponenter, færre feil og raskere oppstart, og budsjettet brukes bedre på forbehandling og ovn. Er emnespekteret bredt, varierer manuelle sprøytetider, eller er en ny ovn eller et parallelt kabinett planlagt, betaler akkumulerings- og rutingfleksibiliteten til power and free den ekstra investeringen tilbake rundt tredje år. Beslutningen hviler på balansen mellom årsvolum og emnevariasjon, og fordi hver linje bygges til anlegget, finnes det ingen katalogsvar. Vår guide til å etablere et pulverlakkeringsanlegg dekker den generelle tilnærmingen med hver linjepost. Hver linje vi bygger, leveres med 2 års produsentgaranti.
Send oss emnespekteret deres, den tregeste stasjonstiden og årsvolumet — så finner vi ut om dere trenger hengetransportør eller power and free, og gir tilbud med skinnedimensjonene.