
Hängtransportör eller power and free? Vilken din linje behöver
Skillnaden mellan en hängtransportör och power and free avgörs av en enda fråga: måste detaljen kunna stanna på linjen? Den mekaniska skillnaden, en beslutstabell, jämförelse av investering och driftskostnad, skriven av linjebyggaren.
 Förstora
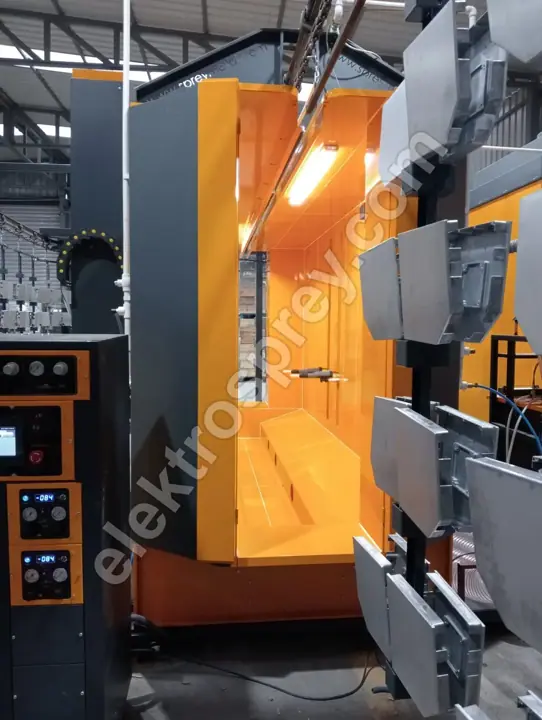
Skillnaden mellan en hängtransportör och power and free avgörs av en enda fråga: måste detaljen kunna stanna på linjen? En kontinuerlig hängtransportör är en enda kedja; varje hängare på den rör sig i samma ögonblick, i samma hastighet, och håller ett jämnt flöde mellan 1–6 m/min. En tunneltyp pulverlackeringslinje producerar sina 500–5 000 detaljer/timme på precis det jämna flödet. Power and free separerar den drivande kedjan (power) från den bana bärvagnen rullar på (free): en bärvagn kan kopplas loss från kedjan, hållas kvar vid en station, köas i en ackumuleringsbana, kopplas om till en andra ugn eller en reservbox, och sedan tas upp av kedjan igen. På en linje med en ugn, en detaljtyp och ingen väntan vid boxen är en hängtransportör det rätta och billigare beslutet. Är din detaljmix bred, varierar den manuella sprejtiden från detalj till detalj, eller kan du komma att lägga till en andra ugn eller en ackumuleringsbana senare, syns värdet av power and free inte år ett — det kommer tillbaka omkring år tre.
Det här är ett separat beslut från genomströmningen. Hur många detaljer du kan driva igenom sätts av din kapacitetsberäkning för pulverlackeringslinjen; frågan här är inte hur många detaljer, utan om en detalj måste kunna stå still.
Den mekaniska skillnaden: en kedja eller två banor
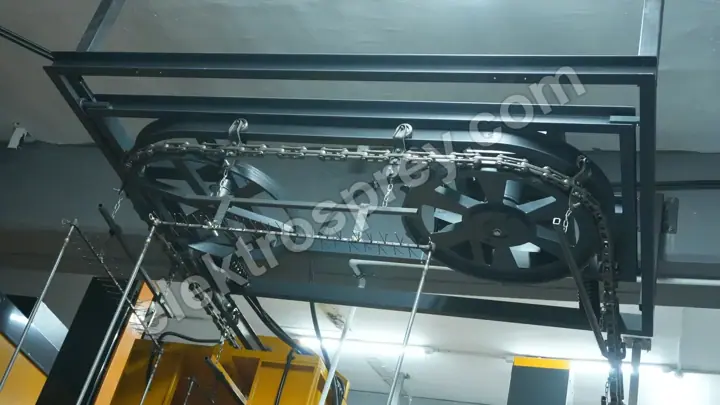
På en kontinuerlig hängtransportör sitter hängaren fast på kedjan. Rör sig kedjan rör sig allt; stannar kedjan stannar varje detalj på linjen samtidigt. Det är den enklaste och mest slittåliga formen en linje kan ha: få komponenter, få inställningar, få fel. Men linjehastigheten är en enda siffra, och den siffran styrs av den långsammaste stationen. I en produktion som behöver 6 minuter i förbehandling, 40 sekunder vid boxen och 20 minuter i ugnen tvingar en enda kedja alla att gå i takt med den långsammaste.
Power and free använder två banor. Kedjan går kontinuerligt på den övre banan; bärvagnarna rullar fritt på den undre. Bärvagnen dras bara så länge en medbringare på kedjan är i kontakt med klacken på bärvagnen. Så fort en stoppare trycker ner den klacken bryts kontakten, kedjan glider förbi, och bärvagnen väntar där den är. Med andra ord kan en detalj stå still medan linjen fortsätter köra. Varje förmåga systemet har växer ur just den mekaniska detaljen.
Priset är komponentantal: två banprofiler, bärvagnar, medbringare, stoppare, växlar, överföringsenheter och den PLC som styr allt. På en hängtransportör håller man koll på kedjan, banan och drivenheten; på power and free ansluter varje stoppare, varje växel och varje sensor till underhållslistan.
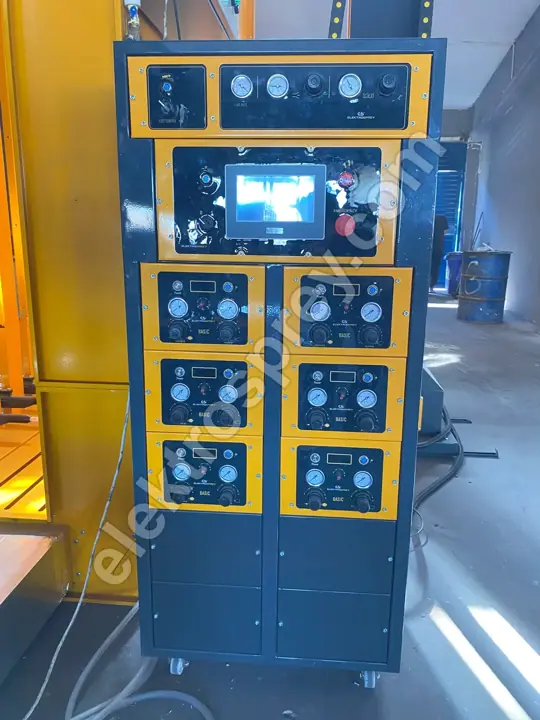
Beslutstabell: vilken linje tar vilket system
| Situation | Kontinuerlig hängtransportör | Power and free |
|---|---|---|
| En detaljtyp, hög volym | Rätt val — fast hastighet, lägst investering | Onödig komplexitet |
| Bred detaljmix | Kämpar; hastigheten låst till den långsammaste detaljen | Rätt val — varje detalj tar sin egen tid |
| Manuell sprejning, varierande tid | Operatören måste följa linjen | Rätt val — detaljen hålls kvar vid stationen |
| Två ugnar eller parallella boxar | Opraktiskt; en andra linje behövs | Rätt val — matas från en linje via växlar |
| Ackumulering före ugnen | Ingen; ugnen går på tomgång eller linjen stannar | Rätt val — kön håller ugnen full |
| Lastning/lossning utan att stoppa linjen | Linjen saktas ner eller stannas | Lastningsstationen kör i sin egen cykel |
| Tunga, stora enskilda detaljer | Hängarens kapacitet sätter gränsen | Lasten kan delas mellan två bärvagnar |
| Snäv budget, snabb uppstart | Rätt val — få delar, kort installation | Längre installation och driftsättning |
| Liten golvyta, kort linje | Rätt val — svänger på liten radie | Behöver extra längd för växlar och banker |
| Svagt eller outbildat underhållsteam | Rätt val — enkelt att underhålla | Stoppare och sensorer kräver disciplin |
Regeln tabellen ger är denna: kan linjen köras i en enda rytm, använd en hängtransportör; ändras rytmen från detalj till detalj, använd power and free. Det finns ett mellansvar och det används ofta: bygg hela linjen som en kontinuerlig hängtransportör, och lägg bara till indexerad stopp eller roterande hängare i lastnings-/lossningszonen. Det köper en liten del av det power and free erbjuder, till en betydligt lägre kostnad.
De fyra sakerna power and free verkligen köper dig
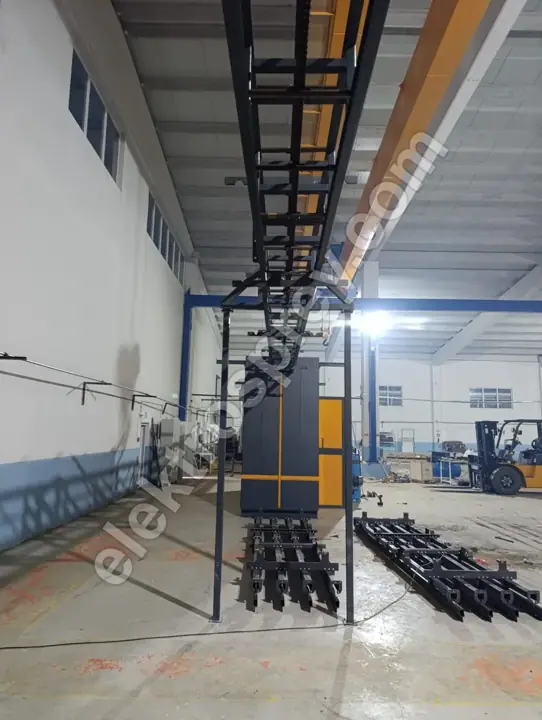
Ackumulering. En kö på 10–20 hängare framför ugnen håller korta stopp i förbehandlingen från att någonsin nå ugnen. Ugnskapaciteten är den dyraste posten på linjen; att inte köra den tom är den konkretaste vinsten power and free levererar.
Asynkron stationstid. Behöver en manuellt sprejad detalj 90 sekunder och nästa 25, måste en kontinuerlig transportör ställas in på 90 och resten av linjen saktar ner med den. På power and free tar varje detalj sin egen tid och linjen körs på genomsnittet.
Flexibel dirigering. Detaljer som kommer på samma linje kan delas upp — vissa till pulverboxen, vissa till en vätlackeringsbox med vattenridå eller en andra ugn. Vid färgbytesarbete väntar detaljen i kön medan boxen rengörs; på en aluminium U-typ pulverlackeringslinje görs ett färgbyte på under 20 minuter, och en ackumuleringsbana absorberar den tiden utan att stoppa linjen.
Hantering vid skiftslut. När ett skift avslutas ackumuleras detaljerna på linjen vid ugnens utgång, och nästa skift startar med en full kö. På en kontinuerlig transportör kan man inte stoppa linjen utan att tömma den först.
Skillnad i investering och driftskostnad
Vi publicerar inga prissiffror, eftersom varje linje byggs efter kundens största detalj och det inte finns någon katalogstorlek. Vad vi klart kan slå fast är vilken kostnadspost som driver beslutet i vilken riktning.
| Post | Hängtransportör | Power and free | Riktning |
|---|---|---|---|
| Antal mekaniska delar | Kedja, bana, drivenhet, hängare | + bärvagnar, medbringare, stoppare, växlar, överföringar | Investering upp för power and free |
| Automation | Enkel hastighetsreglering | PLC, sensorer, positionsspårning, recept | Upp för power and free |
| Installation och driftsättning | Kort | Märkbart längre | Upp för power and free |
| Underhållsbelastning | Låg; smörjning och kedjespänning | Stoppare, växlar och sensorer att kontrollera | Upp för power and free |
| Ugnsbeläggning | Sjunker vid stopp | Hålls hög av kön | Energikostnad ner med power and free |
| Personaleffektivitet | Operatören följer linjen | Linjen följer operatören | Ner med power and free |
| Framtida utbyggnad | Kräver oftast en ny linje | Växer genom fler växlar och banker | Framtida kostnad ner med power and free |
| Kassation och omlackering | Rytmpress kan höja andelen fel | Detaljen väntar, så det finns tid att justera | Ner med power and free |
Beslutet vilar på den balansen: power and free driver upp förstainvestering och underhållsbelastning, och drar ner ugnsbeläggning och personaleffektivitet till din fördel. Är din årsvolym låg väger posten ovan inte upp mot posten under, och hängtransportören är det korrekta svaret.
Det ärliga fallet för den enkla hängtransportören
Att power and free är mer kapabel gör inte hängtransportören till ett dåligt system. Den enkla linjen har tre konkreta fördelar. För det första, dess felyta är liten: inga stoppare, växlar eller sensorer betyder att ingen av dem kan gå sönder. För det andra, driftsättningen är snabb; tiden från montage till produktion är kort. För det tredje, hastigheten är stabil: ett fast m/min fastställer härdningstiden, och i en eldriven boxugn som håller 80–250 °C med ±3 °C jämnhet ger det ett upprepningsbart resultat. Vi går igenom hur transportörhastighet hänger ihop med ugnslängd separat i transportörhastighet och ugnslängd.
Kostnaden för power and free som förtjänar att skrivas ärligt är denna: en dåligt underhållen power and free-linje går sämre än en hängtransportör. En fastnad stoppare eller en felinställd växel låser hela flödet i en enda punkt. I en anläggning utan underhållsdisciplin ger det enklare systemet bättre resultat.
Fem saker att mäta innan du väljer
- Antal detaljtyper och spridningen i deras tider. Ligger stationstiderna för dina detaljer nära varandra krymper vinsten med power and free.
- Den långsammaste stationstiden. Den här siffran styr linjen, och det är här skillnaden mellan de två systemen föds.
- Hur du sprejar. En helautomatisk pistoluppsättning körs med fast hastighet; manuell sprejning kräver varierande tid.
- Din femårsplan för tillväxt. Är en andra ugn, en andra box eller ett andra skift på bordet, avgörs banan redan i dag.
- Golvyta och takhöjd. Köer och växlar tar fysisk plats; layoutlogiken i pulverlackeringsanläggningens yta och layout flödar direkt in i det här beslutet.
Vanliga frågor
Vad är den grundläggande skillnaden mellan en hängtransportör och power and free?
På en hängtransportör sitter hängaren fast på kedjan, så en detalj kan inte stanna om inte kedjan stannar. På power and free kan bärvagnen kopplas loss från kedjan, så en enskild detalj kan stoppas, ackumuleras eller dirigeras om medan linjen fortsätter köra. Alla andra skillnader är en konsekvens av just den mekaniska distinktionen.
När är en power and free-linje helt enkelt bortkastade pengar?
På en linje med en detaljtyp, fast stationstid, en ugn och en box. I den typen av produktion tillför power and free varken kapacitet eller kvalitet; den lägger bara till investering och underhållsbelastning. Rätt beslut där är en kontinuerlig hängtransportör, med den sparade budgeten lagd på förbehandlingssteg eller ugnsisolering.
Kan en kontinuerlig hängtransportör byggas om till power and free senare?
Eftersom hela banssystemet ändras är det i praktiken inte en ombyggnad utan en ny transportörinstallation. Byggnaden, ugnen och boxen förblir oftast desamma; transportören byts ut helt. Det är därför en anläggning med tillväxtambitioner bör bestämma sig från start. Som en mellanväg kan indexerad stopp läggas till på en hängtransportör enbart i lastnings-/lossningszonen.
Hur lång bör en ackumuleringsbana vara?
Den dimensioneras efter det längsta stoppet på linjen. Köns uppgift framför ugnen är att fortsätta mata den under ett uppströmsstopp, så bankans längd kommer ur den tiden multiplicerad med transportörhastigheten. Vi kan inte ge en fast siffra — den kan inte beräknas utan att mäta ditt stoppmönster och din detaljlängd.
Hur ställs transportörhastigheten in på en power and free-linje?
Kedjehastigheten hålls fortfarande konstant i intervallet 1–6 m/min; det som varierar är hur länge en detalj väntar vid en station. Härdningstiden inne i ugnen sätts därför av kedjehastighet och ugnslängd, medan stationstiden sätts av stopparprogrammet. Den separationen är det som gör att en 25-sekunders och en 90-sekunders sprejtid kan köras på samma linje.
Är lackeringseffektiviteten densamma med båda systemen?
Lackeringseffektiviteten beror på box- och återvinningskonstruktion, inte transportörtyp; 98,5 %+ överföringsgrad går att nå med endera på en korrekt byggd linje. Det indirekta bidraget från power and free är detta: eftersom detaljen kan vänta kan pistolinställningarna korrigeras innan sprejning, vilket sänker andelen omlackering.
Sammanfattning
Valet mellan en hängtransportör och power and free är inget beslut om hastighet — det är ett beslut om förmågan att stå still. På linjer som körs i en enda rytm, med en ugn och en detaljtyp, betyder en kontinuerlig hängtransportör färre komponenter, färre fel och snabbare uppstart, och budgeten spenderas bättre på förbehandling och ugnen. Är din detaljmix bred, varierar manuella sprejtider, eller planeras en andra ugn eller parallell box, betalar ackumulerings- och dirigeringsflexibiliteten hos power and free tillbaka den extra investeringen omkring det tredje året. Beslutet vilar på balansen mellan årsvolym och detaljvariation, och eftersom varje linje byggs efter anläggningen finns inget katalogsvar. Vår guide för att bygga en pulverlackeringsanläggning går igenom det generella tillvägagångssättet med varje linjepost. Varje linje vi bygger levereras med 2 års tillverkargaranti.
Skicka oss din detaljmix, din långsammaste stationstid och din årsvolym — vi tar fram om du behöver en hängtransportör eller power and free, och offererar den med banans mått.