
Hängeförderer oder Power-and-Free? Welches System Ihre Anlage braucht
Der Unterschied zwischen Hängeförderer und Power-and-Free hängt an einer einzigen Frage: Muss das Teil auf der Linie stehen bleiben können? Der mechanische Unterschied, eine Entscheidungstabelle sowie der Vergleich von Investition und Betriebskosten, geschrieben vom Anlagenbauer.
 Vergrößern
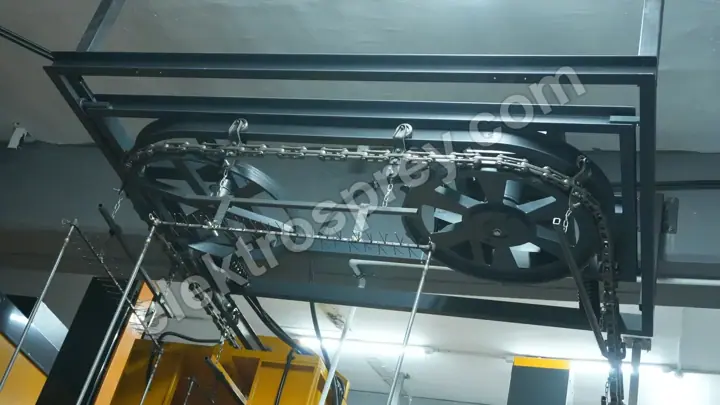
Der Unterschied zwischen einem Hängeförderer und Power-and-Free hängt an einer einzigen Frage: Muss das Teil auf der Linie stehen bleiben können? Ein kontinuierlicher Hängeförderer ist eine Kette; jedes Gehänge daran bewegt sich im selben Moment mit derselben Geschwindigkeit und hält einen gleichmäßigen Fluss zwischen 1–6 m/min. Eine Pulverbeschichtungsanlage in Tunnelbauweise erzeugt ihre 500–5.000 Teile/Stunde genau aus diesem gleichmäßigen Fluss. Power-and-Free trennt die antreibende Kette (Power) von der Schiene, auf der der Laufwagen fährt (Free): Ein Laufwagen kann von der Kette gelöst, an einer Station gehalten, in einer Staustrecke gepuffert, über eine Weiche zu einem zweiten Ofen oder einer Ersatzkabine geleitet und anschließend wieder von der Kette mitgenommen werden. Auf einer Linie mit einem Ofen, einer Teileart und ohne Wartezeit an der Kabine ist der Hängeförderer die richtige und die günstigere Entscheidung. Ist Ihr Teilemix breit, schwankt die manuelle Spritzzeit von Teil zu Teil, oder kann später ein zweiter Ofen oder eine Staustrecke hinzukommen, dann zeigt sich der Wert von Power-and-Free nicht im ersten Jahr — er kommt im dritten Jahr zurück.
Das ist eine von der Durchsatzfrage getrennte Entscheidung. Wie viele Teile Sie durchschleusen können, bestimmt Ihre Kapazitätsberechnung der Pulverbeschichtungslinie; hier geht es nicht darum, wie viele Teile es sind, sondern darum, ob ein Teil stillstehen können muss.
Der mechanische Unterschied: eine Kette oder zwei Schienen
Beim kontinuierlichen Hängeförderer ist das Gehänge fest mit der Kette verbunden. Bewegt sich die Kette, bewegt sich alles; steht die Kette, stehen alle Teile der Linie auf einen Schlag. Das ist die einfachste und dauerhafteste Form, die eine Linie annehmen kann: wenige Bauteile, wenige Einstellungen, wenige Störungen. Aber die Liniengeschwindigkeit ist eine einzige Zahl, und diese Zahl gibt die langsamste Station vor. In einer Produktion, die 6 Minuten in der Vorbehandlung, 40 Sekunden an der Kabine und 20 Minuten im Ofen benötigt, zwingt eine Kette alle dazu, im Schritt des Langsamsten zu gehen.
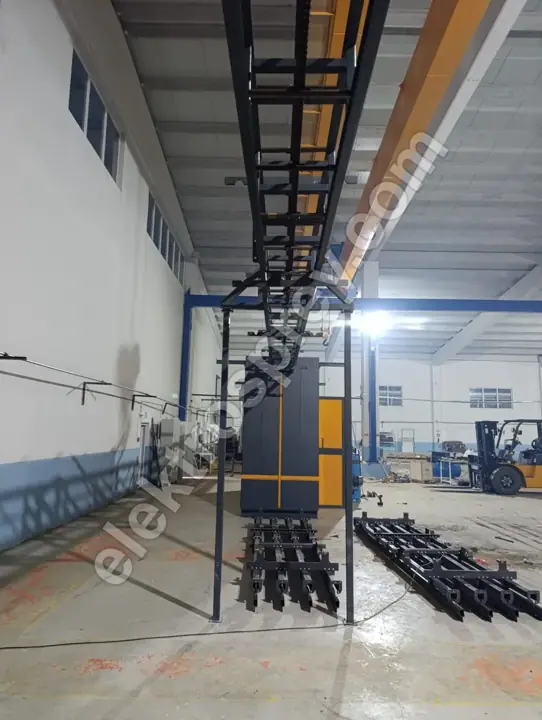
Power-and-Free arbeitet mit zwei Schienen. Die Kette läuft ununterbrochen auf der oberen Schiene; die Laufwagen fahren frei auf der unteren. Der Laufwagen wird nur so lange gezogen, wie ein Mitnehmer der Kette mit der Schaltklinke des Laufwagens in Kontakt bleibt. Sobald ein Stopper diese Klinke niederdrückt, ist der Kontakt getrennt, die Kette gleitet vorbei, und der Laufwagen wartet an Ort und Stelle. Mit anderen Worten: Ein Teil kann stillstehen, während die Linie weiterläuft. Jede Fähigkeit des Systems wächst aus diesem einen mechanischen Detail.
Der Preis dafür ist die Bauteilzahl: zwei Schienenprofile, Laufwagen, Mitnehmer, Stopper, Weichen, Übergabeeinheiten und die SPS, die das Ganze steuert. Beim Hängeförderer überwachen Sie Kette, Schiene und Antrieb; bei Power-and-Free landen jeder Stopper, jede Weiche und jeder Sensor auf der Wartungsliste.
Entscheidungstabelle: welche Linie welches System bekommt
| Situation | Kontinuierlicher Hängeförderer | Power-and-Free |
|---|---|---|
| Eine Teileart, hohe Stückzahl | Richtige Wahl — feste Geschwindigkeit, geringste Investition | Unnötige Komplexität |
| Breiter Teilemix | Schwierig; Geschwindigkeit ans langsamste Teil gebunden | Richtige Wahl — jedes Teil nimmt sich seine eigene Zeit |
| Manuelles Spritzen, schwankende Zeit | Bediener muss der Linie folgen | Richtige Wahl — Teil wird an der Station gehalten |
| Zwei Öfen oder parallele Kabinen | Kaum machbar; eine zweite Linie wird nötig | Richtige Wahl — über Weichen aus einer Linie versorgt |
| Staustrecke vor dem Ofen | Keine; der Ofen läuft leer oder die Linie steht | Richtige Wahl — der Puffer hält den Ofen voll |
| Be- und Entladen ohne Linienstopp | Linie wird verlangsamt oder angehalten | Beladestation läuft im eigenen Takt |
| Schwere, große Einzelteile | Tragfähigkeit des Gehänges setzt die Grenze | Last lässt sich auf zwei Laufwagen verteilen |
| Enges Budget, schneller Anlauf | Richtige Wahl — wenige Bauteile, kurze Montage | Längere Montage und Inbetriebnahme |
| Kleine Fläche, kurze Linie | Richtige Wahl — dreht auf kleinem Radius | Braucht Zusatzlänge für Weichen und Puffer |
| Schwaches oder ungeschultes Instandhaltungsteam | Richtige Wahl — einfach zu warten | Stopper und Sensoren verlangen Disziplin |
Die Regel, die aus dieser Tabelle folgt, lautet: Kann die Linie in einem Rhythmus laufen, nehmen Sie einen Hängeförderer; ändert sich der Rhythmus von Teil zu Teil, nehmen Sie Power-and-Free. Es gibt eine mittlere Antwort, und sie wird häufig genutzt: die gesamte Linie als kontinuierlichen Hängeförderer bauen und nur in der Be- und Entladezone getaktetes Anhalten oder drehbare Gehänge ergänzen. Das erkauft einen kleinen Teil dessen, was Power-and-Free bietet, zu deutlich geringeren Kosten.
Die vier Dinge, die Power-and-Free wirklich bringt
Pufferung. Eine Warteschlange von 10–20 Gehängen vor dem Ofen sorgt dafür, dass kurze Stillstände in der Vorbehandlung den Ofen nie erreichen. Die Ofenkapazität ist der teuerste Posten der Linie; sie nicht leer laufen zu lassen, ist der greifbarste Ertrag von Power-and-Free.
Asynchrone Stationszeit. Braucht ein manuell gespritztes Teil 90 Sekunden und das nächste 25, muss ein kontinuierlicher Förderer auf 90 eingestellt werden, und die restliche Linie wird mit ihm langsamer. Bei Power-and-Free nimmt sich jedes Teil seine eigene Zeit, und die Linie läuft im Durchschnitt.
Flexible Streckenführung. Teile, die auf derselben Linie ankommen, lassen sich aufteilen — ein Teil in die Pulverkabine, ein Teil in eine Nasslackierkabine mit Wasservorhang oder in einen zweiten Ofen. Beim Farbwechsel wartet das Teil im Puffer, während die Kabine gereinigt wird; auf einer U-förmigen Pulverbeschichtungsanlage für Aluminium ist ein Farbwechsel in unter 20 Minuten erledigt, und eine Staustrecke fängt diese Zeit auf, ohne die Linie anzuhalten.
Schichtende. Zum Schichtende werden die Teile auf der Linie am Ofenausgang gepuffert, und die nächste Schicht startet mit einem vollen Puffer. Bei einem kontinuierlichen Förderer können Sie die Linie nicht anhalten, ohne sie vorher zu leeren.
Unterschied bei Investition und Betriebskosten
Wir veröffentlichen keine Preisangaben, weil jede Linie auf das größte Teil des Kunden ausgelegt wird und es keine Katalogbaugröße gibt. Klar sagen können wir, welcher Kostenposten die Entscheidung in welche Richtung schiebt.
| Posten | Hängeförderer | Power-and-Free | Richtung |
|---|---|---|---|
| Mechanische Bauteilzahl | Kette, Schiene, Antrieb, Gehänge | + Laufwagen, Mitnehmer, Stopper, Weichen, Übergaben | Investition steigt bei Power-and-Free |
| Automatisierung | Einfache Drehzahlregelung | SPS, Sensoren, Positionsverfolgung, Rezepturen | Steigt bei Power-and-Free |
| Montage und Inbetriebnahme | Kurz | Merklich länger | Steigt bei Power-and-Free |
| Wartungsaufwand | Gering; Schmierung und Kettenspannung | Stopper, Weichen und Sensoren prüfen | Steigt bei Power-and-Free |
| Ofenauslastung | Sinkt bei Stillständen | Wird vom Puffer hoch gehalten | Energiekosten sinken mit Power-and-Free |
| Arbeitsproduktivität | Bediener folgt der Linie | Linie folgt dem Bediener | Sinkt mit Power-and-Free |
| Spätere Erweiterung | Meist ist eine neue Linie nötig | Wächst durch Weichen und Puffer | Zukünftige Kosten sinken mit Power-and-Free |
| Ausschuss und Nachbeschichtung | Taktdruck kann Fehler erhöhen | Teil wartet, es bleibt Zeit zum Nachstellen | Sinkt mit Power-and-Free |
Die Entscheidung liegt auf dieser Waage: Power-and-Free treibt Erstinvestition und Wartungsaufwand nach oben und drückt Ofenauslastung und Arbeitsproduktivität zu Ihren Gunsten. Ist Ihre Jahresmenge gering, wiegt der obere Posten den unteren nicht auf, und der Hängeförderer ist die richtige Antwort.
Das ehrliche Argument für den einfachen Hängeförderer
Dass Power-and-Free mehr kann, macht den Hängeförderer nicht zu einem schlechten System. Die einfache Linie hat drei handfeste Vorteile. Erstens ist ihre Störungsfläche klein: keine Stopper, Weichen oder Sensoren heißt, dass keines davon ausfallen kann. Zweitens ist die Inbetriebnahme schnell; die Zeit von der Montage bis zur Produktion ist kurz. Drittens ist die Geschwindigkeit stabil: Eine feste m/min legt die Aushärtezeit fest, und in einem elektrischen Kammerofen, der 80–250 °C mit ±3 °C Gleichmäßigkeit hält, ergibt das ein wiederholbares Ergebnis. Wie die Fördergeschwindigkeit mit der Ofenlänge zusammenhängt, behandeln wir gesondert unter Fördergeschwindigkeit und Ofenlänge.
Der Nachteil von Power-and-Free, der ehrlich benannt gehört, ist dieser: Eine schlecht gewartete Power-and-Free-Linie läuft schlechter als ein Hängeförderer. Ein klemmender Stopper oder eine falsch eingestellte Weiche blockiert den gesamten Fluss an einem einzigen Punkt. In einem Werk ohne Wartungsdisziplin produziert das einfachere System mehr.
Fünf Dinge, die Sie vor der Wahl messen sollten
- Zahl der Teilearten und die Streuung ihrer Zeiten. Liegen die Stationszeiten Ihrer Teile nah beieinander, schrumpft der Gewinn durch Power-and-Free.
- Die Zeit der langsamsten Station. Diese Zahl regiert die Linie, und dort entsteht der Unterschied zwischen beiden Systemen.
- Wie Sie spritzen. Eine vollautomatische Pistolenbatterie läuft mit fester Geschwindigkeit; manuelles Spritzen verlangt variable Zeit.
- Ihr Fünfjahres-Wachstumsplan. Steht ein zweiter Ofen, eine zweite Kabine oder eine zweite Schicht im Raum, wird die Schiene heute entschieden.
- Fläche und Hallenhöhe. Puffer und Weichen brauchen physischen Platz; die Layout-Logik aus Fläche und Layout einer Pulverbeschichtungsanlage fließt direkt in diese Entscheidung ein.
Häufig gestellte Fragen
Was ist der Kernunterschied zwischen Hängeförderer und Power-and-Free?
Beim Hängeförderer ist das Gehänge fest mit der Kette verbunden, ein Teil kann also nur anhalten, wenn die Kette anhält. Bei Power-and-Free kann sich der Laufwagen von der Kette lösen, sodass ein einzelnes Teil angehalten, gepuffert oder umgeleitet werden kann, während die Linie weiterläuft. Jeder weitere Unterschied ist eine Folge dieser einen mechanischen Eigenheit.
Wann ist eine Power-and-Free-Linie schlicht verschwendetes Geld?
Auf einer Linie mit einer Teileart, fester Stationszeit, einem Ofen und einer Kabine. In einer solchen Produktion bringt Power-and-Free weder Kapazität noch Qualität; es bringt nur Investition und Wartungslast. Die richtige Entscheidung ist dort ein kontinuierlicher Hängeförderer, und das gesparte Budget fließt in Vorbehandlungsstufen oder Ofendämmung.
Lässt sich ein kontinuierlicher Hängeförderer später auf Power-and-Free umbauen?
Weil sich das gesamte Schienensystem ändert, ist das in der Praxis kein Umbau, sondern eine neue Fördererinstallation. Gebäude, Ofen und Kabine bleiben meist; der Förderer wird vollständig ersetzt. Deshalb sollte ein Werk mit Wachstumsabsichten gleich zu Beginn entscheiden. Als Mittelweg lässt sich getaktetes Anhalten allein in der Be- und Entladezone ergänzen.
Wie lang sollte eine Staustrecke sein?
Sie wird auf den längsten Stillstand der Linie ausgelegt. Aufgabe eines Puffers vor dem Ofen ist es, diesen für die Dauer eines vorgelagerten Stopps weiter zu beschicken; die Pufferlänge ergibt sich also aus dieser Dauer mal Fördergeschwindigkeit. Eine feste Zahl können wir nicht nennen — ohne Messung Ihres Stillstandsmusters und Ihrer Teilelänge ist sie nicht zu berechnen.
Wie wird die Fördergeschwindigkeit auf einer Power-and-Free-Linie eingestellt?
Die Kettengeschwindigkeit wird weiterhin im Band 1–6 m/min konstant gehalten; was sich ändert, ist die Wartezeit eines Teils an einer Station. Die Aushärtezeit im Ofen ergibt sich damit aus Kettengeschwindigkeit und Ofenlänge, die Stationszeit dagegen aus dem Stopperprogramm. Genau diese Trennung erlaubt es, eine Spritzzeit von 25 Sekunden und eine von 90 Sekunden auf derselben Linie zu fahren.
Ist der Auftragswirkungsgrad bei beiden Systemen gleich?
Der Auftragswirkungsgrad hängt von Kabinen- und Rückgewinnungsauslegung ab, nicht vom Förderertyp; 98,5 %+ Übertragungswirkungsgrad ist auf einer sauber gebauten Linie mit beiden erreichbar. Der indirekte Beitrag von Power-and-Free ist dieser: Weil das Teil warten kann, lassen sich die Pistoleneinstellungen vor dem Spritzen korrigieren, was die Nachbeschichtungsquote senkt.
Zusammenfassung
Die Wahl zwischen Hängeförderer und Power-and-Free ist keine Entscheidung über Geschwindigkeit — sie ist eine Entscheidung über die Fähigkeit stillzustehen. Auf Linien, die in einem Rhythmus laufen, mit einem Ofen und einer Teileart, bedeutet ein kontinuierlicher Hängeförderer weniger Bauteile, weniger Störungen und einen schnelleren Anlauf, und das Budget ist in Vorbehandlung und Ofen besser angelegt. Ist Ihr Teilemix breit, schwanken die manuellen Spritzzeiten, oder sind ein zweiter Ofen oder parallele Kabinen geplant, holen Pufferung und Streckenflexibilität von Power-and-Free die Mehrinvestition etwa im dritten Jahr wieder herein. Die Entscheidung liegt auf der Waage zwischen Jahresmenge und Teilevielfalt, und weil jede Linie auf das Werk zugeschnitten wird, gibt es keine Katalogantwort. Unser Leitfaden zum Aufbau einer Pulverbeschichtungsanlage behandelt das allgemeine Vorgehen mit jedem Einzelposten. Jede von uns gebaute Linie wird mit 2 Jahren Herstellergarantie geliefert.
Schicken Sie uns Ihren Teilemix, die Zeit Ihrer langsamsten Station und Ihre Jahresmenge — wir ermitteln, ob Sie einen Hängeförderer oder Power-and-Free brauchen, und legen ein Angebot mit den Schienenmaßen vor.