
Convogliatore aereo continuo o power and free? Di quale ha bisogno la vostra linea
La differenza tra un convogliatore aereo continuo e un power and free si riduce a una domanda: il pezzo deve poter fermarsi sulla linea? La differenza meccanica, una tabella decisionale, il confronto di investimento e costo operativo, scritti dal costruttore della linea.
 Ingrandisci
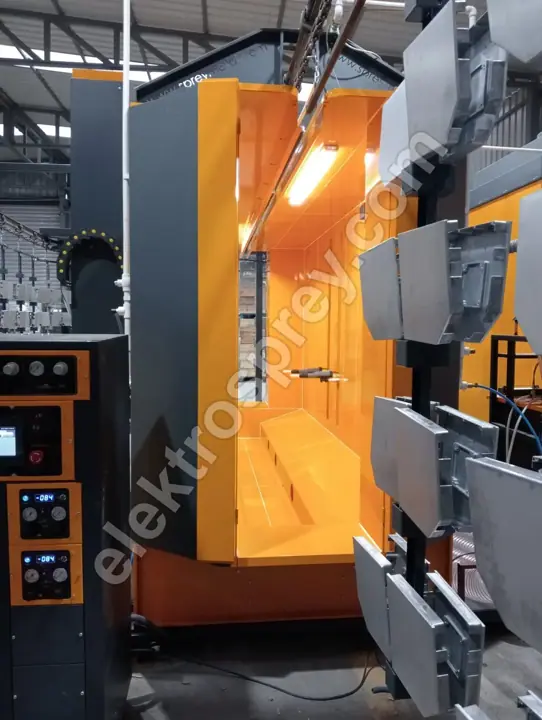
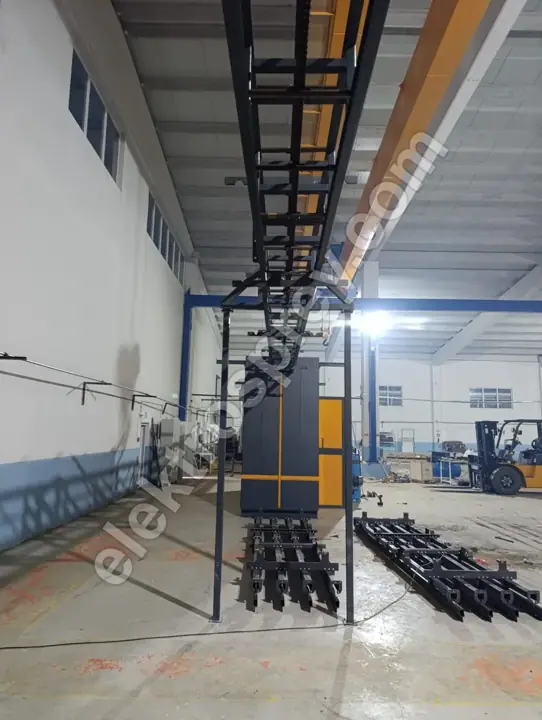
La differenza tra un convogliatore aereo continuo e un power and free si riduce a una sola domanda: il pezzo deve poter fermarsi sulla linea? Un convogliatore aereo continuo è un'unica catena; ogni gancio su di essa si muove nello stesso istante, alla stessa velocità, mantenendo un flusso costante tra 1–6 m/min. Una linea di verniciatura a polvere a tunnel produce i suoi 500–5.000 pezzi/ora esattamente su quel flusso costante. Il power and free separa la catena motrice (power) dal binario su cui scorre il carrello (free): un carrello può essere sganciato dalla catena, trattenuto in una stazione, accodato in un banco di accumulo, deviato verso un secondo forno o una cabina di riserva, e ripreso dalla catena in seguito. Su una linea con un solo forno, un solo tipo di pezzo e nessuna attesa alla cabina, un convogliatore aereo continuo è la decisione giusta e più economica. Se il vostro mix di pezzi è ampio, se il tempo di spruzzatura manuale varia da pezzo a pezzo, o se potreste aggiungere in seguito un secondo forno o un banco di accumulo, il valore del power and free non si vede nel primo anno — torna nel terzo.
Questa è una decisione separata dalla capacità produttiva. Quanti pezzi potete far passare lo stabilisce il vostro calcolo della capacità della linea di verniciatura a polvere; la domanda qui non è quanti pezzi, ma se un pezzo debba poter restare fermo.
La differenza meccanica: una catena o due binari
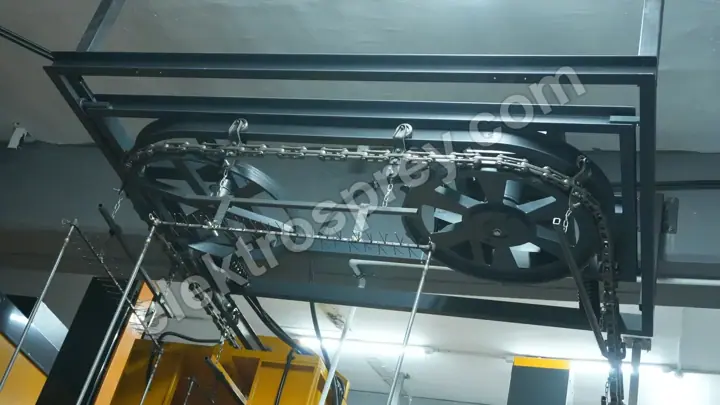
Su un convogliatore aereo continuo il gancio è fissato alla catena. Se la catena si muove, tutto si muove; se la catena si ferma, ogni pezzo sulla linea si ferma insieme. Questa è la forma più semplice e duratura che una linea possa assumere: pochi componenti, poche regolazioni, pochi guasti. Ma la velocità della linea è un numero unico, e quel numero è dettato dalla stazione più lenta. In una produzione che richiede 6 minuti in pretrattamento, 40 secondi in cabina e 20 minuti in forno, una sola catena costringe tutti a camminare al passo del più lento.
Il power and free usa due binari. La catena corre in continuo sul binario superiore; i carrelli scorrono liberi su quello inferiore. Il carrello viene trainato solo finché un pusher sulla catena resta a contatto con il dog del carrello. Nel momento in cui uno stopper spinge giù quel dog, il contatto si interrompe, la catena scorre oltre, e il carrello aspetta dov'è. In altre parole, un pezzo può restare fermo mentre la linea continua a girare. Ogni capacità del sistema nasce da quel singolo dettaglio meccanico.
Il prezzo è il numero di componenti: due profili di binario, carrelli, pusher, stopper, deviatori, unità di trasferimento e il PLC che orchestra tutto. Su un convogliatore aereo si controllano la catena, il binario e l'azionamento; sul power and free ogni stopper, ogni deviatore e ogni sensore entra nella lista di manutenzione.
Tabella decisionale: quale linea richiede quale sistema
| Situazione | Convogliatore aereo continuo | Power and free |
|---|---|---|
| Un solo tipo di pezzo, alto volume | Scelta giusta — velocità fissa, investimento minimo | Complessità inutile |
| Mix ampio di pezzi | In difficoltà; velocità bloccata sul pezzo più lento | Scelta giusta — ogni pezzo prende il proprio tempo |
| Spruzzatura manuale, tempo variabile | L'operatore deve seguire la linea | Scelta giusta — il pezzo viene trattenuto alla stazione |
| Due forni o cabine in parallelo | Impraticabile; serve una seconda linea | Scelta giusta — alimentate da una linea tramite deviatori |
| Accumulo prima del forno | Nessuno; il forno resta inattivo o la linea si ferma | Scelta giusta — la coda mantiene pieno il forno |
| Carico/scarico senza fermare la linea | La linea rallenta o si arresta | La stazione di carico gira sul proprio ciclo |
| Pezzi singoli grandi e pesanti | Il limite lo pone la capacità del gancio | Il carico può essere diviso su due carrelli |
| Budget ristretto, avvio rapido | Scelta giusta — pochi componenti, installazione breve | Installazione e collaudo più lunghi |
| Poco spazio a terra, linea corta | Scelta giusta — gira su un raggio piccolo | Serve lunghezza extra per deviatori e banchi |
| Team di manutenzione debole o non formato | Scelta giusta — semplice da mantenere | Stopper e sensori richiedono disciplina |
La regola che la tabella produce è questa: se la linea può girare su un solo ritmo, usate un convogliatore aereo; se il ritmo cambia da pezzo a pezzo, usate un power and free. Esiste una risposta intermedia ed è usata spesso: costruire l'intera linea come convogliatore aereo continuo, e aggiungere solo nella zona di carico/scarico un arresto indicizzato o ganci rotanti. Questo compra una piccola parte di ciò che offre il power and free, a un costo molto più contenuto.
Le quattro cose che il power and free compra davvero
Accumulo. Una coda di 10-20 ganci davanti al forno impedisce a brevi fermate nel pretrattamento di arrivare mai al forno. La capacità del forno è la voce più costosa della linea; non farlo girare vuoto è il ritorno più concreto che offre il power and free.
Tempo di stazione asincrono. Se un pezzo spruzzato manualmente richiede 90 secondi e il successivo 25, un convogliatore continuo deve essere impostato a 90 e il resto della linea rallenta con esso. Sul power and free ogni pezzo prende il proprio tempo e la linea gira sulla media.
Flessibilità di instradamento. I pezzi che arrivano sulla stessa linea possono essere separati — alcuni verso la cabina a polvere, alcuni verso una cabina di verniciatura liquida a velo d'acqua o un secondo forno. Nel lavoro con cambio colore, il pezzo aspetta in coda mentre la cabina viene pulita; su una linea di verniciatura a polvere a U per alluminio un cambio colore si fa in meno di 20 minuti, e un banco di accumulo assorbe quel tempo senza fermare la linea.
Gestione di fine turno. Alla chiusura di un turno, i pezzi sulla linea vengono accumulati all'uscita del forno e il turno successivo inizia con una coda piena. Su un convogliatore continuo non potete fermare la linea senza prima svuotarla.
Differenza di investimento e costo operativo
Non pubblichiamo cifre di prezzo, perché ogni linea è costruita sul pezzo più grande del cliente e non esiste una taglia a catalogo. Ciò che possiamo dichiarare chiaramente è quale voce di costo spinge la decisione in quale direzione.
| Voce | Convogliatore aereo | Power and free | Direzione |
|---|---|---|---|
| Numero di componenti meccanici | Catena, binario, azionamento, ganci | + carrelli, pusher, stopper, deviatori, trasferimenti | Investimento in salita per il power and free |
| Automazione | Controllo velocità semplice | PLC, sensori, tracciamento posizione, ricette | In salita per il power and free |
| Installazione e collaudo | Breve | Sensibilmente più lunga | In salita per il power and free |
| Carico di manutenzione | Basso; lubrificazione e tensione catena | Stopper, deviatori e sensori da controllare | In salita per il power and free |
| Occupazione del forno | Cala durante le fermate | Mantenuta alta dalla coda | Costo energetico in discesa con il power and free |
| Efficienza della manodopera | L'operatore segue la linea | La linea segue l'operatore | In discesa con il power and free |
| Ampliamento futuro | Di solito serve una linea nuova | Cresce aggiungendo deviatori e banchi | Costo futuro in discesa con il power and free |
| Scarto e riverniciatura | La pressione del ritmo può alzare i difetti | Il pezzo aspetta, quindi c'è tempo per correggere | In discesa con il power and free |
La decisione sta su quell'equilibrio: il power and free spinge in alto l'investimento iniziale e il carico di manutenzione, e tira in basso a vostro favore l'occupazione del forno e l'efficienza della manodopera. Se il vostro volume annuo è basso, la voce sopra non supera quella sotto, e il convogliatore aereo è la risposta corretta.
Il caso onesto per il semplice convogliatore aereo
Il fatto che il power and free sia più capace non rende il convogliatore aereo un sistema scadente. La linea semplice ha tre vantaggi concreti. Primo, la sua superficie di guasto è piccola: niente stopper, deviatori o sensori significa che nessuno di essi può guastarsi. Secondo, il collaudo è veloce; il tempo dal montaggio alla produzione è breve. Terzo, la velocità è stabile: un m/min fisso fissa il tempo di cura, e in un forno elettrico a camera che mantiene 80–250 °C con ±3 °C di uniformità questo produce un risultato ripetibile. Trattiamo separatamente come la velocità del convogliatore si lega alla lunghezza del forno in velocità del convogliatore e lunghezza del forno.
Il costo del power and free che merita di essere scritto onestamente è questo: una linea power and free mal mantenuta gira peggio di un convogliatore aereo. Uno stopper inceppato o un deviatore mal regolato blocca l'intero flusso in un singolo punto. In uno stabilimento senza disciplina di manutenzione, il sistema più semplice produce di più.
Cinque cose da misurare prima di scegliere
- Numero di tipi di pezzo e la dispersione dei loro tempi. Se i tempi di stazione tra i vostri pezzi sono vicini tra loro, il guadagno del power and free si riduce.
- Il tempo della stazione più lenta. Questo numero governa la linea, ed è lì che nasce la differenza tra i due sistemi.
- Come spruzzate. Un array automatico completo di pistole gira a velocità fissa; la spruzzatura manuale richiede tempo variabile.
- Il vostro piano di crescita a cinque anni. Se un secondo forno, una seconda cabina o un secondo turno sono sul tavolo, il binario si decide oggi.
- Superficie a terra e altezza sotto trave. Code e deviatori occupano spazio fisico; la logica di layout in superficie e layout dell'impianto di verniciatura a polvere alimenta direttamente questa decisione.
Domande frequenti
Qual è la differenza di fondo tra un convogliatore aereo e un power and free?
Su un convogliatore aereo il gancio è fissato alla catena, quindi un pezzo non può fermarsi a meno che si fermi la catena. Sul power and free il carrello può disimpegnarsi dalla catena, quindi un singolo pezzo può essere fermato, accumulato o instradato altrove mentre la linea continua a girare. Ogni altra differenza è una conseguenza di quella singola distinzione meccanica.
Quando una linea power and free è semplicemente denaro sprecato?
Su una linea con un solo tipo di pezzo, un tempo di stazione fisso, un forno e una cabina. In quel tipo di produzione il power and free non aggiunge né capacità né qualità; aggiunge solo investimento e carico di manutenzione. La decisione giusta lì è un convogliatore aereo continuo, con il budget risparmiato investito in stadi di pretrattamento o isolamento del forno.
Un convogliatore aereo continuo si può convertire in power and free in seguito?
Poiché cambia l'intero sistema di binario, in pratica questa non è una conversione ma una nuova installazione di convogliatore. L'edificio, il forno e la cabina di solito restano; il convogliatore viene sostituito integralmente. Per questo uno stabilimento con ambizioni di crescita dovrebbe decidere fin dall'inizio. Come via di mezzo, si può aggiungere un arresto indicizzato a una linea aerea solo nella zona di carico/scarico.
Quanto dovrebbe essere lungo un banco di accumulo?
Si dimensiona sulla fermata più lunga della linea. Il compito di una coda davanti al forno è continuare ad alimentarlo per la durata di una fermata a monte, quindi la lunghezza del banco viene da quella durata moltiplicata per la velocità del convogliatore. Non possiamo dare una cifra fissa — non si può calcolare senza misurare il vostro schema di fermate e la lunghezza del vostro pezzo.
Come si imposta la velocità del convogliatore su una linea power and free?
La velocità della catena resta comunque costante nella fascia 1–6 m/min; ciò che varia è quanto un pezzo aspetta a una stazione. Il tempo di cura dentro il forno è quindi fissato da velocità della catena e lunghezza del forno, mentre il tempo di stazione è fissato dal programma degli stopper. Questa separazione è ciò che permette a un tempo di spruzzatura di 25 secondi e uno di 90 di girare sulla stessa linea.
L'efficienza di verniciatura è la stessa con entrambi i sistemi?
L'efficienza di verniciatura dipende dal progetto di cabina e recupero, non dal tipo di convogliatore; un'efficienza di trasferimento 98,5%+ è raggiungibile con entrambi su una linea ben costruita. Il contributo indiretto del power and free è questo: poiché il pezzo può aspettare, le impostazioni della pistola possono essere corrette prima della spruzzatura, il che abbassa il tasso di riverniciatura.
In sintesi
La scelta tra convogliatore aereo e power and free non è una decisione sulla velocità — è una decisione sulla capacità di restare fermi. Sulle linee che girano su un solo ritmo, con un forno e un tipo di pezzo, un convogliatore aereo continuo significa meno componenti, meno guasti e avvio più rapido, e il budget si spende meglio su pretrattamento e forno. Se il vostro mix di pezzi è ampio, i tempi di spruzzatura manuale variano, o è previsto un secondo forno o una cabina in parallelo, la flessibilità di accumulo e instradamento del power and free restituisce l'investimento extra attorno al terzo anno. La decisione sta sull'equilibrio tra volume annuo e varietà dei pezzi, e poiché ogni linea è costruita sull'impianto, non esiste una risposta a catalogo. La nostra guida alla realizzazione di un impianto di verniciatura a polvere tratta l'approccio generale con ogni voce di linea. Ogni linea che costruiamo viene consegnata con 2 anni di garanzia del costruttore.
Inviateci il vostro mix di pezzi, il tempo della vostra stazione più lenta e il vostro volume annuo — stabiliremo se vi serve un convogliatore aereo o un power and free, e ve lo quoteremo con le dimensioni del binario.