
Cómo construir un calendario de mantenimiento diario, semanal y mensual para una línea de recubrimiento en polvo
La manera de dejar de hacer mantenimiento solo cuando algo se rompe es repartir el trabajo en cuatro columnas — diario, semanal, mensual, anual — y poner un responsable con nombre y apellido en cada línea. Una plantilla de calendario que reparte el trabajo entre el operario del turno, el mantenimiento interno y el servicio externo, equipo por equipo.
 Ampliar
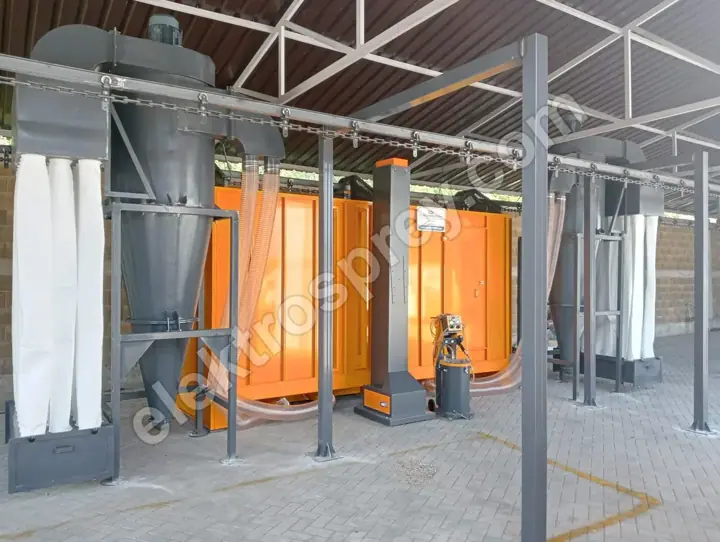
Un plan de mantenimiento preventivo para una línea de recubrimiento en polvo se construye en cuatro columnas: diaria (las comprobaciones que hace el operario al principio y al final del turno), semanal (limpieza y mediciones a cargo del mantenimiento interno), mensual (ajuste mecánico y calibración) y anual (una revisión general durante una parada planificada). Cuando entregamos una línea, el horno mantiene una uniformidad de ±3 °C, la cabina de polvo con filtros de cartucho trabaja con una recuperación del 95%+, los cartuchos filtran al 99.9%+ y la velocidad de aire en cabina se sitúa entre 0.5 y 0.8 m/s. Ninguna de esas cifras se sostiene sola. Que sigan siendo ciertas un año después lo decide si esas cuatro columnas llegaron a escribirse alguna vez. El verdadero trabajo del calendario no es hacer una lista: es poner un responsable con nombre en cada línea.
El fallo más habitual que vemos es administrativo, no técnico: como el mantenimiento es cosa de todos, acaba no siendo de nadie. El operario dice que de eso se ocupa mantenimiento, mantenimiento dice que no se ha roto nada, y el servicio externo llega una vez al año para encontrarse con una situación que ya viene tarde. En cuanto un calendario traza la frontera entre esas tres partes, la misma planta con la misma gente para menos.
Por qué el calendario necesita cuatro columnas
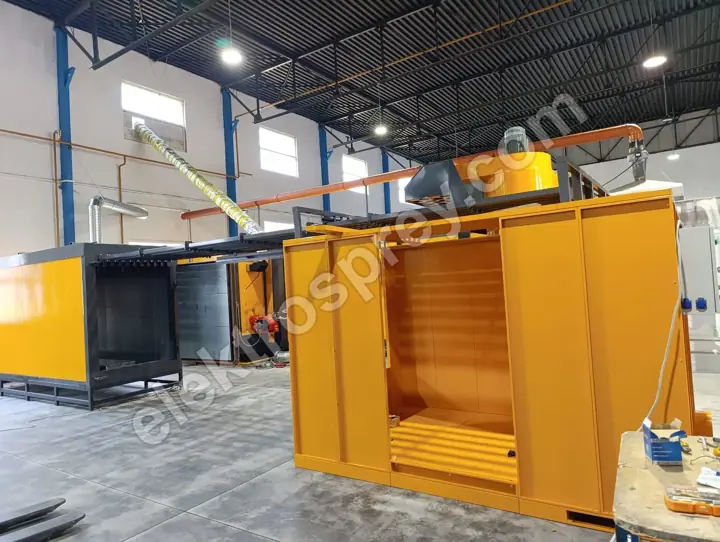
Una línea de recubrimiento en polvo no es una máquina. Es una cadena: túnel de pretratamiento, horno de secado y curado, cabina de polvo, transportador, compresor y filtración, todo unido. Nada de esa cadena se desgasta al mismo ritmo. El polvo se acumula en el suelo de la cabina en un solo turno, el alargamiento de la cadena del transportador tarda meses, la fatiga del aislamiento del horno se juega en años. Escriba una única lista mensual y el trabajo diario se hará demasiado pocas veces; póngalo todo en una lista diaria y no la rellenará nadie.
La lógica de las cuatro columnas es esta:
- Diaria — lo que puede verse, oírse y limpiarse sin herramientas y sin parar la línea. Responsable: el operario del turno.
- Semanal — limpiezas y mediciones sencillas que exigen parar brevemente la línea. Responsable: el mantenimiento interno.
- Mensual — trabajos que requieren desmontaje, ajuste o calibración; normalmente se planifican para el final de un turno o el fin de semana.
- Anual — la revisión general con la línea parada varios días; su alcance y duración se planifican aparte, y lo tratamos en la planificación de la revisión anual y las paradas.
Responsable, duración y registro de cada columna
| Columna | Quién lo hace | Duración típica | Alcance | Registro |
|---|---|---|---|---|
| Diaria | Operario del turno | Corta, al inicio y al final del turno | Comprobaciones visuales, limpieza, lectura de presiones y temperaturas, escucha de fugas, ruidos, vibraciones | Hoja de turno firmada |
| Semanal | Mantenimiento interno | Parada corta planificada | Limpieza de cabina y ciclón, lectura de presión diferencial de filtros, análisis de baños, inspección de la cadena | Hoja semanal con los valores medidos anotados |
| Mensual | Mantenimiento interno, servicio externo cuando haga falta | Parada planificada | Tensión de correas, revisión de rodamientos y ventiladores, engrase y tensado de la cadena, inspección del cuadro, verificación de sensores | Ficha de mantenimiento: trabajo hecho, piezas sustituidas |
| Anual | Servicio externo / fabricante | Parada planificada de varios días | Mapeo de temperatura del horno, revisión de aislamiento y juntas, ajuste del quemador, medición ATEX y de puesta a tierra, revisión del transportador | Informe y certificados de medición |
La columna más importante de esa tabla es la última: el registro. Un mantenimiento sin registro cuenta como mantenimiento no hecho. La razón es diagnóstica, no burocrática. Cuando aparece un defecto y usted no puede responder a «cuándo se cambió este filtro, cuándo se mapeó el horno por última vez», deja de buscar la causa raíz y empieza a cambiar piezas. Cómo registrar las paradas y sus causas se trata aparte en los registros de parada y el seguimiento del OEE.
El calendario equipo por equipo
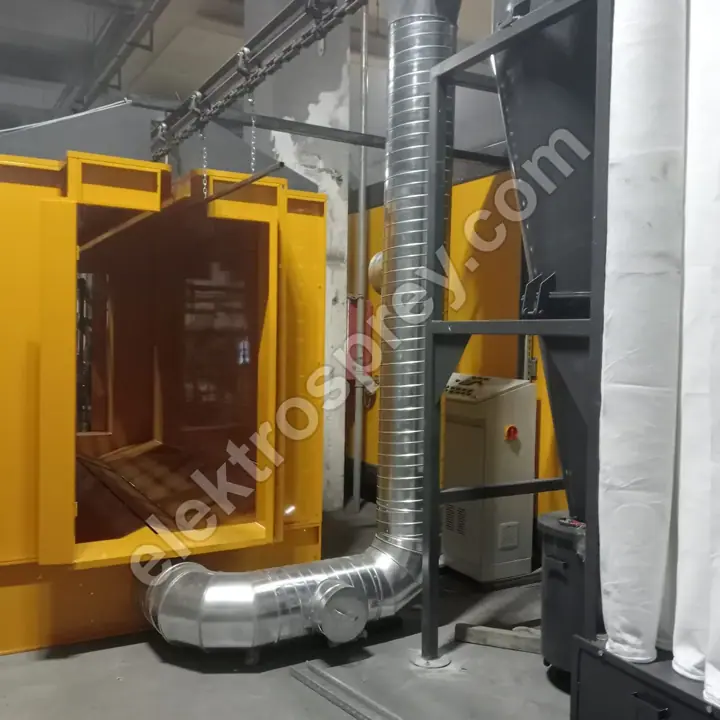
La tabla siguiente es el esqueleto de la hoja que debería colgarse en la pared en la puesta en marcha. Las frecuencias son un punto de partida; apriételas según su número de turnos, la suciedad de sus piezas y el polvo que utilice.
| Equipo | Diario | Semanal | Mensual | Anual |
|---|---|---|---|---|
| Cabina de polvo | Limpieza de suelo y paredes, revisión de boquillas y electrodos de pistola, vigilancia de fugas de polvo | Limpieza del ciclón y los conductos, revisión de la estanqueidad de la cabina | Medición de la velocidad de aire (objetivo 0.5–0.8 m/s), resistencia de puesta a tierra | Inspección del recinto y del equipamiento ATEX, verificación del rendimiento de recuperación |
| Filtros de cartucho y limpieza por impulsos | Lectura y registro de la presión diferencial, purga del calderín | Revisión de las válvulas de impulso y del sonido del disparo, repaso del intervalo de limpieza | Revisión de membranas y solenoides, juntas | Evaluación del estado de los cartuchos y decisión de sustitución en bloque |
| Horno (eléctrico o de gas) | Consigna frente a temperatura indicada, cierre de puertas y cortinas, ruidos extraños | Tensión de correas del ventilador, limpieza de superficies interiores | Verificación de termopares, junta de puerta, revisión de conductos y toberas | Uniformidad de ±3 °C verificada por mapeo de temperatura, revisión de aislamiento y cuadros, ajuste de quemador y chimenea en hornos de gas |
| Transportador | Revisión visual y auditiva, ganchos dañados, puntos de roce | Puntos de engrase, limpieza del carril, observación del grupo motriz | Medición del alargamiento de la cadena, ajuste del tensor, nivel de aceite del reductor | Revisión de cadena y rodillos, alineación del carril, servicio del grupo motriz |
| Túnel de pretratamiento / baños | Lecturas de temperatura, nivel y presión de bomba, boquillas obstruidas | Análisis de baños (concentración, pH, conductividad), filtros de bolsa | Retirada de lodos, revisión de resistencias e intercambiadores, desmontaje y limpieza de boquillas | Vaciado de cubas, inspección interior, revisión de bombas y tuberías |
| Compresor y red de aire | Purga de condensados, presión y nivel de aceite | Filtro de aire, revisión del separador de aceite, escucha de fugas | Revisión del punto de rocío del secador, elementos filtrantes de línea | Servicio general, prueba de la válvula de seguridad, inspección completa de fugas |
| Cuadro eléctrico y control | Pantalla de alarmas, setas de emergencia, pilotos | Limpieza del ventilador y el filtro del cuadro | Reapriete de bornes, prueba del relé diferencial | Termografía del cuadro con cámara, medición de puesta a tierra |
| Ganchos y bastidores | Limpieza de los puntos de contacto, retirada de ganchos deformados | Vaciado de la cola de decapado | Recuento y reposición del stock de ganchos | Revisión del diseño de los ganchos frente a la mezcla de piezas actual |
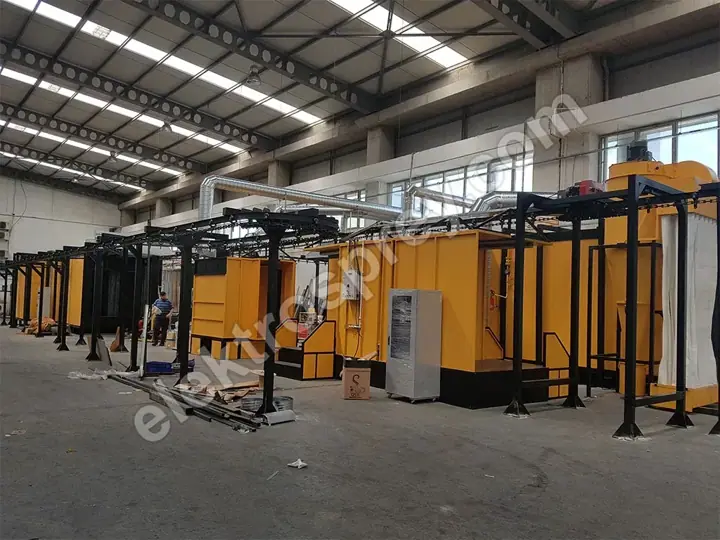
Una línea de esa tabla se paga sola más rápido que las demás: registrar cada día la presión diferencial de los filtros de cartucho. Una lectura suelta dice poco; la información está en la pendiente. Una presión diferencial que sube despacio con el mismo patrón de producción dice que los filtros están envejeciendo. Una que salta de un día para otro dice que el sistema de limpieza tiene una avería. Solo el histórico separa esos dos casos.
Tres reglas que sacan el calendario de la pared y lo ponen en uso
Una: cada línea tiene un único responsable. «El equipo de mantenimiento» no es un responsable. En la hoja de turno firma quien hizo la comprobación; en las hojas semanal y mensual escribe su nombre quien hizo el trabajo. Responsabilidad compartida es dejadez compartida.
Dos: cada punto de comprobación se escribe de forma que pueda medirse. No «cabina limpiada», sino «suelo y paredes de cabina limpiados, ciclón vaciado». No «filtro revisado», sino «presión diferencial leída: …». Un punto sin resultado medible es un punto que se puede marcar sin haberlo hecho.
Tres: el calendario vive dentro del plan de producción. Una parada mensual que no tiene hueco en el plan de turnos se aplaza la primera semana cargada y ya no vuelve. Reserve la ventana de mantenimiento mensual por adelantado y coloque la revisión anual en su temporada baja, con los repuestos pedidos con al menos un mes de antelación.
Estas tres reglas se implantan con más facilidad durante la puesta en marcha de una instalación nueva; la secuencia de montaje y las etapas de entrega están expuestas de principio a fin en nuestra guía de montaje de una planta de recubrimiento en polvo.
Lo que cuesta realmente aplazar el mantenimiento
La pregunta equivocada en una discusión sobre mantenimiento es «cuánto nos cuesta el mantenimiento». La pregunta correcta es dónde se factura su ausencia:
- Pérdida de polvo. Una cabina que fuga y un conducto de recuperación obstruido bajan la recuperación por debajo de la cifra del 95%+ de la entrega. Cada punto porcentual perdido va directo a la factura anual de polvo.
- Energía. Juntas cansadas, aislamiento asentado y un quemador desajustado mantienen la misma temperatura con más combustible. Ese incremento crece en silencio y nunca se ve en un solo mes.
- Reprocesos. Un horno sin mapear o una etapa de pretratamiento sucia trasladan el defecto a la pieza. Una pieza decapada y repintada se paga tres veces: material, mano de obra y entrega tardía.
- Paradas no planificadas. Una cadena rota, un cartucho perforado o una resistencia fundida paran la línea en mitad de un pedido. Una parada planificada dura una hora; una no planificada dura lo que tarde en llegar el repuesto.
- Documentación y seguridad. En una cabina ATEX, la puesta a tierra y el alivio de explosión hay que demostrarlos en la inspección. Un mantenimiento sin registro es, para un inspector, un mantenimiento no realizado.
Sume todo esto y el cuadro queda claro: el mantenimiento no es una partida de coste, es la forma de conservar el rendimiento que usted compró. Cada línea que construimos se entrega con 2 años de garantía de fabricante, y la garantía funciona bien solo cuando existen estos registros.
Preguntas frecuentes
¿Debe hacer el mantenimiento el operario o el técnico de mantenimiento?
Los dos, pero en columnas distintas. La columna diaria es del operario: limpieza, comprobaciones visuales, lecturas de indicadores. Nada de eso necesita herramientas y, hecho por quien mejor conoce la línea, produce el aviso más temprano. Las columnas semanal y mensual son de mantenimiento, porque implican desmontar, medir y ajustar. La columna anual — mapeo de temperatura del horno, ajuste del quemador, medición ATEX y de puesta a tierra — necesita instrumentos calibrados y certificados, así que va al servicio externo o al fabricante.
¿Por qué hay que registrar a diario la presión diferencial de los filtros de cartucho?
Porque la información está en la tendencia, no en la lectura. En una línea sin registro, los filtros o se cambian demasiado pronto, tirando dinero, o se trabajan colmatados. En el segundo caso la velocidad de aire en cabina cae por debajo de la banda de 0.5–0.8 m/s, el polvo se escapa por la boca de la cabina y el operario solo se da cuenta cuando hay polvo en el suelo. Una anotación diaria de una línea convierte esa decisión de una suposición en una medición.
¿Merece la pena parar la línea para el mantenimiento mensual?
Sí, porque la alternativa no es «no parar», sino una parada más larga. La mayor parte del trabajo mensual — tensado de la cadena, tensión de correas, verificación de termopares, reapriete de bornes — lleva muy poco tiempo durante una parada planificada. Sáltese esos puntos y vuelven en forma de salto de cadena, desequilibrio de ventilador y variación de curado, y esta vez es la avería la que decide cuánto tiempo está usted parado, no usted.
¿Cambia el calendario con el tamaño de la línea?
La lógica de las columnas no cambia; cambian el número de líneas y la frecuencia. En un taller con un solo horno de cámara y una cabina manual a un turno, la lista diaria son unos pocos puntos. En una línea de túnel a tres turnos que procesa 500–5,000 piezas/hora, la misma lista hay que repetirla cada turno y apretar los puntos semanales. La regla: la frecuencia sigue a las horas de marcha, no a los días del calendario.
¿Los repuestos forman parte del calendario de mantenimiento?
Sí, y esta es la pieza que le falta a la mayoría de las plantas. Los consumibles que exigen las columnas mensual y anual — cartuchos, boquillas y electrodos de pistola, juntas, correas, rodillos de cadena, termopares, toberas — pertenecen a una lista de repuestos críticos con un stock mínimo. No tener la pieza el día que hace falta es el motivo más frecuente de que un calendario se descuelgue.
¿Qué debe hacerse con el mantenimiento durante la puesta en marcha?
La puesta en marcha es el punto cero del calendario. Mapa de temperatura del horno, velocidad de aire en cabina, tasa de recuperación, presión diferencial con filtros limpios y longitud de la cadena del transportador deben medirse y anotarse todos en ese momento. Cualquier medición posterior se compara con esa referencia; sin ella, «más alto de lo normal» no significa nada. La formación que se da a operarios y personal de mantenimiento en la puesta en marcha es también la primera formación de quienes van a firmar la hoja.
Resumen
El mantenimiento preventivo de una línea de recubrimiento en polvo funciona en cuanto se apoya en un calendario de cuatro columnas: el trabajo diario es del operario, el semanal y el mensual del mantenimiento interno, la revisión anual del servicio externo o del fabricante. La fuerza del calendario no viene de la lista, sino de tres cosas: un único responsable por línea, puntos de comprobación escritos para poder medirse y paradas metidas en el plan de producción desde el principio. Con los registros al día, la uniformidad de ±3 °C del horno, la recuperación del 95%+ de la cabina y la filtración al 99.9%+ pueden mantenerse durante años. Sin ellos, ni siquiera sabrá cuándo se perdieron.
Envíenos su lista de equipos y le prepararemos el calendario de mantenimiento a cuatro columnas y la lista de repuestos críticos para la línea tal como la construimos.