
Strošek obrata za praškasto barvanje: postavke, ki jih nihče ne omenja
Strošek obrata za praškasto barvanje ni cena strojev. Moč transformatorja, plinski priključek, dimnik, tla in stisnjen zrak ostanejo zunaj proračuna, zato večina naložb v prvih treh mesecih preseže načrt. To je celoten seznam postavk, ki jih je treba poznati, preden zaprosite za ponudbo.
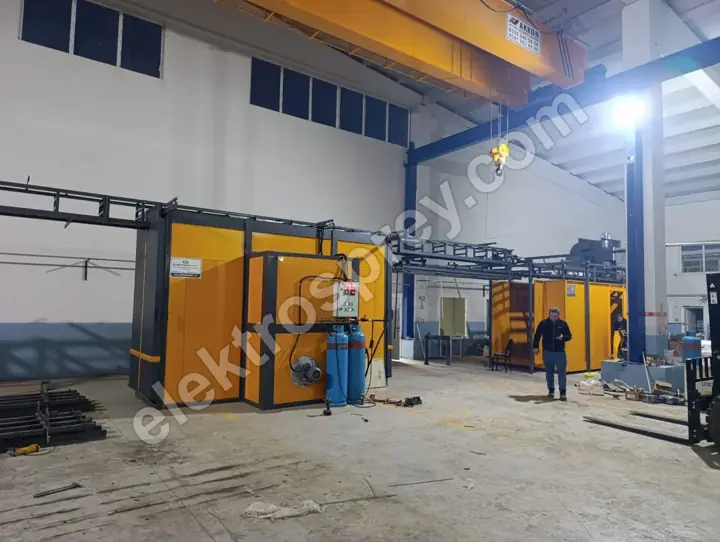
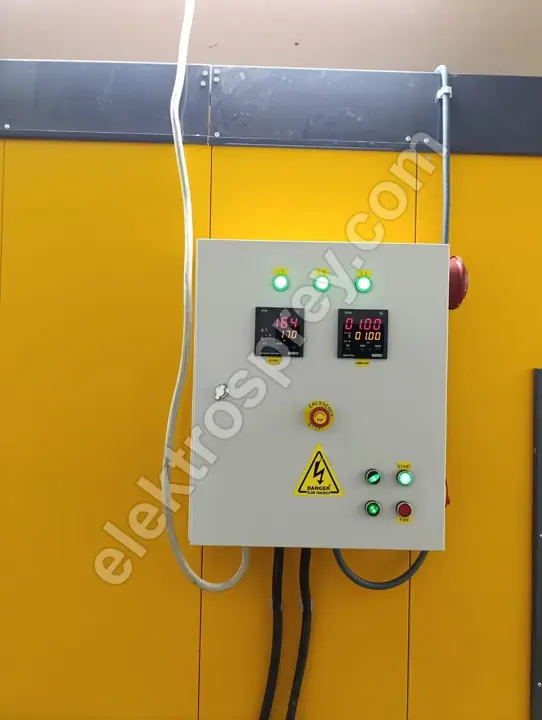 Povečaj
Skoraj vsak, ki načrtuje obrat za praškasto barvanje, začne z istim vprašanjem: »Koliko stane peč, koliko barvna kabina?« Vprašanje ni napačno, je pa nepopolno. Te stroje izdelujemo petindvajset let in to, kar vidimo, je dosledno: proračuna ne podre cena stroja, temveč vse, kar je okoli stroja.
Obrat ni postavljen takrat, ko oprema prispe na lokacijo. Postavljen je takrat, ko je priključena energija in ko iz peči pride prvi kos. Med tema trenutkoma so transformator, plinski priključek, dimnik, tla, zračni vod in obratovalno dovoljenje. Ta članek je celoten seznam te razdalje.
Strošek prihaja v treh sklopih
Brez razdelitve naložbe na tri sklope proračuna ni mogoče pripraviti pravilno:
- Oprema — peč, barvna kabina, predobdelava, transporter, pištola.
- Infrastruktura — energija, plin, zrak, voda, odpadki, tla, dimnik. Vse, kar je treba narediti na stavbi, da bo oprema lahko delovala.
- Obratovanje — energija, kemikalije, prašek, filtri, delo. To, kar plačujete vsak mesec, potem ko je naložba končana.
Ponudbe običajno pokrivajo le prvi sklop. Drugi sklop pade na kupca in je vnaprej redko omenjen. Tretji sklop določa vaše povračilo naložbe: kupite poceni stroj z dragim obratovanjem in naložba bo na papirju videti dobičkonosna, v obratu pa bo izgubljala denar.
1. Sklop opreme
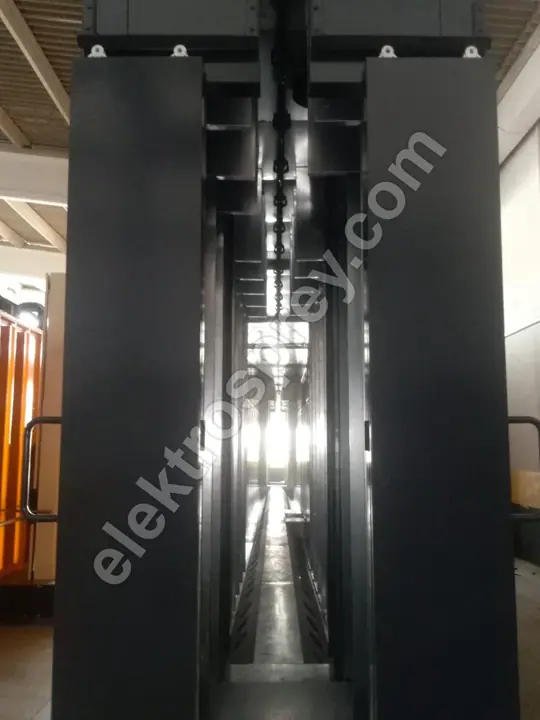
Linija za praškasto barvanje ima štiri osrednje dele. Ne glede na obseg teh štirih ni mogoče izpustiti:
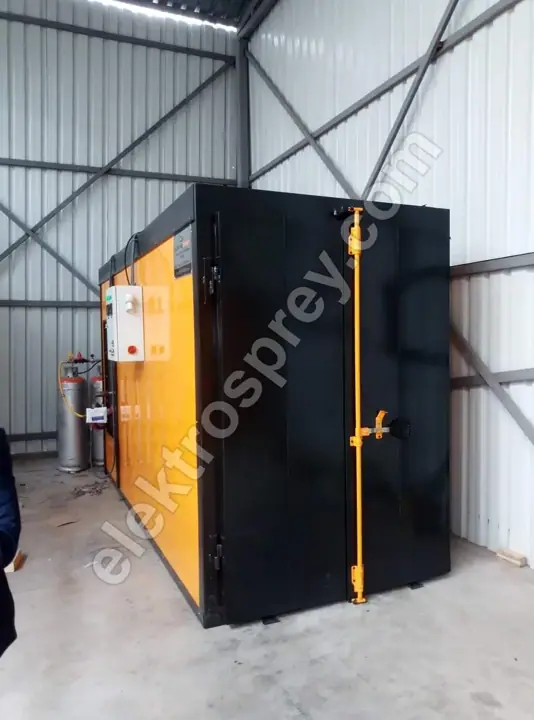
Predobdelava. Barva se ne bo oprijela površine, na kateri ostanejo olje, rja ali prah. Napaka se pokaže po peči in kos je takrat treba predelati — zato je varčevanje pri predobdelavi najdražji prihranek, kar jih je. Naše potopne linije zaporedno izvajajo razmaščevanje, fosfatiranje, pasivacijo in sušenje; v naših tunelskih obratih je predobdelava zgrajena s 3 do 7 stopnjami. Število stopenj določata onesnaženost kosov in zahtevana odpornost proti koroziji.
Barvna kabina. Tu se prašek nadzoruje in ponovno zajema. V naših filtrskih kabinah je izkoristek zajema praška 95% in več, učinkovitost kartušnih filtrov pa 99,9%+. Ta številka je neposreden strošek materiala: prašek, ki ni zajet, gre v odpad. Kabine se izdelujejo za 2 do 12 pištol, hitrost zraka v notranjosti pa se drži med 0,5 in 0,8 m/s — to je območje, ki prepreči uhajanje praška iz kabine, ne da bi ga odsesalo, preden doseže kos.
Peč. Tu poteka polimerizacija. Naše komorne električne peči delujejo med 80 in 250 °C, s PID krmiljenjem držijo enakomernost ±3 °C in shranjujejo 16 programov polimerizacije. Naše plinske peči s polnjenjem od zgoraj se izdelujejo za 140–220 °C pri 50,000–500,000 kcal/h, s časom ogrevanja 35–45 minut.
Transport. Kako se kos premika po liniji. V tunelskem obratu je hitrost transporterja nastavljiva med 1 in 6 m/min, in ta hitrost neposredno določa zmogljivost.
Mere teh štirih izhajajo iz največjega kosa, ki ga boste barvali. Ne izbirajo se iz kataloga; vi navedete mero, sistem pa se izračuna okoli nje.
2. Sklop infrastrukture — manjkajoči del proračuna
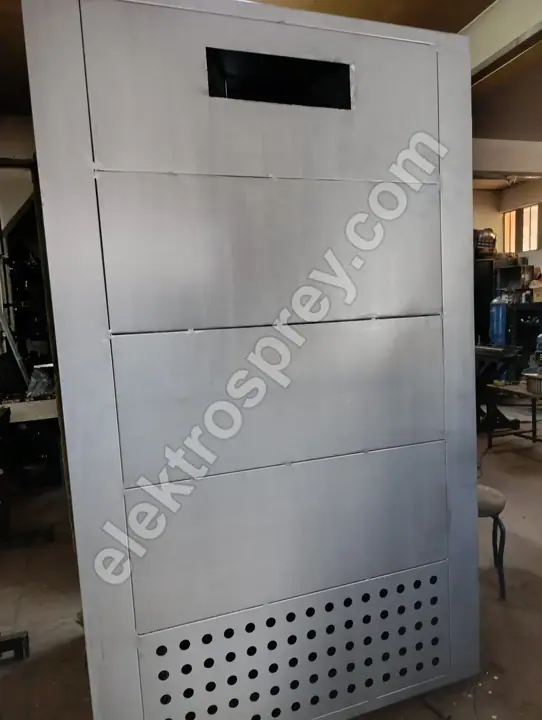
Spodnje postavke se v ponudbi za obrat le redko pojavijo, brez njih pa obrat ne bo deloval.
Električna moč in transformator. Naše električne peči se izdelujejo med 3 kW in 150 kW. Če vaša trenutna pogodba o dobavi ne pokriva te obremenitve, potrebujete transformator in stikalno opremo — postavko, ki včasih stane več kot peč sama. Pred povpraševanjem ugotovite svojo obračunsko moč.
Plinski priključek in napeljava. Če izberete plinsko peč, so priklop, števec, regulator tlaka in notranja napeljava ločen postopek, čas od vloge do dobave plina pa je običajno daljši od proizvodnega roka stroja. Vlogo oddajte v istem tednu, ko oddate naročilo stroja.
Dimnik in prezračevanje. Odsesavanje kabine, dimnik peči in splošno prezračevanje delavnice. Kjer gre za prisilno kroženje zraka, izpustitev tega pomeni, da kakovost zraka in izmerjene vrednosti postanejo težava v trenutku, ko linija steče.
Stisnjen zrak. Pištola za prašek potrebuje suh in čist zrak. Kompresor sam ne zadošča — sušilnik in filtri so obvezni. Vlaga v zraku se vrne kot napaka na površini, vzrok pa se običajno išče v stroju, čeprav je v zračnem vodu.
Tla. Nosilnost za podpore transporterja, obremenitve kadi in težo peči. Če potopna linija zahteva jamo za kadi, je to ločeno gradbeno delo.
Voda in odpadki. Linija za predobdelavo porablja vodo in ustvarja odpadno vodo. Dovoljenja za izpust, čiščenje ali pogodba o odvozu se razlikujejo po regijah; ta postavka sodi k obratovalnemu dovoljenju in ne k naložbi, in ko je preskočena, obrat stoji pripravljen in čaka.
Požarna varnost in zaščita. Če boste uporabljali mokro barvo na osnovi topil, se kabina presoja po ATEX; naše kabine z vodno zaveso sodijo v ATEX cono 2 z antistatičnimi rešetkastimi tlemi. Naše kabine za prašek so izdelane po CE in ATEX.
3. Sklop obratovanja — ta določa vaše povračilo naložbe
Koliko mesecev traja povračilo naložbe, določa tabela mesečnih stroškov, ne cena stroja:
- Energija. Plinska peč v primerjavi z električno različico prihrani 30–40%. A razmerje ni stalno: odvisno je od lokalnih cen plina in elektrike ter od vaših dnevnih obratovalnih ur. Dlje ko obratujete, večja je prednost plina; v delavnici, ki dela dve ali tri ure na dan, se plinska infrastruktura morda nikoli ne povrne.
- Prašek. O tem odloča stopnja zajema. V nekaj letih razlika med kabino s 95-odstotnim zajemom in postavitvijo brez zajema preseže ceno kabine.
- Kemikalije. Odvisne od števila kadi in časa cikla linije za predobdelavo.
- Filtri. Življenjska doba kartuš in pogostost menjave. Samodejno čiščenje s sunki zraka podaljša življenjsko dobo filtrov in odpravi potrebo po ustavljanju linije in izvleku filtrov.
- Delo. Na ročni liniji en upravljavec na pištolo; na samodejni nadzor.
Zmogljivost: številka, ki dejansko določa proračun
Odgovor na vprašanje »koliko bo stalo?« se skriva v vašem odgovoru na vprašanje »koliko m² na dan boste barvali?«. Od tam izhaja velikost obrata.
Naši tunelski obrati so konfigurirani za 500–5,000 kosov na uro. Dejanska zmogljivost je odvisna od treh stvari: velikosti kosa, razmika obešal in hitrosti transporterja. Spremenite te tri in ista linija bo dala dvakratno razliko v izpustu.
Praktično opozorilo: teoretična in dejanska zmogljivost nista isto. Odštejte menjave barv, ogrevanje ob začetku izmene, okvare in vzdrževalne zastoje in dejanski izpust bo nižji. Vlagatelj, ki proračun postavi na teoretično zmogljivost, precenjuje mesečne prihodke.
Pri barvanju aluminijastih profilov postane menjava barve kritična; na naših linijah tipa U menjava barve traja manj kot 20 minut. V proizvodnji s pogostimi menjavami barv je ta čas sam po sebi zmogljivost.
Vprašanja pri primerjavi ponudb
Razlika v ceni med dvema ponudbama je običajno razlika v obsegu. Pred primerjavo vprašajte:
- Kolikšna je notranja velikost peči in za kateri kos je bila izračunana? Izdelano po meri ali katalog?
- Kolikšna je debelina izolacije in kateri material? Naše peči imajo notranje ohišje iz nerjavnega jekla AISI 304 in 10 cm izolacije iz mineralne volne. Peč, ki varčuje pri izolaciji, razliko vrne prek računa za energijo že v prvem letu.
- Kolikšna je temperaturna enakomernost? Dve peči lahko navajata enako temperaturno območje in imata različno enakomernost; ±3 °C in ±15 °C nista isti izdelek.
- Kolikšna sta stopnja zajema kabine in učinkovitost filtra?
- Koliko stopenj predobdelave in katera kemija? S kromom ali brez — če izvažate, o tem odločajo predpisi vašega ciljnega trga.
- Kakšen je krmilni sistem? PID ali preprost termostat? Ali obstaja spomin za programe polimerizacije?
- Kolikšni električna moč in plinska zmogljivost sta potrebni? Ali ju obstoječa infrastruktura pokriva?
- Sta postavitev in zagon vključena? Kdo poskrbi za prevoz, dvigalo in montažno delo?
- Kateri certifikati? CE, ATEX, ustrezni standardi.
- Kolikšna sta doba in obseg garancije? Za naše izdelke velja 2-letna proizvajalčeva garancija.
- Kako hitro prispejo rezervni deli in servis? Na uvoženi liniji lahko zastoj, ki pri lokalnem proizvajalcu traja en dan, traja teden dni.
- Ali je mogoča poznejša razširitev? Začeti polavtomatsko in pozneje dodati avtomatizacijo je najpogostejši način razdelitve začetne naložbe.
Rabljeno ali novo?
Precejšen del iskanj v tej panogi se konča pri oglasih za rabljeno opremo. Rabljena peč ima lahko smisel — a točke, ki jih je treba preveriti, so stalne: ali je izolacija propadla, ali je porazdelitev toplote še enakomerna, ali so rezervni deli za krmilni sistem še na voljo in ali ima peč pravo notranjo velikost za vaš kos.
V praksi je zadnja najpogostejša napaka: poceni peč kosu ne ustreza, linija se nato zgradi okoli nje in obrat vso življenjsko dobo deluje z napačno mero. Prihranek pri stroju se spremeni v trajno izgubo zmogljivosti.
Pogosta vprašanja
Koliko prostora potrebuje obrat za praškasto barvanje?
Prostor določata dolžina kosa in izbrani tip linije, ne pa abstraktna številka tlorisne površine. Delavnica, zgrajena okoli komorne peči, se lahko umesti v eno ladjo, medtem ko tunelska linija s transporterjem potrebuje neprekinjeno pot, po kateri si sledijo predobdelava, sušenje, barvna kabina in peč. Viseča linija tipa U združi nalaganje in razlaganje na istem mestu, kar pri dolgih kosih zmanjša porabo tlorisa.
Ali je bolj gospodarna električna ali plinska peč?
Plinska peč v primerjavi z električno prihrani 30–40% energije, če pa plinske infrastrukture ni, se prištejeta strošek priklopa in napeljave. Če so vaše dnevne obratovalne ure dolge, se plin izplača; če so kratke in nepravilne, se izplača električna. Odločitev nastane z izračunom cene energije na enoto in dnevnih obratovalnih ur skupaj.
Ali je praškasto barvanje mogoče brez linije za predobdelavo?
Tehnično prašek zapusti pištolo in se prime površine, na mastnem ali zarjavelem kosu pa se ne bo oprijel. Napaka se pokaže po peči in kos je treba predelati. Predobdelava ni korak, ki bi ga bilo mogoče preskočiti; to je korak, v katerem se odloči kakovost.
Kolikšno temperaturo mora doseči peč za praškasto barvanje?
Temperaturo polimerizacije določa tehnični list praška, ki ga uporabljate, ne peč. Naloga peči je, da to vrednost drži stabilno. Naše komorne peči delujejo med 80 in 250 °C z enakomernostjo ±3 °C.
Kako dolgo traja postavitev obrata?
Ker je vsak obrat izdelan po meri, je časovnica odvisna od projekta, natančen datum pa je naveden v ponudbi. V praksi kritična pot običajno ni izdelava strojev, temveč infrastrukturni postopki, kot sta plinski priključek in povečanje električne moči; te je treba začeti hkrati z naročilom strojev.
Povzetek
Strošek obrata za praškasto barvanje ni ena sama številka; je vsota treh sklopov. Sklop opreme uredi ponudba, sklop infrastrukture je odvisen od vaše stavbe, sklop obratovanja pa odloča o povračilu naložbe. Pri primerjavi ponudb berite obseg pod ceno: dve peči lahko navajata enako temperaturno območje, a se razlikujeta v izolaciji, enakomernosti in krmilnem sistemu.
Sporočite nam svoje mere, dnevni cilj proizvodnje in kos, ki ga boste barvali — izračunali bomo, kateri sistem ustreza, in pripravili ponudbo.