
Сколько площади и какая высота потолка нужны участку порошковой покраски?
Площадь участка порошковой покраски не берётся из каталога; она рассчитывается от самой крупной детали, которую вы будете красить. Решают три размера: длина детали плюс припуск на подвеску, радиус поворота конвейера и внутренний объём печи. В большинстве проектов ограничением оказывается не площадь пола, а высота потолка здания.
 Увеличить
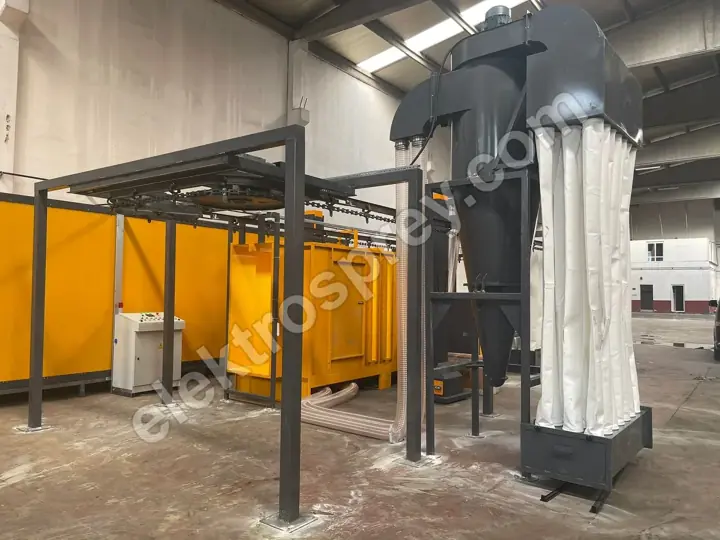
Площадь, которая нужна участку порошковой покраски, — не каталожная цифра: она считается обратным ходом от самой крупной детали, которую вы будете красить. Этот расчёт выполняют три размера — длина детали плюс припуск на подвеску, радиус поворота конвейера и внутренний объём печи. Цех единичной обработки с деталями в 1 метр помещается в один пролёт; туннельная линия, непрерывно ведущая детали по 6 метров, требует непрерывного маршрута. И в большинстве проектов инвестицию останавливает не площадь пола, а высота потолка: как только деталь подвешивается вертикально, требование превращается из квадратных метров в метры — а здание можно расширить вбок, но поднять почти никогда.
Мы производим это оборудование двадцать пять лет. Самая дорогая ошибка, которую мы видим на площадке, — планировка, вычерченная по габаритам оборудования, без запаса на обслуживание.
Три размера, задающие площадь
1. Длина детали + припуск на подвеску. Деталь никогда не висит «голой»; она держится на крючках, раме подвески и траверсе, и эта сборка добавляет над ней 30–70 см. Снизу нужен зазор 20–30 см, чтобы деталь никогда не касалась пола. Так что деталь длиной 2 метра занимает на линии габарит 2,5–2,8 метра.
2. Радиус поворота конвейера. Углы определяют площадь, которую заметает подвешенная деталь. Если деталь висит горизонтально, радиус растёт на половину её длины; детали длиной 4 метра для поворота нужно больше 2 метров, и этот угол становится непригодной площадью. Подвешенная вертикально, та же деталь ограничена только шириной подвески, и радиус падает до 1–1,5 метра. Для длинных деталей вертикальная развеска — то единственное решение, которое вдвое сокращает площадь пола, и его цена — высота потолка.
3. Внутренний объём печи. Внутренние размеры получаются добавлением зазора для циркуляции вокруг самой крупной детали со всех сторон; если горячий воздух не может пройти между деталью и стенкой, равномерность разрушается. Наши электрические камерные печи держат равномерность ±3 °C, но эта цифра предполагает правильное размещение. Наружная обшивка затем отстоит примерно на 15 см дальше с каждой стороны из-за 10 см минеральной ваты и панелей корпуса — здание планируйте по наружному размеру.
Планировка: что задаёт размер каждого участка?
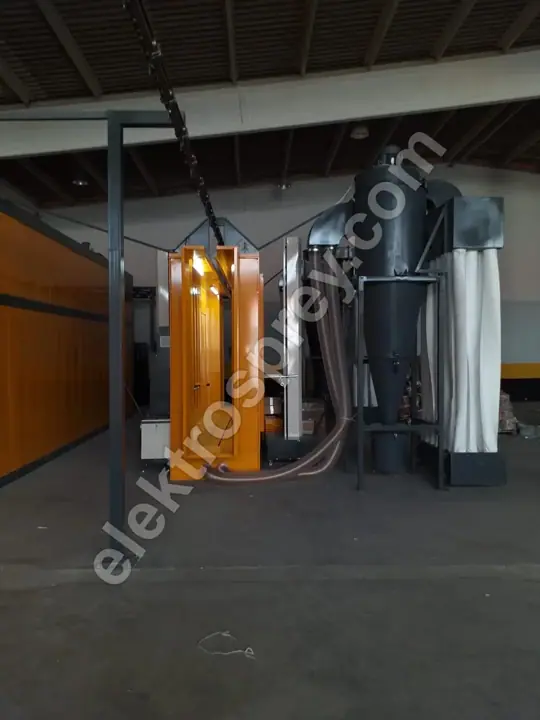
Последовательность жёсткая; планировка, нарушающая её, заставляет деталь идти назад и тратит одну и ту же площадь дважды.
| Участок | Что задаёт его размер | На что смотреть |
|---|---|---|
| Предварительная обработка | Число ступеней (3–7 ступеней) × длина ванны; наибольший габарит детали | Приямок ванн погружной линии — отдельные строительные работы; оставьте проход со стороны дозирования и слива |
| Сушка (удаление влаги) | Скорость конвейера (1–6 м/мин) × время сушки = длина туннеля | Дистанция и отдельная вытяжка, чтобы пар не уносило в окрасочную камеру |
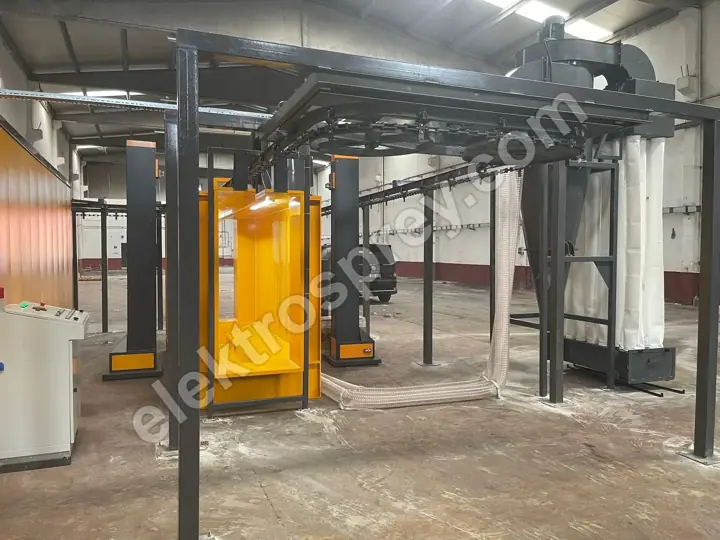
| Окрасочная камера | Число пистолетов (2–12), скорость воздуха 0,5–0,8 м/с, блок рекуперации | Реальное место — позади неё: фильтрующий модуль и вылет картриджей в заявленные габариты не входят |
| Печь полимеризации | Самая крупная деталь + зазор для циркуляции + изолированная стенка; время полимеризации × скорость линии | Дуга открывания двери у камерной печи; обслуживание со стороны горелки и трасса дымохода у газовой |
| Охлаждение | Время выхода на температуру, при которой деталь можно брать, × скорость линии | Чаще всего урезают; расплата возвращается следами и отпечатками при выгрузке |
| Выгрузка / упаковка | Суточный выпуск × сколько детали ждут на площадке | Радиус разворота погрузчика и зону упаковки почти никогда не рисуют |
Чтобы связать эти времена с вашим часовым выпуском, смотрите расчёт производительности линии порошковой покраски: длина линии и производительность — две стороны одного уравнения.
Почему высота потолка ограничивает сильнее, чем площадь пола?

Площадь пола гибка: сложите линию в U, перенесите участок в параллельный ряд, арендуйте соседний пролёт. Высота потолка — нет. Поднять кровлю существующего здания стоит почти как построить новое, а в арендованном здании это вообще не вариант.
Вторая причина в том, что высота накапливается. На полу участки ставят рядом; по вертикали деталь, подвеска, путь конвейера, несущая металлоконструкция, корпус кровли печи и группа вентиляторов с воздуховодами над ним ложатся друг на друга. Каждая позиция по отдельности мала; вместе они складываются примерно в высоту самой детали.
| Высота детали | Припуск на подвеску | Уровень конвейера (под путём) | Требуемая чистая высота в свету |
|---|---|---|---|
| 1,0 м | 0,3–0,5 м | 1,6–1,8 м | 3,0–3,5 м |
| 2,0 м | 0,3–0,5 м | 2,6–2,8 м | 4,0–4,5 м |
| 3,0 м | 0,4–0,6 м | 3,7–4,0 м | 5,2–5,8 м |
| 5,0 м | 0,4–0,6 м | 5,7–6,0 м | 7,2–7,8 м |
| 7,0 м (алюминиевый профиль) | 0,5–0,7 м | 7,8–8,2 м | 9,3–10,0 м |
Логика такая: уровень конвейера = зазор до пола (0,2–0,3 м) + высота детали + припуск на подвеску. Потолку нужно ещё 1,4–1,8 м сверх этого — на несущую металлоконструкцию, корпуса кровли печи и камеры, воздуховоды и доступ для обслуживания. Это типовые значения; точная цифра считается по проекту. Если в здании есть балки, трасса спринклеров или крановый путь, чистая высота меряется под ними, а не по коньку.
Какова разница по площади между камерной печью и туннельной линией?
| Камерная печь (единичная обработка) | Туннельная линия (непрерывный поток) | |
|---|---|---|
| Форма пространства | Компактно и делимо; участки могут стоять в разных помещениях | Нужен один непрерывный маршрут; разделить нельзя |
| Что задаёт площадь | Наружный габарит печи + дуга открывания двери + маневрирование тележки или паллеты | Скорость линии × время на участке = длина участка |
| Перемещение детали | Тележка или погрузчик; эта зона маневрирования занимает столько же места, сколько печь | Конвейер; транспортная зона — сама линия |
| Как растёт | Добавлением ещё одной печи; площадь растёт ступенями | Удлинением линии; если маршрут не зарезервирован, рост останавливается |
| Где уместно | Разнородные детали, малый и средний объём, здания неправильной формы | 500–5 000 деталей в час, большой объём, однотипные детали |
У цеха единичной обработки общая площадь обычно меньше, но доля производительной площади ниже: место, оставленное под погрузчики и тележки, перевозит, а не производит. Туннельная линия занимает больше квадратных метров, но производят почти все они. Сравнивайте детали на квадратный метр, а не квадратные метры. Габариты смотрите на страницах камерной электрической печи и туннельной линии порошковой покраски.
Почему планировка U-типа экономит место?
На прямой линии (I-типа) загрузка с одного конца, выгрузка с другого: вы используете всю длину здания, содержите два поста с персоналом и возвращаете пустые подвески с конца в начало по второму маршруту.
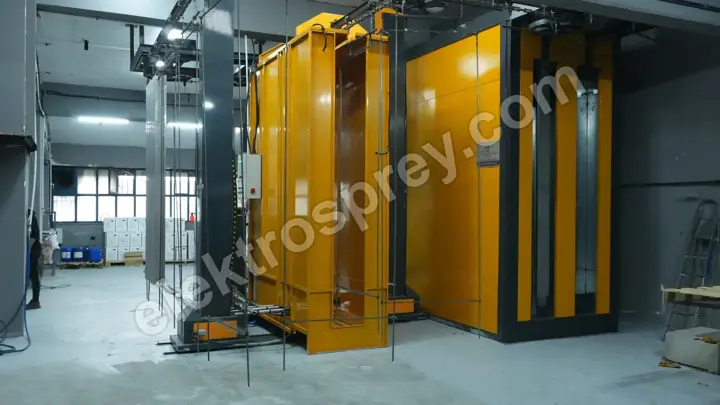
В планировке U-типа линия уходит и возвращается; загрузка и выгрузка встречаются в одной зоне. Выигрыш складывается из трёх частей: та же длина линии, сложенная в два ряда, вдвое сокращает длину здания; возврат пустых подвесок входит в саму линию, поэтому площадь пола на него не тратится; а поскольку загрузка и выгрузка находятся в одной точке, движение персонала и погрузчиков сосредоточено на одном участке.
В покраске алюминиевого профиля такая планировка стандартна. Профили длиной от 3 до 7 м висят вертикально, поэтому занимаемая площадь сокращается, а радиус поворота падает до 1–1,5 метра — при этом требование к потолку поднимается до последней строки таблицы выше. На наших алюминиевых линиях U-типа смена цвета занимает менее 20 минут; при частых сменах это время и есть производительность.
Самая частая ошибка: забытое место под обслуживание и ремонт
Большинство планировок вычерчено по наружным габаритам оборудования. Оборудование помещается. Обслуживание — нет. Запасы, которые необходимо зарезервировать:
- Вылет картриджей. Картриджи вынимаются сзади или сверху фильтрующего модуля. Без свободного расстояния, равного длине картриджа, замена фильтра означает частичный демонтаж линии — а именно это обслуживание удерживает эффективность на уровне 99,9%+.
- Дуга открывания двери печи. Площадь, которую заметает распашная дверь, должна быть на планировке; поставьте туда паллету — и дверь не откроется.
- Сторона горелки и щита. Рабочая ширина рядом с газовой горелкой и место, чтобы дверь щита открылась, когда перед ней стоит человек.
- Чистка ванн и дозирование химии. Проход вокруг ванн плюс маршрут для слива и удаления шлама.
- Проходы и аварийные выходы. Непрерывный безопасный маршрут вдоль линии; привычка пролезать под конвейером становится замечанием при проверке и травмой в цехе.
Практическое правило: посчитайте площадь, которую занимает оборудование, и добавьте сверху ещё 30–40% на обслуживание и перемещения. Там, где этого запаса нет, обслуживание оплачивается простоем производства.
Какая подготовка нужна по полу, вентиляции, электричеству и газу?
Пол. Опоры конвейера, вес печи и заполненные ванны создают сосредоточенные нагрузки; несущую способность нужно проверить по проекту. В зоне предварительной обработки пол должен быть стойким к воде и химии, с уклоном и трапами. Приямок ванн должен быть закончен до прибытия оборудования. Если конвейер подвесной, нагрузка идёт в фермы кровли — это расчёт конструкций, а не предположение.
Вентиляция. Три отдельных тракта: вытяжка окрасочной камеры, дымоход печи, общеобменная вентиляция цеха. Скорость 0,5–0,8 м/с в камере держится только при балансе вытяжки и приточного воздуха; там, где удалённый воздух не восполняется, двери начинают тяжело открываться, а показатели камеры падают. У газовой печи трассу дымохода нужно вычерчивать в самом начале планировки.
Электропитание. Наши электрические печи изготавливаются в диапазоне 3–150 кВт, плюс вентиляторы камеры, привод конвейера, насосы и компрессор. Если ваша договорная мощность этого не покрывает, трансформатор и распределительное устройство — отдельная инвестиция. Помещение щитов размещайте вдали от камеры и зоны ванн, защищённым от пыли и влаги.
Газ. Наши газовые печи с верхней загрузкой работают на 50 000–500 000 ккал/ч и дают на 30–40% ниже энергозатраты по сравнению с электрическим аналогом. Но подключение, счётчик, регулятор и внутренние трубопроводы — отдельный процесс, обычно более долгий, чем срок изготовления оборудования; подавайте заявку на той же неделе, что и заказ. И поскольку пистолету нужен сухой чистый воздух, осушитель и фильтры рядом с компрессором обязательны.
Часто задаваемые вопросы
Можно ли разместить участок порошковой покраски в небольшом цехе?
Да, но тип меняется. В узком здании неправильной формы правильный ответ — не конвейерный туннель, а единичная обработка с камерной печью и ручным пистолетом, с участками, разнесёнными по разным помещениям. Предел задаёт длина детали: 3–4,5 метра высоты в свету покрывают детали в диапазоне 1–2 метра; деталь длиной 5 метров в небольшом цехе невозможна.
Что делать, если высоты потолка не хватает?
Три варианта. Горизонтальная развеска детали снижает требование к высоте, но увеличивает радиус поворота и площадь пола. Понижение уровня конвейера приближает деталь к полу, и, поскольку прохода под ней не остаётся, вы начинаете обходить линию кругом. Либо отказаться от конвейера и перейти к единичной обработке с камерной печью. Что из этого верно, решают вместе длина детали и целевой объём.
Насколько внутренний объём печи должен быть больше детали?
Между деталью и внутренней стенкой должен оставаться зазор для циркуляции горячего воздуха; если он сужается, равномерность разрушается и одна поверхность полимеризуется, пока другая недобирает. Внутренний размер мы рассчитываем от самой крупной детали заказчика и схемы её развески, а не по каталожным размерам. Наружный габарит примерно на 15 см больше с каждой стороны.
Сколько места зарезервировать под будущее расширение линии?
Рост почти всегда означает добавление ступени предварительной обработки и удлинение участка охлаждения. Оставьте в продолжении этих двух свободный маршрут длиной около трети их нынешней длины. В установке для единичной обработки рост означает вторую печь; обозначьте её место и трассы электричества и газа уже сегодня.
Какие размеры нужно указать перед запросом предложения?
Четыре вещи: три габарита и вес самой крупной детали, целевой выпуск в час или в сутки, чистую высоту в свету и полезные размеры пола здания, а также ширину дверей и проёмов. Последнее часто пропускают — если корпус печи не проходит в проём, его придётся собирать на месте. Об этой стороне — перевозка и отгрузка участка порошковой покраски.
Итог
Ответ — не цифра в квадратных метрах, а цепочка размеров: самая крупная деталь → припуск на подвеску → уровень конвейера и радиус поворота → внутренний объём печи → длины участков → запас на обслуживание. Постройте эту цепочку — и требования и к полу, и к потолку получатся сами. Площадь пола можно исправить потом; высоту потолка — нельзя, поэтому её и надо мерить первой при выборе здания. Все шаги инвестиции по порядку — в нашем руководстве по созданию участка порошковой покраски.
Пришлите нам габариты вашей самой крупной детали, суточную цель и чистую высоту в свету вашего здания — мы рассчитаем, какая планировка подходит, и подготовим предложение с чертежом компоновки.