
Ile powierzchni i jakiej wysokości hali potrzebuje lakiernia proszkowa?
Powierzchni zabudowy lakierni proszkowej nie bierze się z katalogu; liczy się ją od największego detalu, który będziesz malować. Rozstrzygają trzy wymiary: długość detalu z zapasem na zawieszkę, promień skrętu przenośnika i kubatura wewnętrzna pieca. W większości projektów ograniczeniem nie jest powierzchnia, lecz wysokość hali.
 Powiększ
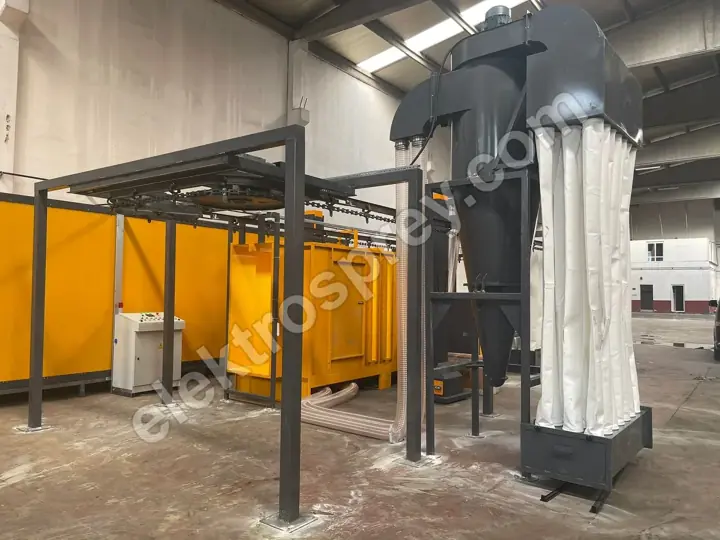
Powierzchnia potrzebna lakierni proszkowej nie jest liczbą z katalogu: oblicza się ją wstecz, od największego detalu, który będziesz malować. Rachunek prowadzą trzy wymiary — długość detalu z zapasem na zawieszkę, promień skrętu przenośnika i kubatura wewnętrzna pieca. Warsztat pracujący wsadowo na detalach metrowych zmieści się w jednej nawie; linia tunelowa przewożąca detale 6-metrowe w ruchu ciągłym potrzebuje nieprzerwanej trasy. A w większości projektów inwestycję zatrzymuje nie powierzchnia, lecz wysokość hali: w chwili, gdy detal zawiśnie pionowo, wymaganie zmienia się z metrów kwadratowych na metry — a budynek da się rozbudować w bok, lecz rzadko podnieść.
Produkujemy te maszyny od dwudziestu pięciu lat. Najdroższy błąd, jaki widujemy na budowie, to rozplanowanie narysowane po wymiarach maszyn, bez zapasu na dostęp serwisowy.
Trzy wymiary, które wyznaczają zajętość powierzchni
1. Długość detalu + zapas na zawieszkę. Detal nigdy nie wisi sam z siebie; wisi na hakach, ramce zawieszki i belce poprzecznej, a ten zestaw dodaje nad nim 30–70 cm. Pod spodem potrzeba 20–30 cm prześwitu, żeby detal nigdy nie dotknął posadzki. Detal 2-metrowy zajmuje więc na linii obrys 2,5–2,8 metra.
2. Promień skrętu przenośnika. Narożniki wyznaczają obszar, który zakreśla wiszący detal. Jeśli detal wisi poziomo, promień rośnie o połowę jego długości; detal 4-metrowy potrzebuje ponad 2 metrów na skręt, a ten narożnik staje się posadzką nie do wykorzystania. Zawieszony pionowo, ten sam detal ograniczony jest tylko szerokością zawieszki, a promień spada do 1–1,5 metra. Przy długich detalach zawieszanie pionowe to jedna decyzja, która o połowę zmniejsza zajętość posadzki — a jej ceną jest wysokość hali.
3. Kubatura wewnętrzna pieca. Wymiary wewnętrzne wyznacza się, zostawiając wokół największego detalu prześwit na obieg powietrza z każdej strony; jeśli gorące powietrze nie może przejść między detalem a ścianą, równomierność się załamuje. Nasze elektryczne piece komorowe trzymają równomierność ±3 °C, ale ta liczba zakłada prawidłowe rozmieszczenie wsadu. Poszycie zewnętrzne wypada potem o mniej więcej 15 cm dalej z każdej strony ze względu na 10 cm wełny mineralnej i panele obudowy — budynek planuj według wymiaru zewnętrznego.
Rozplanowanie: co wyznacza wielkość każdej sekcji?
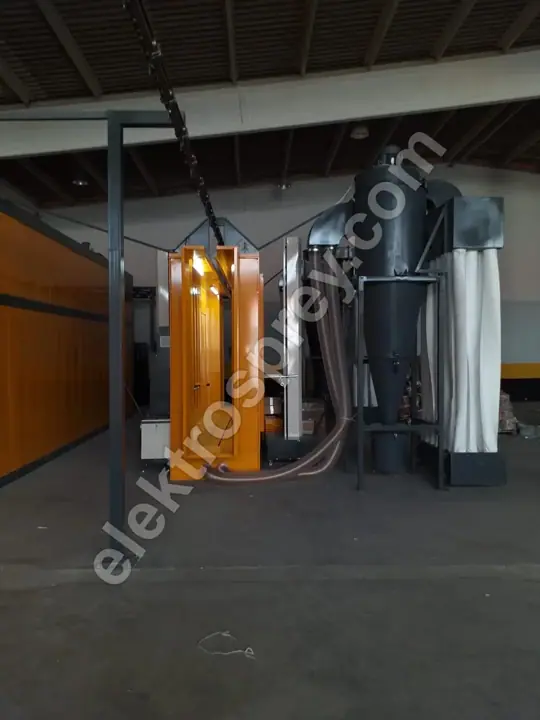
Kolejność jest sztywna; rozplanowanie, które ją łamie, zmusza detal do cofania się i zużywa tę samą powierzchnię dwa razy.
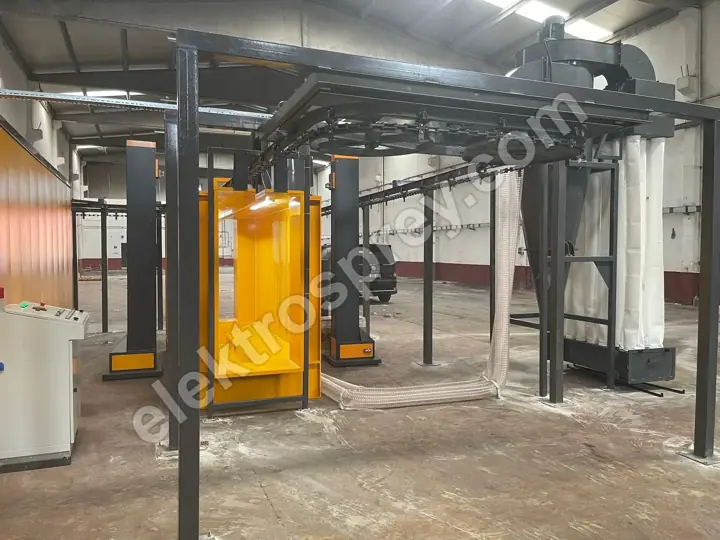
| Sekcja | Co wyznacza jej wielkość | Na co uważać |
|---|---|---|
| Obróbka wstępna | Liczba stopni (3–7 stopni) × długość zbiornika; największy wymiar detalu | Wanna linii zanurzeniowej to osobna robota budowlana; zostaw przejście od strony dozowania i spustu |
| Suszenie (odparowanie wody) | Prędkość przenośnika (1–6 m/min) × czas suszenia = długość tunelu | Odległość i osobny wyciąg, żeby para nie szła do kabiny |
| Kabina proszkowa | Liczba pistoletów (2–12), prędkość powietrza 0,5–0,8 m/s, jednostka odzysku | Prawdziwe miejsce jest za nią: jednostka filtracyjna i wysuw patronów nie mieszczą się w podanych wymiarach |
| Piec | Największy detal + prześwit na obieg + ściana izolowana; czas polimeryzacji × prędkość linii | Łuk otwarcia drzwi w piecu komorowym; dostęp serwisowy od strony palnika i trasa komina w piecu gazowym |
| Chłodzenie | Czas do temperatury pozwalającej na chwytanie × prędkość linii | Najczęściej skracane; koszt wraca w postaci śladów i odcisków palców przy rozładunku |
| Rozładunek / pakowanie | Dzienna produkcja × jak długo detale czekają na miejscu | Promień zawracania wózka widłowego i pole pakowania prawie nigdy nie są rysowane |
Aby połączyć te czasy z produkcją godzinową, zajrzyj do obliczania wydajności linii do malowania proszkowego: długość linii i wydajność to dwie strony tego samego równania.
Dlaczego wysokość hali ogranicza mocniej niż powierzchnia?

Powierzchnia jest elastyczna: złóż linię w kształt U, przenieś sekcję do równoległego rzędu, wynajmij sąsiednią nawę. Wysokość elastyczna nie jest. Podniesienie dachu istniejącego budynku kosztuje niewiele mniej niż postawienie nowego, a w budynku wynajmowanym nie wchodzi w grę w ogóle.
Drugi powód jest taki, że wysokość się kumuluje. Na posadzce sekcje stawia się obok siebie; w pionie detal, zawieszka, tor przenośnika, konstrukcja nośna, sklepienie pieca oraz zespół wentylatora i kanałów nad nim układają się jedno na drugim. Każda pozycja z osobna jest niewielka; razem dają mniej więcej wysokość samego detalu.
| Wysokość detalu | Zapas na zawieszkę | Poziom przenośnika (pod torem) | Potrzebna wysokość netto w świetle |
|---|---|---|---|
| 1,0 m | 0,3–0,5 m | 1,6–1,8 m | 3,0–3,5 m |
| 2,0 m | 0,3–0,5 m | 2,6–2,8 m | 4,0–4,5 m |
| 3,0 m | 0,4–0,6 m | 3,7–4,0 m | 5,2–5,8 m |
| 5,0 m | 0,4–0,6 m | 5,7–6,0 m | 7,2–7,8 m |
| 7,0 m (profil aluminiowy) | 0,5–0,7 m | 7,8–8,2 m | 9,3–10,0 m |
Logika jest taka: poziom przenośnika = prześwit nad posadzką (0,2–0,3 m) + wysokość detalu + zapas na zawieszkę. Nad tym strop potrzebuje jeszcze 1,4–1,8 m na konstrukcję nośną, sklepienia pieca i kabiny, kanały i dostęp serwisowy. To wartości typowe; dokładną liczbę liczy się dla każdego projektu. Jeśli w hali są belki, instalacja tryskaczowa albo szyna suwnicy, wysokość netto mierzy się pod nimi, a nie w kalenicy.
Jaka jest różnica w powierzchni między piecem komorowym a linią tunelową?
| Piec komorowy (wsadowy) | Linia tunelowa (przepływ ciągły) | |
|---|---|---|
| Kształt przestrzeni | Zwarty i podzielny; sekcje mogą stać w osobnych pomieszczeniach | Wymaga jednej nieprzerwanej trasy; nie da się jej rozdzielić |
| Co wyznacza powierzchnię | Wymiar zewnętrzny pieca + łuk otwarcia drzwi + manewrowanie wózkiem lub paletą | Prędkość linii × czas w sekcji = długość sekcji |
| Transport detali | Wózek ręczny lub widłowy; ten obszar manewrowy zajmuje tyle co piec | Przenośnik; obszarem transportu jest sama linia |
| Jak rośnie | Przez dostawienie kolejnego pieca; powierzchnia rośnie skokowo | Przez wydłużenie linii; jeśli nie zarezerwowano trasy, wzrost się kończy |
| Gdzie pasuje | Zróżnicowane detale, małe i średnie ilości, nieregularne budynki | 500–5 000 detali na godzinę, duże ilości, detale podobne |
Warsztat wsadowy ma zwykle mniejszą powierzchnię całkowitą, ale niższy udział powierzchni produkcyjnej: miejsce trzymane wolne dla wózków transportuje, a nie produkuje. Linia tunelowa zajmuje więcej metrów kwadratowych, lecz prawie wszystkie produkują. Porównuj detale na metr kwadratowy, nie metry kwadratowe. Wymiary znajdziesz na stronach naszego pieca komorowego elektrycznego i tunelowej lakierni proszkowej.
Dlaczego układ typu U oszczędza powierzchnię?
Na linii prostej (typu I) załadunek jest na jednym końcu, a rozładunek na drugim: zużywasz całą długość budynku, prowadzisz dwa stanowiska obsługi i wracasz z pustymi zawieszkami z końca na początek drugą trasą.
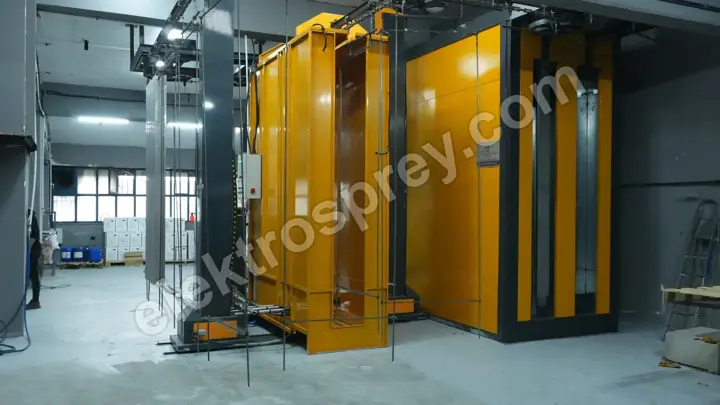
W układzie typu U linia idzie tam i wraca; załadunek i rozładunek spotykają się w tej samej strefie. Zysk ma trzy części: ta sama długość linii złożona w dwa rzędy skraca budynek o połowę; powrót pustych zawieszek jest częścią linii, więc nie zużywa osobnej powierzchni; a ponieważ załadunek i rozładunek są w jednym punkcie, ruch ludzi i wózków skupia się w jednym miejscu.
W malowaniu profili aluminiowych ten układ jest standardem. Profile mają 3 do 7 m i wiszą pionowo, więc zajętość posadzki maleje, a promień skrętu spada do 1–1,5 metra — podczas gdy wymaganie wysokości rośnie do ostatniego wiersza powyżej. Na naszych liniach aluminiowych typu U zmiana koloru trwa poniżej 20 minut; przy częstych zmianach ten czas jest wydajnością.
Najczęstszy błąd: zapomniana przestrzeń serwisowa
Większość rozplanowań rysuje się po wymiarach zewnętrznych maszyn. Maszyna się mieści. Serwis już nie. Zapasy, które trzeba zarezerwować:
- Droga wysuwu patronów. Patrony wyciąga się z tyłu lub z góry jednostki filtracyjnej. Bez wolnej przestrzeni równej długości patronu wymiana filtra oznacza demontaż części linii — a to właśnie ta obsługa utrzymuje skuteczność 99,9 %+.
- Łuk otwarcia drzwi pieca. Pole, które zakreślają drzwi na zawiasach, musi znaleźć się na rysunku; postaw tam paletę, a drzwi się nie otworzą.
- Strona palnika i szafy sterowniczej. Szerokość robocza przy palniku gazowym oraz miejsce na otwarcie drzwiczek szafy, gdy ktoś przed nią stoi.
- Czyszczenie zbiorników i dozowanie chemii. Przejście dookoła zbiorników plus trasa do spuszczania i usuwania osadu.
- Ciągi komunikacyjne i wyjścia ewakuacyjne. Ciągła bezpieczna droga wzdłuż linii; skrót polegający na przechyleniu się pod przenośnikiem staje się uwagą w audycie i wypadkiem na hali.
Praktyczna zasada: policz powierzchnię zajmowaną przez maszyny i dodaj do niej 30–40 % więcej na serwis i komunikację. Tam, gdzie tego zapasu brakuje, za obsługę płaci się przestojem produkcji.
Jakie przygotowanie potrzebne jest dla posadzki, wentylacji, prądu i gazu?
Posadzka. Słupy przenośnika, masa pieca i pełne zbiorniki dają obciążenia punktowe; nośność trzeba sprawdzić względem projektu. W strefie obróbki wstępnej posadzka musi być odporna na wodę i chemię oraz mieć spadek i odwodnienie. Wannę w posadzce trzeba wykonać przed przyjazdem maszyn. Jeśli przenośnik jest podwieszany, obciążenie idzie w wiązary dachowe — to obliczenie konstrukcyjne, nie założenie.
Wentylacja. Trzy osobne drogi: wyciąg z kabiny, komin pieca, ogólna wentylacja hali. Prędkość 0,5–0,8 m/s w kabinie utrzymuje się tylko wtedy, gdy wyciąg i nawiew są zbilansowane; tam, gdzie usuwane powietrze nie jest uzupełniane, drzwi robią się ciężkie do otwarcia, a osiągi kabiny spadają. W piecu gazowym trasę komina trzeba narysować na samym początku rozplanowania.
Zasilanie elektryczne. Nasze piece elektryczne budujemy w zakresie 3–150 kW, do tego dochodzą wentylatory kabiny, silnik przenośnika, pompy i sprężarka. Jeśli Twoja moc umowna tego nie pokrywa, transformator i rozdzielnica są osobną inwestycją. Pomieszczenie rozdzielni umieść z dala od kabiny i strefy zbiorników, chronione przed pyłem i wilgocią.
Gaz. Nasze gazowe piece z załadunkiem górnym pracują na 50 000–500 000 kcal/h i dają 30–40 % niższy koszt energii niż odpowiednik elektryczny. Ale przyłącze, licznik, reduktor i instalacja wewnętrzna to osobny proces, zwykle dłuższy niż czas produkcji maszyny; wniosek złóż w tym samym tygodniu co zamówienie. A ponieważ pistolet potrzebuje suchego, czystego powietrza, obok sprężarki obowiązkowe są osuszacz i filtry.
Najczęstsze pytania
Czy lakiernię proszkową da się zbudować w małym warsztacie?
Tak, ale zmienia się typ. W wąskim, nieregularnym budynku właściwą odpowiedzią nie jest tunel z przenośnikiem, lecz produkcja wsadowa z piecem komorowym i pistoletem ręcznym, z sekcjami rozłożonymi po osobnych pomieszczeniach. Granicę wyznacza długość detalu: 3–4,5 metra wysokości w świetle obsłuży detale w zakresie 1–2 metrów; detal 5-metrowy w małym warsztacie nie jest możliwy.
Co zrobić, jeśli wysokość hali jest niewystarczająca?
Trzy możliwości. Zawieszenie detalu poziomo obniża wymaganą wysokość, ale zwiększa promień skrętu i zajętość posadzki. Obniżenie poziomu przenośnika przybliża detal do posadzki, a ponieważ nie zostaje pod nim przejście, chodzi się wtedy dookoła linii. Albo rezygnacja z przenośnika i przejście na produkcję wsadową z piecem komorowym. To, które rozwiązanie jest właściwe, rozstrzygają razem długość detalu i docelowa ilość.
O ile wnętrze pieca ma być większe od detalu?
Między detalem a ścianą wewnętrzną musi zostać szczelina na obieg gorącego powietrza; jeśli się zwęzi, równomierność się załamuje i jedna powierzchnia polimeryzuje, podczas gdy druga zostaje niedopieczona. Wymiar wewnętrzny liczymy z największego detalu klienta i sposobu jego zawieszenia, nigdy z wymiarów katalogowych. Wymiar zewnętrzny jest z każdej strony większy o mniej więcej 15 cm.
Ile miejsca zarezerwować na późniejszą rozbudowę linii?
Rozwój prawie zawsze oznacza dodanie stopnia obróbki wstępnej i wydłużenie sekcji chłodzenia. Zostaw za tymi dwiema sekcjami wolną trasę równą mniej więcej jednej trzeciej ich obecnej długości. W instalacji wsadowej rozwój oznacza drugi piec; jego miejsce oraz trasy elektryczne i gazowe zaznacz już dziś.
Jakie wymiary podać przed zapytaniem ofertowym?
Cztery rzeczy: trzy wymiary i masę największego detalu, docelową produkcję na godzinę lub na dobę, wysokość netto w świetle i użyteczne wymiary posadzki budynku oraz szerokość drzwi i otworów wjazdowych. To ostatnie bywa pomijane — jeśli korpus pieca nie przejdzie przez otwór, trzeba go montować na miejscu. Tę stronę opisuje transport i wysyłka lakierni proszkowej.
Podsumowanie
Odpowiedzią nie jest liczba metrów kwadratowych, lecz łańcuch wymiarów: największy detal → zapas na zawieszkę → poziom przenośnika i promień skrętu → kubatura wewnętrzna pieca → długości sekcji → zapas serwisowy. Zbuduj ten łańcuch, a wypadnie z niego zarówno wymaganie posadzki, jak i wysokości. Powierzchnię da się później poprawić; wysokości hali nie — i dlatego to ją mierzy się jako pierwszą przy wyborze budynku. Wszystkie kroki inwestycji po kolei opisuje nasz przewodnik budowy lakierni proszkowej.
Prześlij nam wymiary największego detalu, dzienny cel produkcyjny i wysokość netto swojej hali — obliczymy, który układ pasuje, i podamy cenę wraz z rysunkiem rozplanowania.