
Scegliere la cabina di verniciatura a polvere - filtro o ciclone?
Una sola domanda decide la cabina: quanti colori userete. Un colore unico è servito bene da una cabina a filtri a cartuccia; con cambi colore frequenti passano in primo piano il tasso di recupero e il tempo di pulizia. Tipi di cabina, numero di pistole, portata d'aria e perché la velocità interna deve restare tra 0,5 e 0,8 m/s.
 Ingrandisci
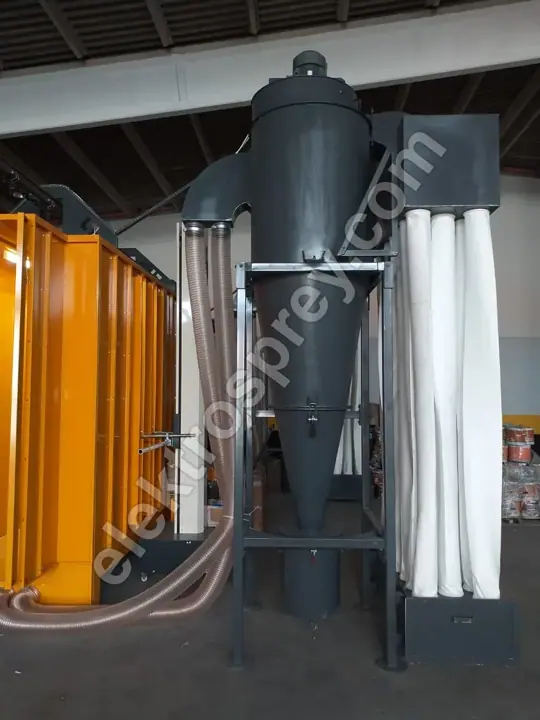
Una sola domanda decide una cabina di verniciatura a polvere: quanti colori userete. Un'officina che lavora con un solo colore, o con poche tonalità vicine tra loro, è servita pienamente da una cabina a filtri a cartuccia che garantisce un recupero della polvere superiore al 95% e una filtrazione oltre il 99,9%; i cambi colore sono così rari che il tempo di pulizia non blocca mai la produzione. In un impianto che cambia colore più di una volta al giorno, il fattore decisivo non è la resa di verniciatura ma il tempo di cambio colore e la rapidità con cui la polvere recuperata può essere evacuata: è lì che un ciclone o un sistema combinato si guadagna il proprio posto.
Tutto il resto — numero di pistole, bocca della cabina, portata del ventilatore — si calcola dopo quelle due decisioni. Le cabine non si scelgono da un catalogo: si costruiscono attorno al pezzo più grande che dovrete verniciare.
Filtri, ciclone o sistema combinato?
Tutti e tre separano la polvere dall'aria nello stesso modo. La differenza sta in dove la polvere viene raccolta e in quanto tempo serve al sistema per essere pulito a ogni cambio colore.
| Tipo di cabina | Tempo di cambio colore | Recupero | A chi è adatta |
|---|---|---|---|
| Filtri a cartuccia | 45–90 min (pulizia o sostituzione delle cartucce) | Recupero oltre il 95%, filtrazione oltre il 99,9% alla cartuccia | Colore unico, o pochi cambi colore a settimana; la soluzione più diffusa ed economica |
| Ciclone | 15–30 min (lavaggio del corpo ciclone e della tramoggia) | 90–95% al ciclone, oltre il 99,9% complessivo con post-filtro | Impianti che cambiano 2 o più colori al giorno; terzisti e verniciatori di profilati con gamma colore ampia |
| Combinato (ciclone + cartucce) | 20–40 min | Ciclone come separazione primaria, cartuccia come filtro finale, oltre il 99,9% totale | Linee continue ad alta capacità che vogliono insieme cambio colore rapido ed emissione al camino sicura |
Diciamolo con franchezza: il ciclone non è sempre la scelta migliore. Costa di più, occupa più superficie e richiede un ventilatore più grande. In un'officina monocolore quell'investimento non rientra mai. Al contrario, un cambio colore in una cabina a filtri significa pulire o sostituire le cartucce: in un impianto che cambia colore due volte al giorno questo consuma una quota consistente del turno.
Le nostre cabine a polvere con filtri a cartuccia sono costruite con pulizia pulse-jet e configurate per da 2 a 12 pistole. Dove la varietà di colori è elevata, le cassette portacartucce a sgancio rapido e una tramoggia polvere separata riducono sensibilmente il tempo di pulizia.
Come si dimensiona una cabina?
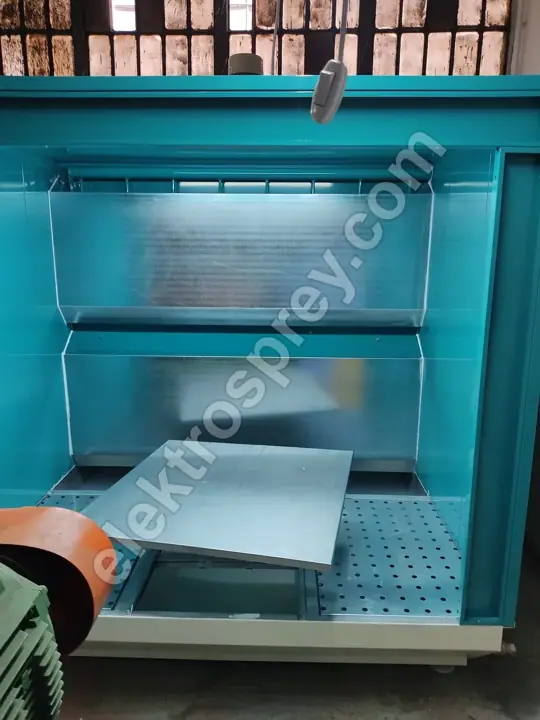
La dimensione della cabina nasce dal pezzo: larghezza e altezza del pezzo + margine di appensione + la distanza di lavoro necessaria alla pistola. Se la bocca della cabina (l'apertura attraverso cui passa il pezzo) è troppo piccola, la polvere fuoriesce; se è più grande del necessario, mantenere la stessa velocità interna richiede un ventilatore molto più grande e più energia ogni ora di ogni turno.
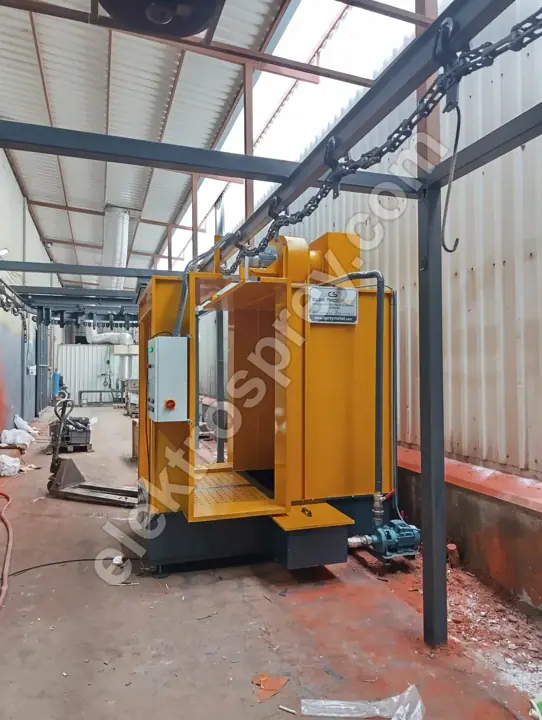
| Dimensione pezzo (l × L) | Bocca cabina (circa) | Numero di pistole | Portata d'aria |
|---|---|---|---|
| Pezzi piccoli fino a 0,5 × 1 m | 0,8 × 1,2 m | 2 pistole (manuali) | 6.000–9.000 m³/h |
| Pezzi medi, carpenteria in lamiera, 1 × 2 m | 1,2 × 2,2 m | 2–4 pistole (manuali, oppure 2 automatiche + 1 di ritocco) | 10.000–16.000 m³/h |
| Pannelli, porte, ringhiere, 1,5 × 3 m | 1,6 × 3,2 m | 4–6 pistole | 16.000–24.000 m³/h |
| Profilati in alluminio, 3–7 m | 0,6 × 3,5 m (bocca stretta e alta) | 6–8 pistole (automatiche, sui due lati) | 18.000–26.000 m³/h |
| Scocche e telai di grandi dimensioni, linea a tunnel | 2 × 3 m e oltre | 8–12 pistole + postazione di ritocco | 25.000–40.000 m³/h |
Il numero di pistole non è una questione di gusto: è aritmetica. Velocità del convogliatore × superficie del pezzo ÷ portata della pistola. Su una linea a tunnel con convogliatore a 1–6 m/min, un numero di pistole insufficiente obbliga a rallentare la linea: la capacità è limitata dalle pistole, non dalla cabina. Quel calcolo lo sviluppiamo passo per passo in calcolo della capacità della linea di verniciatura a polvere.
Perché la velocità dell'aria interna deve stare tra 0,5 e 0,8 m/s?
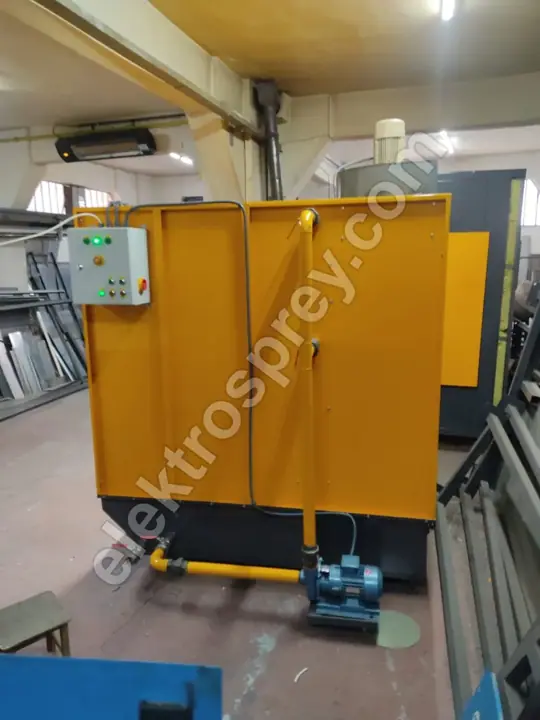
La velocità dell'aria all'interno della cabina è il parametro più silenzioso e più critico dell'intero sistema. La fascia corretta è 0,5–0,8 m/s, ed entrambi gli estremi si pagano:
- Sotto 0,5 m/s: l'aria non riesce a trattenere in cabina la polvere nebulizzata. La polvere esce dalla bocca verso il reparto, l'operatore lavora dentro una nube e si formano depositi sul pavimento e sulle attrezzature vicine. Con essi cresce il rischio di nube di polvere esplosiva.
- Sopra 0,8 m/s: il flusso d'aria diventa più forte della forza elettrostatica che tiene la particella carica sul pezzo. La polvere viene aspirata prima di potersi depositare. Il risultato visibile: film più sottile, scarsa copertura su spigoli e angoli, efficienza di trasferimento peggiore e quindi maggiore consumo di polvere.
La domanda quindi non è mai «quanto è potente il ventilatore» ma se la portata è corretta rispetto alla bocca della cabina. La portata è all'incirca area della bocca × velocità obiettivo: una bocca da 1,2 × 2,2 m equivale a circa 2,64 m² × 0,65 m/s ≈ 6.200 m³/h di passaggio libero; il ventilatore scelto sta sopra a quel valore, una volta aggiunte la resistenza dei filtri, le perdite di condotta e un margine di sicurezza. Cambiando la dimensione della cabina cambia anche il ventilatore: per questo allargare a posteriori la bocca di una cabina di serie non funziona.
Come funziona la pulizia pulse-jet dei filtri?
I filtri a cartuccia formano uno strato di polvere sulla superficie esterna. Man mano che lo strato si ispessisce, la pressione differenziale sale, l'aspirazione cala e la velocità interna scende sotto 0,5 m/s: la cabina inizia cioè a perdere polvere. Il sistema pulse-jet lo impedisce:
- Un breve getto di aria secca ad alta pressione viene iniettato nella cartuccia dal lato pulito (tipicamente 5–6 bar, per una frazione di secondo).
- L'impulso dilata la cartuccia in senso inverso; lo strato sulla superficie esterna si stacca meccanicamente e cade.
- La polvere caduta si raccoglie nella tramoggia e rientra attraverso un setaccio nel sistema di recupero. È da qui che nasce il dato di recupero superiore al 95%.
- Gli impulsi vengono sparati in sequenza mentre la cabina lavora: la linea non si ferma.
La frequenza degli impulsi dovrebbe essere governata da un sensore di pressione differenziale (ΔP), non da un temporizzatore. Un sistema a tempo fisso consuma inutilmente cartucce pulite; un sistema comandato dal ΔP interviene solo quando serve, migliorando sia il consumo di aria compressa sia la durata delle cartucce.
Ogni quanto vanno sostituite le cartucce filtranti?
L'intervallo è determinato da tre fattori, e nessuno di questi è il calendario: le ore di lavoro giornaliere, il tipo di polvere (le metallizzate e quelle a granulometria fine intasano più in fretta) e la corretta taratura della pressione degli impulsi. In un'officina monocolore su turno singolo la durata delle cartucce è tipicamente di 12–24 mesi; doppi turni e cambi colore frequenti la accorciano. L'indicatore reale non è il tempo trascorso ma se il ΔP torna al valore iniziale dopo la pulizia: se non ci torna, la cartuccia è satura.
Perché la qualità dell'aria compressa conta così tanto?
L'aria che alimenta il circuito pulse-jet deve essere secca e priva di olio. L'aria umida trasforma la polvere in fango dentro la cartuccia; quella cartuccia non si pulirà mai più e finisce direttamente a rifiuto. La stessa umidità che raggiunge la linea di alimentazione polvere distrugge la fluidificazione, fa sputare la pistola e produce buccia d'arancia e crateri sul film. Un essiccatore frigorifero più un filtro dell'olio sono la voce di un investimento in cabina che non andrebbe mai sacrificata in trattativa.
Quando serve una cabina di verniciatura a liquido?
Questi due impianti vengono continuamente confusi: una cabina a polvere e una cabina a liquido non sono la stessa attrezzatura, e nessuna delle due sostituisce l'altra. Una cabina a polvere è progettata per separare e recuperare polvere secca; non può captare il nebulizzato di vernici a solvente, i suoi filtri si bagnano e accumula residui infiammabili.
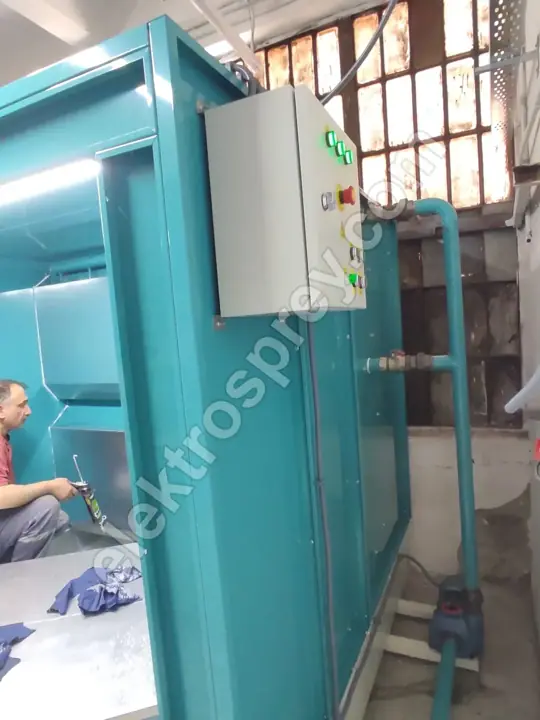
Una cabina a liquido a velo d'acqua è necessaria quando:
- Il pezzo non sopporta i 180–200 °C di polimerizzazione della polvere (pezzi bonificati, con parti in plastica o in legno, o a parete sottile).
- Si lavorano tinte speciali metallizzate o effetto opaco, vernici industriali bicomponenti, oppure riparazioni e ritocchi.
- La lavorazione decorativa richiede un trasparente sopra la verniciatura a polvere.
In una cabina a velo d'acqua l'overspray viene lavato via da una cortina in flusso continuo: captazione dell'overspray del 99%, circuito idrico chiuso, illuminazione LED oltre 600 lux perché il verniciatore valuti correttamente il colore, pavimento grigliato antistatico per impedire accumuli di carica e classificazione delle apparecchiature in ATEX Zona 2 a causa dei vapori di solvente. In una cabina a polvere il caso ATEX è la nube di polvere; in una cabina a liquido sono i vapori di solvente: i requisiti impiantistici sono diversi.
La maggior parte degli impianti finisce per installare entrambe: i volumi sulla linea a polvere, i lavori speciali e i pezzi sensibili al calore nella cabina a liquido. Un errore ricorrente di progettazione è affiancare le due condividendo la stessa portata d'aria; le distanze di separazione le trattiamo in superficie e layout dell'impianto.
Perché ATEX e CE non sono negoziabili?
Una cabina di verniciatura a polvere è un volume nel quale si crea deliberatamente una nube di polvere combustibile. Una polvere organica oltre una certa concentrazione in aria può esplodere se incontra una sorgente di innesco, e una pistola elettrostatica per definizione genera alta tensione. Questi due elementi che condividono lo stesso volume sono esattamente la situazione che l'ATEX disciplina.
In pratica significa: l'illuminazione e le apparecchiature elettriche all'interno della cabina devono avere il grado di protezione corretto, tutte le carpenterie e il pavimento grigliato devono essere equipotenziali e messi a terra, i telai di appensione vanno tenuti puliti perché restino conduttivi, e i pannelli di sfogo dell'esplosione e la rilevazione incendi devono far parte del progetto, non essere aggiunti dopo.
La marcatura CE dichiara che la macchina nel suo insieme soddisfa i requisiti di sicurezza: arresto di emergenza, ripari e interblocchi, fascicolo tecnico, manuale d'uso. Le nostre cabine sono costruite in conformità ai requisiti CE e ATEX e consegnate con 2 anni di garanzia del costruttore. Non sono voci da tagliare per abbassare il prezzo: ogni risparmio si ripaga moltiplicato al primo incidente o alla prima ispezione. Per l'export, una macchina senza fascicolo CE può essere respinta in dogana.
La cabina si sceglie prima del forno?
L'ordine è: dimensione del pezzo più grande → volume interno del forno → bocca della cabina → convogliatore. Il volume del forno è la voce più costosa e meno flessibile della linea, e la cabina si allinea a esso. Per il lato forno, vedete prezzi dei forni di polimerizzazione e uniformità di temperatura del forno, dove spieghiamo perché i ±3 °C contano. Se state progettando una linea completa da zero, la nostra guida di riferimento come realizzare un impianto di verniciatura a polvere è il punto di partenza giusto.
Posso aggiungere pistole alla cabina che ho già?
In parte. Aggiungere pistole incide sul gruppo di alimentazione polvere e sulla capacità di aria compressa, ma anche sulla portata di aspirazione. Se il ventilatore sta già a fatica tenendo 0,5–0,8 m/s sulla bocca esistente, il carico di polvere aggiuntivo satura il filtro più in fretta e la velocità cala. Misurate ΔP e velocità dell'aria prima di aggiungere qualsiasi cosa.
In sintesi
La scelta della cabina parte dal numero di colori: cabina a filtri per un colore unico, ciclone o sistema combinato per cambi frequenti. La dimensione nasce dal pezzo, il numero di pistole dalla capacità richiesta, e la portata del ventilatore dalla bocca della cabina moltiplicata per l'obiettivo di 0,5–0,8 m/s. Una cabina a liquido non è un'alternativa a una cabina a polvere: è un'attrezzatura distinta per un lavoro diverso.
Inviateci le dimensioni del vostro pezzo più grande, il numero di colori che userete e l'obiettivo di produzione giornaliera: calcoliamo dimensione della cabina, numero di pistole e portata del ventilatore e vi facciamo l'offerta.