
Dobór kabiny do malowania proszkowego: filtr czy cyklon?
O wyborze kabiny decyduje jedno pytanie: iloma kolorami będziesz pracować. Przy jednym kolorze w zupełności wystarczy kabina z filtrami patronowymi; przy częstych zmianach koloru na pierwszy plan wysuwają się stopień odzysku i czas czyszczenia. Typy kabin, liczba pistoletów, wydajność powietrza oraz dlaczego prędkość powietrza wewnątrz kabiny musi mieścić się w przedziale 0.5–0.8 m/s.
 Powiększ
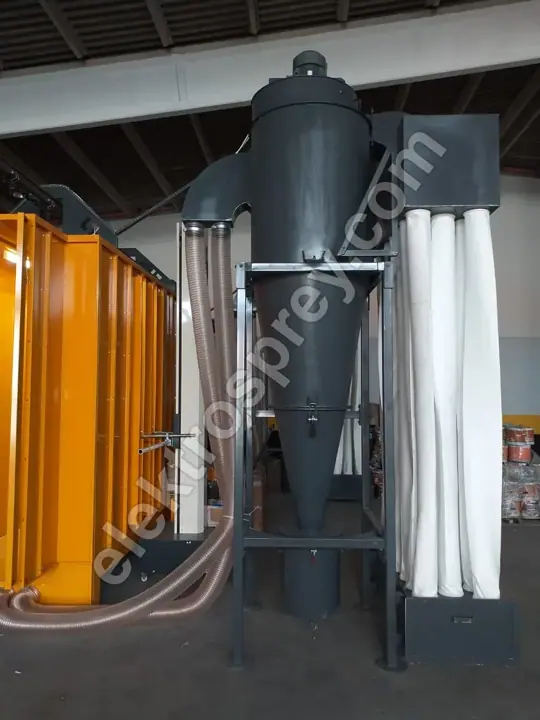
O wyborze kabiny proszkowej decyduje jedno pytanie: iloma kolorami będziesz pracować. Warsztat pracujący na jednym kolorze lub kilku zbliżonych odcieniach jest w pełni obsłużony przez kabinę z filtrami patronowymi, dającą odzysk farby proszkowej 95%+ i skuteczność filtracji 99.9%+; zmiany koloru zdarzają się na tyle rzadko, że czas czyszczenia nigdy nie blokuje produkcji. W zakładzie zmieniającym kolor częściej niż raz dziennie czynnikiem rozstrzygającym nie jest jakość malowania, lecz czas zmiany koloru i to, jak szybko da się usunąć odzyskaną farbę — i właśnie tam cyklon albo układ mieszany zaczyna się bronić.
Wszystko pozostałe — liczba pistoletów, otwór wlotowy kabiny, wydajność wentylatora — liczy się dopiero po tych dwóch decyzjach. Kabiny nie wybiera się z katalogu; buduje się je wokół największego detalu, jaki będziesz malować.
Filtr, cyklon czy układ mieszany?
Wszystkie trzy oddzielają farbę proszkową od powietrza w ten sam sposób. Różnica polega na tym, gdzie farba jest zbierana i ile czasu zajmuje wyczyszczenie układu przy zmianie koloru.
| Typ kabiny | Czas zmiany koloru | Odzysk | Dla kogo |
|---|---|---|---|
| Filtry patronowe | 45–90 min (czyszczenie lub wymiana patronów) | odzysk 95%+, filtracja na patronie 99.9%+ | Jeden kolor lub kilka zmian koloru w tygodniu; rozwiązanie najpowszechniejsze i najbardziej ekonomiczne |
| Cyklon | 15–30 min (przemycie korpusu cyklonu i leja) | 90–95% na cyklonie, 99.9%+ łącznie z filtrem końcowym | Zakłady zmieniające 2+ kolory dziennie; malarnie usługowe i malarnie profili o szerokiej palecie |
| Mieszany (cyklon + patrony) | 20–40 min | Cyklon jako separacja wstępna, patron jako filtr końcowy, łącznie 99.9%+ | Wydajne linie ciągłe, które chcą jednocześnie szybkiej zmiany koloru i bezpiecznej emisji do komina |
Powiedzmy szczerze: cyklon nie zawsze jest lepszy. Kosztuje więcej, zajmuje więcej powierzchni i wymaga większego wentylatora. W warsztacie pracującym na jednym kolorze taka inwestycja nigdy się nie zwróci. Odwrotnie: zmiana koloru w kabinie filtracyjnej oznacza czyszczenie lub wymianę patronów, a w zakładzie zmieniającym kolor dwa razy dziennie pochłania to poważną część zmiany.
Nasze kabiny proszkowe z filtrami patronowymi mają regenerację impulsową (pulse-jet) i konfigurację na od 2 do 12 pistoletów. Tam, gdzie paleta kolorów jest szeroka, kasety patronowe ze złączem szybkorozłącznym i osobny lej na farbę wyraźnie skracają czas czyszczenia.
Jak dobiera się wielkość kabiny?
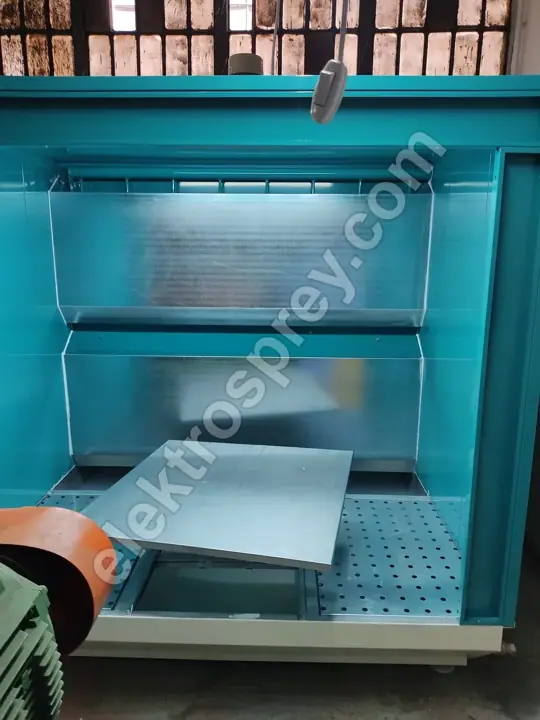
Wielkość kabiny wynika z detalu: szerokość i wysokość detalu + zapas na zawieszenie + odległość robocza potrzebna pistoletowi. Jeżeli otwór kabiny (przez który przechodzi detal) jest za mały, farba wydostaje się na zewnątrz; jeżeli jest większy niż to konieczne, utrzymanie tej samej prędkości wewnętrznej wymaga znacznie większego wentylatora i większego zużycia energii w każdej godzinie każdej zmiany.
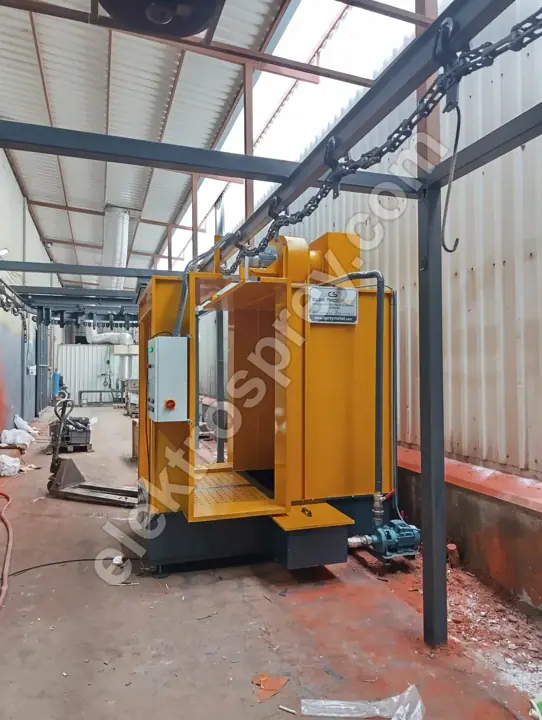
| Wymiar detalu (szer. × dł.) | Otwór kabiny (orientacyjnie) | Liczba pistoletów | Zakres wydajności powietrza |
|---|---|---|---|
| Drobne detale do 0.5 × 1 m | 0.8 × 1.2 m | 2 pistolety (ręczne) | 6,000–9,000 m³/h |
| Detale średnie, obudowy z blachy, 1 × 2 m | 1.2 × 2.2 m | 2–4 pistolety (ręczne lub 2 automatyczne + 1 poprawkowy) | 10,000–16,000 m³/h |
| Panele, drzwi, balustrady, 1.5 × 3 m | 1.6 × 3.2 m | 4–6 pistoletów | 16,000–24,000 m³/h |
| Profil aluminiowy, 3–7 m | 0.6 × 3.5 m (otwór wąski i wysoki) | 6–8 pistoletów (automatyczne, obustronnie) | 18,000–26,000 m³/h |
| Duże korpusy i ramy, linia tunelowa | 2 × 3 m i więcej | 8–12 pistoletów + stanowisko poprawkowe | 25,000–40,000 m³/h |
Liczba pistoletów nie jest kwestią gustu, lecz arytmetyki: prędkość przenośnika × powierzchnia detalu ÷ wydajność pistoletu. Na linii tunelowej z przenośnikiem pracującym w zakresie 1–6 m/min zbyt mała liczba pistoletów zmusza do zwolnienia linii — wydajność ogranicza wtedy pistolet, a nie kabina. Krok po kroku pokazujemy to wyliczenie w artykule obliczanie wydajności linii proszkowej.
Dlaczego prędkość powietrza wewnątrz musi wynosić 0.5–0.8 m/s?
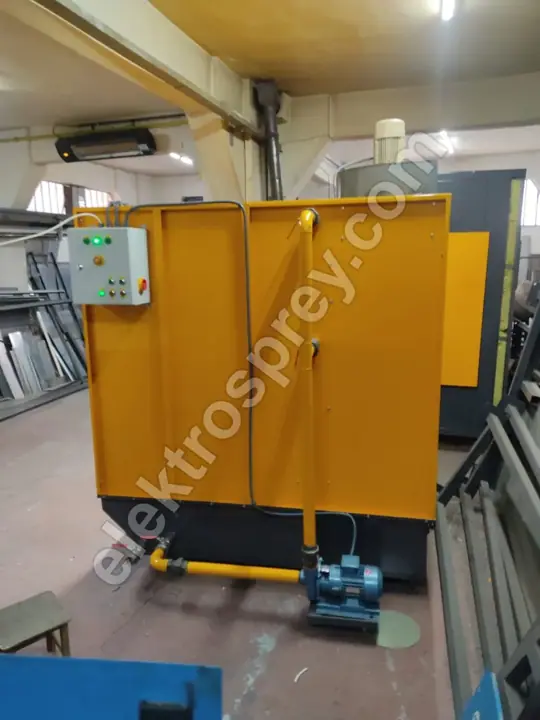
Prędkość powietrza wewnątrz kabiny to najcichszy i zarazem najbardziej krytyczny parametr całego układu. Prawidłowy zakres to 0.5–0.8 m/s, a przekroczenie każdej z jego granic ma swoją cenę:
- Poniżej 0.5 m/s: powietrze nie utrzymuje rozpylonej farby wewnątrz kabiny. Proszek wydostaje się otworem na halę, operator pracuje w chmurze pyłu, a osady gromadzą się na posadzce i sąsiednich urządzeniach. Rośnie przy tym ryzyko wybuchowej chmury pyłu.
- Powyżej 0.8 m/s: strumień powietrza staje się silniejszy niż siła elektrostatyczna utrzymująca naładowaną cząstkę na detalu. Farba jest wciągana do wyciągu, zanim zdąży osiąść. Widoczny skutek: cieńsza powłoka, słabe krycie krawędzi i narożników, gorsza skuteczność nanoszenia, a przez to wyższe zużycie farby.
Pytanie nigdy nie brzmi więc „jak mocny jest wentylator”, tylko czy wydajność jest właściwa dla danego otworu kabiny. Wydajność to w przybliżeniu pole otworu × zadana prędkość: otwór 1.2 × 2.2 m to około 2.64 m² × 0.65 m/s ≈ 6,200 m³/h swobodnego przepływu; dobrany wentylator leży powyżej tej wartości po doliczeniu oporu filtra, strat w kanałach i zapasu bezpieczeństwa. Zmiana wielkości kabiny pociąga za sobą zmianę wentylatora — i dlatego późniejsze wycinanie większego otworu w gotowej kabinie z półki nie działa.
Jak działa impulsowe czyszczenie filtrów (pulse-jet)?
Na zewnętrznej powierzchni filtrów patronowych narasta placek farby. W miarę jego pogrubiania rośnie różnica ciśnień, spada wyciąg, a prędkość wewnętrzna schodzi poniżej 0.5 m/s — czyli kabina zaczyna pylić na zewnątrz. Układ pulse-jet temu zapobiega:
- Do patronu od strony czystej wdmuchiwany jest krótki impuls suchego powietrza o wysokim ciśnieniu (typowo 5–6 bar, trwający ułamek sekundy).
- Impuls rozpręża patron w kierunku odwrotnym; placek na powierzchni zewnętrznej zostaje mechanicznie oderwany i opada.
- Opadła farba zbiera się w leju i wraca przez przesiewacz do układu odzysku. Stąd bierze się wartość odzysku 95%+.
- Impulsy wyzwalane są sekwencyjnie w trakcie pracy kabiny; linia nie zatrzymuje się.
Częstotliwość impulsów powinien sterować czujnik różnicy ciśnień (ΔP), a nie zegar. Układ ze stałym zegarem zużywa czyste patrony bez potrzeby; układ sterowany ΔP wyzwala impuls tylko wtedy, gdy jest to konieczne, poprawiając zarówno zużycie sprężonego powietrza, jak i trwałość patronów.
Jak często trzeba wymieniać filtry patronowe?
O odstępie decydują trzy rzeczy i żadną z nich nie jest kalendarz: dobowy czas pracy, rodzaj farby (proszki metaliczne i drobnoziarniste zaślepiają patron szybciej) oraz to, czy ciśnienie impulsu jest ustawione prawidłowo. W warsztacie pracującym na jedną zmianę i w jednym kolorze trwałość patronu wynosi zwykle 12–24 miesiące; praca dwuzmianowa i częste zmiany koloru ją skracają. Prawdziwym wskaźnikiem nie jest jednak upływ czasu, lecz to, czy ΔP wraca po czyszczeniu do wartości wyjściowej — jeżeli nie wraca, patron jest nasycony.
Dlaczego jakość sprężonego powietrza ma aż takie znaczenie?
Powietrze zasilające układ pulse-jet musi być suche i bezolejowe. Wilgotne powietrze zamienia farbę wewnątrz patronu w błoto; taki patron nigdy się już nie oczyści i nadaje się tylko na odpad. Ta sama wilgoć w linii podawania farby niszczy fluidyzację, powoduje plucie pistoletu i daje na powłoce skórkę pomarańczową oraz kratery. Osuszacz ziębniczy wraz z filtrem oleju to ta część inwestycji w kabinę, z której nigdy nie należy rezygnować przy negocjacjach.
Kiedy potrzebna jest kabina do malowania mokrego?
Te dwie rzeczy są nieustannie mylone: kabina proszkowa i kabina do malowania mokrego to nie jest to samo urządzenie i jedna nie zastępuje drugiej. Kabina proszkowa jest zaprojektowana do oddzielania i odzysku suchej farby proszkowej; nie jest w stanie wychwycić mgły farby rozpuszczalnikowej, jej filtry ulegają zawilgoceniu, a w środku gromadzą się palne pozostałości.
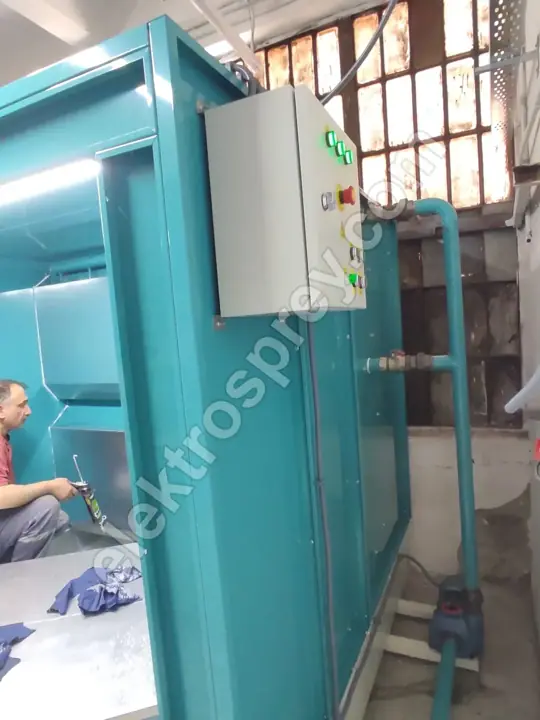
Kabina z kurtyną wodną do malowania mokrego jest konieczna wtedy, gdy:
- Detal nie wytrzymuje temperatury wypalania farby proszkowej 180–200 °C (elementy po obróbce cieplnej, zawierające tworzywa, drewno lub o bardzo cienkich ściankach).
- Stosujesz specjalne odcienie metaliczne lub matowe, dwuskładnikowe farby przemysłowe albo wykonujesz naprawy i poprawki.
- Praca dekoracyjna wymaga bezbarwnego lakieru na powłoce proszkowej.
W kabinie z kurtyną wodną nadmiar rozpylonej farby zmywany jest ciągle płynącą kurtyną: wychwyt overspray 99%, obieg zamknięty wody, oświetlenie LED 600+ lux, aby malarz mógł prawidłowo ocenić kolor, antystatyczna podłoga kratowa zapobiegająca gromadzeniu ładunku oraz klasyfikacja urządzeń ATEX strefa 2 ze względu na pary rozpuszczalników. W kabinie proszkowej przypadkiem ATEX jest chmura pyłu, w kabinie mokrej — pary rozpuszczalnika; wymagania wobec wyposażenia są więc inne.
Większość zakładów kończy z obiema instalacjami: produkcja seryjna na linii proszkowej, prace specjalne i detale wrażliwe na ciepło w kabinie mokrej. Częstym błędem planistycznym jest ustawienie ich obok siebie na wspólnym układzie powietrza — odległości separacyjne omawiamy w artykule powierzchnia i układ zakładu.
Dlaczego ATEX i CE nie podlegają negocjacji?
Kabina do malowania proszkowego to przestrzeń, w której celowo wytwarza się palną chmurę pyłu. Proszek organiczny powyżej pewnego stężenia w powietrzu może wybuchnąć w zetknięciu ze źródłem zapłonu, a pistolet elektrostatyczny z definicji wytwarza wysokie napięcie. Współistnienie tych dwóch czynników w jednej przestrzeni to dokładnie sytuacja, którą reguluje ATEX.
W praktyce oznacza to: oświetlenie i osprzęt elektryczny wewnątrz kabiny muszą mieć właściwy stopień ochrony, cała konstrukcja stalowa i podłoga kratowa muszą być połączone wyrównawczo i uziemione, zawiesia trzeba utrzymywać w czystości, aby zachowały przewodność, a panele dekompresyjne i detekcja pożaru muszą być częścią projektu, a nie dodatkiem po fakcie.
Oznakowanie CE poświadcza, że maszyna jako całość spełnia wymagania bezpieczeństwa: wyłącznik awaryjny, osłony i blokady, dokumentacja techniczna, instrukcja obsługi. Nasze kabiny są produkowane zgodnie z wymaganiami CE i ATEX i dostarczane z 2-letnią gwarancją producenta. To nie są pozycje, które można wykreślić dla obniżenia ceny; każda taka oszczędność zwraca się wielokrotnie przy pierwszym zdarzeniu lub pierwszej kontroli. W eksporcie maszyna bez dokumentacji CE może zostać zawrócona na granicy.
Czy kabinę wybiera się przed piecem?
Kolejność jest taka: największy detal → objętość wewnętrzna pieca → otwór kabiny → przenośnik. Objętość pieca to najdroższa i najmniej elastyczna pozycja na linii, a kabinę dopasowuje się do niej. Po stronie pieca zajrzyj do artykułów ceny pieców do malowania proszkowego oraz jednorodność temperatury w piecu, gdzie wyjaśniamy, dlaczego ±3 °C ma znaczenie. Jeżeli planujesz całą linię od zera, właściwym punktem wyjścia jest nasz przewodnik główny jak zbudować zakład malowania proszkowego.
Czy mogę dołożyć pistolety do istniejącej kabiny?
Częściowo. Dołożenie pistoletów wpływa na jednostkę podawania farby i wydajność sprężonego powietrza, ale także na wydajność wyciągu. Jeżeli wentylator już teraz ledwo utrzymuje 0.5–0.8 m/s na istniejącym otworze, dodatkowe obciążenie farbą z kolejnych pistoletów szybciej nasyci filtr i prędkość spadnie. Zanim cokolwiek dołożysz, zmierz ΔP i prędkość powietrza.
Podsumowanie
Dobór kabiny zaczyna się od liczby kolorów: kabina filtracyjna przy jednym kolorze, cyklon lub układ mieszany przy częstych zmianach. Wielkość wynika z detalu, liczba pistoletów z wymaganej wydajności, a wydajność wentylatora z iloczynu otworu kabiny i docelowych 0.5–0.8 m/s. Kabina do malowania mokrego nie jest alternatywą dla kabiny proszkowej; to osobne urządzenie do innego zadania.
Prześlij nam wymiary swojego największego detalu, liczbę kolorów, na których będziesz pracować, oraz docelową produkcję dobową — obliczymy wielkość kabiny, liczbę pistoletów i wydajność wentylatora, i przedstawimy ofertę.