
Выбор окрасочной камеры: фильтр или циклон?
Камеру определяет один вопрос: сколько цветов вы будете вести. Для одного цвета достаточно камеры с картриджным фильтром; при частой смене цвета на первый план выходят степень рекуперации и время очистки. Типы камер, число пистолетов, расход воздуха и почему скорость воздуха внутри камеры должна быть 0,5–0,8 м/с.
 Увеличить
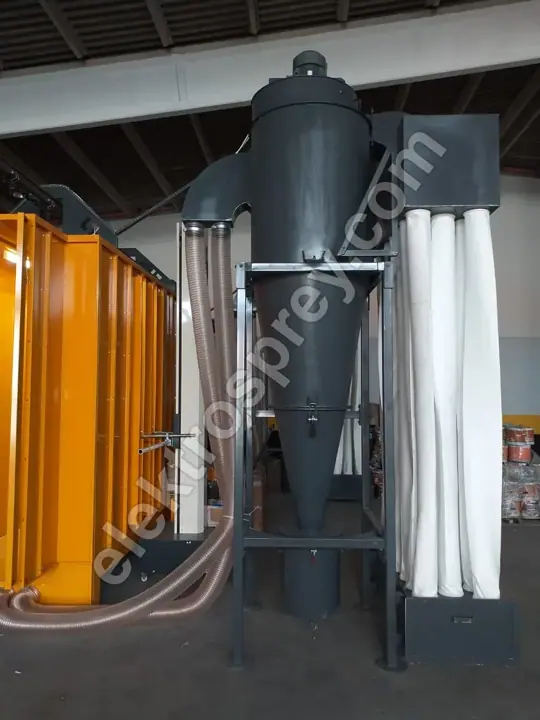
Окрасочную камеру для порошковой покраски определяет один вопрос: сколько цветов вы будете вести. Цеху, который работает с одним цветом или с несколькими близкими оттенками, полностью достаточно камеры с картриджным фильтром, дающей рекуперацию порошка 95%+ и фильтрацию 99,9%+ на картридже; смены цвета здесь настолько редки, что время очистки никогда не тормозит производство. На заводе, где цвет меняется чаще одного раза в день, решает уже не качество нанесения, а время смены цвета и то, насколько быстро можно вычистить собранный порошок, — именно здесь оправдывает себя циклон или комбинированная система.
Всё остальное — число пистолетов, проём камеры, производительность вентилятора — рассчитывается уже после этих двух решений. Камеры не выбирают по каталогу; их строят вокруг самой крупной детали, которую вы будете красить.
Фильтр, циклон или комбинированная система?
Все три отделяют порошок от воздуха одинаково. Разница в том, где собирается порошок и сколько времени система требует на очистку при смене цвета.
| Тип камеры | Время смены цвета | Рекуперация | Кому подходит |
|---|---|---|---|
| Картриджный фильтр | 45–90 мин (очистка или замена картриджей) | Рекуперация 95%+, фильтрация на картридже 99,9%+ | Один цвет или несколько смен цвета в неделю; самое распространённое и самое экономичное решение |
| Циклон | 15–30 мин (промывка корпуса циклона и бункера) | 90–95% на циклоне, 99,9%+ суммарно с доочисткой фильтром | Заводы, меняющие 2+ цвета в день; покрасочные под заказ и профильные линии с широкой палитрой |
| Комбинированная (циклон + картридж) | 20–40 мин | Циклон как первичное отделение, картридж как финишный фильтр, суммарно 99,9%+ | Высокопроизводительные непрерывные линии, которым нужны и быстрая смена цвета, и безопасный выброс в трубу |
Скажем честно: циклон не всегда лучше. Он дороже, занимает больше площади и требует более мощного вентилятора. В цехе с одним цветом эти вложения не окупаются. И наоборот: смена цвета в фильтрационной камере означает очистку или замену картриджей; на заводе, меняющем цвет дважды в день, это съедает серьёзную часть смены.
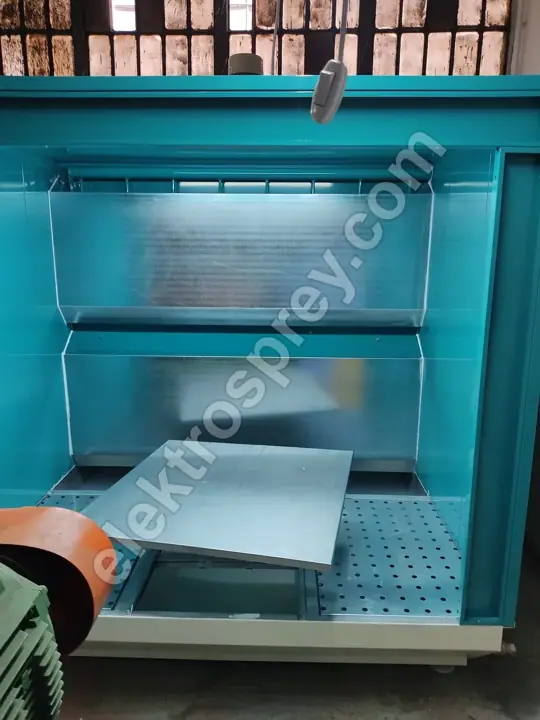
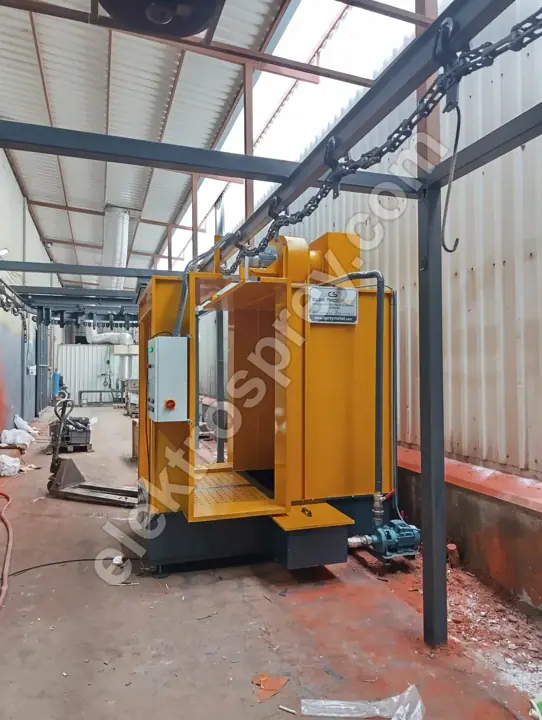
Наши камеры с картриджным фильтром изготавливаются с импульсной продувкой (pulse-jet) и комплектуются под 2–12 пистолетов. Там, где палитра широкая, быстросъёмные картриджные кассеты и отдельный бункер для порошка заметно сокращают время очистки.
Как подбирается размер камеры?
Размер камеры задаёт деталь: ширина и высота детали + запас на подвеску + рабочее расстояние, необходимое пистолету. Если проём камеры (устье, через которое проходит деталь) слишком мал, порошок вылетает наружу; если он больше необходимого, для удержания той же скорости воздуха потребуется значительно более крупный вентилятор и больше энергии — каждый час каждой смены.
| Размер детали (ш × д) | Проём камеры (ориентировочно) | Число пистолетов | Диапазон расхода воздуха |
|---|---|---|---|
| Мелкие детали до 0,5 × 1 м | 0,8 × 1,2 м | 2 пистолета (ручные) | 6 000–9 000 м³/ч |
| Средние детали, листовые корпуса, 1 × 2 м | 1,2 × 2,2 м | 2–4 пистолета (ручные либо 2 автоматических + 1 на подкраску) | 10 000–16 000 м³/ч |
| Панели, двери, ограждения, 1,5 × 3 м | 1,6 × 3,2 м | 4–6 пистолетов | 16 000–24 000 м³/ч |
| Алюминиевый профиль, 3–7 м | 0,6 × 3,5 м (узкий высокий проём) | 6–8 пистолетов (автоматические, с двух сторон) | 18 000–26 000 м³/ч |
| Крупные кузова и рамы, туннельная линия | 2 × 3 м и более | 8–12 пистолетов + пост подкраски | 25 000–40 000 м³/ч |
Число пистолетов — не дело вкуса, а арифметика: скорость конвейера × площадь поверхности детали ÷ производительность пистолета. На туннельной линии с конвейером 1–6 м/мин нехватка пистолетов заставит вас снижать скорость линии — производительность ограничат пистолеты, а не камера. Этот расчёт мы разбираем по шагам в статье расчёт производительности линии порошковой покраски.
Почему скорость воздуха внутри камеры должна быть 0,5–0,8 м/с?
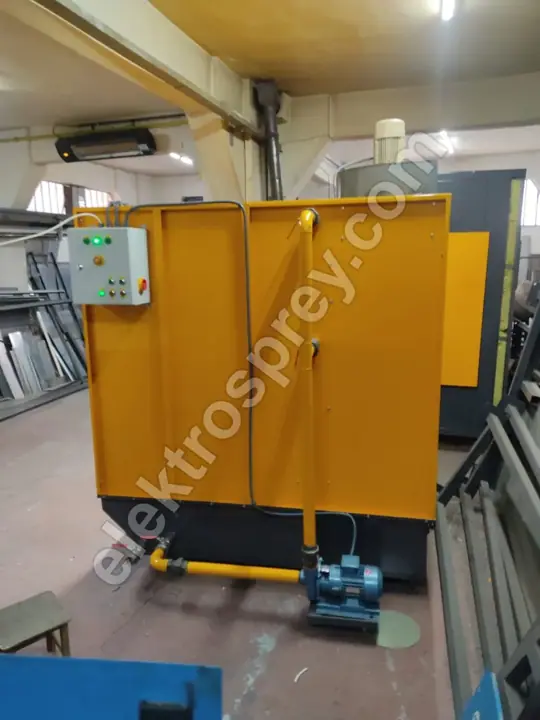
Скорость воздуха внутри камеры — самый незаметный и самый критичный параметр всей системы. Правильный диапазон — 0,5–0,8 м/с, и выход за любую из границ имеет свою цену:
- Ниже 0,5 м/с: воздух не удерживает распылённый порошок внутри камеры. Порошок выходит через проём в цех, оператор работает в облаке, отложения копятся на полу и на соседнем оборудовании. Вместе с этим растёт риск взрывоопасного пылевого облака.
- Выше 0,8 м/с: поток воздуха становится сильнее электростатической силы, удерживающей заряженную частицу на детали. Порошок утягивает в вытяжку раньше, чем он успевает осесть. Видимый результат: тонкая плёнка, плохое покрытие кромок и углов, худшая эффективность переноса и, следовательно, повышенный расход порошка.
Поэтому вопрос никогда не звучит как «насколько мощный вентилятор», а как соответствует ли расход воздуха проёму камеры. Расход примерно равен площади проёма × целевую скорость: проём 1,2 × 2,2 м — это около 2,64 м² × 0,65 м/с ≈ 6 200 м³/ч свободного прохода; подбираемый вентилятор берётся выше этой цифры с учётом сопротивления фильтров, потерь в воздуховодах и запаса. Изменится размер камеры — изменится и вентилятор; именно поэтому вырезать больший проём в готовой серийной камере задним числом не получается.
Как работает импульсная очистка фильтров (pulse-jet)?
На наружной поверхности картриджных фильтров образуется слой порошка. По мере его нарастания перепад давления растёт, вытяжка падает, скорость внутри камеры опускается ниже 0,5 м/с — и камера начинает выпускать порошок. Система pulse-jet этому препятствует:
- В картридж со стороны чистого воздуха подаётся короткий импульс сухого воздуха высокого давления (обычно 5–6 бар, длительностью доли секунды).
- Импульс расширяет картридж в обратном направлении; слой на наружной поверхности механически срывается и осыпается.
- Осыпавшийся порошок собирается в бункере и через сито возвращается в систему рекуперации. Отсюда и берётся цифра 95%+ рекуперации.
- Импульсы подаются поочерёдно во время работы камеры; линия не останавливается.
Частотой импульсов должен управлять датчик перепада давления (ΔP), а не таймер. Система с фиксированным таймером изнашивает чистые картриджи впустую; управление по ΔP срабатывает только при необходимости, что улучшает и расход сжатого воздуха, и ресурс картриджей.
Как часто нужно менять картриджные фильтры?
Интервал задают три вещи, и ни одна из них не календарь: суточная наработка, тип порошка (металлики и порошки с мелкой фракцией забивают картридж быстрее) и правильно ли выставлено давление импульса. В односменном цехе с одним цветом ресурс картриджа обычно составляет 12–24 месяца; две смены и частая смена цвета его сокращают. Настоящий показатель — не прошедшее время, а то, возвращается ли ΔP к исходному уровню после очистки; если нет — картридж насыщен.
Почему качество сжатого воздуха так важно?
Воздух, питающий линию pulse-jet, должен быть сухим и без масла. Влажный воздух превращает порошок внутри картриджа в грязь; такой картридж уже никогда не очистится и идёт в отходы. Та же влага, попавшая в линию подачи порошка, разрушает псевдоожижение, заставляет пистолет «плеваться» и даёт на плёнке шагрень и кратеры. Рефрижераторный осушитель плюс масляный фильтр — та часть вложений в камеру, от которой никогда не следует отказываться ради экономии.
Когда нужна камера жидкой окраски?
Эти две вещи постоянно путают: камера порошковой покраски и камера жидкой окраски — не одно и то же оборудование, и одно не заменяет другое. Камера для порошка спроектирована на отделение и рекуперацию сухого порошка; она не улавливает туман краски на растворителе, её фильтры намокают, и в ней накапливается горючий осадок.
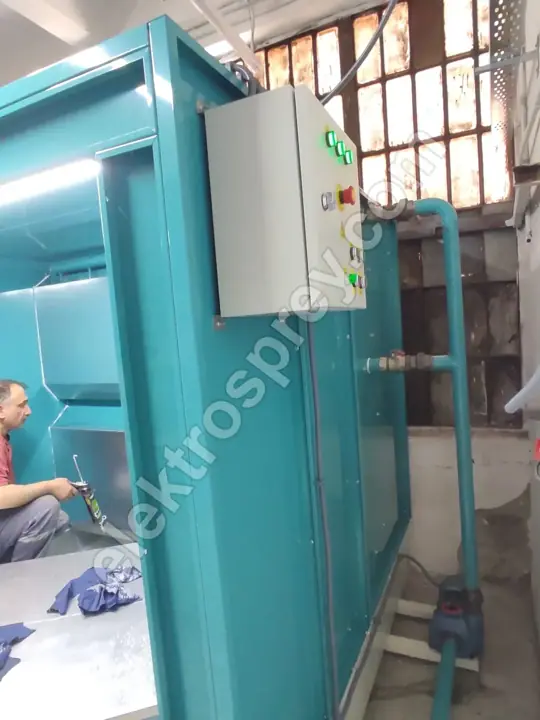
Камера жидкой окраски с водяной завесой необходима, когда:
- Деталь не выдерживает температуру полимеризации порошка 180–200 °C (термообработанные детали, детали с пластиком, с деревянными элементами или тонкостенные).
- Вы работаете со специальными металликами и матовыми эффектами, двухкомпонентными промышленными красками либо ведёте ремонт и подкраску.
- Декоративная работа требует прозрачного лака поверх порошкового покрытия.
В камере с водяной завесой избыточное распыление смывается непрерывным потоком воды: улавливание оверспрея 99%, замкнутый водяной контур, светодиодное освещение 600+ люкс, чтобы маляр правильно оценивал цвет, антистатический решётчатый пол против накопления статики и классификация оборудования ATEX Зона 2 из-за паров растворителя. В порошковой камере предметом ATEX является пылевое облако, в камере жидкой окраски — пары растворителя; требования к оборудованию отличаются.
Большинство заводов в итоге ставит обе: массовые изделия — на порошковую линию, специальные и термочувствительные — в камеру жидкой окраски. Частая ошибка планирования — поставить их рядом с общей системой вентиляции; расстояния разделения мы разбираем в статье площадь и планировка участка.
Почему ATEX и CE не обсуждаются?
Камера порошковой покраски — это объём, в котором намеренно создаётся горючее пылевое облако. Органический порошок выше определённой концентрации в воздухе способен взорваться при встрече с источником зажигания, а электростатический пистолет по определению создаёт высокое напряжение. Совмещение этих двух факторов в одном объёме — ровно та ситуация, которую регулирует ATEX.
На практике это означает: освещение и электрооборудование внутри камеры должны иметь надлежащий класс защиты, все металлоконструкции и решётчатый пол должны быть соединены и заземлены, подвески необходимо держать чистыми, чтобы они оставались токопроводящими, а взрыворазгрузочные панели и обнаружение возгорания должны быть частью проекта, а не запоздалой доработкой.
Маркировка CE подтверждает, что машина в целом отвечает требованиям безопасности машин и оборудования: аварийный останов, ограждения и блокировки, техническое досье, руководство по эксплуатации. Наши камеры изготавливаются в соответствии с требованиями CE и ATEX и поставляются с 2-летней гарантией производителя. Это не те строки, которые урезают ради более низкой цены; любая экономия возвращается многократно при первом же происшествии или первой проверке. При экспорте машину без досье CE могут развернуть на таможне.
Камеру выбирают раньше печи?
Порядок такой: размер самой крупной детали → внутренний объём печи → проём камеры → конвейер. Объём печи — самая дорогая и наименее гибкая позиция линии, и камера подгоняется под неё. По печам см. цены на печи полимеризации и равномерность температуры в печи, где мы объясняем, почему важны ±3 °C. Если вы планируете линию с нуля, правильная отправная точка — наше опорное руководство как построить участок порошковой покраски.
Можно ли добавить пистолеты в уже работающую камеру?
Отчасти. Добавление пистолетов влияет на блок подачи порошка и на производительность по сжатому воздуху, но также и на объём вытяжки. Если вентилятор и без того едва держит 0,5–0,8 м/с в существующем проёме, дополнительная порошковая нагрузка от новых пистолетов быстрее насыщает фильтр, и скорость падает. Прежде чем что-либо добавлять, измерьте ΔP и скорость воздуха.
Итог
Выбор камеры начинается с количества цветов: один цвет — фильтрационная камера, частые смены — циклон или комбинированная система. Размер задаёт деталь, число пистолетов — требуемая производительность, а расход вентилятора — проём камеры × целевые 0,5–0,8 м/с. Камера жидкой окраски не альтернатива порошковой; это отдельное оборудование для другой задачи.
Пришлите нам размеры вашей самой крупной детали, число цветов, с которыми вы будете работать, и целевой суточный выпуск — мы рассчитаем размер камеры, число пистолетов и производительность вентилятора и дадим предложение.