
Valg af pulverlakeringskabine: filter eller cyklon?
Ét spørgsmål afgør kabinen: hvor mange farver skal I køre. Én farve klares af en patronfilterkabine; hyppige farveskift skubber genvindingsgrad og rengøringstid helt frem i feltet. Kabinetyper, antal pistoler, luftmængde og hvorfor den indvendige lufthastighed skal ligge på 0.5–0.8 m/s.
 Forstør
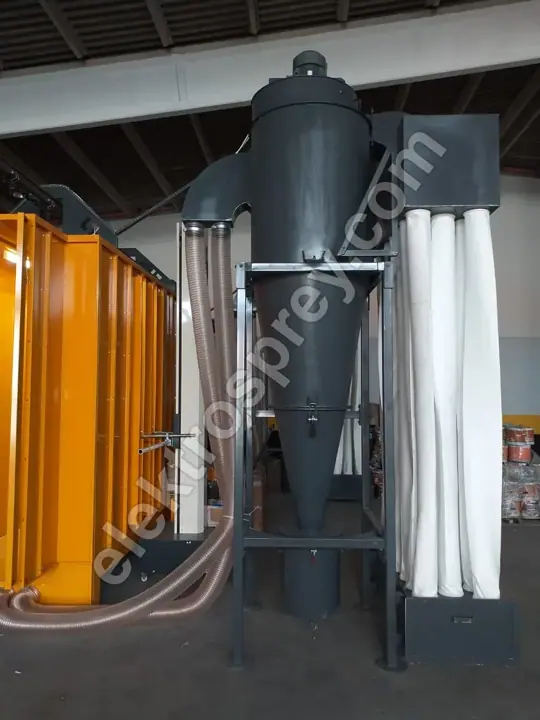
Ét spørgsmål afgør en lakeringskabine til pulver: hvor mange farver skal I køre. Et værksted, der kører én farve eller nogle få nærtbeslægtede nuancer, er fuldt dækket af en patronfilterkabine med 95%+ pulvergenvinding og 99.9%+ patronfiltrering; farveskift er så sjældne, at rengøringstiden aldrig blokerer produktionen. I et anlæg, der skifter farve mere end én gang om dagen, er den afgørende faktor ikke lakeringsydelsen, men farveskiftetiden og hvor hurtigt det genvundne pulver kan renses ud — og det er dér, en cyklon eller et kombineret system tjener sin plads ind.
Alt det øvrige — antal pistoler, kabineåbning, ventilatormængde — beregnes efter de to beslutninger. Kabiner vælges ikke fra et katalog; de bygges omkring det største emne, I skal lakere.
Filter, cyklon eller kombineret?
Alle tre udskiller pulver fra luften på samme måde. Forskellen ligger i, hvor pulveret opsamles, og hvor lang tid systemet er om at blive rent ved et farveskift.
| Kabinetype | Farveskiftetid | Genvinding | Hvem den passer til |
|---|---|---|---|
| Patronfilter | 45–90 min (rensning eller udskiftning af patroner) | 95%+ genvinding, 99.9%+ filtrering ved patronen | Én farve eller nogle få farveskift om ugen; den mest udbredte og mest økonomiske løsning |
| Cyklon | 15–30 min (cyklonhus og tragt spules ned) | 90–95% ved cyklonen, 99.9%+ samlet med efterfilter | Anlæg med 2+ farveskift om dagen; lønlakerere og profillakerere med bredt farveprogram |
| Kombineret (cyklon + patron) | 20–40 min | Cyklonen som primær udskilning, patronen som slutfilter, 99.9%+ i alt | Kontinuerlige linjer med høj kapacitet, der både vil have hurtigt farveskift og sikker afkastemission |
Lad os være ærlige: en cyklon er ikke altid bedre. Den koster mere, optager mere gulvareal og kræver en større ventilator. I et værksted med én farve tjener den investering sig aldrig hjem. Omvendt betyder et farveskift i en filterkabine, at patronerne skal renses eller skiftes; i et anlæg, der skifter farve to gange om dagen, æder det en alvorlig del af skiftet.
Vores patronfilterkabiner til pulver bygges med pulse-jet-rensning og konfigureres til 2 til 12 pistoler. Hvor farvevariationen er stor, skærer patronkassetter med hurtigudløsning og en separat pulvertragt betydeligt ned på rengøringstiden.
Hvordan dimensioneres en kabine?
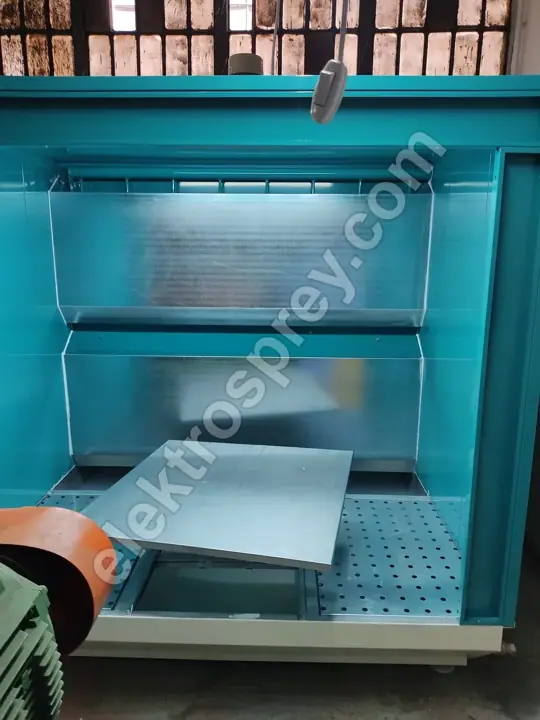
Kabinens størrelse kommer fra emnet: emnebredde og -højde + ophængstillæg + den arbejdsafstand, pistolen har brug for. Er kabineåbningen (den mund, emnet passerer igennem) for lille, slipper der pulver ud; er den større end nødvendigt, kræver det en langt større ventilator og mere energi i hver eneste time af hvert eneste skift at holde den samme indvendige hastighed.
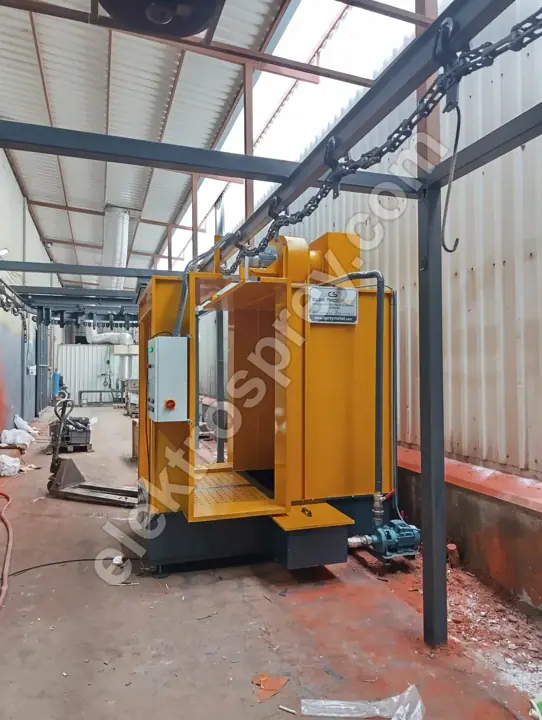
| Emnestørrelse (b × l) | Kabineåbning (ca.) | Antal pistoler | Luftmængdeområde |
|---|---|---|---|
| Smådele op til 0.5 × 1 m | 0.8 × 1.2 m | 2 pistoler (manuel) | 6,000–9,000 m³/h |
| Mellemstore emner, pladekabinetter, 1 × 2 m | 1.2 × 2.2 m | 2–4 pistoler (manuel, eller 2 automatiske + 1 til efterlakering) | 10,000–16,000 m³/h |
| Paneler, døre, gelændere, 1.5 × 3 m | 1.6 × 3.2 m | 4–6 pistoler | 16,000–24,000 m³/h |
| Aluminiumprofil, 3–7 m | 0.6 × 3.5 m (smal, høj åbning) | 6–8 pistoler (automatiske, begge sider) | 18,000–26,000 m³/h |
| Store karosserier og chassiser, tunnellinje | 2 × 3 m og derover | 8–12 pistoler + efterlakeringsstation | 25,000–40,000 m³/h |
Antallet af pistoler er ikke en smagssag; det er regnestykke: transportørhastighed × emneoverflade ÷ pistolydelse. På en tunnellinje, hvor transportøren kører 1–6 m/min, tvinger for få pistoler jer til at sænke linjens hastighed — kapaciteten begrænses af pistolerne, ikke af kabinen. Vi gennemgår den beregning trin for trin i kapacitetsberegning for en pulverlakeringslinje.
Hvorfor skal den indvendige lufthastighed være 0.5–0.8 m/s?
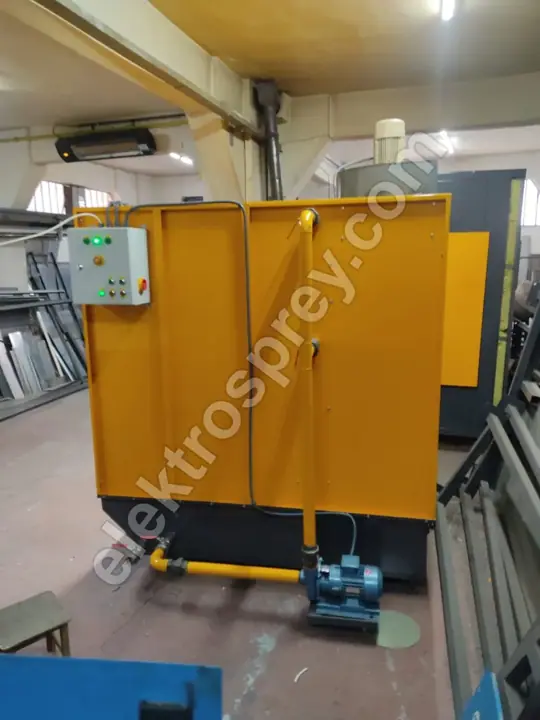
Lufthastigheden inde i kabinen er den mest stilfærdige og mest kritiske parameter i hele systemet. Det rigtige interval er 0.5–0.8 m/s, og begge yderpunkter har en pris:
- Under 0.5 m/s: luften kan ikke holde det forstøvede pulver inde i kabinen. Pulveret slipper ud gennem åbningen til værkstedet, operatøren arbejder i en sky, og der lægger sig aflejringer på gulvet og på naboudstyret. Risikoen for en eksplosiv støvsky stiger i samme takt.
- Over 0.8 m/s: luftstrømmen bliver stærkere end den elektrostatiske kraft, der holder den ladede partikel på emnet. Pulveret trækkes ind i udsugningen, før det når at aflejre sig. Det synlige resultat: tyndere film, dårlig opbygning på kanter og hjørner, ringere overføringseffektivitet og dermed højere pulverforbrug.
Spørgsmålet er derfor aldrig "hvor kraftig er ventilatoren", men om mængden passer til kabineåbningen. Mængden er groft sagt åbningsareal × målhastighed: en åbning på 1.2 × 2.2 m er ca. 2.64 m² × 0.65 m/s ≈ 6,200 m³/h i fri passage; den valgte ventilator ligger over det tal, når filtermodstand, kanaltab og en sikkerhedsmargin er lagt til. Ændrer kabinestørrelsen sig, ændrer ventilatoren sig med den — og derfor virker det ikke at skære en større åbning i en færdig standardkabine bagefter.
Hvordan fungerer pulse-jet-rensning af filtre?
Patronfiltre opbygger en kage af pulver på deres yderflade. Når kagen bliver tykkere, stiger trykfaldet, udsugningen falder, og den indvendige hastighed kommer under 0.5 m/s — hvilket betyder, at kabinen begynder at lække pulver. Pulse-jet-systemet forhindrer det:
- Et kort stød tør trykluft blæses ind i patronen fra den rene side (typisk 5–6 bar, i en brøkdel af et sekund).
- Stødet udvider patronen i modsat retning; kagen på yderfladen brydes mekanisk af og falder ned.
- Det nedfaldne pulver samles i tragten og føres gennem en sigte tilbage til genvindingssystemet. Det er herfra tallet 95%+ genvinding kommer.
- Stødene affyres i rækkefølge, mens kabinen kører; linjen standser ikke.
Stødfrekvensen bør styres af en trykfaldsføler (ΔP), ikke af et ur. Et system med fast tidsstyring slider rene patroner ned uden grund; et ΔP-styret system affyrer kun, når der er behov, og forbedrer både trykluftforbruget og patronernes levetid.
Hvor ofte skal patronfiltre udskiftes?
Tre ting sætter intervallet, og ingen af dem er kalenderen: daglige driftstimer, pulvertype (metallic- og finkornede pulvere tilstopper en patron hurtigere), og om stødtrykket er indstillet rigtigt. I et værksted med ét skift og én farve er patronernes levetid typisk 12–24 måneder; to skift og hyppige farveskift forkorter den. Den reelle indikator er ikke den forløbne tid, men om ΔP vender tilbage til sit oprindelige niveau efter rensning — gør den ikke det, er patronen mættet.
Hvorfor betyder trykluftens kvalitet så meget?
Luften, der forsyner pulse-jet-linjen, skal være tør og oliefri. Fugtig luft gør pulveret til mudder inde i patronen; den patron bliver aldrig ren igen og går direkte til skrot. Den samme fugt, der når frem til pulvertilførslen, ødelægger fluidiseringen, får pistolen til at spytte og giver appelsinhud og kratere i filmen. En køletørrer plus et oliefilter er den del af en kabineinvestering, der aldrig bør forhandles væk.
Hvornår har I brug for en vådlakeringskabine?
De to bliver konstant forvekslet: en pulverkabine og en vådlakeringskabine er ikke det samme udstyr, og det ene erstatter ikke det andet. En pulverkabine er bygget til at udskille og genvinde tørt pulver; den kan ikke opfange tåge fra opløsningsmiddelbaseret maling, dens filtre bliver våde, og den samler brandfarlige rester.
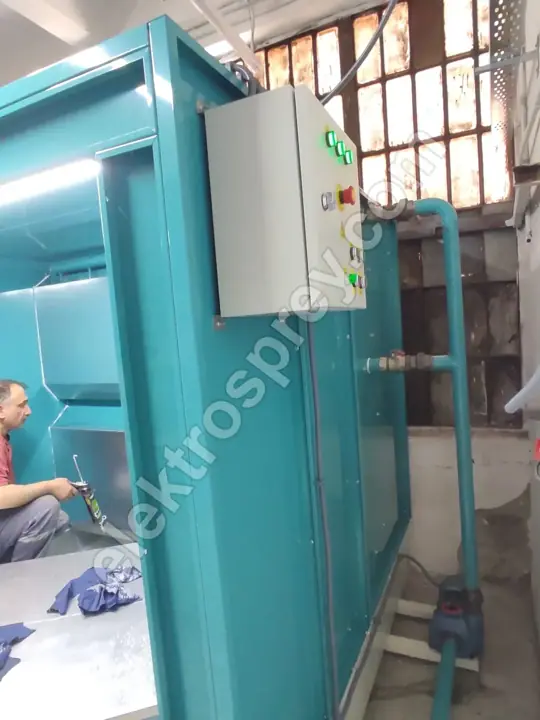
En vådlakeringskabine med vandgardin er påkrævet, når:
- Emnet ikke tåler pulverets hærdetemperatur på 180–200 °C (varmebehandlede emner, emner med plast eller træ, eller tyndvæggede emner).
- I kører særlige metallic- eller matte effektnuancer, tokomponent industrimaling eller reparations- og pletlakering.
- Dekorativt arbejde kræver en klarlak oven på pulverlakken.
I en vandgardinkabine vaskes oversprøjtet ud af en kontinuerligt strømmende gardin: 99% opfangning af oversprøjt, et lukket vandkredsløb, 600+ lux LED-belysning, så lakereren kan bedømme farven rigtigt, et antistatisk ristegulv, der forhindrer statisk opladning, og udstyr i klasse ATEX zone 2 på grund af opløsningsmiddeldampe. I en pulverkabine er ATEX-tilfældet en støvsky; i en vådkabine er det opløsningsmiddeldampe — kravene til udstyret er forskellige.
De fleste anlæg ender med at installere begge dele: volumenarbejdet på pulverlinjen, det specielle og varmefølsomme i vådkabinen. En almindelig planlægningsfejl er at stille de to side om side med fælles luftmængde — vi behandler afstandskravene i anlægsareal og layout.
Hvorfor er ATEX og CE ikke til forhandling?
En pulverlakeringskabine er et rum, hvor der bevidst skabes en brændbar støvsky. Organisk pulver over en vis koncentration i luft kan eksplodere, når det møder en antændelseskilde, og en elektrostatisk pistol frembringer per definition højspænding. At de to deler samme rum, er præcis den situation, ATEX regulerer.
I praksis betyder det: belysning og elektrisk udstyr inde i kabinen skal have den rigtige beskyttelsesklasse, alt stålarbejde og ristegulvet skal være potentialudlignet og jordet, ophæng skal holdes rene, så de forbliver ledende, og trykaflastningspaneler og branddetektering skal være en del af konstruktionen — ikke en eftertanke.
CE-mærket erklærer, at maskinen som helhed opfylder kravene til maskinsikkerhed: nødstop, afskærmninger og sikkerhedsafbrydere, teknisk dossier, brugsanvisning. Vores kabiner fremstilles i overensstemmelse med CE- og ATEX-kravene og leveres med 2 års producentgaranti. Det er ikke poster, man skærer væk for at få en lavere pris; enhver besparelse betales mange gange tilbage ved den første hændelse eller det første tilsyn. Ved eksport kan en maskine uden CE-dossier blive afvist i tolden.
Vælges kabinen før ovnen?
Rækkefølgen er: største emnestørrelse → ovnens indvendige volumen → kabineåbning → transportør. Ovnvolumenet er den dyreste og mindst fleksible post på linjen, og kabinen tilpasses efter den. På ovnsiden kan I se priser på pulverlakeringsovne og temperaturensartethed i ovnen, hvor vi forklarer, hvorfor ±3 °C betyder noget. Planlægger I en komplet linje fra bunden, er vores hovedguide sådan bygger man et pulverlakeringsanlæg det rigtige sted at starte.
Kan jeg tilføje pistoler til min nuværende kabine?
Delvist. Flere pistoler påvirker pulverforsyningsenheden og trykluftkapaciteten, men også udsugningsmængden. Hvis ventilatoren i forvejen kun lige holder 0.5–0.8 m/s over den eksisterende åbning, mætter den ekstra pulvermængde fra flere pistoler filteret hurtigere, og hastigheden falder. Mål ΔP og lufthastighed, før I tilføjer noget som helst.
Opsummering
Valget af kabine starter med antallet af farver: en filterkabine til én farve, en cyklon eller et kombineret system ved hyppige skift. Størrelsen kommer fra emnet, antallet af pistoler fra den nødvendige kapacitet, og ventilatormængden fra kabineåbning × målet på 0.5–0.8 m/s. En vådlakeringskabine er ikke et alternativ til en pulverkabine; det er separat udstyr til en anden opgave.
Send os målene på jeres største emne, antallet af farver I skal køre og jeres daglige produktionsmål — så beregner vi kabinestørrelse, antal pistoler og ventilatormængde og giver jer et tilbud.