
Alegerea cabinei de vopsire în pulbere: filtru sau ciclon?
O singură întrebare decide cabina: câte culori veți lucra. O singură culoare este acoperită de o cabină cu filtru cu cartuș; schimbările frecvente de culoare aduc în prim-plan rata de recuperare și timpul de curățare. Tipuri de cabine, număr de pistoale, debit de aer și de ce viteza internă a aerului trebuie să rămână la 0,5–0,8 m/s.
 Mărește
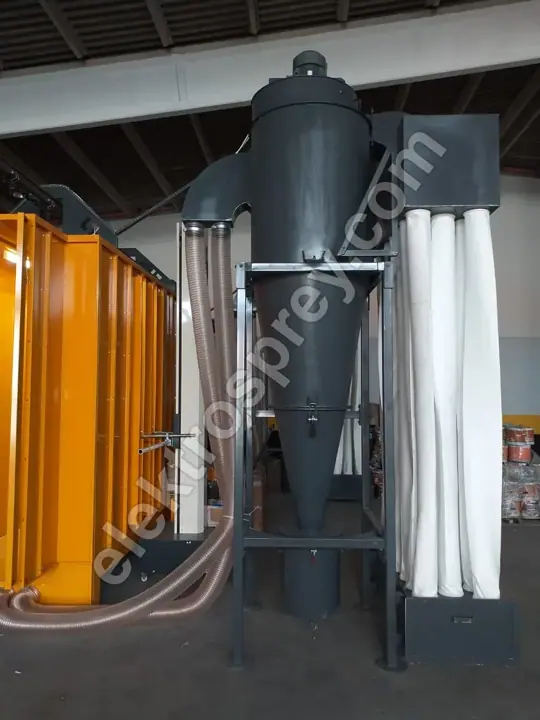
O singură întrebare decide o cabină de vopsire în pulbere: câte culori veți lucra. Un atelier care lucrează o singură culoare, sau câteva nuanțe apropiate, este acoperit complet de o cabină cu filtru cu cartuș care asigură peste 95% recuperare a pulberii și peste 99,9% filtrare la cartuș; schimbările de culoare sunt suficient de rare încât timpul de curățare să nu blocheze niciodată producția. Într-o fabrică ce schimbă culoarea de mai multe ori pe zi, factorul decisiv nu este performanța de vopsire, ci timpul de schimb al culorii și rapiditatea cu care pulberea recuperată poate fi evacuată — acolo își câștigă locul un ciclon sau un sistem combinat.
Tot restul — numărul de pistoale, deschiderea cabinei, debitul ventilatorului — se calculează după aceste două decizii. Cabinele nu se aleg din catalog; se construiesc în jurul celei mai mari piese pe care o veți vopsi.
Filtru, ciclon sau combinat?
Toate trei separă pulberea din aer în același mod. Diferența stă în locul unde este colectată pulberea și în cât durează curățarea sistemului la o schimbare de culoare.
| Tip de cabină | Timp de schimb al culorii | Recuperare | Cui i se potrivește |
|---|---|---|---|
| Filtru cu cartuș | 45–90 min (curățarea sau înlocuirea cartușelor) | Peste 95% recuperare, peste 99,9% filtrare la cartuș | O singură culoare sau câteva schimbări de culoare pe săptămână; soluția cea mai răspândită și cea mai economică |
| Ciclon | 15–30 min (corpul ciclonului și buncărul se spală) | 90–95% la ciclon, peste 99,9% în ansamblu cu un post-filtru | Fabrici care schimbă 2 sau mai multe culori pe zi; ateliere de service și vopsitorii de profile cu gamă largă de culori |
| Combinat (ciclon + cartuș) | 20–40 min | Ciclonul ca separare primară, cartușul ca filtru final, peste 99,9% în total | Linii continue de mare capacitate care vor și schimb rapid de culoare, și emisie sigură la coș |
Să fim sinceri: un ciclon nu este întotdeauna mai bun. Costă mai mult, ocupă mai multă suprafață și cere un ventilator mai mare. Într-un atelier cu o singură culoare, investiția aceea nu se amortizează niciodată. Invers, o schimbare de culoare într-o cabină cu filtru înseamnă curățarea sau înlocuirea cartușelor; într-o fabrică ce schimbă culoarea de două ori pe zi, asta consumă o parte serioasă din schimb.
Cabinele noastre cu filtru cu cartuș sunt construite cu curățare pulse-jet și se configurează pentru 2 până la 12 pistoale. Acolo unde varietatea de culori este mare, casetele de cartușe cu prindere rapidă și un buncăr de pulbere separat reduc semnificativ timpul de curățare.
Cum se dimensionează o cabină?
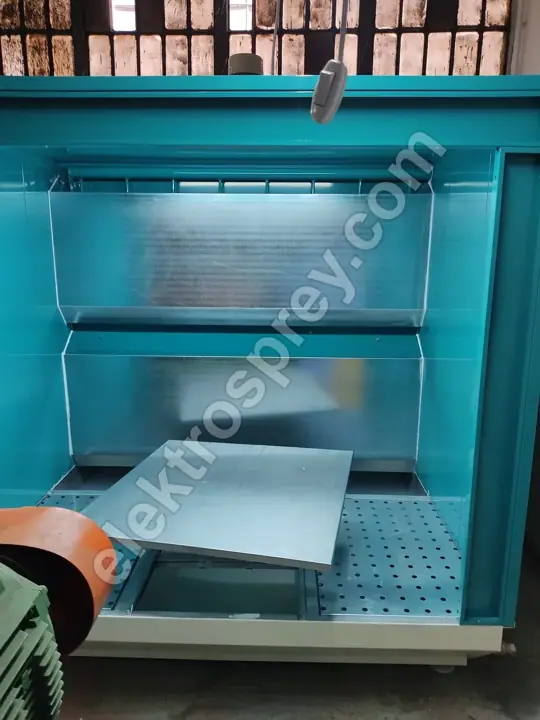
Dimensiunea cabinei vine din piesă: lățimea și înălțimea piesei + toleranța de agățare + distanța de lucru de care are nevoie pistolul. Dacă deschiderea cabinei (gura prin care trece piesa) este prea mică, pulberea scapă afară; dacă este mai mare decât este necesar, menținerea aceleiași viteze interne cere un ventilator mult mai mare și mai multă energie în fiecare oră a fiecărui schimb.
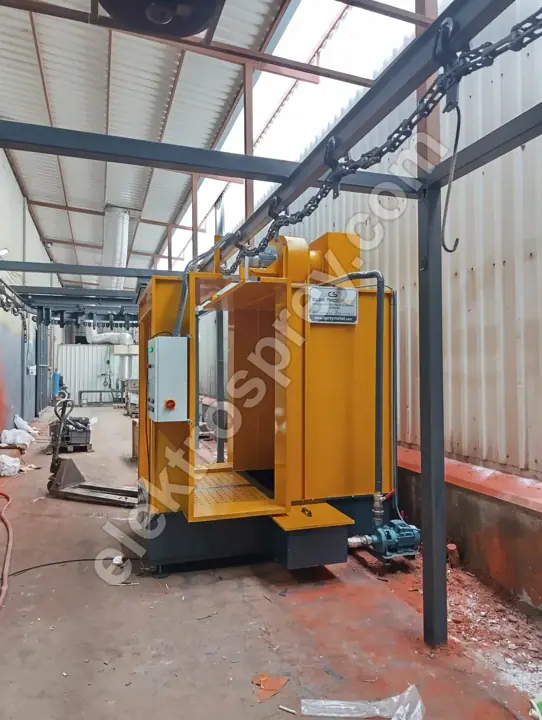
| Dimensiunea piesei (l × L) | Deschiderea cabinei (aprox.) | Număr de pistoale | Interval de debit de aer |
|---|---|---|---|
| Piese mici până la 0,5 × 1 m | 0,8 × 1,2 m | 2 pistoale (manual) | 6.000–9.000 m³/h |
| Piese medii, carcase din tablă, 1 × 2 m | 1,2 × 2,2 m | 2–4 pistoale (manual sau 2 automate + 1 de retuș) | 10.000–16.000 m³/h |
| Panouri, uși, balustrade, 1,5 × 3 m | 1,6 × 3,2 m | 4–6 pistoale | 16.000–24.000 m³/h |
| Profil de aluminiu, 3–7 m | 0,6 × 3,5 m (deschidere îngustă și înaltă) | 6–8 pistoale (automate, pe ambele fețe) | 18.000–26.000 m³/h |
| Caroserii mari și șasiuri, linie tip tunel | 2 × 3 m și peste | 8–12 pistoale + post de retuș | 25.000–40.000 m³/h |
Numărul de pistoale nu este o chestiune de gust; este aritmetică: viteza conveiorului × suprafața piesei ÷ debitul pistolului. Pe o linie tip tunel cu conveiorul la 1–6 m/min, un număr insuficient de pistoale vă obligă să încetiniți linia — capacitatea este limitată de pistoale, nu de cabină. Parcurgem acest calcul pas cu pas în calculul capacității liniei de vopsire în pulbere.
De ce trebuie ca viteza internă a aerului să fie 0,5–0,8 m/s?
Viteza aerului în interiorul cabinei este parametrul cel mai discret și cel mai critic din tot sistemul. Banda corectă este 0,5–0,8 m/s, iar ambele capete ale ei se plătesc:
- Sub 0,5 m/s: aerul nu mai poate ține pulberea pulverizată în interiorul cabinei. Pulberea scapă prin deschidere în hală, operatorul lucrează într-un nor, iar depunerile se acumulează pe pardoseală și pe utilajele vecine. Odată cu ele crește și riscul de nor exploziv de praf.
- Peste 0,8 m/s: curentul de aer devine mai puternic decât forța electrostatică ce ține particula încărcată pe piesă. Pulberea este trasă în aspirație înainte să se depună. Rezultatul vizibil: film mai subțire, acoperire slabă pe muchii și colțuri, eficiență de transfer mai mică și, prin urmare, consum mai mare de pulbere.
Așadar, întrebarea nu este niciodată „cât de puternic este ventilatorul", ci dacă debitul este corect pentru deschiderea cabinei. Debitul este aproximativ aria deschiderii × viteza țintă: o deschidere de 1,2 × 2,2 m înseamnă circa 2,64 m² × 0,65 m/s ≈ 6.200 m³/h de trecere liberă; ventilatorul ales se situează peste această valoare, după ce se adaugă rezistența filtrului, pierderile pe tubulatură și o marjă de siguranță. Dacă schimbați dimensiunea cabinei, se schimbă și ventilatorul — de aceea, decuparea ulterioară a unei deschideri mai mari într-o cabină de serie nu funcționează.
Cum funcționează curățarea pulse-jet a filtrelor?
Filtrele cu cartuș formează un strat de pulbere pe suprafața lor exterioară. Pe măsură ce stratul se îngroașă, presiunea diferențială crește, aspirația scade, iar viteza internă coboară sub 0,5 m/s — adică pulberea începe să scape din cabină. Sistemul pulse-jet previne acest lucru:
- Un jet scurt de aer uscat la înaltă presiune este injectat în cartuș dinspre partea curată (de regulă 5–6 bar, cu o durată de o fracțiune de secundă).
- Impulsul dilată cartușul în sens invers; stratul de pe suprafața exterioară este desprins mecanic și cade.
- Pulberea căzută se adună în buncăr și se întoarce printr-o sită în sistemul de recuperare. De aici vine cifra de peste 95% recuperare.
- Impulsurile se declanșează în succesiune în timp ce cabina lucrează; linia nu se oprește.
Frecvența impulsurilor trebuie comandată de un senzor de presiune diferențială (ΔP), nu de un temporizator. Un sistem cu temporizator fix uzează degeaba cartușe curate; un sistem comandat prin ΔP declanșează doar atunci când este nevoie, îmbunătățind atât consumul de aer comprimat, cât și durata de viață a cartușelor.
Cât de des trebuie înlocuite filtrele cu cartuș?
Trei lucruri stabilesc intervalul și niciunul dintre ele nu este calendarul: orele de funcționare zilnice, tipul de pulbere (pulberile metalizate și cele cu particule fine colmatează cartușul mai repede) și dacă presiunea de impuls este reglată corect. Într-un atelier cu un singur schimb și o singură culoare, durata de viață a cartușului este de obicei de 12–24 de luni; două schimburi și schimbări frecvente de culoare o scurtează. Indicatorul real nu este timpul scurs, ci dacă ΔP revine la nivelul inițial după curățare — dacă nu revine, cartușul este saturat.
De ce contează atât de mult calitatea aerului comprimat?
Aerul care alimentează linia pulse-jet trebuie să fie uscat și fără ulei. Aerul umed transformă pulberea în noroi în interiorul cartușului; acel cartuș nu se va mai curăța niciodată și ajunge direct la deșeuri. Aceeași umiditate, ajunsă pe linia de alimentare cu pulbere, distruge fluidizarea, face pistolul să scuipe și produce coajă de portocală și cratere în film. Un uscător frigorific plus un filtru de ulei sunt partea dintr-o investiție în cabină la care nu ar trebui să se renunțe niciodată la negociere.
Când aveți nevoie de o cabină de vopsire în umed?
Aceste două se confundă permanent: o cabină de pulbere și o cabină de vopsire în umed nu sunt același utilaj și niciuna nu o înlocuiește pe cealaltă. O cabină de pulbere este proiectată să separe și să recupereze pulbere uscată; nu poate capta ceața de vopsea pe bază de solvent, filtrele ei se udă și acumulează reziduuri inflamabile.
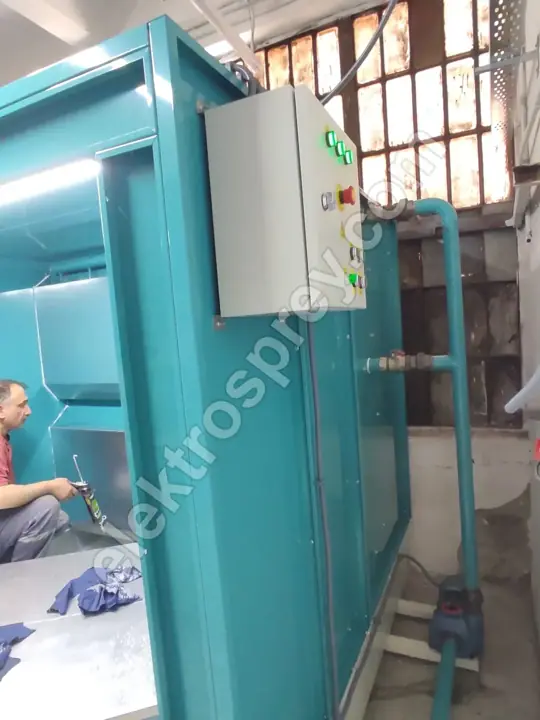
O cabină de vopsire în umed cu perdea de apă este necesară atunci când:
- Piesa nu suportă temperatura de polimerizare de 180–200 °C a pulberii (piese tratate termic, cu componente din plastic, cu lemn sau cu pereți subțiri).
- Lucrați nuanțe speciale metalizate sau cu efect mat, vopsele industriale bicomponente, ori lucrări de reparație și retuș.
- Lucrările decorative cer un lac transparent peste stratul de pulbere.
Într-o cabină cu perdea de apă, overspray-ul este spălat de o perdea în curgere continuă: 99% captare a overspray-ului, sistem de apă în circuit închis, iluminat LED de peste 600 lux pentru ca vopsitorul să aprecieze corect culoarea, pardoseală tip grătar antistatică care împiedică acumularea de sarcini statice și echipamente clasificate ATEX Zona 2, din cauza vaporilor de solvent. Într-o cabină de pulbere, cazul ATEX este norul de praf; într-o cabină umedă, vaporii de solvent — cerințele pentru echipamente diferă.
Majoritatea fabricilor ajung să instaleze ambele: lucrările de volum pe linia de pulbere, lucrările speciale și sensibile la căldură în cabina umedă. O greșeală frecventă de planificare este așezarea celor două una lângă alta, cu același volum de aer în comun — tratăm distanțele de separare în suprafața și amplasarea instalației.
De ce nu se negociază ATEX și CE?
O cabină de vopsire în pulbere este un volum în care se creează în mod deliberat un nor de praf combustibil. Pulberea organică, peste o anumită concentrație în aer, poate exploda la întâlnirea cu o sursă de aprindere, iar un pistol electrostatic generează, prin definiție, tensiune înaltă. Faptul că cele două împart un singur volum este exact situația pe care o reglementează ATEX.
În practică, asta înseamnă: iluminatul și echipamentele electrice din interiorul cabinei trebuie să aibă clasa de protecție corectă, toată structura metalică și pardoseala tip grătar trebuie echipotențializate și legate la pământ, dispozitivele de agățare trebuie păstrate curate ca să rămână conductive, iar panourile de descărcare a exploziei și detecția de incendiu trebuie să facă parte din proiect — nu să fie adăugate ulterior.
Marcajul CE declară că mașina în ansamblu îndeplinește cerințele de securitate a mașinilor: oprire de urgență, apărători și interblocări, dosar tehnic, manual de utilizare. Cabinele noastre sunt fabricate în conformitate cu cerințele CE și ATEX și se livrează cu 2 ani garanție de la producător. Acestea nu sunt poziții din ofertă care să fie tăiate pentru un preț mai mic; orice economie se plătește înmulțit la primul incident sau la primul control. La export, o mașină fără dosar CE poate fi întoarsă din vamă.
Cabina se alege înaintea cuptorului?
Ordinea este: dimensiunea celei mai mari piese → volumul interior al cuptorului → deschiderea cabinei → conveiorul. Volumul cuptorului este poziția cea mai scumpă și cea mai puțin flexibilă de pe linie, iar cabina se aliniază la el. Pentru partea de cuptor, vedeți prețurile cuptoarelor de polimerizare și uniformitatea temperaturii în cuptor, unde explicăm de ce contează ±3 °C. Dacă planificați o linie completă de la zero, ghidul nostru principal, cum se construiește o instalație de vopsire în pulbere, este punctul de plecare potrivit.
Pot adăuga pistoale la cabina existentă?
Parțial. Adăugarea de pistoale afectează unitatea de alimentare cu pulbere și capacitatea de aer comprimat, dar și debitul de aspirație. Dacă ventilatorul abia menține 0,5–0,8 m/s pe deschiderea existentă, încărcarea suplimentară de pulbere adusă de pistoalele în plus saturează filtrul mai repede, iar viteza scade. Măsurați ΔP și viteza aerului înainte de a adăuga orice.
Rezumat
Alegerea cabinei începe cu numărul de culori: o cabină cu filtru pentru o singură culoare, un ciclon sau un sistem combinat pentru schimbări frecvente. Dimensiunea vine din piesă, numărul de pistoale din capacitatea cerută, iar debitul ventilatorului din deschiderea cabinei × ținta de 0,5–0,8 m/s. O cabină de vopsire în umed nu este o alternativă la o cabină de pulbere; este un utilaj separat, pentru o altă lucrare.
Trimiteți-ne dimensiunile celei mai mari piese, numărul de culori pe care le veți lucra și ținta de producție zilnică — calculăm dimensiunea cabinei, numărul de pistoale și debitul ventilatorului și vă facem oferta.