
Избор кабине за пластификацију: филтер или циклон?
Једно питање одлучује о кабини: колико боја ћете радити. За једну боју довољна је кабина са патронским филтером; код честих промена боје у први план излазе степен повраћаја праха и време чишћења. Типови кабина, број пиштоља, проток ваздуха и зашто брзина ваздуха у кабини мора бити 0.5–0.8 m/s.
 Увећај
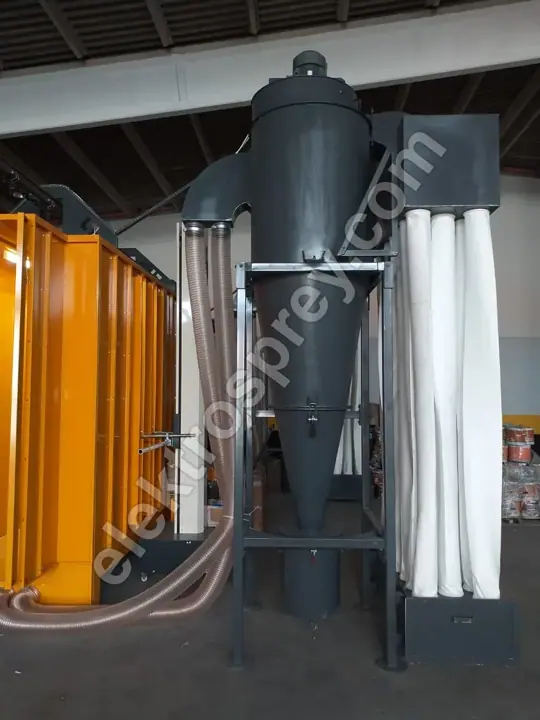
О кабини за пластификацију одлучује једно питање: колико боја ћете радити. Погону који ради једну боју или неколико блиских нијанси у потпуности је довољна кабина са патронским филтером која даје преко 95% повраћаја праха и преко 99,9% филтрације; промене боје су толико ретке да време чишћења никада не блокира производњу. У фабрици која боју мења више од једном дневно пресудан фактор није квалитет наношења него време промене боје и брзина којом се повраћени прах може очистити из система — управо ту циклон или комбиновани систем оправдава своје место.
Све остало — број пиштоља, отвор кабине, капацитет вентилатора — рачуна се тек након те две одлуке. Кабине се не бирају из каталога; граде се око највећег комада који ћете фарбати.
Филтер, циклон или комбиновани систем?
Сва три система одвајају прах од ваздуха на исти начин. Разлика је у томе где се прах прикупља и колико система треба да се очисти при промени боје.
| Тип кабине | Време промене боје | Повраћај праха | Коме одговара |
|---|---|---|---|
| Патронски филтер | 45–90 min (чишћење или замена патрона) | преко 95% повраћаја, преко 99,9% филтрације на патрону | Једна боја или неколико промена боје недељно; најчешће и најекономичније решење |
| Циклон | 15–30 min (испирање тела циклона и левка) | 90–95% на циклону, преко 99,9% укупно са накнадним филтером | Погони који мењају 2 и више боја дневно; услужне фарбаре и фарбаре профила са широком палетом |
| Комбиновани (циклон + патрона) | 20–40 min | Циклон као примарно одвајање, патрона као завршни филтер, преко 99,9% укупно | Континуалне линије великог капацитета којима треба и брза промена боје и безбедна емисија на димњаку |
Будимо искрени: циклон није увек бољи. Кошта више, заузима више подне површине и захтева већи вентилатор. У радионици са једном бојом та инвестиција се никада не врати. Са друге стране, промена боје у филтерској кабини значи чишћење или замену патрона; у погону који боју мења двапут дневно то троши озбиљан део смене.
Наше кабине за пластификацију са патронским филтером израђују се са pulse-jet чишћењем и конфигуришу за 2 до 12 пиштоља. Тамо где је палета боја широка, брзоизмењиве касете патрона и одвојени левак за прах значајно скраћују време чишћења.
Како се димензионише кабина?
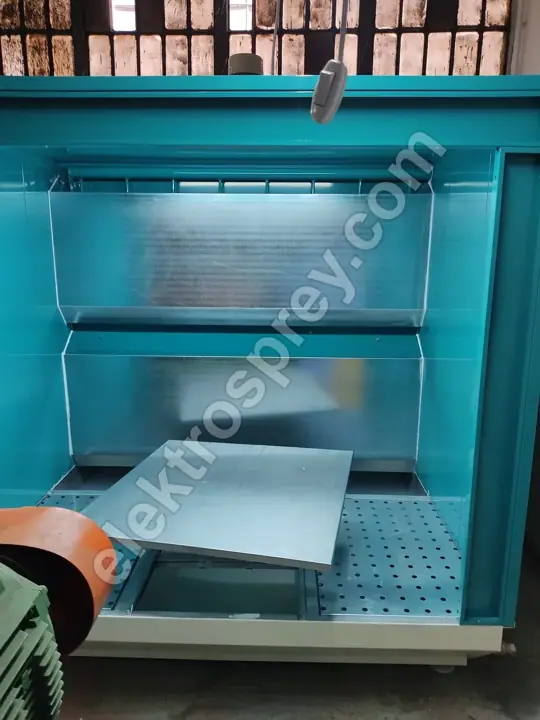
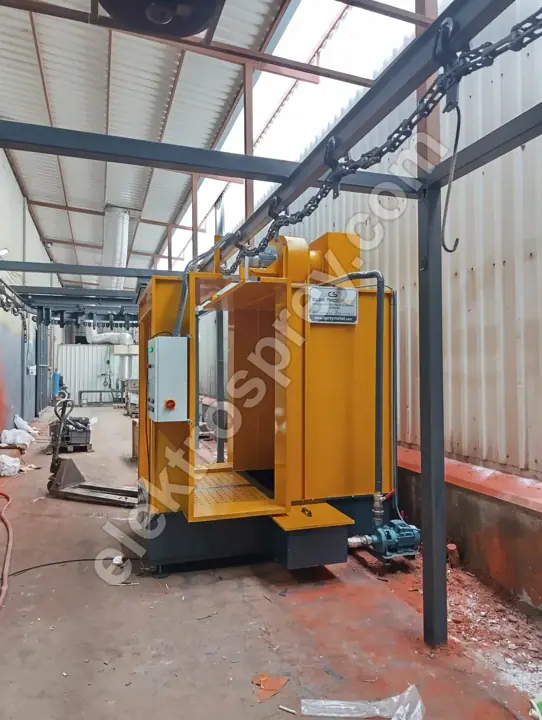
Величина кабине произлази из комада: ширина и висина комада + резерва за вешање + радно растојање које пиштољ захтева. Ако је отвор кабине (уста кроз која комад пролази) премали, прах излази напоље; ако је већи него што треба, за одржавање исте брзине ваздуха потребан је далеко већи вентилатор и више енергије сваког сата сваке смене.
| Величина комада (ш × д) | Отвор кабине (оквирно) | Број пиштоља | Опсег протока ваздуха |
|---|---|---|---|
| Ситни комади до 0,5 × 1 m | 0,8 × 1,2 m | 2 пиштоља (ручно) | 6.000–9.000 m³/h |
| Средњи комади, лимена кућишта, 1 × 2 m | 1,2 × 2,2 m | 2–4 пиштоља (ручно или 2 аутоматска + 1 за дораду) | 10.000–16.000 m³/h |
| Панели, врата, ограде, 1,5 × 3 m | 1,6 × 3,2 m | 4–6 пиштоља | 16.000–24.000 m³/h |
| Алуминијумски профил, 3–7 m | 0,6 × 3,5 m (узак, висок отвор) | 6–8 пиштоља (аутоматски, обострано) | 18.000–26.000 m³/h |
| Велике каросерије и шасије, тунелска линија | 2 × 3 m и више | 8–12 пиштоља + место за дораду | 25.000–40.000 m³/h |
Број пиштоља није ствар укуса, него рачуна: брзина транспортера × површина комада ÷ учинак пиштоља. На тунелској линији чији транспортер ради на 1-6 m/min, недовољан број пиштоља приморава вас да успорите линију — капацитет тада ограничавају пиштољи, а не кабина. Тај прорачун корак по корак разлажемо у тексту прорачун капацитета линије за пластификацију.
Зашто брзина ваздуха у кабини мора бити 0.5–0.8 m/s?
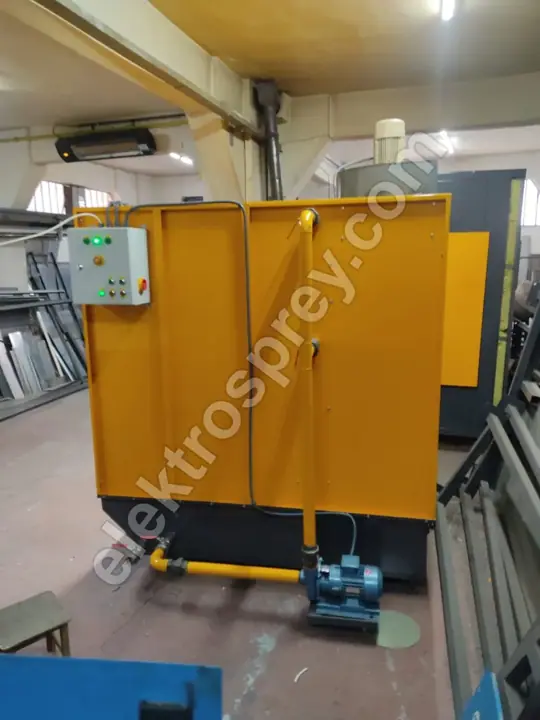
Брзина ваздуха унутар кабине најтиши је и најкритичнији параметар целог система. Исправан опсег је 0.5–0.8 m/s, а оба његова краја носе своју казну:
- Испод 0.5 m/s: ваздух не може да задржи распршени прах унутар кабине. Прах кроз отвор излази у халу, оператер ради у облаку, а наслаге се таложе на поду и на суседној опреми. Заједно с тим расте и ризик од експлозивног облака прашине.
- Изнад 0.8 m/s: струјање ваздуха постаје јаче од електростатичке силе која наелектрисану честицу држи на комаду. Прах се увлачи у одсис пре него што стигне да се слегне. Видљива последица: тањи слој, слабо покривање ивица и углова, лошија ефикасност преноса и самим тим већа потрошња праха.
Питање дакле никада није „колико је вентилатор снажан“, него да ли је проток исправан за дати отвор кабине. Проток је отприлике површина отвора × циљна брзина: отвор 1,2 × 2,2 m је око 2,64 m² × 0,65 m/s ≈ 6.200 m³/h слободног пролаза; изабрани вентилатор иде изнад те вредности када се додају отпор филтера, губици у каналима и сигурносна резерва. Промените величину кабине и мења се и вентилатор — зато накнадно сечење већег отвора на готовој кабини не даје резултат.
Како ради pulse-jet чишћење филтера?
На спољашњој површини патронских филтера ствара се погача праха. Како се погача задебљава, диференцијални притисак расте, одсис слаби, а брзина у кабини пада испод 0.5 m/s — што значи да кабина почиње да пропушта прах. Pulse-jet систем то спречава:
- У патрону се са чисте стране убризгава кратак удар сувог ваздуха под високим притиском (обично 5–6 bar, у трајању делића секунде).
- Импулс шири патрону у супротном смеру; погача на спољашњој површини механички се одваја и пада.
- Отпали прах скупља се у левку и преко сита се враћа у систем рекуперације. Одатле долази податак о преко 95% повраћаја.
- Импулси се окидају редом док кабина ради; линија се не зауставља.
Учесталошћу импулса треба да управља сензор диференцијалног притиска (ΔP), а не тајмер. Систем са фиксним тајмером узалуд троши чисте патроне; систем вођен ΔP-ом окида само када треба, што побољшава и потрошњу компримованог ваздуха и век трајања патрона.
Колико често треба мењати патронске филтере?
Интервал одређују три ствари и ниједна од њих није календар: дневни број радних сати, врста праха (металици и прахови ситне грануле брже заслепљују патрону) и да ли је притисак импулса исправно подешен. У радионици са једном сменом и једном бојом век патрона обично износи 12–24 месеца; двократни рад и честе промене боје тај рок скраћују. Прави показатељ није протекло време него да ли се ΔP после чишћења враћа на почетни ниво — ако се не враћа, патрона је засићена.
Зашто је квалитет компримованог ваздуха толико важан?
Ваздух који напаја pulse-jet линију мора бити сув и без уља. Влажан ваздух у патрони претвара прах у блато; таква патрона се више никада неће очистити и иде право у отпад. Иста влага ако дође до линије за довод праха уништава флуидизацију, изазива пљување пиштоља и ствара ефекат наранџине коре и кратере у слоју. Расхладни сушач заједно са филтером уља део је инвестиције у кабину о коме се никада не сме преговарати.
Када вам треба кабина за мокро фарбање?
Ово двоје се стално меша: кабина за пластификацију и кабина за мокро фарбање нису иста опрема и једна другу не замењују. Кабина за пластификацију пројектована је да одваја и враћа суви прах; она не може да захвати маглу боје на бази растварача, филтери јој се кваси, а у њој се таложи запаљив остатак.
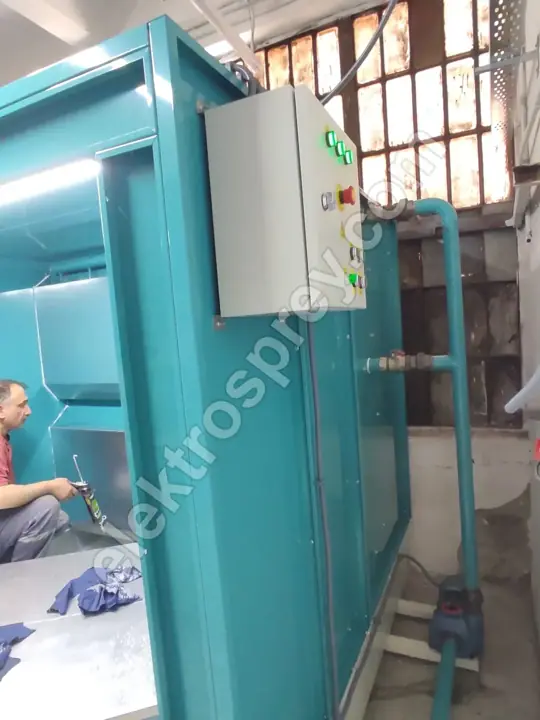
Кабина за мокро фарбање са воденом завесом неопходна је када:
- Комад не подноси температуру полимеризације праха од 180-200 °C (термички обрађени комади, комади са пластиком или дрветом, танкозидни делови).
- Радите посебне металик или мат ефект нијансе, двокомпонентне индустријске боје, поправке и дораде.
- Декоративни рад захтева безбојни лак преко пластифицираног слоја.
У кабини са воденом завесом вишак распршене боје испира непрекидна завеса воде: 99% захватања вишка боје, затворен систем воде, LED осветљење преко 600 lux да фарбар може исправно да процени боју, антистатички решеткасти под који спречава нагомилавање статике и класификација опреме ATEX Зона 2 због испарења растварача. У кабини за пластификацију ATEX случај је облак прашине, а у мокрој кабини испарење растварача — захтеви за опрему су различити.
Већина погона на крају уграђује обе: серијски рад на линији за пластификацију, посебни и топлотно осетљиви послови у мокрој кабини. Честа грешка у планирању јесте постављање две кабине једне поред друге са заједничким протоком ваздуха — растојања за раздвајање обрађујемо у тексту површина и распоред погона.
Зашто су ATEX и CE неприкосновени?
Кабина за пластификацију је простор у коме се намерно ствара облак запаљиве прашине. Органски прах изнад одређене концентрације у ваздуху може експлодирати када наиђе на извор паљења, а електростатички пиштољ по дефиницији ствара високи напон. То двоје у истом простору управо је ситуација коју ATEX регулише.
У пракси то значи: расвета и електрична опрема унутар кабине морају имати одговарајућу класу заштите, сва метална конструкција и решеткасти под морају бити повезани и уземљени, вешалице се морају одржавати чистим да остану проводне, а растеретни панели за експлозију и детекција пожара морају бити део пројекта — а не накнадна мисао.
CE ознака изјављује да машина као целина испуњава захтеве безбедности машина: сигурносно заустављање, заштите и блокаде, техничку документацију, упутство за руковање. Наше кабине се производе у складу са CE и ATEX захтевима и испоручују са двогодишњом гаранцијом произвођача. То нису ставке које се крешу зарад ниже цене; свака уштеда се вишеструко враћа на први инцидент или прву инспекцију. За извоз, машина без CE документације може бити враћена на царини.
Бира ли се прво кабина или пећ?
Редослед је: највећа величина комада → унутрашња запремина пећи → отвор кабине → транспортер. Запремина пећи је најскупља и најмање флексибилна ставка на линији, а кабина се усклађује с њом. За страну пећи погледајте цене пећи за пластификацију и уједначеност температуре у пећи, где објашњавамо зашто је ±3 °C важно. Ако линију планирате од нуле, наш стожерни водич како се поставља погон за пластификацију прави је почетак.
Могу ли додати пиштоље на постојећу кабину?
Делимично. Додавање пиштоља утиче на јединицу за довод праха и капацитет компримованог ваздуха, али и на проток одсиса. Ако вентилатор већ једва одржава 0.5–0.8 m/s на постојећем отвору, додатно оптерећење прахом од нових пиштоља брже засићује филтер и брзина пада. Пре него што било шта додате, измерите ΔP и брзину ваздуха.
Закључак
Избор кабине почиње од броја боја: филтерска кабина за једну боју, циклон или комбиновани систем за честе промене. Величина произлази из комада, број пиштоља из потребног капацитета, а проток вентилатора из отвора кабине × циљне брзине 0.5–0.8 m/s. Кабина за мокро фарбање није алтернатива кабини за пластификацију; то је засебна опрема за други посао.
Пошаљите нам димензије вашег највећег комада, број боја које ћете радити и дневни циљ производње — израчунаћемо величину кабине, број пиштоља и проток вентилатора и доставити понуду.