
Elección de cabina de pintura en polvo: ¿filtro o ciclón?
Una sola pregunta decide la cabina: cuántos colores va a aplicar. Un solo color queda cubierto por una cabina de filtro de cartuchos; los cambios de color frecuentes ponen en primer plano la tasa de recuperación y el tiempo de limpieza. Tipos de cabina, número de pistolas, caudal de aire y por qué la velocidad interna debe situarse entre 0,5 y 0,8 m/s.
 Ampliar
Una sola pregunta decide una cabina de pintura en polvo: cuántos colores va a aplicar. Un taller que trabaja con un color, o con unos pocos tonos próximos, queda perfectamente servido por una cabina de filtro de cartuchos que ofrece una recuperación de polvo superior al 95% y una filtración superior al 99,9% en el cartucho; los cambios de color son tan poco frecuentes que el tiempo de limpieza nunca llega a bloquear la producción. En una planta que cambia de color más de una vez al día, el factor decisivo no es el rendimiento de aplicación sino el tiempo de cambio de color y la rapidez con la que se puede vaciar y limpiar el polvo recuperado: ahí es donde un ciclón o un sistema combinado se gana su sitio.
Todo lo demás — número de pistolas, boca de la cabina, caudal del ventilador — se calcula después de esas dos decisiones. Las cabinas no se eligen de un catálogo; se construyen alrededor de la pieza más grande que se vaya a pintar.
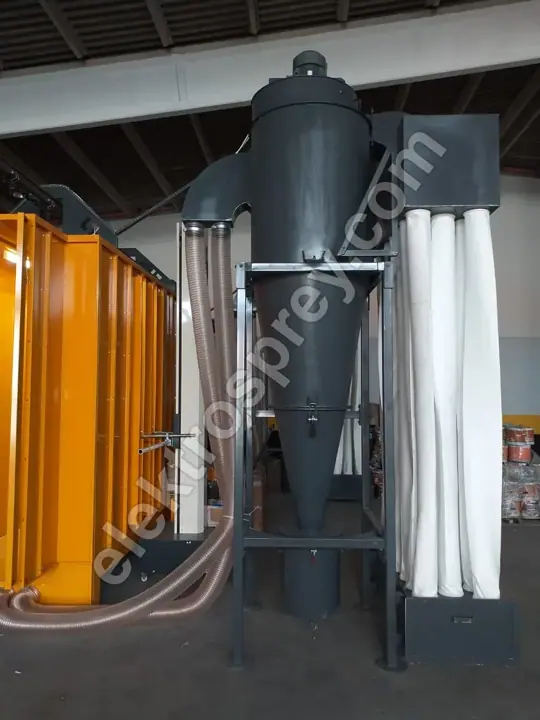
¿Filtro, ciclón o combinado?
Los tres separan el polvo del aire por el mismo principio. La diferencia está en dónde se recoge el polvo y cuánto tarda el sistema en quedar limpio en un cambio de color.
| Tipo de cabina | Tiempo de cambio de color | Recuperación | A quién le conviene |
|---|---|---|---|
| Filtro de cartuchos | 45–90 min (limpieza o sustitución de cartuchos) | Recuperación superior al 95%, filtración superior al 99,9% en el cartucho | Un solo color, o unos pocos cambios de color por semana; la solución más habitual y más económica |
| Ciclón | 15–30 min (lavado del cuerpo del ciclón y de la tolva) | 90–95% en el ciclón, más del 99,9% en conjunto con filtro final | Plantas que cambian 2 o más colores al día; talleres a fachón y lacadores de perfil con gama de color amplia |
| Combinado (ciclón + cartucho) | 20–40 min | Ciclón como separación primaria, cartucho como filtro final, más del 99,9% en total | Líneas continuas de alta capacidad que quieren a la vez cambio de color rápido y emisión segura por chimenea |
Seamos honestos: un ciclón no siempre es mejor. Cuesta más, ocupa más superficie y exige un ventilador mayor. En un taller de un solo color esa inversión no se amortiza nunca. A la inversa, un cambio de color en una cabina de filtro obliga a limpiar o sustituir cartuchos; en una planta que cambia de color dos veces al día eso consume una parte seria del turno.
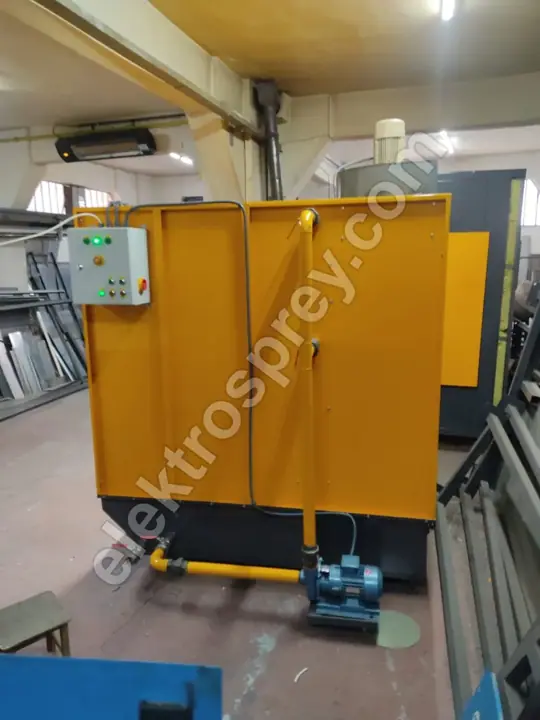
Nuestras cabinas de pintura en polvo con filtro de cartuchos se fabrican con limpieza por pulso de aire y se configuran para 2 a 12 pistolas. Donde la variedad de color es alta, los casetes de cartucho de extracción rápida y una tolva de polvo independiente reducen notablemente el tiempo de limpieza.
¿Cómo se dimensiona una cabina?
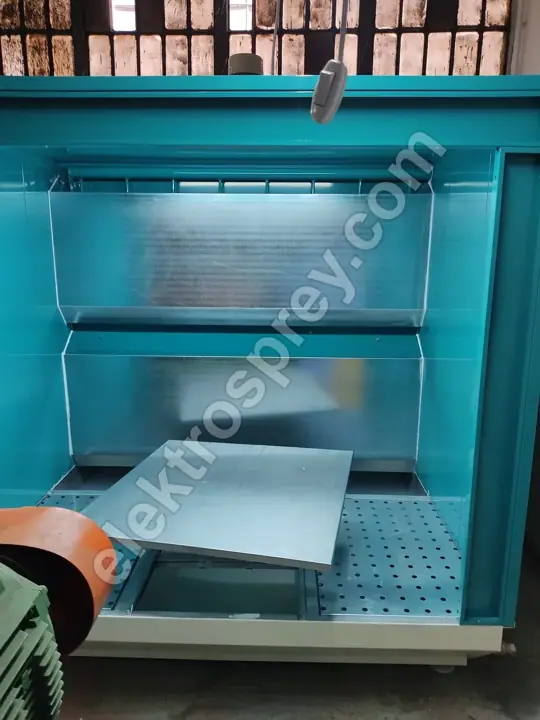
El tamaño de la cabina sale de la pieza: ancho y alto de la pieza + margen de colgado + la distancia de trabajo que necesita la pistola. Si la boca de la cabina (la abertura por la que pasa la pieza) es demasiado pequeña, el polvo se escapa; si es mayor de lo necesario, mantener la misma velocidad interna exige un ventilador mucho mayor y más energía cada hora de cada turno.
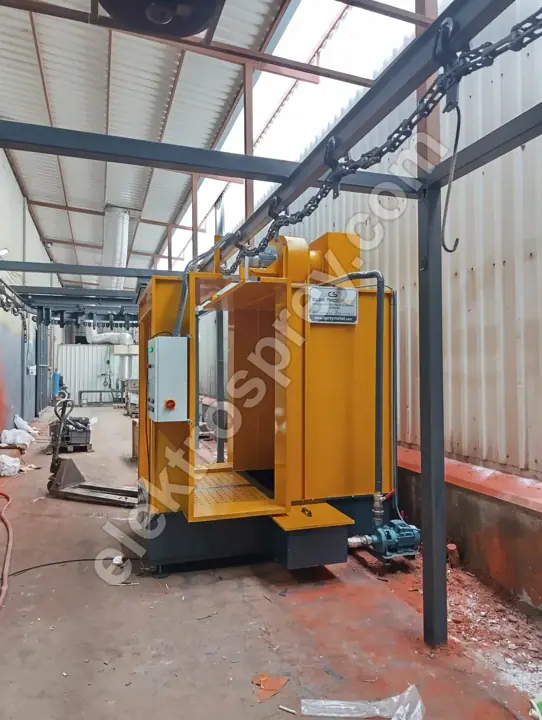
| Tamaño de pieza (ancho × largo) | Boca de la cabina (aprox.) | Número de pistolas | Rango de caudal de aire |
|---|---|---|---|
| Piezas pequeñas hasta 0,5 × 1 m | 0,8 × 1,2 m | 2 pistolas (manual) | 6.000–9.000 m³/h |
| Piezas medias, envolventes de chapa, 1 × 2 m | 1,2 × 2,2 m | 2–4 pistolas (manuales, o 2 automáticas + 1 de retoque) | 10.000–16.000 m³/h |
| Paneles, puertas, barandillas, 1,5 × 3 m | 1,6 × 3,2 m | 4–6 pistolas | 16.000–24.000 m³/h |
| Perfil de aluminio, 3–7 m | 0,6 × 3,5 m (boca estrecha y alta) | 6–8 pistolas (automáticas, a ambos lados) | 18.000–26.000 m³/h |
| Carrocerías y bastidores grandes, línea de túnel | 2 × 3 m y superior | 8–12 pistolas + puesto de retoque | 25.000–40.000 m³/h |
El número de pistolas no es cuestión de gusto; es aritmética: velocidad del transportador × superficie de la pieza ÷ caudal de la pistola. En una línea tipo túnel con un transportador a 1–6 m/min, un número insuficiente de pistolas obliga a ralentizar la línea: la capacidad queda limitada por las pistolas, no por la cabina. Ese cálculo lo desarrollamos paso a paso en el cálculo de capacidad de una línea de pintura en polvo.
¿Por qué la velocidad del aire en el interior debe ser de 0,5–0,8 m/s?
La velocidad del aire dentro de la cabina es el parámetro más silencioso y más crítico de todo el sistema. La banda correcta es 0,5–0,8 m/s, y ambos extremos tienen su penalización:
- Por debajo de 0,5 m/s: el aire no consigue retener el polvo pulverizado dentro de la cabina. El polvo se escapa por la boca hacia la nave, el operario trabaja dentro de una nube y se acumulan depósitos en el suelo y en los equipos vecinos. Con ello sube el riesgo de nube de polvo explosiva.
- Por encima de 0,8 m/s: la corriente de aire se vuelve más fuerte que la fuerza electrostática que mantiene la partícula cargada sobre la pieza. El polvo es arrastrado a la aspiración antes de poder depositarse. El resultado visible: película más fina, mal recubrimiento en cantos y esquinas, peor eficiencia de transferencia y, por tanto, mayor consumo de polvo.
Así que la pregunta nunca es «qué potencia tiene el ventilador» sino si el caudal es el correcto para la boca de la cabina. El caudal es aproximadamente superficie de la boca × velocidad objetivo: una boca de 1,2 × 2,2 m son unos 2,64 m² × 0,65 m/s ≈ 6.200 m³/h de paso libre; el ventilador seleccionado queda por encima de esa cifra una vez sumadas la resistencia del filtro, las pérdidas de conducto y un margen de seguridad. Si cambia el tamaño de la cabina cambia también el ventilador, y por eso ampliar más tarde la boca de una cabina de serie no funciona.
¿Cómo funciona la limpieza del filtro por pulso de aire?
Los filtros de cartucho forman una torta de polvo sobre su superficie exterior. A medida que la torta engorda, la presión diferencial sube, la aspiración cae y la velocidad interna baja de 0,5 m/s, es decir, la cabina empieza a perder polvo. El sistema de pulso de aire lo evita:
- Se inyecta en el cartucho, desde el lado limpio, una descarga corta de aire seco a alta presión (habitualmente 5–6 bar, de una fracción de segundo).
- El pulso expande el cartucho en sentido inverso; la torta de la superficie exterior se rompe mecánicamente y cae.
- El polvo desprendido se recoge en la tolva y vuelve, a través de un tamiz, al sistema de recuperación. De ahí sale la cifra de más del 95% de recuperación.
- Los pulsos se disparan de forma secuencial con la cabina en marcha; la línea no se detiene.
La frecuencia de pulso debe gobernarse con un sensor de presión diferencial (ΔP), no con un temporizador. Un sistema de temporizador fijo desgasta cartuchos limpios para nada; un sistema controlado por ΔP dispara solo cuando hace falta, y mejora tanto el consumo de aire comprimido como la vida del cartucho.
¿Cada cuánto hay que sustituir los filtros de cartucho?
Tres cosas fijan el intervalo, y ninguna de ellas es el calendario: las horas de marcha diarias, el tipo de polvo (los metalizados y los polvos de partícula fina ciegan el cartucho antes) y si la presión de pulso está bien ajustada. En un taller de un turno y un solo color, la vida del cartucho suele ser de 12–24 meses; los turnos dobles y los cambios de color frecuentes la acortan. El indicador real no es el tiempo transcurrido sino si la ΔP vuelve a su nivel original después de la limpieza: si no vuelve, el cartucho está saturado.
¿Por qué es tan importante la calidad del aire comprimido?
El aire que alimenta la línea de pulso debe ser seco y exento de aceite. El aire húmedo convierte el polvo en barro dentro del cartucho; ese cartucho ya no se limpiará nunca y va directo al residuo. Esa misma humedad, si llega a la línea de alimentación de polvo, destruye la fluidización, hace escupir la pistola y produce piel de naranja y cráteres en la película. Un secador frigorífico más un filtro de aceite es la parte de la inversión en cabina que nunca debe negociarse a la baja.
¿Cuándo se necesita una cabina de pintura líquida?
Estas dos se confunden constantemente: una cabina de pintura en polvo y una cabina de pintura líquida no son el mismo equipo, y ninguna sustituye a la otra. Una cabina de polvo está diseñada para separar y recuperar polvo seco; no puede captar la niebla de pintura con disolvente, sus filtros se mojan y acumula residuo inflamable.
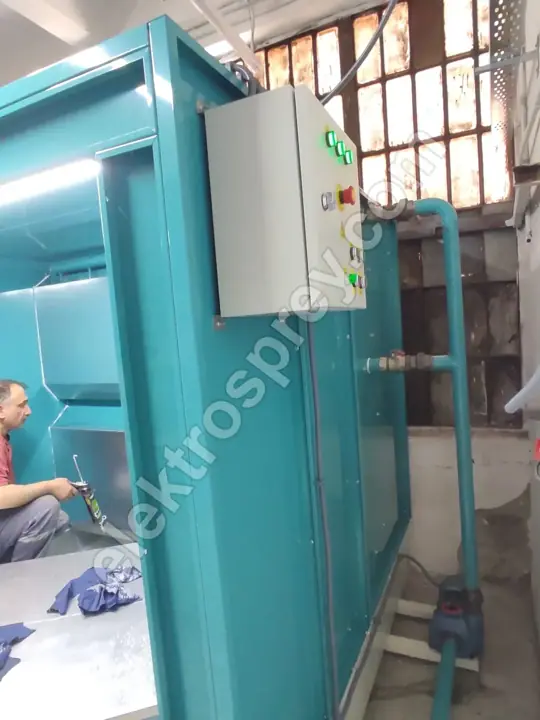
Una cabina de pintura líquida con cortina de agua es necesaria cuando:
- La pieza no soporta la temperatura de polimerización de 180–200 °C del polvo (piezas tratadas térmicamente, con plástico, con madera o de pared muy fina).
- Se trabajan tonos metalizados o mate especiales, pinturas industriales de dos componentes, o trabajos de reparación y retoque.
- Un trabajo decorativo necesita un barniz transparente sobre la capa de polvo.
En una cabina de cortina de agua el sobrepulverizado se arrastra con una cortina en circulación continua: 99% de captación de overspray, circuito cerrado de agua, iluminación LED de más de 600 lux para que el pintor juzgue bien el color, suelo de rejilla antiestático que evita la acumulación de carga, y clasificación de equipos ATEX Zona 2 por los vapores de disolvente. En una cabina de polvo el caso ATEX es una nube de polvo; en una cabina líquida son vapores de disolvente, y los requisitos de equipo son distintos.
La mayoría de las plantas acaba instalando ambas: el trabajo de volumen en la línea de polvo, el trabajo especial y sensible al calor en la cabina líquida. Un error de planificación frecuente es colocarlas una al lado de la otra compartiendo el mismo volumen de aire; las distancias de separación las tratamos en superficie y distribución en planta.
¿Por qué ATEX y CE no son negociables?
Una cabina de pintura en polvo es un volumen en el que se crea deliberadamente una nube de polvo combustible. El polvo orgánico por encima de cierta concentración en aire puede explotar al encontrar una fuente de ignición, y una pistola electrostática genera alta tensión por definición. Que esas dos cosas compartan un mismo volumen es exactamente la situación que regula ATEX.
En la práctica esto significa: la iluminación y los equipos eléctricos del interior de la cabina deben tener la clase de protección correcta, toda la estructura metálica y el suelo de rejilla deben estar equipotencializados y puestos a tierra, los bastidores de colgado deben mantenerse limpios para que sigan siendo conductores, y los paneles de alivio de explosión y la detección de incendios deben formar parte del diseño, no añadirse después.
El marcado CE declara que la máquina en su conjunto cumple los requisitos de seguridad de máquinas: parada de emergencia, resguardos y enclavamientos, expediente técnico, manual de instrucciones. Nuestras cabinas se fabrican conforme a los requisitos CE y ATEX y se entregan con 2 años de garantía de fabricante. No son partidas que se recorten para bajar el precio; cualquier ahorro se devuelve multiplicado en el primer incidente o en la primera inspección. Para exportación, una máquina sin expediente CE puede ser rechazada en aduana.
¿Se elige la cabina antes que el horno?
El orden es: tamaño de la pieza mayor → volumen interior del horno → boca de la cabina → transportador. El volumen del horno es la partida más cara y menos flexible de la línea, y la cabina se alinea con él. Para el lado del horno, consulte precios de hornos de pintura en polvo y uniformidad de temperatura en el horno, donde explicamos por qué importan los ±3 °C. Si está planificando una línea completa desde cero, nuestra guía principal cómo montar una planta de pintura en polvo es el punto de partida correcto.
¿Puedo añadir pistolas a mi cabina actual?
En parte. Añadir pistolas afecta al equipo de alimentación de polvo y a la capacidad de aire comprimido, pero también al caudal de aspiración. Si el ventilador ya mantiene a duras penas los 0,5–0,8 m/s en la boca existente, la carga adicional de polvo de más pistolas satura el filtro antes y la velocidad cae. Mida la ΔP y la velocidad del aire antes de añadir nada.
Resumen
La elección de cabina empieza por el número de colores: cabina de filtro para un solo color, ciclón o sistema combinado para cambios frecuentes. El tamaño sale de la pieza, el número de pistolas de la capacidad requerida y el caudal del ventilador de la boca de la cabina × el objetivo de 0,5–0,8 m/s. Una cabina de pintura líquida no es una alternativa a una cabina de polvo; es un equipo aparte para otro trabajo.
Envíenos las dimensiones de su pieza mayor, el número de colores que va a trabajar y su objetivo de producción diaria: calcularemos el tamaño de la cabina, el número de pistolas y el caudal del ventilador, y le pasaremos oferta.