
Dış Cephe Taahhüdü Veren Hat Hangi Şartları Sağlamalı?
Dış cephe taahhüdü verilen işlerde belirleyici olan boyanın sınıfı değil, o boyayı taşıyan hattın disiplinidir. Bu yazı ön işlem kademe sayısı, fırın homojenliği, renk tutarlılığı ve kayıt zorunluluğunun hat yatırımına nasıl yansıdığını anlatır.
 Büyüt
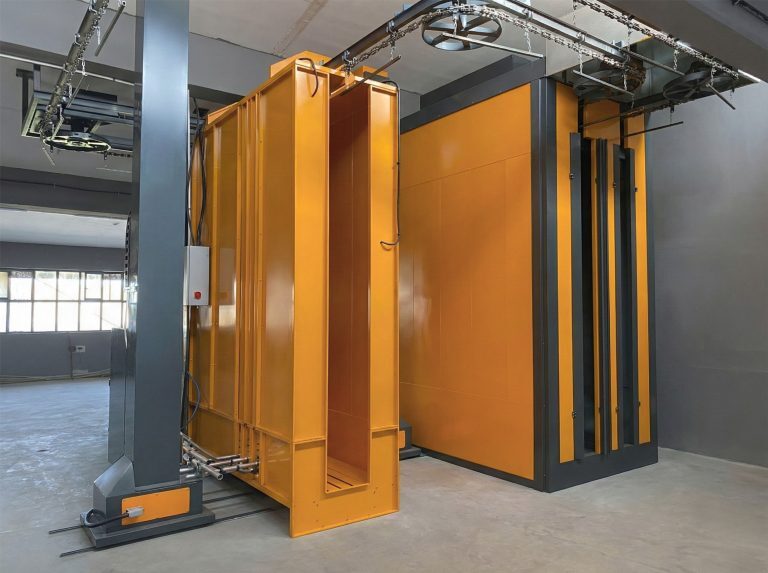
Süper dayanıklı toz boya dış cephe hat şartları üç kalemde toplanır: ön işlem 3–7 kademe bandının üst ucuna çıkar, fırın ±3 °C homojenlik ve 16 pişirme profili ile ölçülebilir bir kürlenme penceresi verir, üretim ise parti bazında kayıt altına alınır. Bu üçü sağlanmadan alınan dış cephe işi, boya sınıfı ne olursa olsun taahhüt edilemez; çünkü Qualicoat ve GSB gibi kaplama onay sistemleri boyayı değil, boyayı uygulayan hattı ve süreci denetler. Yatırım kararında dikkate alınacak fark budur: aynı parçayı boyayan iki hattan biri iç mekân işi yapar, diğeri cephe işi alır — ekipman listeleri benzer görünse bile.
Bu yazı hangi boyanın alınacağını değil, dış cephe taahhüdü verecek bir hattın hangi şartları sağlaması gerektiğini konu alır. Reçine ailelerinin birbirine göre davranışı ayrı bir konudur; onu epoksi, polyester, hibrit ve poliüretan farkı yazısında ele aldık. Burada tek bir taahhüt seviyesinin hat maliyetine ne eklediğini konuşuyoruz.
Dış cephe taahhüdü hattın hangi tarafını zorlar?
İç mekân işi affedicidir: yüzeyde kalan hafif bir yağ filmi, birkaç derecelik sıcaklık sapması ya da partiler arası küçük renk farkı, parça montajlandıktan sonra çoğu zaman kimsenin gündemine gelmez. Dış cephede ise aynı sapmalar yıllar içinde ölçülebilir hâle gelir: kenar korozyonu, parlaklık kaybı, cephe üzerinde yan yana duran iki panelde göze çarpan ton farkı.
Bu yüzden dış cephe işi, hattın dört noktasını aynı anda sıkıştırır.
| Hat bölümü | İç mekân işinde | Dış cephe taahhüdünde | Yatırıma etkisi |
|---|---|---|---|
| Ön işlem | Kademe sayısı düşük tutulabilir | Üst banda çıkar, banyo takibi zorunlu | Yüksek |
| Fırın | Set değeri yeterli görülür | Parça üzerinden ölçülmüş eğri istenir | Orta |
| Renk yönetimi | Parti farkı tolere edilir | Parti ve tabaka kaydı zorunlu | Düşük–orta |
| Kayıt / izlenebilirlik | Genelde yok | Denetimin asıl konusu | Düşük, ama sürekli |
Tablodaki "yatırıma etkisi" sütunu şaşırtıcı gelebilir: en pahalı kalem fırın değil, ön işlemdir. Fırın tarafında zaten doğru seçilmiş bir ekipman çoğu şartı karşılar; ön işlem tarafında ise kademe eklemek doğrudan tank, alan, kimyasal ve atık su demektir.
Ön işlem: kademe sayısı burada pazarlık konusu değil
Dış cephe dayanımının büyük kısmı boyanın altında belirlenir. Yağ alma ve durulama ile yetinen bir hat, iç mekân parçasında yıllarca sorun çıkarmayabilir; dış cephede ise kaplamanın metale tutunduğu ara yüzey, nem ve tuz yükü altında ilk çözülen yer olur.
Daldırma ya da tünel tipi ön işlemde kademe sayısı 3–7 aralığında projelendirilir. Dış cephe taahhüdü verilecek bir hatta pratikte üst banda çıkılır ve şu kademeler ayrı ayrı bulunur: yağ alma, durulama, ikinci durulama, dönüşüm kaplaması (fosfatlama ya da alüminyumda krom içermeyen alternatifi), demineralize su ile son durulama ve kurutma. Kademe sayısının nasıl belirlendiğini, hangi kirlilik tipinde hangi kademenin gerektiğini ön işlem kaç kademe olmalı yazısında adım adım anlattık.
Kademe eklemek yalnız tank sayısını değil, hattın ritmini de değiştirir. Her kademe daldırma ve süzülme süresi ister; bu süre konveyör hızının üst sınırını belirler. Dış cephe için kurulan bir hatta kapasite hesabı yapılırken bu yüzden ilk bakılacak yer fırın değil, ön işlem tünelinin toplam çevrim süresidir. Fırını büyütmek çoğu zaman kolaydır; ön işlem tünelini sonradan uzatmak, alan ve altyapı sınırı yüzünden çoğu tesiste mümkün olmaz. Ön işlem uzunluğunu ilk projede doğru seçmek, sonradan yapılacak en pahalı düzeltmeden kaçınmak demektir.
Kademe eklemenin ikinci ve görünmeyen maliyeti banyo takibidir. Konsantrasyon, sıcaklık, pH ve iletkenlik ölçümü vardiya başına kayıt altına alınmadıysa, kademe fiziksel olarak hatta duruyor olsa bile denetimde yok sayılır. Yatırım planında bu yüzden daldırma yüzey işlem hattı tanklarının yanına ölçüm ve kayıt düzenini de koymak gerekir; tank imalatı bir kerelik, kayıt disiplini süreklidir.
Dış cephe için kaç kademe ön işlem gerekir?
Tek bir sayı vermek yanıltıcı olur, çünkü gereken kademe sayısı alt malzemeye ve gelen parçanın kirlilik durumuna bağlıdır. Alüminyum profilde dönüşüm kaplaması ve demineralize durulama vazgeçilmezdir; yağlı sacda ise yağ alma ve durulama kademeleri artar. Genel yaklaşım şudur: iç mekân işi bandın alt ucunda kurulabilir, dış cephe taahhüdü bandın üst ucunu ister. Projelendirmede kademe sayısını gelen parçanın gerçek kirliliğine göre ölçtürün, katalogdan seçmeyin.
Fırın: dar kürlenme penceresi ölçülebilir olmalı
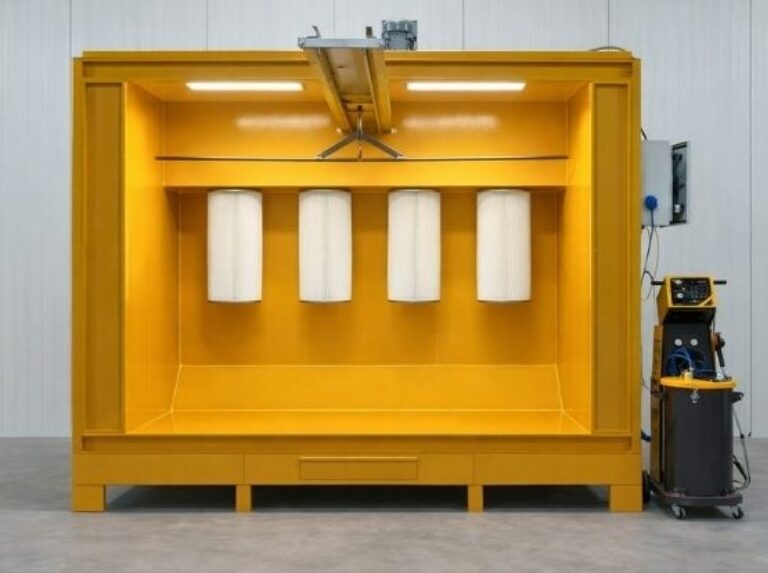
Dış cephe için kullanılan dayanıklı reçetelerin ortak özelliği, kürlenme penceresinin daha dar olmasıdır. Eksik pişirme mekanik dayanımı ve yapışmayı düşürür; aşırı pişirme ise renk ve parlaklık kaymasına yol açar — ve dış cephede ikisi de sahada görünür hâle gelir.
Bu yüzden dış cephe hattında fırından beklenen şey yüksek sıcaklık değil, tekrarlanabilirlik. Kutu tipi elektrikli fırın tarafında 80–250 °C çalışma aralığı, PID kontrol, ±3 °C homojenlik ve 16 pişirme profili bu ihtiyacın karşılığıdır: kalın alüminyum profille ince sac aynı profille pişirilmez, ikisi için ayrı rampa tanımlanır. Üstten paletli gazlı fırında ise 140–220 °C bandı ve 50.000–500.000 kcal/h aralığı proje kapasitesine göre seçilir; enerji maliyeti elektrikliye göre %30–40 daha düşüktür, ancak dış cephe işinde tek başına enerji değil, ölçülmüş sıcaklık eğrisi karar verdirir.
Fırın raporunun nasıl alınacağı ayrı bir disiplindir. Set değerinin değil, parça yüzeyinin gördüğü sıcaklığın kaydı istenir; yöntemi fırın sıcaklık homojenliği yazısında topladık. Dış cephe taahhüdü veren bir hatta bu ölçüm yılda bir yapılan bir formalite değil, fırın yükleme düzeni her değiştiğinde tekrarlanan bir kontroldür.
Fırın homojenliği dış cephe garantisini nasıl etkiler?
Doğrudan etkiler. Fırının bir bölgesi diğerlerinden birkaç derece soğuk çalışıyorsa, o bölgedeki parçalar sistematik olarak eksik pişer. Kusur çıkışta görünmez; iki üç yıl sonra cephenin belirli bir bölümünde parlaklık kaybı ya da yapışma sorunu olarak ortaya çıkar. Ölçülmüş ve kayıt altına alınmış bir homojenlik raporu, taahhüdün en kolay savunulabilen parçasıdır.
Renk sapması: cephede tolerans neden düşük?
Cephe panelleri yan yana durur. İç mekân parçalarında fark edilmeyen bir ton kayması, aynı cephede iki farklı partinin komşu olması hâlinde doğrudan reddedilme sebebi olur. Renk tutarlılığı bu yüzden hat şartıdır, boya şartı değil.
| Sapma kaynağı | Belirti | Hattaki karşılığı |
|---|---|---|
| Farklı boya partisi | Panel grupları arası ton farkı | Parti–proje eşleştirmesi ve kayıt |
| Film kalınlığı dağılımı | Aynı parçada bölgesel ton farkı | Tabanca yerleşimi, konveyör hızı |
| Aşırı / eksik pişirme | Parlaklık ve sararma kayması | Ayrı pişirme profili, fırın eğrisi |
| Renk değişiminde artık toz | Beklenmedik ton kirlenmesi | Hızlı renk değişimi düzeni, temizlik |
| Geri kazanım oranı | Zamanla değişen yüzey görünümü | Bakir/geri kazanım oranı kuralı |
Alüminyum profil işinde renk değişimi ayrıca kapasite konusudur. 3–7 m profil çalışan bir alüminyum U tipi toz boyama tesisi hattında renk değişimi 20 dakikanın altına indirilecek şekilde tasarlanır; cephe işinde küçük partiler ve çok renk normal olduğu için bu süre doğrudan teslim takvimini belirler.
Aynı rengi farklı partilerde tutturmak mümkün mü?
Tam olarak aynı kaplamayı garanti etmenin yolu, aynı cephede kullanılacak parçaları mümkün olduğunca aynı boya partisi ve aynı pişirme profiliyle üretmektir. Bunun için hattın parti–proje eşleştirmesi yapabilmesi, yani hangi parçanın hangi partiyle ve hangi profille piştiğinin kaydı gerekir. Kayıt yoksa fark ortaya çıktığında hangi değişkenin kaydığı da bulunamaz.
Dış cephe işinde kapasiteyi ne belirler?
Tünel tipi bir hatta 500–5.000 parça/saat ve 1–6 m/dk konveyör hızı aralığı projeye göre belirlenir, ama cephe işinde asıl kısıt bu değildir. Kısıt genelde ön işlem kademelerinin daldırma süresi ve renk değişimi sayısıdır. Kapasite hesabını yaparken günlük renk değişimi adedini baştan girin; aksi hâlde kâğıt üzerindeki kapasiteyle sahadaki çıktı arasında büyük fark oluşur.
Denetim tam olarak neye bakar?
Kaplama onay sistemleri ekipman markasına değil sürece bakar: ön işlem banyo kayıtları, fırın sıcaklık eğrileri, film kalınlığı ölçüm kayıtları, yapışma ve dayanım testleri, boya partisi izlenebilirliği. Bu yüzden hat yatırımı planlanırken ölçüm ekipmanı ve kayıt düzeni de listeye yazılmalıdır — sonradan eklemek her zaman daha pahalıya gelir.
Özet: dış cephe bir boya değil, bir hat kararıdır
Dış cephe işi alacak firmanın önündeki tablo nettir. Ön işlem 3–7 kademe bandının üst ucunda kurulur ve banyoları düzenli ölçülür. Fırın ±3 °C homojenlik verir, 16 pişirme profili ile farklı ısıl kütleler ayrı yönetilir ve sıcaklık eğrisi parça üzerinden alınır. Renk tarafında parti–proje eşleştirmesi ve hızlı renk değişimi düzeni kurulur. Bunların üstüne, hepsinin kaydını tutan basit ama sürekli işleyen bir disiplin gelir.
Yatırımın bütününü planlıyorsanız çatı rehberimiz toz boya tesisi kurma rehberi doğru başlangıç noktasıdır. Ürettiğimiz her hat müşterinin en büyük parçasına göre imal edilir — katalog ölçüsü yoktur — ve 2 yıl üretici garantisi ile teslim edilir.
Cephe projenizin parça ölçülerini, alt malzemesini ve günlük renk değişimi sayısını gönderin; hangi kademe ve hangi fırın düzeninin gerektiğini birlikte çıkaralım.