
Reçine Cinsi Değişince Fırın ve Kabin Ayarı Ne Değişir?
Reçine ailesi yalnız boyanın nereye dayandığını değil, fırının çalışacağı sıcaklık bandını, parçanın fırında kalma süresini, konveyör hızını ve baca kapasitesini de belirler. Bu yazı dört toz boya ailesini "hangisi daha iyi" sorusuyla değil, "hattan ne ister" sorusuyla karşılaştırır.
 Büyüt
Epoksi polyester hibrit toz boya farkı, yatırımcı için "hangisi daha dayanıklı" sorusu değildir; fırının üst sıcaklık sınırını, parçanın fırında kalma süresini, konveyör hızını, geri kazanım düzenini ve baca kapasitesini doğrudan belirleyen bir hat kararıdır. Kısaca: epoksi ve hibrit iç mekân işidir ve pişirme bandının alt ucunda çalışabilir; polyester dış cephenin tek doğru cevabıdır ve fırından daha yüksek, daha kararlı sıcaklık ister; poliüretan en iyi yüzey görünümünü verir ama daha uzun kürlenme ve belirgin biçimde daha iyi havalandırma ister. Ürettiğimiz kutu tipi elektrikli fırın 80–250 °C bandında ±3 °C homojenlik ve 16 pişirme profili ile çalışır; üstten paletli gazlı fırının bandı ise 140–220 °C'dir. Bu iki sayı arasındaki fark, hangi reçine ailesini rahat işleyeceğinizi tek başına belirleyebilir.
Baştan bir şeyi netleştirelim: Elektrosprey boya üretmez, satmaz ve fason boyama yapmaz; boyayı pişirecek makineyi üretir. Bu yazının amacı da "şu boyayı alın" demek değil, tedarikçinizin önerdiği reçine ailesinin hattınızdan ne isteyeceğini sipariş vermeden önce görmenizi sağlamaktır. Kesin pişirme değerleri her zaman boya üreticisinin teknik föyünde yazar; makine tarafında bizim işimiz o föydeki pencereyi tekrarlanabilir biçimde tutturmaktır.
Dört aile, tek bakışta hat talebi
| Reçine ailesi | Tipik kullanım | Pişirme eğilimi | Hattan asıl istediği | Zayıf tarafı |
|---|---|---|---|---|
| Epoksi | İç mekân, mobilya, elektrik panosu, astar | Bandın alt-orta ucu, görece kısa süre | Düşük üst sınırlı fırın yeter; kısa fırın, hızlı konveyör mümkün | Dışarıda UV altında kısa sürede matlaşır, tebeşirlenir |
| Hibrit (epoksi-polyester) | İç mekân, beyaz eşya, raf sistemleri | Epoksiye yakın, biraz daha geniş pencere | Epoksiyle aynı fırın; sararmaya karşı sıcaklık disiplini | Dış cephe için yeterli değildir |
| Polyester | Dış cephe, alüminyum doğrama, bahçe mobilyası | Bandın üst ucu, tam kürlenme şart | Yüksek ve homojen fırın sıcaklığı; sapmaya toleransı düşük | Eksik pişirmede dayanım vaadi çöker |
| Süper dayanıklı polyester | Cephe, mimari alüminyum, garantili işler | Polyesterle aynı bant, sapmaya toleransı daha da düşük | Belgelenebilir sıcaklık kaydı, dar homojenlik bandı | Hat disiplini zayıfsa garanti verilemez |
| Poliüretan | Dekoratif yüzey, ince film, yüksek görünüm | Uzun kürlenme, yavaş konveyör | Daha uzun fırın veya daha yavaş hat + güçlü baca | Kürlenirken gaz çıkarır; havalandırma şart |
Tablonun son sütunu satış broşürlerinde geçmez ama yatırım kararını asıl orası belirler. Bir hattı "her boyayı pişirir" diye kurmak mümkün değildir; kurulabilir olan, en zor aileye göre kurup kolay aileyi onun içinde çalıştırmaktır.
Fırın: üst sınır mı, kalış süresi mi?
Pişirme iki değişkenin çarpımıdır: parçanın ulaştığı metal sıcaklığı ve o sıcaklıkta kaldığı süre. Fırın panelindeki set değeri bunların hiçbiri değildir; sadece havanın sıcaklığıdır. Epoksi ve hibritte pencere geniş olduğu için bu ayrımı görmezden gelen atölyeler uzun süre sorun yaşamaz. Polyestere geçildiğinde aynı gevşeklik doğrudan dış cephe reklamasyonu olarak geri döner: parça set değerine ulaşmış görünür, ama yüzey sıcaklığı gerekli bantta yeterince kalmamıştır.
Bu yüzden reçine ailesi değiştirmeyi düşünen her atölyenin ilk yapması gereken, parçaya bağlanmış data logger ile gerçek sıcaklık eğrisi almaktır. Ölçüm düzenini ve kabul kriterlerini fırın sıcaklık homojenliği yazısında adım adım anlattık.
| Reçine ailesi | Fırın üst sınırı talebi | Elektrikli kutu fırın (80–250 °C) | Gazlı üstten paletli (140–220 °C) |
|---|---|---|---|
| Epoksi / hibrit | Bandın alt-orta ucu yeter | Rahat; 16 profil sayesinde kalın ve ince parça ayrı ayrı sürülür | Rahat; enerji maliyeti %30–40 daha düşük |
| Polyester | Bandın üst ucu, dar sapma | Rahat; ±3 °C homojenlik dış cephe işi için asıl güvence | Çalışır, ama üst sınıra yakın çalışıldığından rezerv azalır |
| Süper dayanıklı polyester | Üst uç + belgelenebilir kayıt | Uygun; profil kaydı ve homojenlik raporu alınabilir | Kapasite doğru seçilmezse yoğun yüklemede rejim düşer |
| Poliüretan | Orta-üst bant, uzun süre | Uygun; süre uzatılır, konveyör yavaşlatılır | Uygun; ama baca ve hava tazeleme ayrıca boyutlandırılmalı |
Gazlı fırını bu tabloda eleme olarak okumayın. 50.000–500.000 kcal/h aralığında imal ettiğimiz üstten paletli gazlı fırın 35–45 dakikada rejime girer ve elektrikliye göre %30–40 düşük enerji maliyeti verir; sürekli üretimde bu fark yıllık bütçede en büyük kalemdir. Mesele şudur: bandın üst ucunda çalışan bir reçineyle çalışacaksanız, kapasiteyi "tam yeter" değil rezervli seçmek gerekir.
Konveyör hızı: reçine, saatlik kapasiteyi belirler
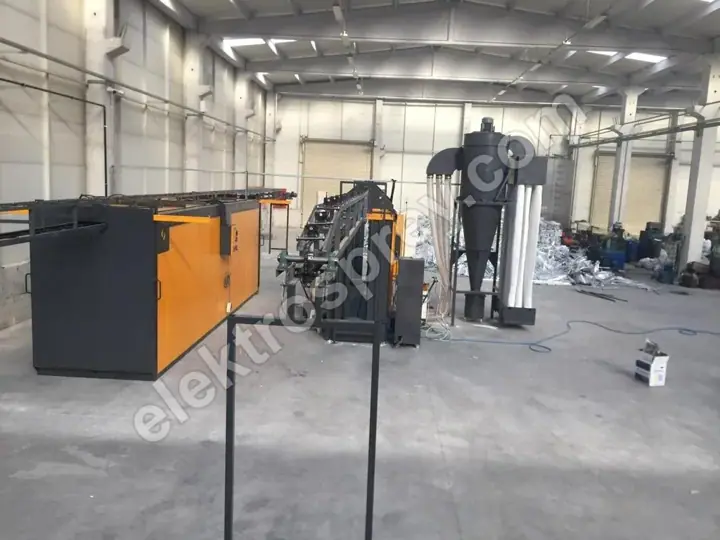
Tünel tipi bir hatta parçanın fırında kalma süresi tek bir denklemle bağlıdır: fırın uzunluğu ÷ konveyör hızı. Konveyör 1–6 m/dk aralığında ayarlanır. Reçine ailesi uzun kürlenme istiyorsa iki seçeneğiniz vardır — ya konveyörü yavaşlatırsınız (saatlik kapasite düşer), ya fırını uzun yaptırırsınız (yatırım ve alan artar). Üçüncü bir yol yoktur; sıcaklığı yükselterek süreyi kısaltmak, sararma, parlaklık kaybı ve aşırı pişirme olarak geri gelir.
Bu yüzden kapasite hesabını reçineden bağımsız yapmak yanlıştır. 500–5.000 parça/saat aralığında tasarladığımız hatlarda, teklif aşamasında müşteriden aldığımız ilk bilgilerden biri hangi reçine ailesiyle çalışılacağıdır; poliüretan ağırlıklı bir iş programı, aynı parça sayısı için daha uzun bir fırın demektir.
Kabin ve geri kazanım: aileler birbirine karışmaz
Bu, yatırımcıların en sık atladığı ve en pahalı sonucu doğuran maddedir. Epoksi ile polyester birbirine karıştığında kürlenme uyumsuzluğu krater ve nokta kusuru üretir. Kabinde, geri kazanım kanalında, kartuş filtrede veya elekte kalan bir avuç önceki reçine, sonraki partiyi yüzey kusuruyla hurdaya çıkarabilir.
Hat tarafındaki karşılığı nettir:
- Ailesi farklı iki reçineyle düzenli çalışacaksanız, ayrı geri kazanım modülü veya tam temizlik prosedürü planlayın.
- Renk değişimi süresi kadar reçine değişimi süresi de kapasite hesabına girer.
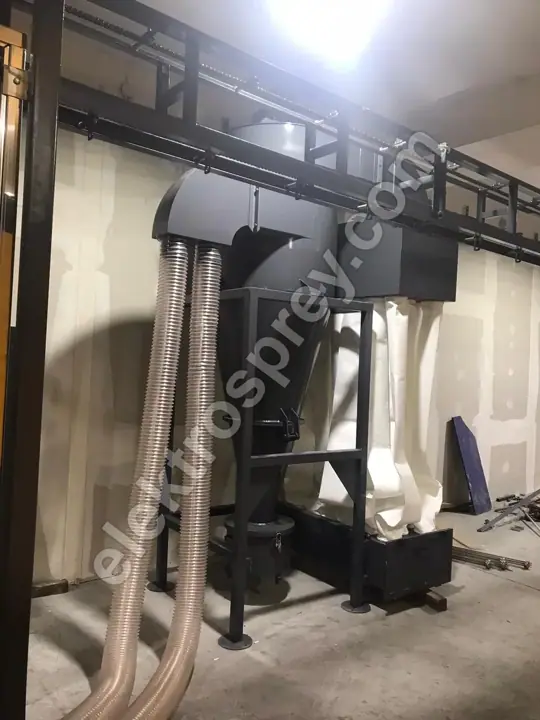
- Kartuş filtrede %99,9+ tutma normaldir, ancak filtre karışan tozu ayırmaz; sadece tutar. Ayırma işi prosedürün işidir.
- Geri kazanım oranı %95+ olan bir kabinde geri dönen tozun ailesi de kayıt altında olmalıdır.
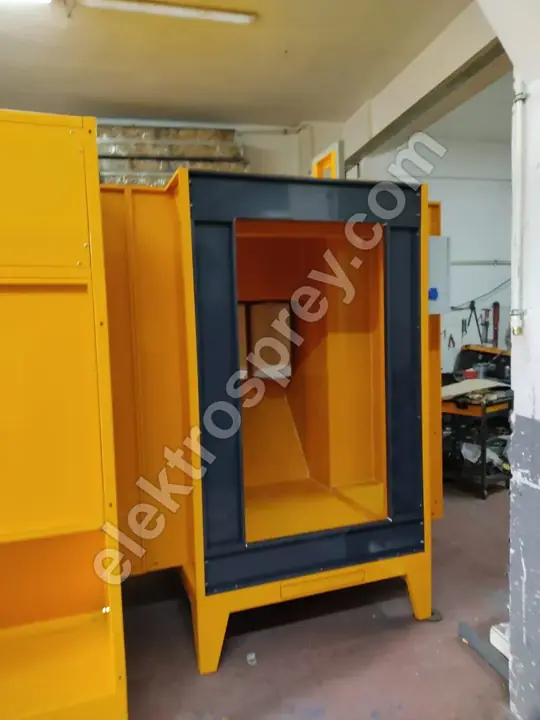
2–12 tabanca ile imal ettiğimiz filtreli toz boyama kabini, iç hava hızı 0,5–0,8 m/s bandında çalışır ve müşterinin en büyük parçasına göre ölçülendirilir; katalog ölçüsü yoktur. Karma iş yapan atölyelerde kabin sayısını ve geri kazanım düzenini bu tabloya göre belirliyoruz. Alüminyum profil işlerinde ise renk değişimini 20 dakikanın altına indiren U tipi düzen, aynı disiplini reçine değişimi için de mümkün kılar.
Havalandırma ve baca: poliüretanın asıl bedeli
Poliüretan tozlar kürlenirken bloklayıcı ajanı serbest bırakır; bu, fırın içinde buhar ve fırın çıkışında koku demektir. Aynı şekilde TGIC içermeyen bazı polyester sistemleri kürlenirken su buharı açığa çıkarır. Her iki durumda da fırının taze hava ve egzoz dengesi epoksi-hibrit çalışan bir hatta göre daha yüksek kurulmalıdır. Yetersiz baca üç sonuç üretir: fırın içinde soğuk yüzeylerde yoğuşma ve damlama, parça yüzeyinde leke, ve zamanla fırın iç gövdesinde birikinti.
Yalıtım ve iç gövde malzemesi de burada devreye girer. Fırınlarımızda AISI 304 iç gövde ve 10 cm taşyünü yalıtım standarttır; paslanmaz iç yüzey, yoğuşma yaşanan uygulamalarda temizliği ve ömrü belirleyen kalemdir. Dış cephe işine giren atölyeler için hat şartlarının tamamını süper dayanıklı boya ve dış cephe hat şartları yazısında topladık.
Sık sorulan sorular
Epoksi toz boya dışarıda neden kullanılmaz?
Epoksi reçine kimyasal dayanım ve yapışmada çok iyidir, ama UV altında bağ yapısı bozulur; yüzey birkaç ay içinde matlaşır, tebeşirlenir ve renk atar. Bu bir uygulama hatası değil, reçinenin doğasıdır ve hat ayarıyla düzeltilemez. Dış mekânda epoksi yalnız astar olarak, üstüne polyester son kat gelecek şekilde kullanılır.
Hibrit toz boya polyesterin yerini tutar mı?
İç mekânda evet, dış mekânda hayır. Hibrit, epoksi-polyester karışımıdır; epoksiye göre sararmaya daha dayanıklıdır ve iç mekân işlerinde çoğu zaman daha ekonomik bir tercihtir. Ancak dış cephe dayanımı polyesterin seviyesine çıkmaz. Karar "iç mi dış mı" sorusuyla verilir, fiyatla değil.
Poliüretan için ayrı bir fırın gerekir mi?
Ayrı fırın şart değildir, ama aynı fırından farklı bir çalışma rejimi ister: daha uzun kalış süresi ve daha güçlü havalandırma. Konveyörü yavaşlatabiliyorsanız ve fırının taze hava-egzoz dengesi yeterliyse aynı fırında çalışılır. Kapasiteyi düşürmek istemiyorsanız çözüm ikinci fırın değil, daha uzun fırıntır.
Aynı kabinde epoksi ve polyester çalıştırabilir miyim?
Çalıştırılabilir, ancak aradaki temizlik prosedürü yazılı ve denetlenir olmalıdır. Kabin, kanal, siklon, filtre ve elek tarafında kalan artık toz, sonraki partide krater kusuru üretir. Haftada birkaç kez aile değiştiren bir atölyede ayrı geri kazanım modülü, kaybedilen zaman ve hurda üzerinden kendini kısa sürede karşılar.
Reçine değişimi konveyör hızını ne kadar etkiler?
Etkinin büyüklüğü föydeki kalış süresi farkına bağlıdır ve tahminle değil hesapla bulunur: gerekli süre ile mevcut fırın uzunluğu, izin verilen maksimum konveyör hızını doğrudan verir. Bu hesabı proje aşamasında yapıyoruz; yeni bir reçine ailesine geçmeden önce mevcut hattınızda da aynı hesabın tekrarlanması gerekir.
Özet
Reçine seçimi bir boya kararı gibi görünür, gerçekte bir hat kararıdır. Epoksi ve hibrit iç mekân işidir ve fırından en az şeyi ister. Polyester ve süper dayanıklı polyester, bandın üst ucunda kararlı ve belgelenebilir sıcaklık ister; homojenlik burada süs değil, garanti şartıdır. Poliüretan ise zamanı ve havayı ister: daha uzun kürlenme, daha güçlü baca. Karma çalışacaksanız hattı en zor aileye göre kurun ve reçine değişimini renk değişimi kadar ciddiye alın. Yatırımın bütününü planlıyorsanız çatı rehberimiz toz boya tesisi kurma rehberi doğru başlangıç noktasıdır; ürettiğimiz her hat 2 yıl üretici garantisi ile teslim edilir.
Çalışacağınız reçine ailelerini, en büyük parça ölçünüzü ve hedef saatlik kapasitenizi bize yazın — fırın uzunluğunu, konveyör hızını ve baca kapasitesini buna göre hesaplayalım.