
Что должна обеспечить линия, чтобы обещать наружную стойкость?
На объектах с обязательством по наружной стойкости решает не класс порошка, а дисциплина линии, которая его наносит. В статье разобрано, как число ступеней подготовки, однородность печи, стабильность цвета и ведение записей превращаются в статьи инвестиций в цех.
 Увеличить
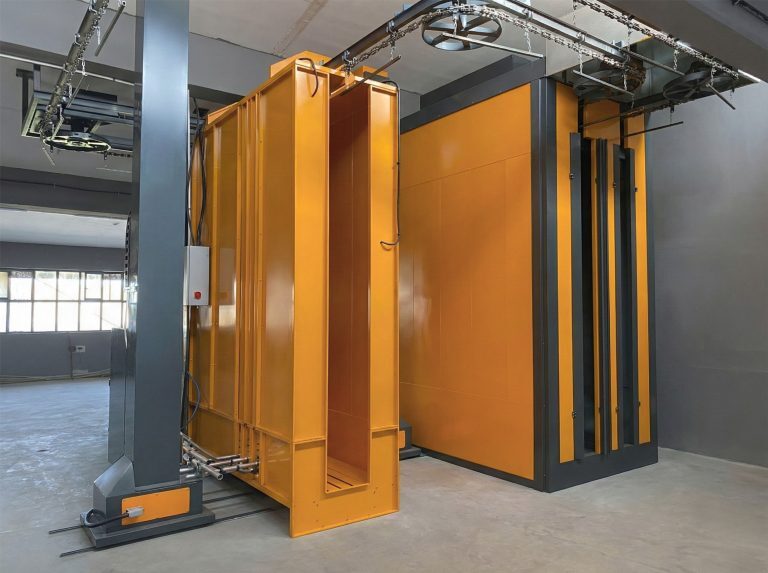
Сверхстойкие порошковые краски для фасадных работ предъявляют линии три требования: подготовка поверхности сдвигается к верхней границе диапазона 3–7 ступеней, печь обязана давать измеримое окно полимеризации при однородности ±3 °C и 16 программах запекания, а производство должно фиксироваться партия за партией. Без этих трёх условий браться за наружные работы нельзя вообще — независимо от класса краски, — потому что системы допуска вроде Qualicoat и GSB проверяют линию и процесс, а не порошок. Именно это различие стоит держать в голове при планировании инвестиций: из двух цехов, красящих одну и ту же деталь, один делает интерьерные изделия, а другой выигрывает фасадные заказы, даже если перечни оборудования у них выглядят одинаково.
Эта статья не о том, какую краску купить. Она о том, чему цех обязан соответствовать, прежде чем брать на себя наружные работы. Как ведут себя смолы разных семейств по отношению друг к другу — отдельный вопрос, разобранный в разнице между эпоксидом, полиэфиром, гибридом и полиуретаном. Здесь мы смотрим, во что один уровень обязательства обходится линии.
Какую часть линии сжимает фасадное обязательство?
Интерьерная работа прощает многое. Тонкая масляная плёнка на поверхности, пара градусов ухода температуры, небольшая разница цвета между партиями — после монтажа детали всё это, как правило, ни к кому в повестку не попадает. На фасаде те же отклонения становятся измеримыми через годы: коррозия по кромкам, потеря блеска, заметная разница тона между двумя соседними панелями.
Поэтому наружная работа одновременно ужесточает четыре узла линии.
| Участок линии | Интерьерная работа | Фасадное обязательство | Влияние на инвестиции |
|---|---|---|---|
| Подготовка поверхности | Число ступеней может быть малым | Уходит в верхний диапазон, нужен контроль ванн | Высокое |
| Печь | Уставки считается достаточно | Нужна кривая температуры на детали | Среднее |
| Управление цветом | Разброс партий допускается | Нужны записи по партиям и слоям | Низкое–среднее |
| Записи и прослеживаемость | Обычно отсутствуют | Основной предмет аудита | Низкое, но постоянное |
Последний столбец может удивить: дорогая статья — не печь, а подготовка поверхности. По печи правильно заданное оборудование закрывает большую часть требования сразу; по подготовке добавление ступени означает ещё одну ванну, больше площади, больше химии и больше сточных вод.
Подготовка поверхности: число ступеней здесь не обсуждается
Основная часть наружной стойкости решается под слоем краски. Линия, которая ограничивается обезжириванием и одной промывкой, на интерьерной детали может годами не давать проблем; на улице граница, по которой покрытие держится за металл, первой разрушается под влагой и солевой нагрузкой.
Погружная или туннельная подготовка проектируется в диапазоне 3–7 ступеней. Линия, которая понесёт фасадное обязательство, на практике строится по верхней границе этого диапазона, с раздельными ступенями: обезжиривание, промывка, вторая промывка, конверсионное покрытие (фосфатирование или бесхромовая альтернатива на алюминии), финишная промывка деминерализованной водой и сушка. Как определяется число ступеней и какой тип загрязнения требует какой ступени, пошагово изложено в сколько ступеней подготовки вам нужно.
Скрытая цена лишней ступени — контроль ванн. Если концентрация, температура, pH и электропроводность не фиксируются каждую смену, ступень при аудите не считается вовсе, хотя физически стоит в линии. Поэтому в инвестиционном плане процедуру измерений и записи следует ставить прямо рядом с ваннами линии погружной обработки поверхности: изготовление ванн — разовое, дисциплина записей — постоянная.
Сколько ступеней подготовки требует фасадная работа?
Назвать одно число было бы неверно, потому что число ступеней зависит от основы и от того, насколько грязная деталь реально приходит. На алюминиевом профиле конверсионное покрытие и деминерализованная промывка не обсуждаются; на замасленном стальном листе вместо этого множатся ступени обезжиривания и промывки. Общее правило: интерьерную работу можно строить по нижней границе диапазона, фасадное обязательство просит верхнюю. Число ступеней задавайте по измеренной загрязнённости ваших реальных деталей, а не выбирайте по каталогу.
Печь: узкое окно полимеризации должно быть измеримым
У стойких рецептур для улицы есть общее свойство — более узкое окно полимеризации. Недопёк стоит механической прочности и адгезии; перепёк смещает цвет и блеск. На фасаде и то и другое со временем проявляется в эксплуатации.
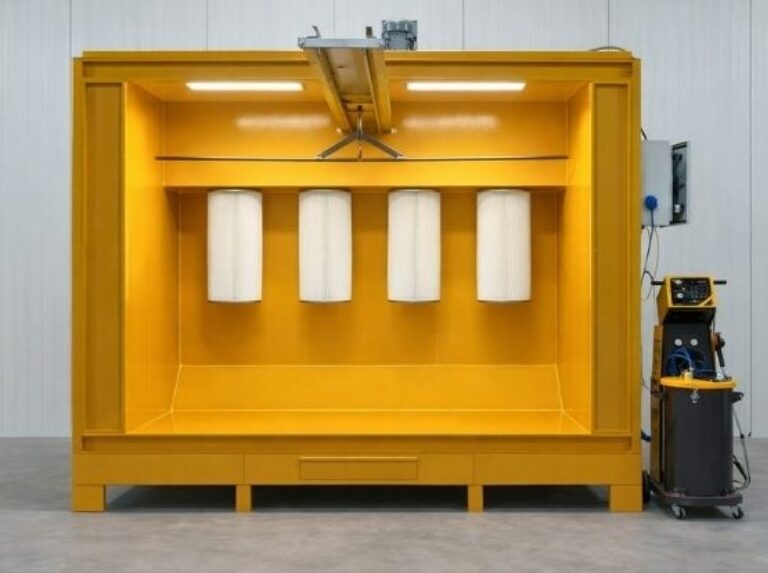
Поэтому фасадной линии нужна от печи не высокая температура, а воспроизводимость. У электрической камерной печи рабочий диапазон 80–250 °C, ПИД-регулирование, однородность ±3 °C и 16 программ запекания отвечают именно на эту потребность: массивный алюминиевый профиль и тонкая листовая деталь не запекаются по одной программе, у каждого своя кривая разогрева. У газовой печи с верхней загрузкой диапазон 140–220 °C и мощность 50 000–500 000 kcal/h подбираются под мощность проекта, при на 30–40% более низкой стоимости энергии, чем у электрической; но в фасадной работе решение принимается по измеренной кривой температуры, а не по одной лишь энергии.
Составление протокола по печи — отдельная дисциплина. Спрашивают не уставку, а запись температуры, которую реально видит поверхность детали; методика собрана в однородности температуры в печи. На линии с фасадным обязательством это измерение — не ежегодная формальность: его повторяют каждый раз, когда меняется схема загрузки печи.
Как однородность печи влияет на гарантию для наружных работ?
Напрямую. Если одна зона печи идёт на несколько градусов холоднее остальных, детали в этой зоне систематически недополимеризованы. На выходе дефект не виден; через два-три года он всплывает потерей блеска или отслоением на конкретном участке фасада. Измеренный и задокументированный протокол однородности — самая простая для защиты часть обязательства.
Отклонение цвета: почему на улице допуск такой узкий?
Фасадные панели стоят вплотную друг к другу. Сдвиг тона, который на интерьерных деталях никто бы не заметил, превращается в прямой отказ, когда две разные партии оказываются соседями на одном фасаде. Стабильность цвета — это требование к линии, а не к краске.
| Источник отклонения | Проявление | Что это значит для линии |
|---|---|---|
| Другая партия порошка | Разница тона между группами панелей | Привязка партии к проекту и записи |
| Распределение толщины плёнки | Местная разница тона на одной детали | Схема расстановки пистолетов, скорость конвейера |
| Перепёк или недопёк | Сдвиг блеска и пожелтение | Отдельная программа запекания, кривая печи |
| Остатки при смене цвета | Неожиданное загрязнение тона | Компоновка быстрой смены цвета, очистка |
| Доля рекуперата | Внешний вид, уплывающий со временем | Правило соотношения свежего порошка и рекуперата |
На алюминиевом профиле смена цвета — ещё и вопрос производительности. Установка порошковой окраски алюминия U-типа, работающая с профилями 3–7 м, спроектирована так, чтобы смена цвета укладывалась менее чем в 20 минут; поскольку в фасадной работе малые партии и много цветов — норма, эта цифра напрямую задаёт сроки поставки.
Можно ли удержать один цвет на разных партиях?
Способ гарантировать совпадающий внешний вид — по возможности изготавливать детали для одного фасада из одной партии порошка и по одной программе запекания. Для этого линия должна уметь привязывать партию к проекту: запись о том, какая деталь окрашена из какой партии и запечена по какой программе. Без записей, когда разница всё-таки появится, найти сдвинувшуюся переменную будет уже нечем.
Что определяет производительность на фасадных работах?
Туннельная линия проектируется под проект в диапазоне 500–5 000 деталей/час и скорости конвейера 1–6 m/min, но на фасадных работах это редко становится связывающим ограничением. Ограничение обычно — время выдержки в ступенях подготовки и количество смен цвета. Выполняя расчёт производительности, закладывайте суточное число смен цвета с самого начала; иначе бумажная производительность и реальный выпуск разойдутся очень сильно.
На что именно смотрит аудит?
Системы допуска смотрят на процесс, а не на марки оборудования: записи по ваннам подготовки, кривые температуры печи, протоколы измерения толщины плёнки, испытания адгезии и стойкости, прослеживаемость партий порошка. Поэтому при планировании инвестиций в цех измерительное оборудование и процедура записи тоже должны попасть в список — добавлять их потом всегда дороже.
Итог: фасад — решение по линии, а не по краске
Картина перед компанией, берущейся за фасад, ясна. Подготовка строится по верхней границе диапазона 3–7 ступеней, а её ванны измеряются по регламенту. Печь держит однородность ±3 °C, её 16 программ запекания позволяют вести разные тепловые массы раздельно, а кривая температуры снимается с самой детали. По цвету настраиваются привязка партии к проекту и компоновка быстрой смены цвета. Поверх всего этого лежит простая, но непрерывно работающая дисциплина, фиксирующая партию.
Если вы планируете инвестицию целиком, наше зонтичное руководство как построить цех порошковой окраски — правильная точка старта. Каждая линия, которую мы делаем, изготавливается под самую крупную деталь заказчика — каталожных размеров не существует — и поставляется с 2-летней гарантией производителя.
Пришлите нам габариты деталей, материал основы и суточное число смен цвета вашего фасадного проекта — вместе определим, какие ступени и какая компоновка печи ему нужны.