
Que doit offrir une ligne pour promettre une durabilité extérieure ?
Sur les projets qui portent un engagement de durabilité extérieure, le facteur décisif n'est pas la classe de peinture mais la discipline de la ligne qui l'applique. Cet article explique comment le nombre d'étages de prétraitement, l'uniformité du four, la constance de teinte et la traçabilité se traduisent en investissement d'atelier.
 Agrandir
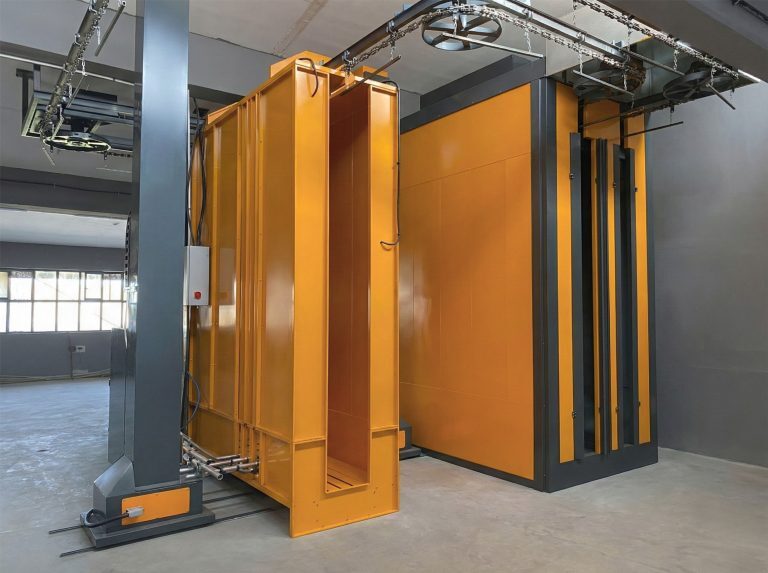
Les poudres superdurables destinées aux façades imposent trois exigences à la ligne : le prétraitement remonte vers le haut de la plage 3–7 étages, le four doit livrer une fenêtre de polymérisation mesurable avec une uniformité de ±3 °C et 16 programmes de cuisson, et la production doit être enregistrée lot par lot. Sans ces trois conditions, il est tout simplement impossible de s'engager sur de l'extérieur — quelle que soit la classe de peinture — car les référentiels de qualification tels que Qualicoat et GSB auditent la ligne et le procédé, pas la poudre. C'est la distinction à garder en tête au moment de planifier l'investissement : de deux ateliers qui laquent la même pièce, l'un fait de l'intérieur et l'autre gagne les marchés de façade, même lorsque leurs listes d'équipements se ressemblent.
Cet article ne traite pas du choix de la peinture. Il traite de ce qu'un atelier doit satisfaire avant de pouvoir s'engager sur des travaux extérieurs. Le comportement relatif des familles de résines est une autre question, traitée dans la différence entre époxy, polyester, hybride et polyuréthane. Ici, nous regardons ce qu'un seul niveau d'engagement ajoute au coût de la ligne.
Quelle partie de la ligne un engagement de façade met-il sous pression ?
L'intérieur pardonne. Un film d'huile résiduel sur la surface, quelques degrés de dérive de température, un léger écart de teinte entre deux lots : une fois la pièce posée, rien de tout cela ne remonte généralement à l'ordre du jour de qui que ce soit. En façade, les mêmes écarts deviennent mesurables avec les années : corrosion filiforme sur les arêtes, perte de brillance, différence de ton visible entre deux panneaux voisins.
C'est pourquoi les travaux extérieurs resserrent quatre points de la ligne en même temps.
| Section de ligne | Travaux intérieurs | Engagement façade | Impact sur l'investissement |
|---|---|---|---|
| Prétraitement | Le nombre d'étages peut rester faible | Passe en haut de plage, suivi des bains obligatoire | Élevé |
| Four | Le point de consigne est jugé suffisant | Courbe de température relevée sur la pièce | Moyen |
| Gestion de la teinte | La variation entre lots est tolérée | Enregistrement des lots et des couches exigé | Faible à moyen |
| Enregistrements / traçabilité | Généralement absents | Le cœur même de l'audit | Faible, mais permanent |
La dernière colonne peut surprendre : le poste coûteux n'est pas le four mais le prétraitement. Côté four, un équipement correctement spécifié couvre déjà l'essentiel de l'exigence ; côté prétraitement, ajouter un étage signifie une cuve de plus, davantage d'emprise au sol, plus de chimie et plus d'eaux usées.
Prétraitement : ici, le nombre d'étages ne se négocie pas
L'essentiel de la durabilité extérieure se joue sous la couche de peinture. Une ligne qui s'arrête au dégraissage et à un rinçage peut ne poser aucun problème pendant des années sur une pièce intérieure ; à l'extérieur, l'interface où la peinture accroche le métal est la première chose à céder sous la charge d'humidité et de sel.
Le prétraitement par immersion ou en tunnel s'étudie dans la plage 3–7 étages. Une ligne appelée à porter un engagement de façade se construit en pratique en haut de cette plage, avec des étages bien séparés : dégraissage, rinçage, second rinçage, couche de conversion (phosphatation, ou l'alternative sans chrome sur l'aluminium), rinçage final à l'eau déminéralisée et séchage. La manière de fixer le nombre d'étages, et le type de contamination qui appelle tel ou tel étage, est détaillée pas à pas dans combien d'étages de prétraitement vous faut-il.
Le coût caché d'un étage supplémentaire, c'est le suivi des bains. Si concentration, température, pH et conductivité ne sont pas relevés à chaque poste, l'étage ne compte pour rien en audit, même s'il est physiquement présent dans la ligne. Un plan d'investissement doit donc placer la routine de mesure et d'enregistrement juste à côté des cuves de la ligne de traitement de surface par immersion : la fabrication des cuves est ponctuelle, la discipline d'enregistrement est permanente.
Combien d'étages de prétraitement les travaux de façade exigent-ils ?
Annoncer un chiffre unique serait trompeur, car le nombre d'étages dépend du substrat et de la saleté réelle de la pièce entrante. Sur profilé aluminium, la couche de conversion et le rinçage déminéralisé ne se négocient pas ; sur tôle d'acier huilée, ce sont les étages de dégraissage et de rinçage qui se multiplient. La règle générale : l'intérieur peut se construire en bas de plage, un engagement de façade demande le haut de plage. Faites fixer le nombre d'étages à partir de la contamination mesurée sur vos pièces réelles, et non choisi sur catalogue.
Four : une fenêtre de polymérisation étroite doit être mesurable
Les formulations durables employées à l'extérieur partagent une propriété : une fenêtre de polymérisation plus étroite. La sous-cuisson coûte de la tenue mécanique et de l'adhérence ; la surcuisson décale la teinte et la brillance. En façade, les deux finissent par se voir sur le terrain.
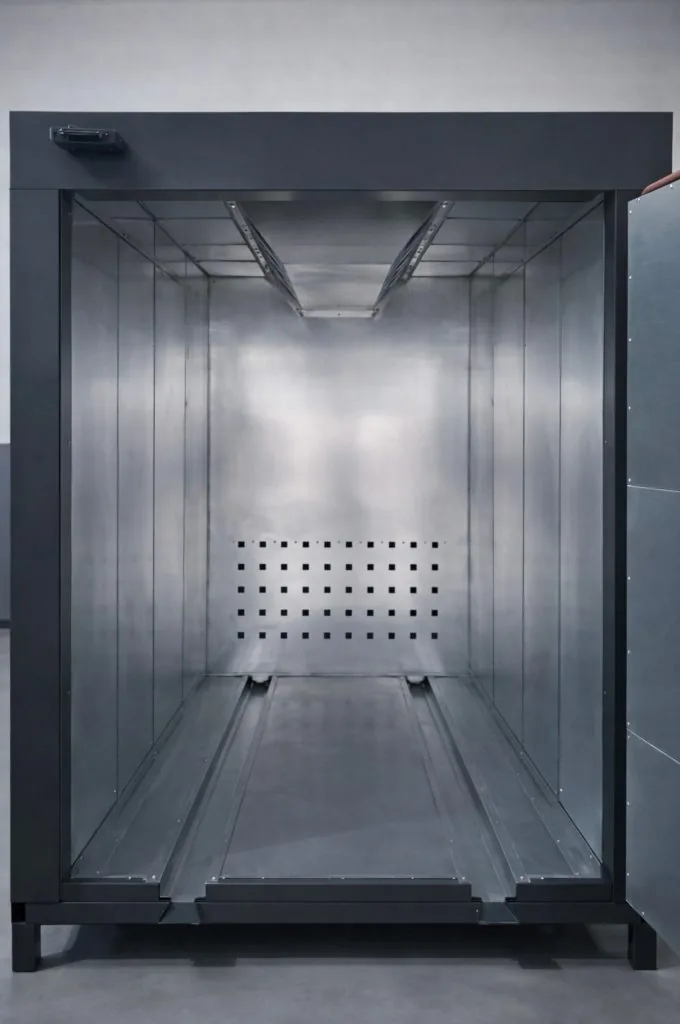
Ce qu'une ligne façade attend de son four n'est donc pas une température élevée mais la répétabilité. Sur le four électrique à caisson, la plage de travail 80–250 °C, la régulation PID, l'uniformité de ±3 °C et les 16 programmes de cuisson répondent exactement à ce besoin : un profilé aluminium massif et une pièce en tôle fine ne se cuisent pas sur le même programme, chacun reçoit sa propre rampe. Sur le four à gaz à chargement par le haut, la plage 140–220 °C et l'étendue 50 000–500 000 kcal/h se choisissent selon la capacité du projet, avec un coût énergétique inférieur de 30–40 % à l'électrique ; mais en façade, la décision se prend sur la courbe de température relevée, pas sur la seule énergie.
Produire le rapport de four est une discipline à part entière. Ce qui est demandé n'est pas le point de consigne mais l'enregistrement de la température que voit réellement la surface de la pièce ; la méthode est rassemblée dans uniformité de température du four. Sur une ligne portant un engagement de façade, cette mesure n'est pas une formalité annuelle : elle se refait chaque fois que le schéma de chargement du four change.
Comment l'uniformité du four influe-t-elle sur une garantie extérieure ?
Directement. Si une zone du four tourne quelques degrés en dessous du reste, les pièces qui s'y trouvent sont systématiquement sous-polymérisées. Le défaut est invisible à la sortie ; deux ou trois ans plus tard, il ressort en perte de brillance ou en défaut d'adhérence sur une portion précise de la façade. Un rapport d'uniformité mesuré et enregistré est la partie de l'engagement la plus facile à défendre.
Écart de teinte : pourquoi la tolérance est-elle si serrée à l'extérieur ?
Les panneaux de façade sont posés côte à côte. Un décalage de ton que personne ne remarquerait sur des pièces intérieures devient un refus net quand deux lots différents se retrouvent voisins sur la même élévation. La constance de teinte est donc une exigence de ligne, pas une exigence de peinture.
| Origine de l'écart | Symptôme | Ce que cela implique sur la ligne |
|---|---|---|
| Lot de poudre différent | Différence de ton entre groupes de panneaux | Appariement lot / projet et enregistrement |
| Répartition de l'épaisseur | Différence de ton localisée sur une pièce | Implantation des pistolets, vitesse convoyeur |
| Sur- ou sous-cuisson | Décalage de brillance et jaunissement | Programme de cuisson dédié, courbe de four |
| Résidus au changement de teinte | Contamination de ton inattendue | Implantation à changement rapide, nettoyage |
| Taux de poudre récupérée | Aspect de surface qui dérive dans le temps | Règle de ratio poudre neuve / récupérée |
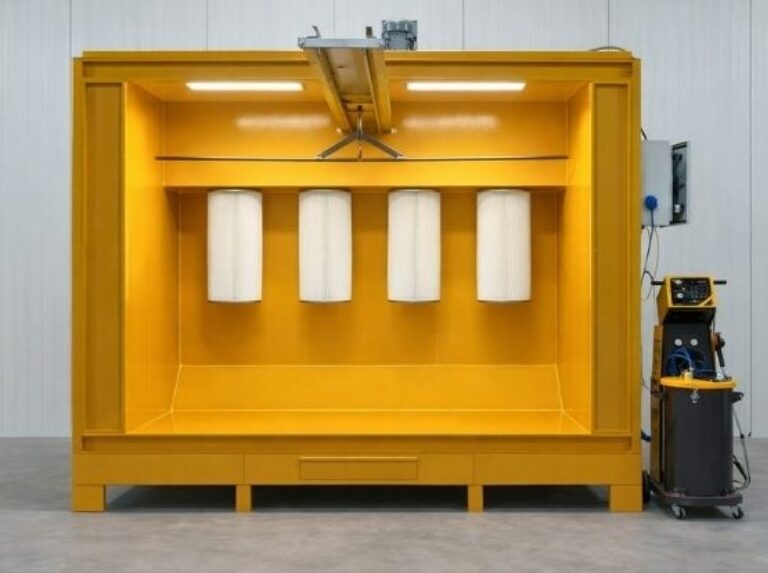
Sur le profilé aluminium, le changement de teinte est aussi une question de capacité. Une installation de laquage aluminium en U traitant des profilés de 3–7 m est conçue pour qu'un changement de teinte reste sous 20 minutes ; comme les petits lots et les nombreuses teintes sont la norme en façade, ce chiffre fixe directement le planning de livraison.
Peut-on tenir la même teinte d'un lot à l'autre ?
La façon de garantir une finition homogène est de produire, autant que possible, les pièces destinées à une même élévation à partir du même lot de poudre et du même programme de cuisson. Cela suppose que la ligne sache apparier lot et projet : un enregistrement indiquant quelle pièce a été laquée avec quel lot et cuite sur quel programme. Sans enregistrements, quand un écart apparaît, il n'y a aucun moyen de retrouver quelle variable a bougé.
Qu'est-ce qui détermine la capacité en travaux de façade ?
Une ligne tunnel s'étudie selon le projet dans la plage 500–5 000 pièces/heure avec un convoyeur à 1–6 m/min, mais c'est rarement la contrainte limitante en façade. La contrainte, ce sont généralement les temps d'immersion dans les étages de prétraitement et le nombre de changements de teinte. Quand vous menez le calcul de capacité, entrez dès le départ le nombre quotidien de changements de teinte ; sinon la capacité sur le papier et la sortie réelle divergent lourdement.
Que regarde exactement un audit ?
Les référentiels de qualification regardent le procédé, pas les marques d'équipement : relevés des bains de prétraitement, courbes de température de four, enregistrements de mesure d'épaisseur, essais d'adhérence et de tenue, traçabilité des lots de poudre. Aussi, quand l'investissement de l'atelier se planifie, les moyens de mesure et la routine d'enregistrement doivent figurer sur la liste — les ajouter après coup coûte toujours plus cher.
Synthèse : la façade est une décision de ligne, pas une décision de peinture
Le tableau devant une entreprise qui se lance en façade est clair. Le prétraitement se construit en haut de la plage 3–7 étages et ses bains se mesurent en routine. Le four tient une uniformité de ±3 °C, ses 16 programmes de cuisson permettent de gérer séparément des masses thermiques différentes, et la courbe de température se relève sur la pièce elle-même. Côté teinte, l'appariement lot / projet et une implantation à changement rapide sont mis en place. Par-dessus tout cela s'ajoute une discipline simple mais permanente, qui consigne le lot.
Si vous planifiez l'investissement dans son ensemble, notre guide de référence comment monter une installation de thermolaquage est le bon point de départ. Chaque ligne que nous construisons est fabriquée à la plus grande pièce du client — il n'y a pas de dimension catalogue — et livrée avec une garantie constructeur de 2 ans.
Envoyez-nous les dimensions de pièce, le substrat et le nombre quotidien de changements de teinte de votre projet de façade : nous déterminerons ensemble les étages et l'architecture de four qu'il appelle.