
Ön İşlem 3 Kademe mi 7 Kademe mi Olmalı?
Kademe sayısı bütçeden değil, parçanın kirliliğinden ve boyanın kaç yıl dayanması gerektiğinden çıkar. 3, 5 ve 7 kademeli ön işlemde hangi banyolar var, hangi parçaya hangisi uygun, atlanan her kademenin bedeli ne olur.
 Büyüt
Kademe sayısı bütçeden çıkmaz; parçanın ne kadar kirli geldiğinden ve boyanın ne kadar dayanması gerektiğinden çıkar. Tünel tipi hatlarımızda ön işlem 3–7 kademe arasında imal edilir. İki ucu şöyle tarif edelim: 3 kademe yağ alma + durulama + kurutma demektir; sac zaten temiz geliyorsa, parça iç mekânda kalacaksa ve boya dekoratif amaçlıysa yeterlidir. 7 kademe ise yağ alma, çift durulama, fosfatlama, pasivasyon, demineralize durulama ve kurutmanın tamamıdır; dış mekânda duracak, neme ve tuza maruz kalacak, yıllarca garanti verilecek parça için gerekir.
Sahada en sık yapılan hata da tam burada: ön işlemden kısıp fırına yatırım yapmak. Boya yüzeye tutunmadıysa fırın onu kurtarmaz. Fırın, tutunmuş boyayı pişirir; tutunmamış boyayı düzgün pişmiş halde kabartır. Ön işlem eksikliğinin faturası ilk gün değil, altıncı ayda kenardan kalkan boyada gelir.
3, 5 ve 7 kademe — hangi banyolar var
| Kademe | İçindeki banyolar | Hangi parçaya uygun | Tipik kullanım |
|---|---|---|---|
| 3 kademe | Yağ alma → durulama → kurutma | Temiz gelen, yağı hafif, iç mekânda kalacak sac parça | Mobilya iskeleti, raf, iç aksam, dekoratif ürün |
| 5 kademe | Yağ alma → durulama → fosfatlama → durulama → kurutma | Talaşlı imalattan gelen, yağlı, orta ömür beklenen parça | Makine gövdesi, pano, beyaz eşya benzeri seri üretim |
| 7 kademe | Yağ alma → durulama → durulama → fosfatlama → pasivasyon → demineralize durulama → kurutma | Dış mekân, nemli/tuzlu ortam, uzun garanti verilecek parça | Alüminyum profil, dış cephe elemanı, tarım ve iş makinesi, direk-korkuluk |
Arada 4 ve 6 kademeli çözümler de vardır; ara kademe genelde ikinci bir durulama ya da ayrı bir asit banyosudur. Hattı biz parçaya göre imal ettiğimiz için kademe sayısı katalogdan seçilmez, parça + boya ömrü hedefi ikilisinden hesaplanır.
Her kademenin işlevi ve atlanırsa ne olur
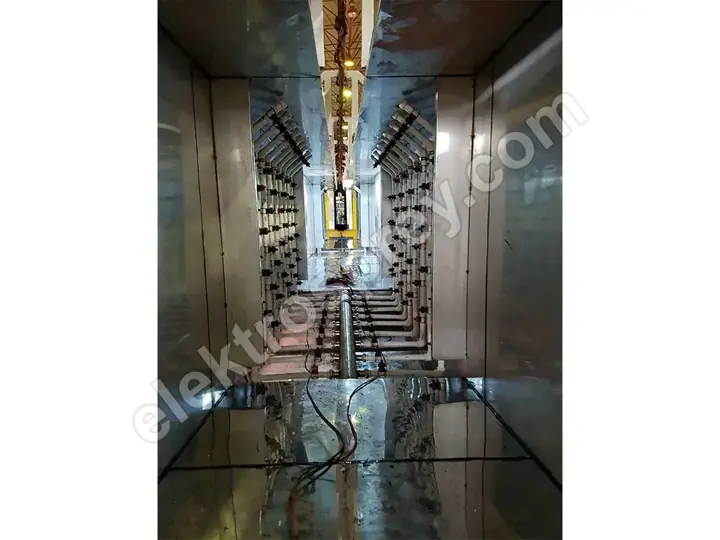
| Kademe | İşlevi | Atlanırsa ne olur |
|---|---|---|
| Yağ alma | Presleme/talaş yağını, parmak izini, kesme sıvısını yüzeyden söker | Boya yağın üzerine oturur; kraterlenme, tutunmama, ilk darbede pul pul dökülme |
| Durulama | Bir önceki banyonun kimyasalını yüzeyden alır | Kimyasal kalıntısı bir sonraki banyoyu kirletir, banyo ömrü kısalır; kurumada leke ve beyaz iz |
| Fosfatlama | Metale mikro kristal dönüşüm tabakası kurar; boyanın tutunacağı yüzeyi yaratır | Boya sadece mekanik tutunur; korozyon dayanımı belirgin düşer, çizik noktasından pas altı ilerler |
| Pasivasyon | Fosfat tabakasının gözeneklerini kapatır, tabakayı kilitler | Fosfat tabakası açık kalır; nemli ortamda korozyon fosfatın altından başlar |
| Demineralize durulama | Şebeke suyunun tuz ve mineralini yüzeyde bırakmadan son yıkamayı yapar | Kuruyan suyun bıraktığı mineral, boya altında iyon adası olur; kabarma ve kenar korozyonu |
| Kurutma | Parçayı boya kabinine tamamen kuru sokar | Nemli yüzeyde toz boya topaklanır, tutunmaz; fırında buhar kabarcığı ve iğne deliği yapar |
Tablo şunu söylüyor: kademeler birbirinin yerine geçmez. Fosfatlamayı iyi kimyasalla telafi edemezsiniz, durulamayı süreyi uzatarak telafi edemezsiniz. Her kademe farklı bir işi yapar.
Daldırma (dip) hattı mı, püskürtmeli tünel mi?

Kademe sayısı kadar önemli ikinci karar, banyolara parçanın nasıl gireceğidir.
| Daldırma (dip) hattı | Püskürtmeli tünel | |
|---|---|---|
| Yöntem | Parça sepet/askı ile banyoya batırılır, süre kadar bekler | Parça konveyörle ilerlerken nozullardan püskürtme yapılır |
| Karmaşık geometri | Güçlü — kutu profil, iç boşluk, delikli parça tam ıslanır | Zayıf — nozulun göremediği iç yüzeye kimyasal ulaşmaz |
| Kapasite | Kesikli (batch), saatlik debisi sınırlı | Sürekli akış, 500–5.000 parça/saat hattına uyar |
| Alan | Daha derli toplu, banyo başına havuz hacmi büyük | Uzun tünel gerekir; yerleşimde metre ister |
| Kimyasal etkisi | Süre ile çalışır, mekanik etki az | Püskürtme basıncı mekanik temizlik de yapar |
| Su/kimyasal tüketimi | Havuz dolumu büyük, ama devir yavaş | Sürekli sirkülasyon, kaçak ve buharlaşma kaybı daha yüksek |
Pratik kural: geometri karmaşıksa daldırma, adet yüksekse tünel. İç boşluğu olan, boru-kutu profilli, deliklerinden kimyasalın geçmesi gereken parçalarda daldırma yüzey işlem hattı doğru seçimdir. Aynı parçanın binlercesi düz akışla geçiyorsa tünel tipi toz boyama tesisi içindeki püskürtmeli tünel daha verimlidir. Bazı tesislerde ikisi birlikte kurulur: seri parça tünelden, özel geometrili parça daldırmadan geçer.
Tuz püskürtme dayanımı ile kademe sayısı ilişkisi
Tuz püskürtme (salt spray) testi, kaplamanın tuzlu sis altında kaç saat dayandığını ölçer. Burada dürüst olalım: size kesin saat rakamı veren kimseye inanmayın, çünkü sonuç kademe sayısının yanında kullanılan kimyasala, sacın cinsine, boya kalitesine, film kalınlığına ve testin yapıldığı laboratuvara göre değişir.
Söylenebilecek olan yön: kademe arttıkça dayanım artar ve artış doğrusal değildir, sıçramalıdır.
| Ön işlem | Dayanım yönü | Neden |
|---|---|---|
| 3 kademe (yalnız yağ alma) | En düşük | Dönüşüm tabakası yok; boya mekanik tutunuyor |
| 5 kademe (fosfatlı) | Belirgin sıçrama | Fosfat kristali boyaya kimyasal tutunma yüzeyi veriyor |
| 7 kademe (pasivasyon + DM durulama) | En yüksek | Tabaka kilitlenmiş, yüzeyde iyon kalıntısı yok |
En büyük sıçrama fosfatlamanın devreye girdiği yerdedir. İkinci sıçrama, pasivasyon + demineralize durulama çiftindedir. Bu yüzden bütçe sınırlıysa doğru sıra şudur: önce fosfatlamayı ekleyin, sonra son durulamayı demineralize suya çevirin.
Kademe artışının bedeli: su, atık su ve işletme
Kademe eklemek bedavaya gelmez ve bunu gizlemenin anlamı yok:
- Su tüketimi artar. Her durulama ayrı bir su akışıdır. 7 kademede üç ayrı durulama noktası vardır; birinde demineralize su kullanılır ve DM suyu üretmek için ayrı bir su hazırlama ünitesi (reçine ya da ters ozmoz) gerekir.
- Atık su yükü artar. Fosfat ve asit banyoları arıtma gerektirir. Fosfatlı bir hat, arıtma ünitesi ve deşarj izni açısından yağ almalı hattan farklı bir yükümlülük getirir. Bu, tesis planınıza girmesi gereken ayrı bir yatırım kalemidir.
- Kimyasal ve analiz maliyeti artar. Her banyonun konsantrasyonu, pH'ı ve sıcaklığı düzenli ölçülür. Kademe sayısı arttıkça bakılacak parametre sayısı da artar; bu bir personel işi demektir.
- Isıtma yükü artar. Yağ alma ve fosfat banyoları sıcak çalışır. Banyo sayısı arttıkça ısıtılacak hacim, dolayısıyla yakıt tüketimi artar.
- Hat uzar, alan artar. Her kademe tünelde metre, dipte havuz demektir. Yerleşim planınızda bu metreler baştan ayrılmalıdır — sonradan araya kademe sıkıştırmak çoğu zaman mümkün olmaz.
Bu yüzden "her ihtimale karşı 7 kademe kuralım" da doğru bir karar değildir. İç mekânda kalacak dekoratif bir ürün için 7 kademe kurmak, her gün su, kimyasal, ısı ve personel olarak parayı boşa akıtmaktır.
Karar nasıl verilir
Sırayla üç soruyu cevaplayın:
- Parça nasıl geliyor? Talaşlı imalattan yağlı mı, presten kalıp yağlı mı, depodan tozlu mu, yoksa temiz sac mı?
- Parça nerede duracak? İç mekân mı, dış cephe mi, kıyı/tuzlu ortam mı, kimyasal buhar var mı?
- Ne kadar garanti vereceksiniz? Müşterinize 2 yıl mı, 10 yıl mı söz veriyorsunuz? Bu cevap doğrudan pasivasyona ve demineralize durulamaya bakar.
Üç cevabın en zorlusu kademe sayısını belirler. Sonra bu kademeleri hattın kapasitesiyle çakıştırmak gerekir: banyo süreleri konveyör hızını sınırlar, konveyör hızı da saatlik parça sayınızı. Bu hesabı toz boya hattı kapasite hesabı yazısında adım adım anlattık. Yatırımın toplam tablosuna bakmak isterseniz toz boya tesisi kurulum maliyeti ve çatı rehberimiz toz boya tesisi kurma rehberi sıradaki adımları veriyor.
Sık sorulan sorular
3 kademe ön işlem yeterli mi?
Parça temiz geliyorsa, iç mekânda kalacaksa ve boyadan uzun ömür beklenmiyorsa yeterlidir. Mobilya iskeleti, iç aksam, raf sistemi gibi ürünlerde yaygın olarak kullanılır. Dış mekânda duracak, neme veya tuza maruz kalacak hiçbir parçada 3 kademe yeterli değildir; orada dönüşüm tabakası yokluğu ilk yıl içinde kendini gösterir.
Fosfatlama olmadan toz boya tutar mı?
Fiziksel olarak tutar, kimyasal olarak tutunmaz. Fosfatsız yüzeyde boya sadece mekanik olarak kavrar; darbe, çizik ve nem karşısında dayanımı düşüktür. Bir çizik oluştuğunda korozyon o noktadan boyanın altına ilerler. Fosfatlama, ön işlemde en büyük dayanım sıçramasını veren tek kademedir.
Demineralize su şart mı?
Boyanın uzun ömürlü olması isteniyorsa son durulamada şarttır. Şebeke suyu kuruduğunda yüzeyde kalsiyum, magnezyum ve klorür bırakır; bu kalıntılar boya filminin altında nem çeken iyon adaları oluşturur ve kabarmayı başlatır. Kısa ömürlü, iç mekân işlerde şebeke suyuyla son durulama kabul edilebilir.
Daldırma hattı mı tünel mi daha iyi?
"Daha iyi" diye tek cevap yok; parçaya bakar. Kutu profil, boru, iç boşluklu ve delikli parçalarda daldırma hattı kimyasalı her yüzeye ulaştırdığı için üstündür. Aynı geometride yüksek adetli üretimde püskürtmeli tünel, sürekli akışı ve saatlik kapasiteyi verdiği için üstündür. Karar geometri ile adet arasındaki dengede verilir.
Sonradan kademe eklenebilir mi?
Hat kurulurken bu ihtimal düşünülmüşse eklenebilir. Bunun için tünelde boş modül yeri, dipte havuz yeri, ayrıca kimyasal ve arıtma altyapısında pay bırakılmış olması gerekir. Yerleşim sıkışık planlandıysa sonradan kademe eklemek çoğu zaman hattı yeniden düzenlemek anlamına gelir. Bugün 3 kademe kuruyorsanız bile, 5 kademeye büyüme yerini baştan ayırmanızı öneririz.
Ön işlemden kısıp fırına mı yatırım yapmalı?
Hayır. En sık ve en pahalı hata budur. Fırın, yüzeye tutunmuş boyayı pişirir; tutunmamış boyayı düzgün pişmiş şekilde kabartır. Ön işlem eksikse dünyanın en homojen fırını bile sonucu kurtarmaz. Bütçe sınırlıysa doğru sıra: önce doğru kademe sayısı, sonra fırın kapasitesi.
Özet
3 kademe temiz gelen iç mekân parçası içindir; 7 kademe dış mekânda duracak, uzun garanti verilecek parça içindir. Aradaki fark fosfatlama, pasivasyon ve demineralize durulamadır — ve dayanımdaki en büyük sıçramayı bu üç kademe verir. Karşılığında su tüketimi, atık su arıtma yükümlülüğü, kimyasal analiz ve alan ihtiyacı artar. Doğru kademe sayısı, parçanızın kirliliği ile boya ömrü hedefinizin kesiştiği yerdir.
Parçanızın cinsini, nasıl kirlendiğini ve nerede kullanılacağını bize yazın — kademe sayısını ve hat tipini hesaplayıp teklif verelim.