
Co musi dawać linia, żeby obiecać trwałość na zewnątrz?
W projektach objętych zobowiązaniem do trwałości zewnętrznej decyduje nie klasa powłoki, lecz dyscyplina linii, która ją nakłada. Ten artykuł wyjaśnia, jak liczba stopni obróbki wstępnej, równomierność pieca, powtarzalność koloru i prowadzenie zapisów przekładają się na nakłady inwestycyjne w lakierni.
 Powiększ
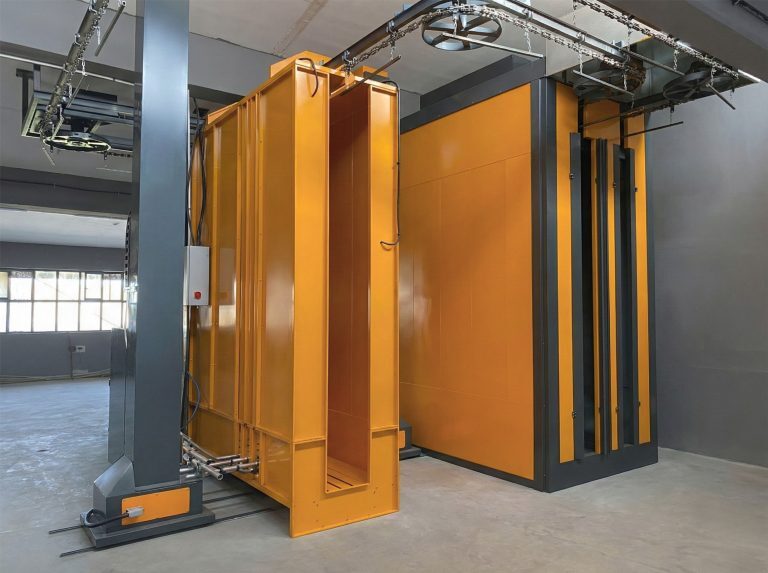
Farba proszkowa klasy superdurable do prac elewacyjnych stawia linii trzy wymagania: obróbka wstępna przesuwa się na górny kraniec pasma 3–7 stopni, piec musi dawać mierzalne okno utwardzania przy równomierności ±3 °C i 16 profilach wypalania, a produkcja musi być rejestrowana partia po partii. Bez tych trzech rzeczy prac zewnętrznych nie da się w ogóle podjąć — niezależnie od klasy powłoki — ponieważ systemy zatwierdzeń takie jak Qualicoat i GSB audytują linię i proces, a nie proszek. To rozróżnienie warto mieć w głowie przy planowaniu inwestycji: z dwóch lakierni malujących tę samą część jedna wykonuje prace wnętrzowe, a druga zdobywa zlecenia elewacyjne, choć listy ich urządzeń wyglądają podobnie.
Ten artykuł nie mówi o tym, jaką farbę kupić. Mówi o tym, co lakiernia musi spełnić, zanim zobowiąże się do prac zewnętrznych. Jak rodziny żywic zachowują się względem siebie, to osobne pytanie, omówione w tekście różnica między epoksydem, poliestrem, hybrydą i poliuretanem. Tutaj patrzymy na to, ile jeden poziom zobowiązania dokłada do kosztu linii.
Który odcinek linii ściska zobowiązanie elewacyjne?
Prace wnętrzowe wybaczają wiele. Cienki film olejowy pozostawiony na powierzchni, kilka stopni dryfu temperatury, drobna różnica koloru między partiami — kiedy część jest już zamontowana, zwykle nic z tego nikomu nie trafia na biurko. Na elewacji te same odchyłki stają się z latami mierzalne: korozja krawędziowa, utrata połysku, widoczna różnica tonu między dwoma panelami stojącymi obok siebie.
Dlatego prace zewnętrzne zaciskają na linii cztery punkty naraz.
| Odcinek linii | Prace wnętrzowe | Zobowiązanie elewacyjne | Wpływ na inwestycję |
|---|---|---|---|
| Obróbka wstępna | Liczba stopni może być niska | Przesuwa się do górnego pasma, wymagany nadzór nad kąpielami | Wysoki |
| Piec | Nastawa uznawana za wystarczającą | Wymagana krzywa temperatury mierzona na detalu | Średni |
| Zarządzanie kolorem | Zmienność między partiami tolerowana | Wymagane zapisy partii i powłoki | Niski–średni |
| Zapisy / identyfikowalność | Zwykle brak | Główny przedmiot audytu | Niski, ale ciągły |
Ostatnia kolumna może zaskakiwać: kosztowną pozycją nie jest piec, lecz obróbka wstępna. Po stronie pieca poprawnie dobrane urządzenie pokrywa już większość wymagania; po stronie obróbki wstępnej dołożenie stopnia oznacza kolejną wannę, więcej powierzchni, więcej chemii i więcej ścieków.
Obróbka wstępna: liczba stopni nie podlega tu negocjacji
O trwałości zewnętrznej rozstrzyga się w większości pod powłoką. Linia, która kończy się na odtłuszczaniu i jednym płukaniu, przez lata może nie sprawiać kłopotu na części wnętrzowej; na zewnątrz to właśnie granica, na której powłoka trzyma się metalu, rozpada się jako pierwsza pod obciążeniem wilgocią i solą.
Obróbkę wstępną — zanurzeniową albo tunelową — projektuje się w zakresie 3–7 stopni. Linia, która ma nieść zobowiązanie elewacyjne, w praktyce budowana jest na górnym krańcu tego pasma, z rozdzielonymi stopniami: odtłuszczanie, płukanie, drugie płukanie, powłoka konwersyjna (fosforanowanie albo bezchromowa alternatywa na aluminium), płukanie końcowe wodą demineralizowaną i suszenie. Jak ustala się liczbę stopni i który rodzaj zanieczyszczenia wymaga którego stopnia, krok po kroku opisuje tekst ile stopni obróbki wstępnej potrzebujesz.
Ukrytym kosztem dołożenia stopnia jest nadzór nad kąpielą. Jeśli stężenie, temperatura, pH i przewodność nie są zapisywane na każdej zmianie, stopień w audycie nie liczy się wcale, choć fizycznie stoi w linii. Dlatego plan inwestycji powinien umieścić rutynę pomiaru i zapisu tuż obok wanien zanurzeniowej linii obróbki powierzchni; wykonanie wanien to wydatek jednorazowy, dyscyplina zapisów jest stała.
Ilu stopni obróbki wstępnej wymagają prace elewacyjne?
Podanie jednej liczby byłoby mylące, bo liczba stopni zależy od podłoża i od tego, jak brudna faktycznie przychodzi część. Na profilu aluminiowym powłoka konwersyjna i płukanie demineralizatem nie podlegają negocjacji; na zaolejonej blasze stalowej mnożą się natomiast stopnie odtłuszczania i płukania. Reguła ogólna: prace wnętrzowe można zbudować na dolnym krańcu pasma, zobowiązanie elewacyjne domaga się górnego. Liczbę stopni ustal na podstawie zmierzonego zabrudzenia swoich realnych detali, a nie z katalogu.
Piec: wąskie okno utwardzania musi być mierzalne
Trwałe receptury stosowane na zewnątrz łączy jedna cecha — węższe okno utwardzania. Niedopieczenie kosztuje wytrzymałość mechaniczną i przyczepność; przepieczenie przesuwa kolor i połysk. Na elewacji jedno i drugie w końcu ujawnia się w terenie.
Dlatego linia elewacyjna potrzebuje od pieca nie wysokiej temperatury, lecz powtarzalności. W komorowym piecu elektrycznym zakres pracy 80–250 °C, regulacja PID, równomierność ±3 °C i 16 profili wypalania odpowiadają dokładnie na tę potrzebę: ciężki profil aluminiowy i cienka część z blachy nie są wypalane na tym samym profilu, dostają osobne rampy. W piecu gazowym z załadunkiem górnym pasmo 140–220 °C i zakres 50 000–500 000 kcal/h dobiera się do wydajności projektu, przy 30–40% niższym koszcie energii niż w wersji elektrycznej; na pracach elewacyjnych o decyzji przesądza jednak zmierzona krzywa temperatury, a nie sama energia.
Sporządzenie raportu z pieca to osobna dyscyplina. Wymagana jest nie nastawa, lecz zapis temperatury, jaką realnie widzi powierzchnia detalu; metodę zebraliśmy w tekście jednorodność temperatury w piecu. Na linii niosącej zobowiązanie elewacyjne ten pomiar nie jest coroczną formalnością — powtarza się go za każdym razem, gdy zmienia się schemat załadunku pieca.
Jak równomierność pieca wpływa na gwarancję zewnętrzną?
Bezpośrednio. Jeśli jedna strefa pieca pracuje o kilka stopni chłodniej od pozostałych, detale w tej strefie są systematycznie niedopieczone. Wada jest niewidoczna na wyjściu; dwa albo trzy lata później wychodzi jako utrata połysku lub utrata przyczepności na jednym konkretnym fragmencie elewacji. Zmierzony i zapisany raport równomierności to najłatwiejsza do obrony część zobowiązania.
Odchyłka koloru: dlaczego tolerancja jest na zewnątrz tak wąska?
Panele elewacyjne stoją obok siebie. Przesunięcie tonu, którego nikt nie zauważyłby na częściach wnętrzowych, staje się wprost podstawą odrzucenia, gdy dwie różne partie sąsiadują ze sobą na tej samej ścianie. Powtarzalność koloru jest więc wymaganiem wobec linii, nie wobec farby.
| Źródło odchyłki | Objaw | Co to znaczy na linii |
|---|---|---|
| Inna partia proszku | Różnica tonu między grupami paneli | Przypisanie partii do projektu i zapisy |
| Rozkład grubości powłoki | Miejscowa różnica tonu na jednej części | Układ pistoletów, prędkość przenośnika |
| Prze- lub niedopieczenie | Zmiana połysku i żółknięcie | Osobny profil wypalania, krzywa pieca |
| Pozostałość przy zmianie koloru | Nieoczekiwane zanieczyszczenie tonu | Układ szybkiej zmiany koloru, czyszczenie |
| Udział odzysku | Wygląd powierzchni dryfujący w czasie | Zasada proporcji proszku świeżego do odzysku |
Przy pracy na profilu aluminiowym zmiana koloru jest też kwestią wydajności. Linia malowania proszkowego aluminium typu U obsługująca profile 3–7 m jest zaprojektowana tak, żeby zmiana koloru mieściła się poniżej 20 minut; ponieważ w pracach elewacyjnych małe partie i wiele kolorów są normą, ta liczba wprost wyznacza harmonogram dostaw.
Czy da się utrzymać ten sam kolor między różnymi partiami?
Sposobem na zagwarantowanie zgodnego wykończenia jest produkowanie części przeznaczonych na jedną ścianę, tam gdzie to możliwe, z tej samej partii proszku i na tym samym profilu wypalania. Wymaga to, żeby linia potrafiła przypisać partię do projektu — czyli zapisu, którą część pokryto z której partii i wypalono na którym profilu. Bez zapisów, kiedy różnica już się pojawi, nie ma jak ustalić, która zmienna się przesunęła.
Co wyznacza wydajność w pracach elewacyjnych?
Linię tunelową projektuje się według projektu w zakresie 500–5000 części/godz. i 1–6 m/min przenośnika, ale na pracach elewacyjnych rzadko to jest ograniczenie wiążące. Ograniczeniem jest zwykle czas zanurzenia w stopniach obróbki wstępnej i liczba zmian koloru. Robiąc obliczenie wydajności, wprowadź dzienną liczbę zmian koloru od samego początku; inaczej wydajność na papierze i realny wynik mocno się rozjadą.
Na co dokładnie patrzy audyt?
Systemy zatwierdzeń patrzą na proces, a nie na marki urządzeń: zapisy kąpieli obróbki wstępnej, krzywe temperatury pieca, zapisy pomiaru grubości powłoki, badania przyczepności i trwałości, identyfikowalność partii proszku. Dlatego przy planowaniu inwestycji na liście muszą znaleźć się także przyrządy pomiarowe i rutyna zapisu — dokładanie ich później zawsze kosztuje więcej.
Podsumowanie: elewacja to decyzja o linii, a nie o farbie
Obraz stojący przed firmą podejmującą się prac elewacyjnych jest jasny. Obróbkę wstępną buduje się na górnym krańcu pasma 3–7 stopni, a jej kąpiele mierzy się rutynowo. Piec daje równomierność ±3 °C, jego 16 profili wypalania pozwala osobno prowadzić różne masy termiczne, a krzywą temperatury zdejmuje się z samego detalu. Po stronie koloru ustawia się przypisanie partii do projektu i układ szybkiej zmiany koloru. Na tym wszystkim siedzi prosta, ale nieprzerwanie działająca dyscyplina, która zapisuje każdą partię.
Jeśli planujesz inwestycję jako całość, właściwym punktem wyjścia jest nasz przewodnik zbiorczy jak zbudować lakiernię proszkową. Każda budowana przez nas linia jest wykonywana pod największy detal klienta — nie ma rozmiarów katalogowych — i dostarczana z 2-letnią gwarancją producenta.
Prześlij nam wymiary detali swojego projektu elewacyjnego, rodzaj podłoża i dzienną liczbę zmian koloru, a wspólnie ustalimy, jakich stopni i jakiego układu pieca to wymaga.