
Konveyör Zinciri Seçimi: Çekme Yükü ve Emniyet Payı Nasıl Hesaplanır
Toz boya hattında zincir, sonradan değiştirilmesi en pahalı mekanik karardır. Bu yazı çekme kuvvetinin parça yükü, askı ölü yükü, sürtünme ve dikey tırmanış bileşenlerinden nasıl toplandığını, emniyet payının neden kopmaya değil uzamaya karşı alındığını ve büyüme payının zincir seçiminde nasıl bırakıldığını anlatır.
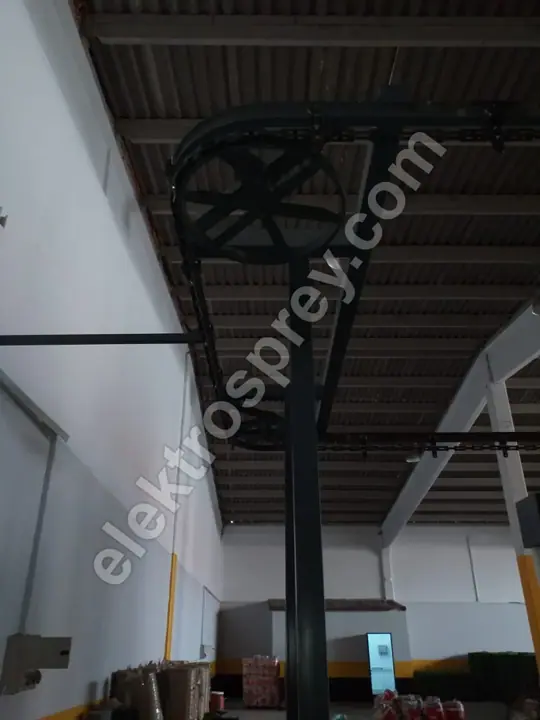 Büyüt
Toz boya hattı konveyör zincir seçimi ve çekme yükü hesabı tek bir katalog satırından çıkmaz; dört kalemin toplamıdır: taşınan parçaların toplam ağırlığı, askı ve taşıyıcıların ölü yükü, zincirin ray içindeki sürtünme direnci ve dikey tırmanışta yenilen yer çekimi. Bu dört kalem toplanır, tahrik istasyonunun ön gerilimi eklenir ve çıkan çekme kuvveti zincir üreticisinin katalog kopma mukavemetiyle bir emniyet katsayısı üzerinden oranlanır. Rakamlar projeye göre hesaplanır: hattınız 500–5.000 parça/saat bandının neresinde çalışacaksa, konveyör 1–6 m/dk aralığında hangi hızda dönecekse ve askıya kaç kilo asılacaksa zincir de ona göre belirlenir. Ürettiğimiz her hat müşterinin en büyük parçasına göre imal edilir; zincirde de katalog ölçüsü yoktur.
Zincir seçiminin ayrı bir başlık olmayı hak etmesinin sebebi şu: hattaki hemen her şey sonradan değiştirilebilir. Tabanca eklersiniz, fırına bölme koyarsınız, ön işlem kademesini büyütürsünüz. Ama ray profili, zincir adımı ve tahrik grubu bir kere döşendikten sonra hattın kalıcı iskeletidir. Yanlış seçilmiş bir zincir ilk gün sorun çıkarmaz; birkaç ay sonra uzayan zincir, atlayan tahrik dişlisi, gerdirme arabasının sonuna gelinmesi ve dönüş kavislerinde artan gürültü olarak geri döner.
Çekme kuvveti hangi kalemlerden toplanır
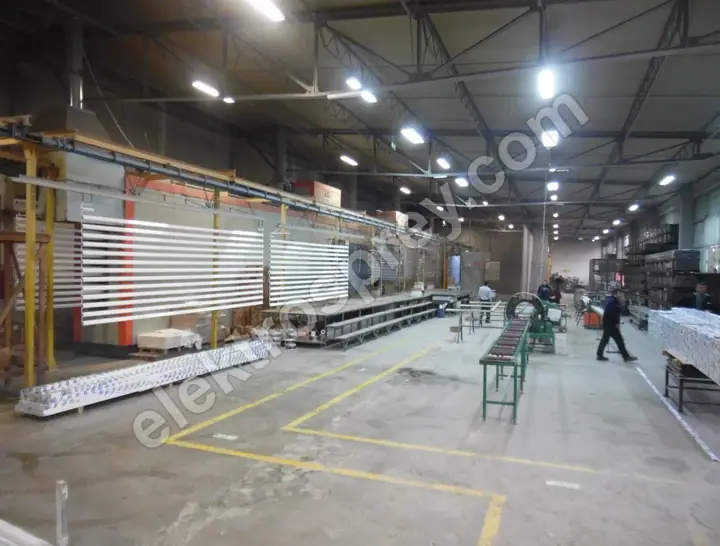
Çekme kuvveti hattın tamamı boyunca sabit değildir; tahrik istasyonuna giren noktada en yüksek değerine ulaşır. Hesap, hattı kısa parçalara bölüp her parçanın direncini üst üste eklemekle yapılır.
| Bileşen | Neyi temsil eder | Nasıl belirlenir | En sık gözden kaçan taraf |
|---|---|---|---|
| Parça yükü | Hat üzerindeki tüm parçaların anlık toplam ağırlığı | En ağır ürün karması, askı aralığı ve hat uzunluğu ile hesaplanır | Hat dolu değil, tam dolu hâliyle hesaplanmalıdır |
| Askı ölü yükü | Askı, taşıyıcı, balans ve kancaların kendi ağırlığı | Askı tasarımı kesinleşince tartılarak alınır | Ağır askılarda parça yüküne yaklaşabilir |
| Sürtünme direnci | Taşıyıcı rulmanların ray içindeki yuvarlanma direnci | Toplam düşey yük ile sürtünme katsayısının çarpımı | Fırın sıcaklığı ve yağlama rejimiyle değişir |
| Dikey tırmanış | Yükselen bölümlerde yenilen yer çekimi | Tırmanan bölümdeki yükün yükseklik bileşeni | Kısa bir rampa bile tepe yükü ikiye katlayabilir |
| Kavis direnci | Yatay ve düşey dönüşlerdeki ek sürtünme | Kavis sayısı ve yarıçapı ile artar | Sık kavisli yerleşimlerde toplamı şaşırtıcı olur |
| Ön gerilim | Zincirin sarkmasını önleyen gerdirme kuvveti | Tahrik ve gerdirme grubunun tasarımına bağlıdır | Hesaba hiç katılmadığı için sonradan pay kalmaz |
Bu tablo bir formül değil, bir kontrol listesidir. Teklif alırken üreticiden bu altı kalemin ayrı ayrı yazıldığı bir hesap isteyin; "zincir yeterlidir" cümlesi bir hesap değildir.
Askı ölü yükü: en çok küçümsenen kalem
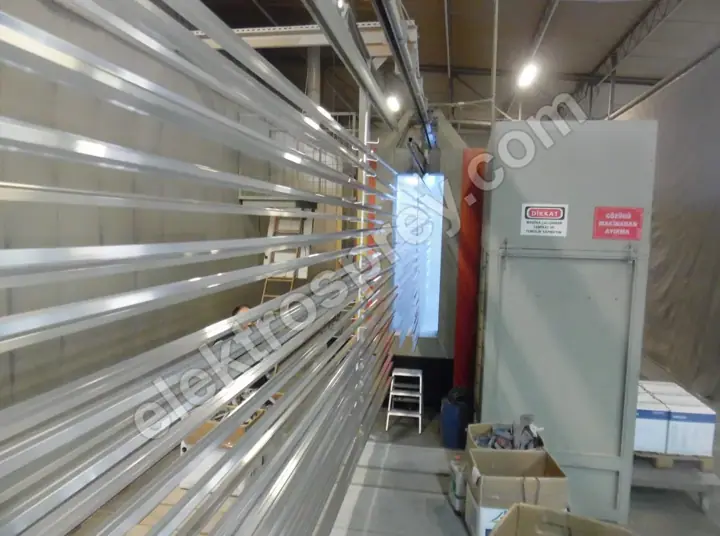
Yatırımcılar çekme yükünü çoğunlukla ürün ağırlığı üzerinden konuşur. Oysa bir boyahanede askı, parçadan bağımsız bir yüktür ve hat boyunca kesintisiz taşınır. Ağır sac parçalar için yapılan gövdeli askılar, taşıdıkları parçanın ağırlığına yaklaşabilir; profil hatlarında ise askı hafif, ama sayısı çoktur.
İkinci mesele askının kendi kalınlaşmasıdır. Askılar her turda boya alır, boyayı fırında pişirir ve zamanla üzerinde kalınlaşan katman hem ağırlık hem de elektriksel topraklama sorunu yaratır. Sıyırma ya da yakma temizliği yapılmıyorsa askı ölü yükü aylar içinde artar. Hesabı yaparken askının temiz ağırlığını değil, bakım aralığının sonundaki ağırlığını kullanmak doğru olur.
Zincir adımı, askı aralığı ve parça boyu
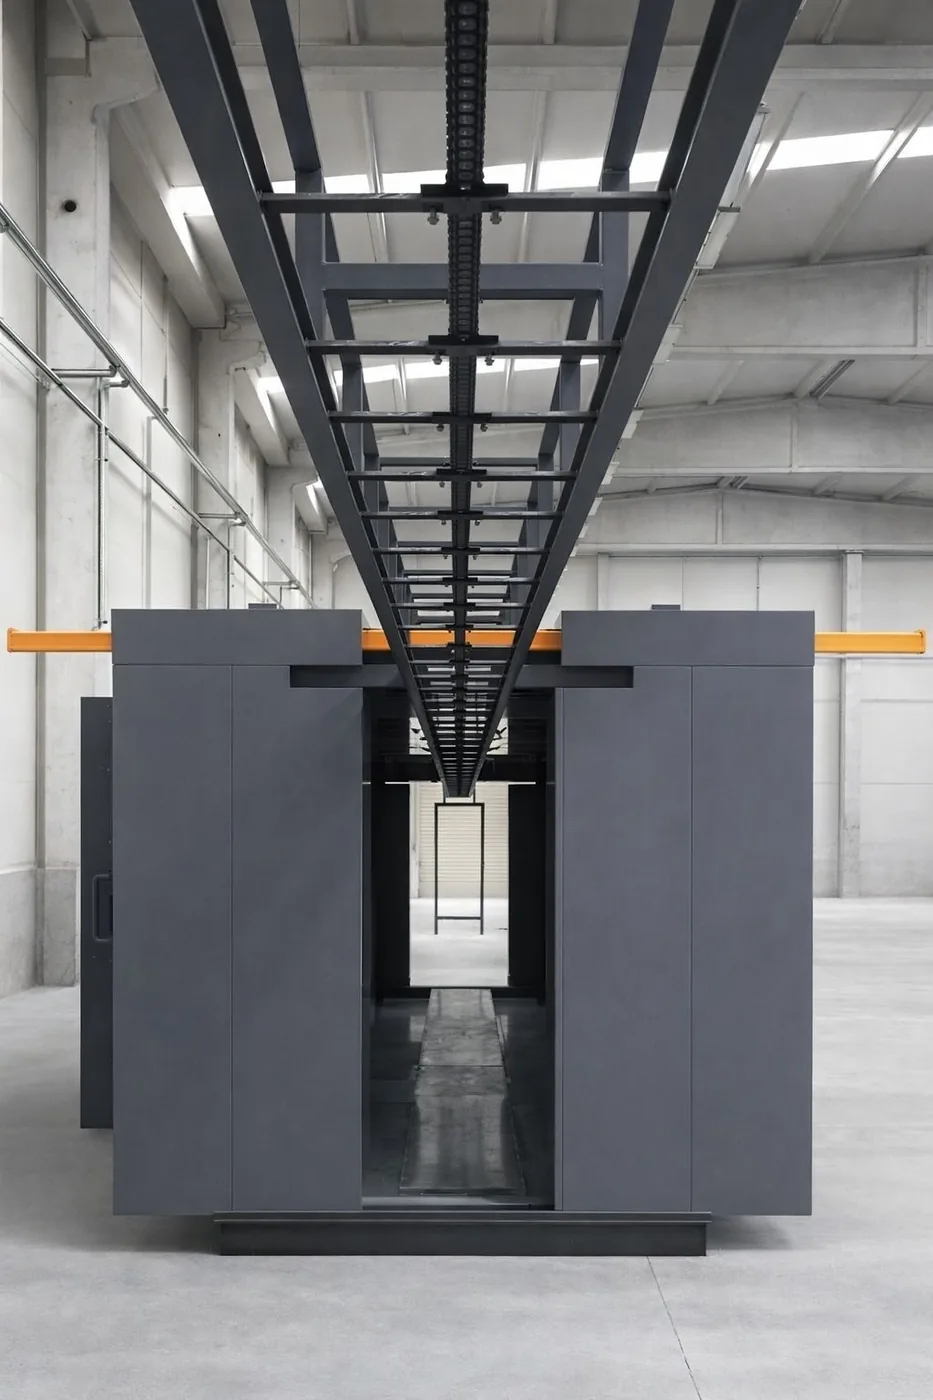
Zincir adımı ile askı aralığı ayrı iki şeydir ama birbirine bağlıdır: askılar zincire ancak belirli bağlantı noktalarından takılabilir, dolayısıyla askı aralığı adımın katları olarak çıkar. Parça boyu, salınım payı ve fırın genişliği bu aralığın alt sınırını belirler.
| Karar | Neye bakılır | Sonucu nerede görürsünüz |
|---|---|---|
| Zincir adımı | Askı yükü, kavis yarıçapı, tahrik dişlisi | Kavislerde poligon etkisi ve titreşim |
| Askı aralığı | En uzun parça + salınım payı | Parçaların birbirine çarpması, kaplama gölgesi |
| Ray profili | Toplam düşey yük ve askı aralığı | Ray sarkması, taşıyıcı ömrü |
| Taşıyıcı tipi | Fırın sıcaklığı ve yağlama rejimi | Rulman ömrü, gürültü |
| Tahrik konumu | Tepe çekme kuvvetinin oluştuğu nokta | Zincir gerilimi ve motor akımı |
| Gerdirme stroku | Zincirin öngörülen uzama payı | Bakım aralığı, zincir ömrü |
Adım için kesin bir sayı vermek, parçayı ve hattı görmeden mümkün değildir; askı yüküne, kavis yarıçaplarına ve hat uzunluğuna göre belirlenir. Kapasite tarafındaki hesabı toz boya hattı kapasite hesabı yazısında ayrıntılandırdık; askı aralığı oradaki parça/saat hedefiyle doğrudan bağlantılıdır.
Emniyet payı: zincir kopmaz, uzar
Sahada zincir kopması nadirdir. Asıl bozulma sessizdir: pimler ve burçlar aşınır, her baklada mikron mertebesinde artan boşluk hat boyunca toplanır ve zincir uzar. Uzayan zincir gerdirme arabasını sonuna kadar çeker, tahrik dişlisine tam oturmaz, dişli üzerinde tırmanmaya ve nihayet atlamaya başlar. Bu yüzden emniyet katsayısı bir kopma önlemi değil, aşınma hızını yavaşlatan bir çalışma yükü sınırıdır.
Pratik sonuç: katalog kopma mukavemetinin yakınında çalışan bir zincir teorik olarak "yeter", ama servis ömrü kısalır. Katsayı, zincir üreticisinin kendi tablosuna ve çalışma şartlarına göre belirlenir; fırın içinden geçen sıcak bölümler, sürekli üç vardiya çalışma ve tozlu ortam katsayıyı yukarı çeker. Sayıyı tedarikçinin katalogundan alın, tahminle koymayın.
Bir de yükün dinamik tarafı vardır. Zincir sabit hızda çekmez: kalkışta, duruşta ve dolu bölümün tırmanışa girdiği anda tepe yükler oluşur. Kavislerde adım nedeniyle ortaya çıkan poligon etkisi de küçük ama sürekli bir darbe kaynağıdır. Emniyet payının bir kısmı bu tepe değerleri karşılamak içindir.
Yerleşim kararları çekme yükünü nasıl değiştirir
Aynı kapasitedeki iki hat, yerleşimi yüzünden birbirinden çok farklı zincir isteyebilir. Dikey tırmanışlar, sık kavisler ve uzun fırın geçişleri direnç ekler. Bir kat farkı yaratan tırmanış, o bölümdeki yükün tamamını doğrudan çekme kuvvetine yazar; buna karşılık iniş bölümü frenleme ihtiyacı doğurur.
Ağır ve dengesiz parçalarda tek hattın tamamını aynı zincirle çekmek her zaman doğru değildir. Yük gruplarını ayırmak, biriktirme yapmak ya da farklı bölümleri ayrı tahriklerle sürmek gerekebilir; bu kararın çerçevesini havai konveyör mü power&free mi yazısında karşılaştırdık. Ağır parça taşıma tarafındaki askı ve ray tercihleri için ağır parça taşıma çözümleri yazısı tamamlayıcıdır.
Tünel tipi bir hatta zincir, ön işlem tünelinden fırına kadar tek sürekli halka olarak çalışır; bu yüzden tünel tipi toz boyama tesisi projelerinde zincir hesabı, ön işlem kademe sayısı ve fırın boyu kesinleşmeden bitirilemez. Alüminyum profil hatlarında ise yük hafif ama askı sayısı ve hat uzunluğu fazladır: 3–7 m profil taşıyan alüminyum U tipi hat yerleşiminde belirleyici kalem parça ağırlığı değil, toplam hat uzunluğu ve sürtünmedir.
Büyüme payı: bugünün değil, beş yıl sonranın hattı
Zincir seçimi, hattın sonradan ne kadar büyüyebileceğinin sınırını çizer. Hız artırmak çoğu zaman kolaydır; yük artırmak değildir. Bugünün ürün karmasına göre sınırda seçilmiş bir zincir, iki yıl sonra gelen daha ağır bir ürün ailesiyle birlikte hattın önündeki duvara dönüşür.
Bizim önerimiz, zincir ve ray tarafında planlanan yükün üzerine bilinçli bir pay bırakmak, buna karşılık tahrik motorunu bugünün ihtiyacına göre seçmektir. Motor ve redüktör sonradan büyütülebilir; ray ve zincir büyütülemez. Bu pay, yatırım kalemleri arasında en ucuz sigortadır — ancak zincir ömrünü belirleyen ikinci şart bakımdır: yağlama rejimi ve düzenli uzama ölçümü olmadan hiçbir emniyet payı zinciri kurtarmaz. Programı konveyör yağlama ve bakım planı yazısında verdik.
Sık sorulan sorular
Konveyör zinciri adımı kaç mm olmalı?
Bunun katalogdan okunacak tek bir doğru cevabı yoktur; adım, askı yüküne, kavis yarıçaplarına ve hat uzunluğuna göre belirlenir. Ağır askı ve geniş kavis daha büyük adımı, hafif profil hatları ve dar dönüşler daha küçük adımı işaret eder. Adımı önce siz seçip sonra yükü ona uydurmaya çalışmayın; sıra tersidir.
Emniyet katsayısı ne olmalı?
Katsayı, zincir üreticisinin kendi çalışma yükü tablosundan ve hattın şartlarından çıkar. Fırın içinden geçen sıcak bölümler, sürekli vardiya ve tozlu ortam katsayıyı yukarı çeker. Kesin rakamı projeye göre hesaplarız; burada verilecek genel bir sayı, sizin hattınızda ya gereksiz maliyet ya da erken aşınma demektir.
Zincirin uzadığı nasıl anlaşılır?
Üç belirti birlikte gelir: gerdirme arabasının stroku belirgin biçimde azalır, tahrik dişlisinde tırmanma sesi duyulur ve askı aralıkları hat boyunca kaymaya başlar. Doğru yöntem beklemek değil ölçmektir — belirli sayıda baklanın boyu periyodik olarak ölçülür ve ilk montaj değeriyle karşılaştırılır. Uzama üreticinin verdiği sınırı geçtiyse bölgesel yama değil, zincirin tamamının yenilenmesi gerekir.
Konveyör hızını artırırsam zinciri değiştirmem gerekir mi?
Hızı 1–6 m/dk bandı içinde artırmak çekme kuvvetini kendi başına büyütmez; asıl fark aynı anda hat üzerinde bulunan parça sayısında ortaya çıkar. Hız arttıkça askı aralığını korursanız yük aynı kalır, aralığı sıkarsanız yük artar. Kritik soru şudur: yeni hızda hattın tam dolu hâlindeki toplam ağırlık nedir? Cevap ilk hesapta kullandığınız değeri aşıyorsa zincir yeniden değerlendirilmelidir.
Zinciri hattı kurduktan sonra büyütebilir miyim?
Pratikte hayır. Daha büyük adımlı ya da daha yüksek yük sınıflı bir zincire geçmek çoğu zaman ray profilini, taşıyıcıları, tahrik dişlisini ve gerdirme grubunu da değiştirmek demektir; bu, hattın yeniden kurulmasına yakın bir iştir. Zincirde büyüme payı yatırım aşamasında bırakılır, sonradan satın alınmaz.
Özet
Çekme kuvveti hesabı altı kalemin toplamıdır: parça yükü, askı ölü yükü, sürtünme, dikey tırmanış, kavis direnci ve ön gerilim. Bu toplam, zincirin katalog değeriyle emniyet katsayısı üzerinden karşılaştırılır ve katsayı kopmaya karşı değil, aşınma ile uzamaya karşı alınır. Adım, kopma mukavemeti ve katsayı için hazır rakam aramayın — hepsi askı yüküne, kavis yarıçaplarına ve hat uzunluğuna göre projeye özel hesaplanır. Zincir hattın tek kalıcı mekanik kararı olduğu için büyüme payı burada bırakılır. Ön işlem tarafıyla birlikte planlıyorsanız daldırma yüzey işlem hattı ile konveyör yerleşimi aynı masada kararlaştırılmalıdır; ürettiğimiz her hat 2 yıl üretici garantisi ile teslim edilir.
En ağır parçanızın ağırlığını, askı tasarımınızı, hedef parça/saat değerinizi ve saha yerleşim krokinizi gönderin — çekme kuvvetini kalem kalem çıkarıp zincir ve ray sınıfını birlikte belirleyelim.