
Förbehandling: ska den ha 3 steg eller 7?
Antalet steg avgörs inte av din budget; det avgörs av hur smutsig detaljen anländer och hur länge lackskiktet ska hålla. Vilka bad som ingår i 3-, 5- och 7-stegs förbehandling, vilken detalj som passar vilken uppsättning, och vad varje överhoppat steg kostar dig senare.
 Förstora
Antalet steg avgörs inte av din budget. Det avgörs av hur smutsig detaljen anländer och hur länge lackskiktet ska överleva. Våra tunnellinjer byggs med 3 till 7 förbehandlingssteg. De två ytterligheterna ser ut så här: 3 steg betyder avfettning + sköljning + torkning; det räcker när stålet redan anländer rent, detaljen stannar inomhus och lacken är dekorativ. 7 steg är hela sekvensen — avfettning, dubbel sköljning, fosfatering, passivering, avjoniserad sköljning och torkning; det krävs för en detalj som ska stå utomhus, möta fukt och salt och bära en lång garanti.
Det är också här det vanligaste misstaget ute på plats sker: att skära i förbehandlingen för att ha råd med en större ugn. Om lacken inte binder till ytan räddar ugnen den inte. En ugn härdar lack som har bundit; lack som inte har bundit blåsar sig helt enkelt i perfekt härdat tillstånd. Räkningen för utebliven förbehandling kommer inte dag ett — den kommer månad sex, i kanten där lacken lyfter.
3, 5 och 7 steg — vilka bad som ingår
| Steg | Bad som ingår | Passar för | Typisk användning |
|---|---|---|---|
| 3 steg | Avfettning → sköljning → torkning | Rent anlända, lätt oljade plåtdetaljer som stannar inomhus | Möbelstommar, hyllsystem, invändiga komponenter, dekorativa varor |
| 5 steg | Avfettning → sköljning → fosfatering → sköljning → torkning | Detaljer från bearbetning, oljiga, med förväntad medellång livslängd | Maskinstommar, kapslingar, serieproduktion av vitvarutyp |
| 7 steg | Avfettning → sköljning → sköljning → fosfatering → passivering → avjoniserad sköljning → torkning | Utomhusdetaljer, fuktiga eller salta miljöer, lång garanti | Aluminiumprofil, fasadelement, lantbruks- och entreprenadmaskiner, stolpar och räcken |
Uppsättningar med fyra och sex steg finns också; det extra steget är oftast en andra sköljning eller ett separat syrabad. Eftersom vi bygger linjen kring din detalj plockas antalet steg aldrig ur en katalog — det räknas fram ur din detalj plus ditt mål för lackskiktets livslängd.
Vad varje steg gör, och vad som händer om du hoppar över det
| Steg | Funktion | Om det hoppas över |
|---|---|---|
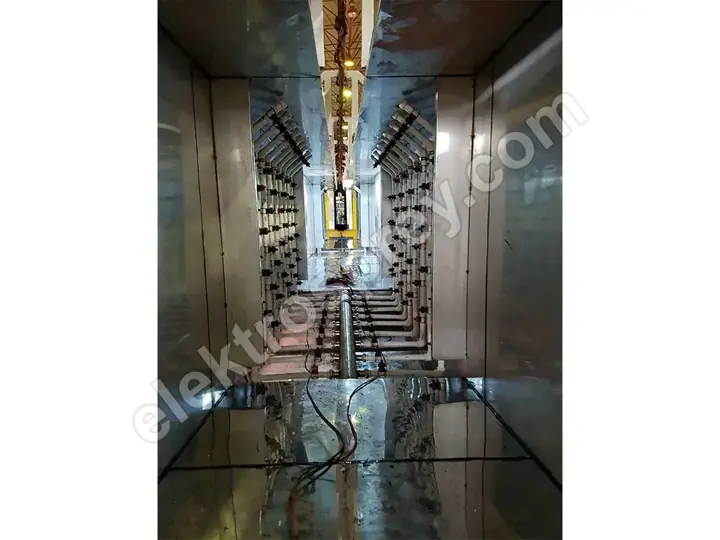
| Avfettning | Tar bort press- och bearbetningsolja, fingeravtryck och skärvätska från ytan | Lacken lägger sig ovanpå olja: kratrar, dålig vidhäftning, flagning vid första slaget |
| Sköljning | För bort föregående bads kemi från ytan | Kemikalier släpas med, förorenar nästa bad och kortar dess livslängd; fläckar och vita märken vid torkning |
| Fosfatering | Bygger ett mikrokristallint omvandlingsskikt som lacken kan förankra sig kemiskt i | Lacken griper bara mekaniskt; korrosionsmotståndet faller kraftigt och rost kryper in under skiktet från varje repa |
| Passivering | Tätar fosfatskiktets porer och låser fast det | Fosfatskiktet förblir öppet; i fuktiga förhållanden startar korrosionen under det |
| Avjoniserad (DI) sköljning | Slutsköljning som inte lämnar kvar lösta salter eller mineraler | Mineraler som blir kvar när kranvatten torkar bildar joniska punkter under skiktet: blåsbildning och kantkorrosion |
| Torkning | Skickar in detaljen helt torr i lackeringsboxen | Pulvret klumpar sig på en fuktig yta och lägger sig inte; ångbubblor och nålstick uppstår i ugnen |
Tabellen visar en sak: stegen ersätter inte varandra. Du kan inte kompensera utebliven fosfatering med bättre kemi, och du kan inte kompensera en utebliven sköljning med längre uppehållstid. Varje steg gör ett eget jobb.
Dopplinje eller spruttunnel?

Det andra beslutet, lika viktigt som antalet steg, är hur detaljen möter baden.
| Dopplinje (immersion) | Spruttunnel | |
|---|---|---|
| Metod | Detaljen sänks ned i badet i en korg eller på en upphängning och står kvar | Detaljen färdas på transportören medan munstycken sprutar på den |
| Komplex geometri | Stark — lådprofiler, invändiga hålrum och perforerade detaljer blir helt genomvätta | Svag — kemin når aldrig ytor som munstyckena inte ser |
| Kapacitet | Satsprocess, begränsad timkapacitet | Kontinuerligt flöde, matchar linjer på 500–5 000 detaljer/timme |
| Yta | Kompaktare totalt, men varje bad kräver badvolym | Kräver en lång tunnel; kostar dig meter i layouten |
| Kemisk verkan | Verkar genom uppehållstid, liten mekanisk verkan | Spruttrycket ger mekanisk rengöring på köpet |
| Vatten- och kemikalieförbrukning | Stor initial fyllning, långsam omsättning | Kontinuerlig cirkulation, större förluster genom läckage och avdunstning |
En praktisk regel: komplex geometri talar för doppning, hög volym talar för tunneln. För detaljer med invändiga hålrum, rör- och lådprofiler, eller hål som kemin måste passera genom, är en doppande ytbehandlingslinje rätt val. Där tusentals likadana detaljer rör sig i ett rakt flöde är spruttunneln inuti en pulverlackeringsanläggning av tunneltyp effektivare. Vissa anläggningar installerar båda: seriedetaljer går genom tunneln, besvärliga geometrier genom dopplinjen.
Saltdimmebeständighet kontra antal steg
Ett saltdimmetest mäter hur många timmar ett lackskikt överlever i saltdimma. Låt oss vara ärliga här: lita inte på någon som räcker dig en exakt timsiffra, eftersom resultatet inte bara beror på antalet steg utan också på kemin som används, underlaget, pulverkvaliteten, skikttjockleken och laboratoriet som kör testet.
Det som går att säga är riktningen: beständigheten stiger när steg läggs till, och stigningen är inte linjär — den kommer i språng.
| Förbehandling | Beständighetens riktning | Skäl |
|---|---|---|
| 3 steg (endast avfettning) | Lägst | Inget omvandlingsskikt; lacken griper mekaniskt |
| 5 steg (med fosfatering) | Ett tydligt språng | Fosfatkristallerna ger lacken en kemisk bindningsyta |
| 7 steg (passivering + avjoniserad sköljning) | Högst | Skiktet är tätat och ingen jonisk rest lämnas på ytan |
Det största språnget sker där fosfateringen kommer in. Det andra språnget kommer ur paret passivering + avjoniserad sköljning. Är budgeten knapp är alltså rätt ordning: lägg till fosfatering först, gör sedan om slutsköljningen till avjoniserat vatten.
Kostnaden för fler steg: vatten, avlopp och drift
Att lägga till steg är inte gratis, och det finns ingen anledning att dölja det:
- Vattenförbrukningen stiger. Varje sköljning är en egen vattenström. En 7-stegslinje har tre sköljpunkter, varav en på avjoniserat vatten — och att framställa avjoniserat vatten kräver en egen vattenbehandlingsenhet (jonbytarharts eller omvänd osmos).
- Avloppsbelastningen stiger. Fosfat- och syrabad kräver rening. En fosfateringslinje bär en annan skyldighet än en linje med enbart avfettning i fråga om reningsanläggning och utsläppstillstånd. Det är en separat investeringspost i din anläggningsplan.
- Kemikalie- och analyskostnaden stiger. Varje bad har en koncentration, ett pH och en temperatur som ska mätas enligt schema. Fler steg betyder fler parametrar att följa, vilket betyder någons arbetstid.
- Värmelasten stiger. Avfettnings- och fosfatbad går varma. Fler bad betyder mer volym att värma och mer bränsle att elda.
- Linjen blir längre. Varje steg är meter i en tunnel och ett kar på en dopplinje. De metrarna måste avsättas i din layout från början — att pressa in ett steg i efterhand går oftast inte.
Av samma skäl är "låt oss bygga 7 steg för säkerhets skull" inte heller ett sunt beslut. Att köra en 7-stegslinje för en dekorativ inomhusprodukt häller ut vatten, kemikalier, värme och arbetstid varje enskild dag.
Så fattar du beslutet
Svara på tre frågor i ordning:
- Hur anländer detaljen? Oljig från bearbetning, täckt av verktygssmörjmedel från pressen, dammig från lagret, eller ren plåt?
- Var ska detaljen leva? Inomhus, på en fasad, i en kust- eller saltmiljö, utsatt för kemiska ångor?
- Vilken garanti ska du lämna? Lovar du din kund 2 år eller 10? Det svaret talar direkt om passivering och avjoniserad sköljning.
Det mest krävande av de tre svaren sätter ditt antal steg. Sedan måste de stegen stämmas av mot linjens kapacitet: badens uppehållstider begränsar transportörhastigheten, och transportörhastigheten begränsar dina detaljer per timme. Vi går igenom den beräkningen steg för steg i kapacitetsberäkning för pulverlackeringslinje. För hela investeringsbilden täcker kostnad för att bygga en pulverlackeringsanläggning och vår huvudguide, så bygger du en pulverlackeringsanläggning, nästa steg.
Vanliga frågor
Räcker 3-stegs förbehandling?
Den räcker när detaljen anländer ren, stannar inomhus och inte förväntas hålla i decennier. Den används i stor omfattning för möbelstommar, invändiga komponenter och hyllsystem. För varje detalj som ska stå utomhus eller möta fukt och salt räcker 3 steg inte; avsaknaden av omvandlingsskikt visar sig redan under första året.
Fäster pulverlack utan fosfatering?
Fysiskt ja, kemiskt nej. På en ofosfaterad yta griper lacken enbart mekaniskt, och dess motstånd mot slag, repor och fukt är lågt. Så snart en repa uppstår vandrar korrosionen in under skiktet från den punkten. Fosfateringen är det enskilda steg som ger det största hållbarhetssprånget i förbehandlingen.
Är avjoniserat vatten nödvändigt?
För slutsköljningen är det nödvändigt om lacken ska hålla. Kranvatten lämnar kvar kalcium, magnesium och klorid när det torkar, och de resterna bildar fuktdragande joniska punkter under lackskiktet som startar blåsbildning. För kortlivat inomhusarbete är en slutsköljning med kranvatten godtagbar.
Är en dopplinje bättre än en tunnel?
Det finns inget entydigt "bättre"; det beror på detaljen. För lådprofiler, rör och detaljer med invändiga hålrum eller hål är dopplinjen överlägsen eftersom den för kemin till varje yta. För höga volymer av samma geometri är spruttunneln överlägsen eftersom den ger kontinuerligt flöde och timkapacitet. Beslutet ligger i balansen mellan geometri och kvantitet.
Går det att lägga till steg senare?
Det går, om möjligheten togs med när linjen byggdes: en tom modulplats i tunneln, karplats på dopplinjen och marginal i kemikalie- och avloppsinfrastrukturen. Planerades layouten snävt innebär ett tillkommande steg oftast att linjen måste byggas om. Även om du bygger 3 steg i dag råder vi dig att reservera plats för att växa till 5.
Ska jag skära i förbehandlingen för att satsa på ugnen?
Nej. Det är det vanligaste och dyraste misstaget. En ugn härdar lack som har bundit till ytan; lack som inte har bundit blåsar sig helt enkelt i perfekt härdat tillstånd. Är förbehandlingen för kort räddar inte världens jämnaste ugn resultatet. Med begränsad budget är rätt ordning: rätt antal steg först, ugnskapacitet sedan.
Sammanfattning
Tre steg är för rent anlända inomhusdetaljer; sju är för detaljer som ska stå utomhus under lång garanti. Skillnaden mellan dem är fosfatering, passivering och avjoniserad sköljning — och de tre stegen ger de största sprången i hållbarhet. I gengäld stiger vattenförbrukning, krav på avloppsrening, kemikalieanalys och golvyta. Rätt antal steg ligger där din detaljs smutsighet möter ditt mål för lackskiktets livslängd.
Berätta vad din detalj är, hur den blir smutsig och var den ska användas — vi räknar fram antal steg och linjetyp och lämnar offert.