
Предварителна обработка: 3 степени или 7?
Броят на степените не идва от бюджета ви; той идва от това колко замърсен пристига детайлът и колко дълго трябва да издържи покритието. Какви вани стоят в предварителната обработка на 3, 5 и 7 степени, кой детайл на коя отговаря и какво ви струва по-късно всяка пропусната степен.
 Уголеми
Броят на степените не идва от бюджета ви. Той идва от това колко замърсен пристига детайлът и колко дълго трябва да оцелее покритието. Нашите тунелни линии се изграждат с от 3 до 7 степени предварителна обработка. Двата края изглеждат така: 3 степени означава обезмасляване + изплакване + сушене; това стига, когато стоманата вече пристига чиста, детайлът остава на закрито и покритието е декоративно. 7 степени е пълната последователност — обезмасляване, двойно изплакване, фосфатиране, пасивиране, деминерализирано изплакване и сушене; тя е задължителна за детайл, който ще стои на открито, ще среща влага и сол и ще носи дълга гаранция.
Тук се случва и най-честата грешка на място: съкращаване на предварителната обработка, за да се плати по-голяма пещ. Ако покритието не се свърже с повърхността, пещта няма да го спаси. Пещта полимеризира покритие, което се е свързало; покритие, което не се е свързало, просто се издува в идеално полимеризирано състояние. Сметката за липсваща предварителна обработка не идва на първия ден — тя идва на шестия месец, по ръба, където боята се повдига.
3, 5 и 7 степени — какви вани има вътре
| Степени | Включени вани | Подходящи за | Типична употреба |
|---|---|---|---|
| 3 степени | Обезмасляване → изплакване → сушене | Чисто пристигащи, леко омаслени ламаринени детайли, които остават на закрито | Рамки за мебели, стелажи, вътрешни компоненти, декоративни изделия |
| 5 степени | Обезмасляване → изплакване → фосфатиране → изплакване → сушене | Детайли от механична обработка, омаслени, с очакван среден експлоатационен живот | Корпуси на машини, шкафове, серийно производство от типа на бялата техника |
| 7 степени | Обезмасляване → изплакване → изплакване → фосфатиране → пасивиране → деминерализирано изплакване → сушене | Детайли на открито, влажна или солена среда, дълга гаранция | Алуминиев профил, фасадни елементи, земеделска и строителна техника, стълбове и парапети |
Съществуват и схеми с четири и шест степени; допълнителната степен обикновено е второ изплакване или отделна киселинна вана. Тъй като изграждаме линията около вашия детайл, броят на степените никога не се избира от каталог — той се изчислява от вашия детайл плюс целевия живот на покритието.
Какво прави всяка степен и какво се случва, ако я пропуснете
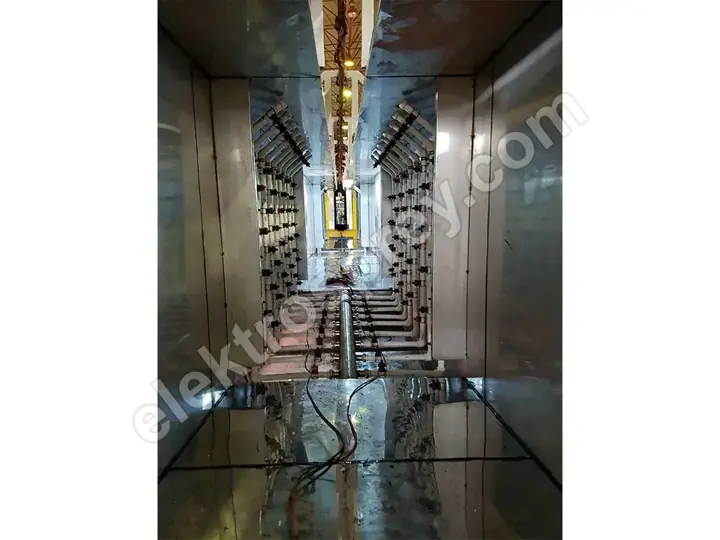
| Степен | Функция | Ако бъде пропусната |
|---|---|---|
| Обезмасляване | Отстранява от повърхността масло от преса и обработка, отпечатъци от пръсти и смазочно-охлаждаща течност | Покритието ляга върху масло: кратери, лоша адхезия, отлюспване при първия удар |
| Изплакване | Отнася от повърхността химията на предходната вана | Пренесената химия замърсява следващата вана и скъсява живота ѝ; петна и бели следи при сушене |
| Фосфатиране | Изгражда микрокристален конверсионен слой, в който покритието може да се захване химически | Покритието се захваща само механично; корозионната устойчивост пада рязко и ръждата пълзи под слоя от всяка драскотина |
| Пасивиране | Запечатва порите на фосфатния слой и го фиксира | Фосфатният слой остава отворен; при влажни условия корозията започва под него |
| Деминерализирано (DI) изплакване | Последно измиване, което не оставя разтворени соли и минерали | Минералите, останали от изсъхването на водопроводна вода, образуват йонни центрове под слоя: мехури и корозия по ръбовете |
| Сушене | Изпраща детайла в камерата за боядисване напълно сух | Прахът се сбива върху влажна повърхност и не ляга; в пещта се появяват мехури от пара и точковидни отвори |
Таблицата показва едно: степените не се заместват една друга. Не можете да компенсирате липсващо фосфатиране с по-добра химия и не можете да компенсирате липсващо изплакване с по-дълго време на престой. Всяка степен върши различна работа.
Потапяща линия или тунел с пръскане?

Второто решение, също толкова важно, колкото и броят на степените, е как детайлът влиза във ваните.
| Потапяща линия | Тунел с пръскане | |
|---|---|---|
| Метод | Детайлът се спуска във ваната в кошница или на окачване и престоява | Детайлът се движи по конвейера, докато дюзите го пръскат |
| Сложна геометрия | Силна — кутиеобразни профили, вътрешни кухини и перфорирани детайли се намокрят изцяло | Слаба — химията никога не достига повърхности, които дюзите не виждат |
| Капацитет | Партиден процес, ограничена часова производителност | Непрекъснат поток, отговаря на линии от 500–5,000 детайла/час |
| Пространство | Като цяло по-компактна, но всяка вана изисква обем | Изисква дълъг тунел; струва ви метри в разположението |
| Химическо действие | Работи чрез време на престой, слабо механично действие | Налягането на пръскане добавя механично почистване |
| Разход на вода и химикали | Голямо начално напълване, бавен оборот | Непрекъсната циркулация, по-високи загуби от течове и изпарение |
Практично правило: сложната геометрия говори за потапяне, големият обем — за тунела. За детайли с вътрешни кухини, тръбни и кутиеобразни профили или отвори, през които химията трябва да премине, правилният избор е потапяща линия за повърхностна обработка. Там, където хиляди еднакви детайли се движат в прав поток, тунелът с пръскане в рамките на един тунелен цех за прахово боядисване е по-ефективен. Някои заводи монтират и двете: серийните детайли минават през тунела, трудните геометрии — през потапящата линия.
Устойчивост в солена камера спрямо броя степени
Тестът в солена камера измерва колко часа издържа покритието в солена мъгла. Нека сме честни тук: не се доверявайте на никого, който ви дава точна стойност в часове, защото резултатът зависи не само от броя степени, но и от използваната химия, основния материал, качеството на праха, дебелината на слоя и лабораторията, която провежда теста.
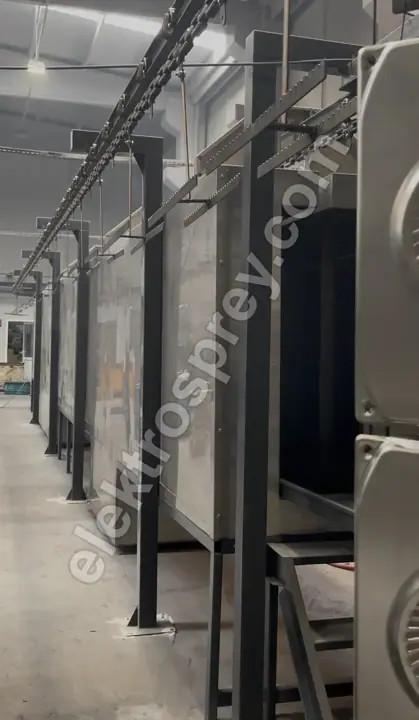
Това, което може да се каже, е посоката: устойчивостта расте с добавянето на степени, и този растеж не е линеен — той идва на скокове.
| Предварителна обработка | Посока на устойчивостта | Причина |
|---|---|---|
| 3 степени (само обезмасляване) | Най-ниска | Няма конверсионен слой; покритието се захваща механично |
| 5 степени (с фосфатиране) | Ясен скок | Фосфатните кристали дават на покритието повърхност за химическо свързване |
| 7 степени (пасивиране + DI изплакване) | Най-висока | Слоят е запечатан и по повърхността не остава йонен остатък |
Най-големият скок се случва там, където влиза фосфатирането. Вторият скок идва от двойката пасивиране + деминерализирано изплакване. Затова, ако бюджетът е ограничен, правилният ред е: първо добавете фосфатиране, после превърнете последното изплакване в деминерализирана вода.
Цената на добавянето на степени: вода, отпадъчни води и експлоатация
Добавянето на степени не е безплатно и няма смисъл да се крие:
- Разходът на вода расте. Всяко изплакване е отделен воден поток. Линия от 7 степени има три точки на изплакване, една от тях с деминерализирана вода — а производството на DI вода изисква собствен модул за водоподготовка (йонообменна смола или обратна осмоза).
- Натоварването с отпадъчни води расте. Фосфатните и киселинните вани изискват пречистване. По отношение на пречиствателна станция и разрешително за заустване фосфатиращата линия носи различно задължение от линия само с обезмасляване. Това е отделно перо в инвестиционния план на цеха ви.
- Разходът за химикали и анализи расте. Всяка вана има концентрация, pH и температура, които се измерват по график. Повече степени означава повече параметри за проследяване, което означава време на човек.
- Топлинното натоварване расте. Обезмасляващите и фосфатните вани работят горещи. Повече вани означава повече обем за нагряване и повече изгорено гориво.
- Линията се удължава. Всяка степен е метри в тунел и вана в потапяща линия. Тези метри трябва да са предвидени в разположението ви от самото начало — вмъкването на степен впоследствие обикновено не е възможно.
По същата причина и „нека изградим 7 степени за всеки случай“ не е разумно решение. Работата с линия от 7 степени за декоративен продукт за закрито изхвърля вода, химикали, топлина и труд всеки един ден.
Как да вземете решението
Отговорете на три въпроса по ред:
- Как пристига детайлът? Омаслен от механична обработка, покрит със смазка за матрици от пресата, прашен от склада или чиста ламарина?
- Къде ще живее детайлът? На закрито, на фасада, в крайбрежна или солена среда, изложен на химически пари?
- Каква гаранция ще давате? Обещавате ли на клиента си 2 години или 10? Този отговор говори директно за пасивирането и деминерализираното изплакване.
Най-взискателният от трите отговора определя броя на степените ви. След това тези степени трябва да се съгласуват с капацитета на линията: времената на престой във ваните ограничават скоростта на конвейера, а скоростта на конвейера ограничава детайлите ви на час. Преминаваме през това изчисление стъпка по стъпка в изчисление на капацитета на линията за прахово боядисване. За пълната инвестиционна картина следващите стъпки покриват разходите за изграждане на цех за прахово боядисване и основното ни ръководство, как се изгражда цех за прахово боядисване.
Често задавани въпроси
Достатъчна ли е предварителна обработка на 3 степени?
Достатъчна е, когато детайлът пристига чист, остава на закрито и от него не се очаква да издържи десетилетия. Използва се широко за рамки на мебели, вътрешни компоненти и стелажни системи. За всеки детайл, който ще стои на открито или ще среща влага и сол, 3 степени не стигат; липсата на конверсионен слой се проявява още през първата година.
Ще залепне ли праховото боядисване без фосфатиране?
Физически да, химически не. Върху нефосфатирана повърхност покритието се захваща само механично и устойчивостта му на удар, надраскване и влага е ниска. Появи ли се веднъж драскотина, корозията тръгва под слоя от тази точка. Фосфатирането е единствената степен, която носи най-големия скок в дълготрайността на предварителната обработка.
Задължителна ли е деминерализираната вода?
За последното изплакване тя е задължителна, ако покритието трябва да издържи. Водопроводната вода оставя при изсъхване калций, магнезий и хлориди, а тези остатъци образуват под слоя боя йонни центрове, привличащи влага, които започват образуването на мехури. За работа на закрито с кратък живот последно изплакване с водопроводна вода е приемливо.
По-добра ли е потапящата линия от тунела?
Няма едно-единствено „по-добро“; зависи от детайла. За кутиеобразни профили, тръби и детайли с вътрешни кухини или отвори потапящата линия превъзхожда, защото носи химията до всяка повърхност. За големи количества от една и съща геометрия тунелът с пръскане превъзхожда, защото осигурява непрекъснат поток и часова производителност. Решението стои върху баланса между геометрия и количество.
Могат ли степени да се добавят по-късно?
Могат, ако тази възможност е била предвидена при изграждането на линията: свободна позиция за модул в тунела, място за вана в потапящата линия и резерв в инфраструктурата за химикали и отпадъчни води. Ако разположението е било планирано плътно, добавянето на степен по-късно обикновено означава преподреждане на линията. Дори днес да изграждате 3 степени, съветваме да запазите място за разрастване до 5.
Да съкратя ли предварителната обработка, за да инвестирам в пещта?
Не. Това е най-честата и най-скъпа грешка. Пещта полимеризира покритие, което се е свързало с повърхността; покритие, което не се е свързало, просто се издува в идеално полимеризирано състояние. Ако предварителната обработка е недостатъчна, дори най-равномерната пещ на света няма да спаси резултата. При ограничен бюджет правилният ред е: първо правилният брой степени, после капацитетът на пещта.
Обобщение
Три степени са за чисто пристигащи детайли за закрито; седем са за детайли, които ще стоят на открито с дълга гаранция. Разликата между тях са фосфатирането, пасивирането и деминерализираното изплакване — и точно тези три степени носят най-големите скокове в дълготрайността. В замяна нарастват разходът на вода, задълженията за пречистване на отпадъчни води, химическите анализи и заеманата площ. Правилният брой степени е там, където замърсеността на вашия детайл се среща с целевия живот на покритието ви.
Кажете ни какъв е детайлът ви, как се замърсява и къде ще се използва — ще изчислим броя на степените и типа линия и ще дадем оферта.