
Forbehandling: bør den ha 3 trinn eller 7?
Antall trinn kommer ikke fra budsjettet deres; det kommer an på hvor skittent emnet ankommer og hvor lenge lakken skal holde. Hvilke bad som ligger inne i forbehandling med 3, 5 og 7 trinn, hvilket emne som passer til hva, og hva hvert trinn dere hopper over, koster dere senere.
 Forstørr
Antall trinn kommer ikke fra budsjettet deres. Det kommer an på hvor skittent emnet ankommer og hvor lenge lakken skal overleve. Tunnellinjene våre bygges med 3 til 7 forbehandlingstrinn. De to ytterpunktene ser slik ut: 3 trinn betyr avfetting + skyll + tørking; det holder når stålet allerede ankommer rent, emnet blir stående innendørs og lakken er dekorativ. 7 trinn er den fulle sekvensen — avfetting, dobbel skyll, fosfatering, passivering, avionisert skyll og tørking; det kreves for et emne som skal stå utendørs, møte fukt og salt og bære en lang garanti.
Det er også her den vanligste feilen ute på anlegget skjer: å kutte i forbehandlingen for å betale for en større ovn. Binder ikke lakken seg til underlaget, redder ikke ovnen den. En ovn herder lakk som har bundet seg; lakk som ikke har bundet seg, blemmer rett og slett i perfekt herdet tilstand. Regningen for manglende forbehandling kommer ikke dag én — den kommer i måned seks, på kanten der lakken løsner.
3, 5 og 7 trinn — hvilke bad som ligger inne
| Trinn | Bad som inngår | Passer til | Typisk bruk |
|---|---|---|---|
| 3 trinn | Avfetting → skyll → tørking | Rent ankommende, lett oljede plateemner som blir stående innendørs | Møbelrammer, reoler, innvendige komponenter, dekorative varer |
| 5 trinn | Avfetting → skyll → fosfatering → skyll → tørking | Emner fra bearbeiding, oljete, med forventet middels levetid | Maskinkabinetter, skap, serieproduksjon av hvitevaretypen |
| 7 trinn | Avfetting → skyll → skyll → fosfatering → passivering → avionisert skyll → tørking | Utendørs emner, fuktige eller salte miljøer, lang garanti | Aluminiumsprofil, fasadeelementer, landbruks- og anleggsmaskiner, stolper og rekkverk |
Løsninger med fire og seks trinn finnes også; det ekstra trinnet er som regel en skyll nummer to eller et eget syrebad. Fordi vi bygger linjen rundt emnet deres, plukkes aldri antall trinn fra en katalog — det beregnes ut fra emnet deres pluss målet for lakkens levetid.
Hva hvert trinn gjør, og hva som skjer om det hoppes over
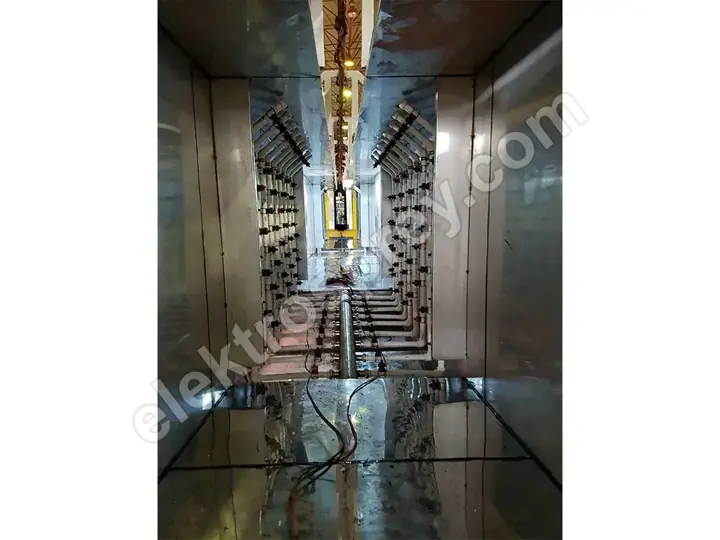
| Trinn | Funksjon | Hvis det hoppes over |
|---|---|---|
| Avfetting | Fjerner presse- og bearbeidingsolje, fingeravtrykk og skjærevæske fra overflaten | Lakken legger seg oppå olje: kratere, dårlig heft, avflassing ved første slag |
| Skylling | Fører kjemien fra forrige bad bort fra overflaten | Kjemikalier som dras med, forurenser neste bad og forkorter levetiden; flekker og hvite merker ved tørking |
| Fosfatering | Bygger et mikrokrystallinsk konverteringssjikt som lakken kan binde seg kjemisk til | Lakken griper bare mekanisk; korrosjonsmotstanden faller kraftig og rust kryper under filmen fra enhver ripe |
| Passivering | Tetter porene i fosfatsjiktet og låser det | Fosfatsjiktet blir stående åpent; i fuktige forhold starter korrosjonen under det |
| Avionisert skyll | Siste vask som ikke etterlater oppløste salter eller mineraler | Mineraler som blir igjen når ledningsvann tørker, danner ioniske punkter under filmen: blemmer og kantkorrosjon |
| Tørking | Sender emnet inn i lakkeringskabinettet helt tørt | Pulveret klumper seg på en fuktig overflate og legger seg ikke; dampbobler og nålestikk oppstår i ovnen |
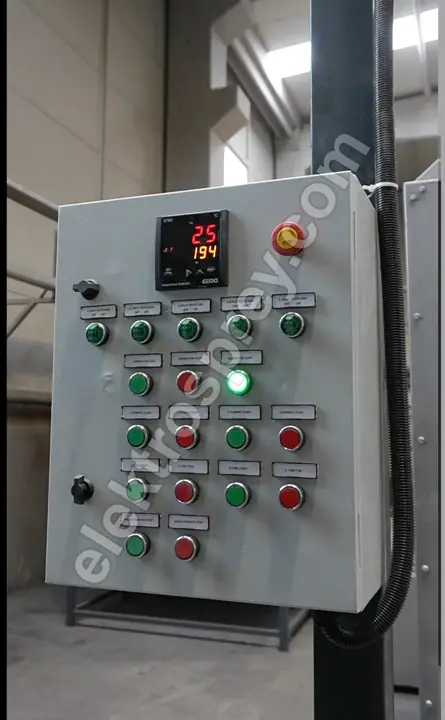
Tabellen gjør ett poeng: trinnene erstatter ikke hverandre. Dere kan ikke kompensere for manglende fosfatering med bedre kjemi, og dere kan ikke kompensere for en manglende skyll med lengre oppholdstid. Hvert trinn gjør en annen jobb.
Dyppelinje eller spraytunnel?

Den andre avgjørelsen, like viktig som antall trinn, er hvordan emnet møter badene.
| Dyppelinje (neddykking) | Spraytunnel | |
|---|---|---|
| Metode | Emnet senkes ned i badet i kurv eller på oppheng og blir liggende | Emnet går på transportøren mens dyser sprayer det |
| Kompleks geometri | Sterk — hulprofiler, innvendige hulrom og perforerte emner blir gjennomvætet | Svak — kjemien når aldri flater dysene ikke ser |
| Kapasitet | Batchprosess, begrenset timekapasitet | Kontinuerlig flyt, passer linjer på 500–5 000 emner/time |
| Areal | Mer kompakt totalt, men hvert bad krever karvolum | Krever en lang tunnel; koster meter i layouten |
| Kjemisk virkning | Virker gjennom oppholdstid, lite mekanisk virkning | Spraytrykket gir mekanisk rengjøring i tillegg |
| Vann- og kjemikalieforbruk | Stor førstefylling, langsom utskifting | Kontinuerlig sirkulasjon, større tap til lekkasje og fordamping |
En praktisk regel: kompleks geometri favoriserer dypping, høyt volum favoriserer tunnelen. For emner med innvendige hulrom, rør- og hulprofiler eller hull kjemien må passere gjennom, er en overflatebehandlingslinje av dyppetype det riktige valget. Der tusenvis av samme emne går gjennom i rett flyt, er spraytunnelen inne i et pulverlakkeringsanlegg av tunneltype mer effektiv. Noen anlegg installerer begge: serieemner går gjennom tunnelen, vanskelige geometrier gjennom dyppelinjen.
Saltsprøytemotstand mot antall trinn
En saltsprøytetest måler hvor mange timer en lakk overlever i salttåke. La oss være ærlige her: stol ikke på noen som gir dere et eksakt timetall, for resultatet avhenger ikke bare av antall trinn, men av kjemien som brukes, underlaget, pulverkvaliteten, filmtykkelsen og laboratoriet som kjører testen.
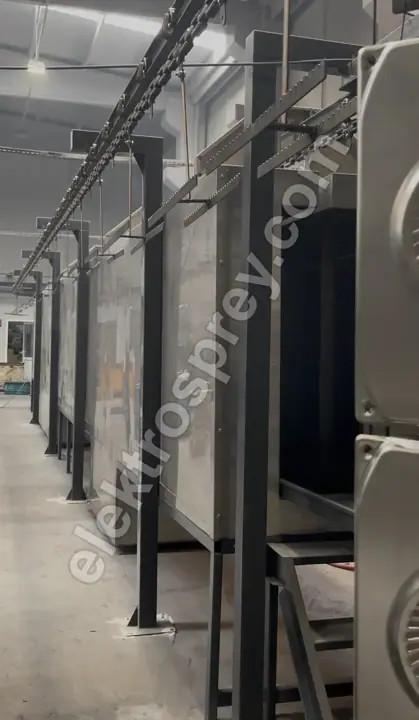
Det som kan sies, er retningen: motstanden stiger når trinn legges til, og stigningen er ikke lineær — den kommer i sprang.
| Forbehandling | Retning på motstanden | Årsak |
|---|---|---|
| 3 trinn (kun avfetting) | Lavest | Ingen konverteringssjikt; lakken griper mekanisk |
| 5 trinn (med fosfatering) | Et tydelig sprang | Fosfatkrystallene gir lakken en kjemisk bindeflate |
| 7 trinn (passivering + avionisert skyll) | Høyest | Sjiktet er tettet, og ingen ioniske rester blir igjen på overflaten |
Det største spranget skjer der fosfateringen kommer inn. Det andre spranget kommer fra paret passivering + avionisert skyll. Er budsjettet stramt, er den riktige rekkefølgen altså: legg til fosfatering først, og gjør deretter den siste skyllen om til avionisert vann.
Kostnaden ved å legge til trinn: vann, avløp og drift
Å legge til trinn er ikke gratis, og det er ingen grunn til å skjule det:
- Vannforbruket stiger. Hver skyll er en egen vannstrøm. En linje med 7 trinn har tre skyllepunkter, ett av dem på avionisert vann — og å produsere avionisert vann krever sin egen vannbehandlingsenhet (resin eller omvendt osmose).
- Avløpsbelastningen stiger. Fosfat- og syrebad krever behandling. En fosfateringslinje bærer en annen forpliktelse enn en linje med bare avfetting når det gjelder renseanlegg og utslippstillatelse. Det er en egen kostnadslinje i anleggsplanen deres.
- Kjemikalie- og analysekostnaden stiger. Hvert bad har en konsentrasjon, en pH og en temperatur som skal måles etter plan. Flere trinn betyr flere parametere å følge, som betyr en persons tid.
- Varmebelastningen stiger. Avfettings- og fosfatbad går varme. Flere bad betyr mer volum å varme opp og mer brensel brent.
- Linjen blir lengre. Hvert trinn er meter i en tunnel og et kar på en dyppelinje. De meterne må settes av i layouten fra starten — å presse inn et trinn i ettertid er som regel ikke mulig.
Av samme grunn er «la oss bygge 7 trinn for sikkerhets skyld» heller ingen fornuftig avgjørelse. Å kjøre en linje med 7 trinn for et dekorativt innendørsprodukt heller vann, kjemikalier, varme og arbeidskraft ut hver eneste dag.
Slik tas avgjørelsen
Svar på tre spørsmål i rekkefølge:
- Hvordan ankommer emnet? Oljete fra bearbeiding, dekket av pressesmøremiddel, støvete fra lager, eller ren plate?
- Hvor skal emnet leve? Innendørs, på en fasade, i et kyst- eller saltmiljø, utsatt for kjemisk damp?
- Hvilken garanti skal dere gi? Lover dere kunden 2 år eller 10? Det svaret peker rett på passivering og avionisert skyll.
Det strengeste av de tre svarene setter antall trinn. Deretter må de trinnene forenes med linjekapasiteten: oppholdstidene i badene begrenser transportørhastigheten, og transportørhastigheten begrenser emner per time. Vi går gjennom den beregningen trinn for trinn i kapasitetsberegning for pulverlakkeringslinje. For hele investeringsbildet dekker kostnaden ved å etablere et pulverlakkeringsanlegg og hovedguiden vår, slik bygger dere et pulverlakkeringsanlegg, de neste stegene.
Ofte stilte spørsmål
Er forbehandling med 3 trinn nok?
Det er nok når emnet ankommer rent, blir stående innendørs og ikke forventes å holde i tiår. Det brukes mye til møbelrammer, innvendige komponenter og reolsystemer. For ethvert emne som skal stå utendørs eller møte fukt og salt, er 3 trinn ikke nok; fraværet av et konverteringssjikt viser seg innen det første året.
Fester pulverlakk seg uten fosfatering?
Fysisk ja, kjemisk nei. På en ufosfatert overflate griper lakken bare mekanisk, og motstanden mot slag, riper og fuktighet er lav. Så snart det oppstår en ripe, vandrer korrosjonen under filmen fra det punktet. Fosfatering er det ene trinnet som gir det største holdbarhetsspranget i forbehandlingen.
Er avionisert vann nødvendig?
For den siste skyllen er det nødvendig hvis lakken skal holde. Ledningsvann etterlater kalsium, magnesium og klorid når det tørker, og de restene danner fuktsugende ioniske punkter under lakkfilmen som starter blemmedannelse. For innendørsarbeid med kort levetid er en siste skyll med ledningsvann akseptabelt.
Er en dyppelinje bedre enn en tunnel?
Det finnes ikke ett «bedre»; det avhenger av emnet. For hulprofiler, rør og emner med innvendige hulrom eller hull er dyppelinjen overlegen, fordi den fører kjemien til hver flate. For store volumer av samme geometri er spraytunnelen overlegen, fordi den gir kontinuerlig flyt og timekapasitet. Avgjørelsen ligger i balansen mellom geometri og mengde.
Kan trinn legges til senere?
Det kan de, hvis muligheten ble tatt med da linjen ble bygget: en ledig modulposisjon i tunnelen, karplass på dyppelinjen og reserve i kjemikalie- og avløpsinfrastrukturen. Ble layouten planlagt trangt, betyr et ekstra trinn senere som regel at linjen må legges om. Selv om dere bygger 3 trinn i dag, råder vi dere til å reservere plassen for å vokse til 5.
Bør jeg kutte i forbehandlingen for å investere i ovnen?
Nei. Dette er den vanligste og dyreste feilen. En ovn herder lakk som har bundet seg til overflaten; lakk som ikke har bundet seg, blemmer rett og slett i perfekt herdet tilstand. Er forbehandlingen for kort, redder ikke verdens jevneste ovn resultatet. Med et begrenset budsjett er den riktige rekkefølgen: riktig antall trinn først, ovnskapasitet deretter.
Oppsummering
Tre trinn er for rent ankommende innendørsemner; sju er for emner som skal stå utendørs under lang garanti. Forskjellen mellom dem er fosfatering, passivering og avionisert skyll — og de tre trinnene gir de største sprangene i holdbarhet. Til gjengjeld øker vannforbruk, forpliktelser til avløpsbehandling, kjemisk analyse og gulvareal. Det riktige antallet trinn ligger i skjæringspunktet mellom hvor skittent emnet deres er og målet for lakkens levetid.
Fortell oss hva emnet deres er, hvordan det blir skittent og hvor det skal brukes — vi beregner antall trinn og linjetype og gir dere tilbud.