
Pretratamiento: ¿3 etapas o 7?
El número de etapas no lo decide su presupuesto, sino lo sucia que llega la pieza y cuánto tiene que durar el recubrimiento. Qué baños hay dentro de un pretratamiento de 3, 5 y 7 etapas, qué pieza encaja con cada uno y qué le cuesta después cada etapa que se salta.
 Ampliar
El número de etapas no lo decide su presupuesto. Lo deciden lo sucia que llega la pieza y cuánto tiene que sobrevivir el recubrimiento. Nuestras líneas tipo túnel se construyen con 3 a 7 etapas de pretratamiento. Los dos extremos son así: 3 etapas significa desengrase + aclarado + secado; basta cuando el acero llega ya limpio, la pieza se queda en interior y el recubrimiento es decorativo. 7 etapas es la secuencia completa —desengrase, doble aclarado, fosfatado, pasivado, aclarado desmineralizado y secado— y es obligada para una pieza que va a estar a la intemperie, va a encontrarse humedad y sal y va a llevar una garantía larga.
Aquí es también donde se comete el error más habitual en obra: recortar el pretratamiento para pagar un horno más grande. Si el recubrimiento no se ancla a la superficie, el horno no lo va a rescatar. Un horno polimeriza un recubrimiento que ha anclado; el que no ha anclado se ampolla igual, solo que perfectamente polimerizado. La factura de un pretratamiento insuficiente no llega el primer día: llega en el sexto mes, por el canto donde la pintura se levanta.
3, 5 y 7 etapas: qué baños hay dentro
| Etapas | Baños incluidos | Adecuado para | Uso típico |
|---|---|---|---|
| 3 etapas | Desengrase → aclarado → secado | Piezas de chapa que llegan limpias, ligeramente aceitadas, que se quedan en interior | Estructuras de mobiliario, estanterías, componentes internos, artículos decorativos |
| 5 etapas | Desengrase → aclarado → fosfatado → aclarado → secado | Piezas procedentes de mecanizado, aceitosas, con vida de servicio media prevista | Bastidores de máquina, armarios, series tipo línea blanca |
| 7 etapas | Desengrase → aclarado → aclarado → fosfatado → pasivado → aclarado desmineralizado → secado | Piezas de exterior, ambientes húmedos o salinos, garantía larga | Perfil de aluminio, elementos de fachada, maquinaria agrícola y de construcción, postes y barandillas |
También existen configuraciones de cuatro y seis etapas; la etapa añadida suele ser un segundo aclarado o un baño ácido independiente. Como construimos la línea alrededor de su pieza, el número de etapas no se elige nunca de un catálogo: se calcula a partir de su pieza y de su objetivo de vida del recubrimiento.
Qué hace cada etapa y qué pasa si se salta
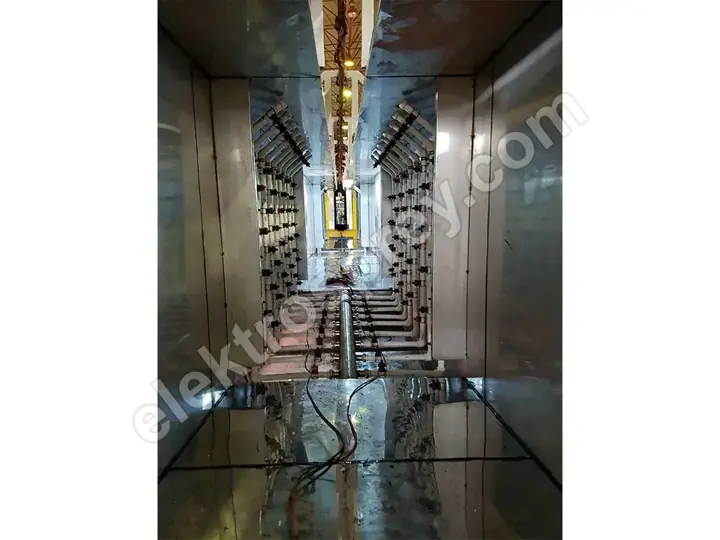
| Etapa | Función | Si se salta |
|---|---|---|
| Desengrase | Retira de la superficie el aceite de estampación y mecanizado, las huellas y el fluido de corte | El recubrimiento se apoya sobre aceite: cráteres, mala adherencia, desconchado al primer golpe |
| Aclarado | Arrastra fuera de la superficie la química del baño anterior | El arrastre químico contamina el baño siguiente y acorta su vida; manchas y marcas blancas al secar |
| Fosfatado | Forma una capa de conversión microcristalina en la que el recubrimiento puede anclarse químicamente | El recubrimiento solo agarra mecánicamente; la resistencia a la corrosión cae en picado y el óxido avanza bajo la película desde cualquier arañazo |
| Pasivado | Sella los poros de la capa de fosfato y la fija | La capa de fosfato queda abierta; en ambiente húmedo la corrosión empieza por debajo |
| Aclarado desmineralizado (DI) | Lavado final que no deja atrás sales ni minerales disueltos | Los minerales que deja al secar el agua de red forman puntos iónicos bajo la película: ampollamiento y corrosión de cantos |
| Secado | Envía la pieza a la cabina de pintura completamente seca | El polvo se apelmaza sobre una superficie húmeda y no extiende; en el horno aparecen burbujas de vapor y microporos |
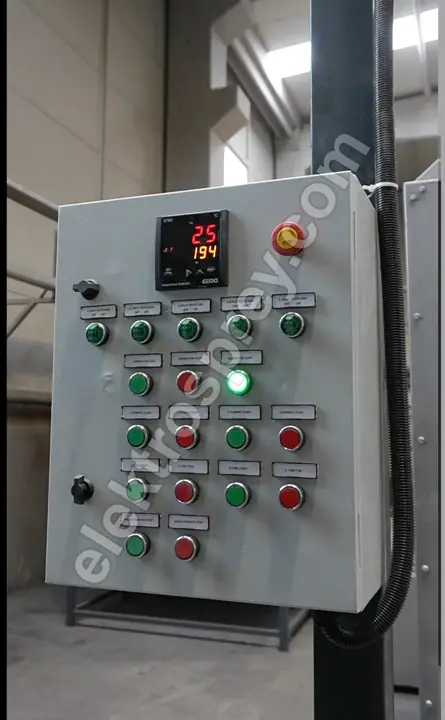
La tabla deja clara una cosa: las etapas no se sustituyen entre sí. No se compensa un fosfatado ausente con mejor química, ni un aclarado ausente con más tiempo de permanencia. Cada etapa hace un trabajo distinto.
¿Línea de inmersión o túnel de aspersión?

La segunda decisión, tan importante como el número de etapas, es cómo entra la pieza en los baños.
| Línea de inmersión | Túnel de aspersión | |
|---|---|---|
| Método | La pieza se sumerge en el baño en cesta o colgada y permanece un tiempo | La pieza avanza sobre el transportador mientras las boquillas la rocían |
| Geometría compleja | Fuerte: perfiles cerrados, cavidades internas y piezas perforadas se mojan por completo | Débil: la química no llega a las superficies que las boquillas no ven |
| Capacidad | Proceso por lotes, producción horaria limitada | Flujo continuo, encaja con líneas de 500 a 5.000 piezas/hora |
| Espacio | Más compacto en conjunto, pero cada baño necesita volumen de cuba | Necesita un túnel largo; le cuesta metros en la distribución |
| Acción química | Trabaja por tiempo de permanencia, con poca acción mecánica | La presión de aspersión añade limpieza mecánica |
| Consumo de agua y químicos | Llenado inicial grande, renovación lenta | Circulación continua, mayores pérdidas por fugas y evaporación |
Una regla práctica: la geometría compleja favorece la inmersión, el volumen alto favorece el túnel. Para piezas con cavidades internas, tubos y perfiles cerrados, u orificios por los que la química tiene que pasar, la elección correcta es una línea de tratamiento de superficie por inmersión. Donde miles de piezas iguales avanzan en flujo recto, el túnel de aspersión de una planta de pintura en polvo tipo túnel es más eficiente. Algunas plantas instalan las dos cosas: las piezas de serie pasan por el túnel y las geometrías difíciles por la línea de inmersión.
Resistencia a niebla salina frente al número de etapas
Un ensayo de niebla salina mide cuántas horas sobrevive un recubrimiento en atmósfera salina. Seamos honestos: no se fíe de quien le dé una cifra exacta de horas, porque el resultado no depende solo del número de etapas, sino de la química empleada, del material base, de la calidad del polvo, del espesor de capa y del laboratorio que hace el ensayo.
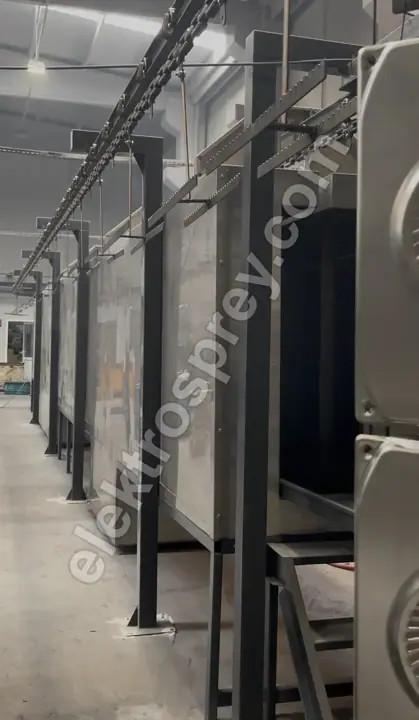
Lo que sí puede afirmarse es la dirección: la resistencia sube al añadir etapas, y la subida no es lineal, sino a saltos.
| Pretratamiento | Dirección de la resistencia | Motivo |
|---|---|---|
| 3 etapas (solo desengrase) | La más baja | Sin capa de conversión; el recubrimiento agarra mecánicamente |
| 5 etapas (con fosfatado) | Un salto claro | Los cristales de fosfato dan al recubrimiento una superficie de anclaje químico |
| 7 etapas (pasivado + aclarado DI) | La más alta | La capa queda sellada y no queda residuo iónico en la superficie |
El salto más grande se produce donde entra el fosfatado. El segundo salto lo da la pareja pasivado + aclarado desmineralizado. Por tanto, si el presupuesto es ajustado, el orden correcto es: primero añadir el fosfatado y después convertir el aclarado final en agua desmineralizada.
El coste de añadir etapas: agua, vertidos y explotación
Añadir etapas no es gratis, y no tiene sentido ocultarlo:
- Sube el consumo de agua. Cada aclarado es un circuito de agua independiente. Una línea de 7 etapas tiene tres puntos de aclarado, uno de ellos con agua desmineralizada, y producir agua DI exige su propia unidad de tratamiento (resinas u ósmosis inversa).
- Sube la carga de vertidos. Los baños de fosfato y ácidos requieren tratamiento. Una línea con fosfatado tiene una obligación distinta a una de solo desengrase en cuanto a depuradora y autorización de vertido. Es una partida de inversión aparte en su plan de planta.
- Sube el coste de químicos y análisis. Cada baño tiene una concentración, un pH y una temperatura que hay que medir con una periodicidad. Más etapas significa más parámetros que seguir, y eso significa el tiempo de una persona.
- Sube la carga térmica. Los baños de desengrase y fosfatado trabajan calientes. Más baños significa más volumen que calentar y más combustible quemado.
- La línea se alarga. Cada etapa son metros en un túnel y una cuba en una línea de inmersión. Esos metros hay que asignarlos en la distribución desde el principio: encajar una etapa después no suele ser posible.
Por el mismo motivo, «hagamos 7 etapas por si acaso» tampoco es una decisión sensata. Operar una línea de 7 etapas para un producto decorativo de interior tira cada día agua, químicos, calor y mano de obra.
Cómo tomar la decisión
Responda a tres preguntas, en este orden:
- ¿Cómo llega la pieza? Aceitosa de mecanizado, cubierta de lubricante de matriz desde la prensa, polvorienta de almacén o chapa limpia.
- ¿Dónde va a vivir la pieza? En interior, en una fachada, en ambiente costero o salino, expuesta a vapores químicos.
- ¿Qué garantía va a dar? ¿Le promete a su cliente 2 años o 10? Esa respuesta habla directamente del pasivado y del aclarado desmineralizado.
La más exigente de las tres respuestas fija su número de etapas. Después hay que conciliar esas etapas con la capacidad de línea: los tiempos de permanencia en los baños limitan la velocidad del transportador, y la velocidad del transportador limita sus piezas por hora. Ese cálculo lo recorremos paso a paso en el cálculo de capacidad de una línea de pintura en polvo. Para el cuadro completo de la inversión, el coste de montaje de una planta de pintura en polvo y nuestra guía principal, cómo montar una planta de pintura en polvo, cubren los siguientes pasos.
Preguntas frecuentes
¿Es suficiente un pretratamiento de 3 etapas?
Es suficiente cuando la pieza llega limpia, se queda en interior y no se espera que dure décadas. Se usa mucho en estructuras de mobiliario, componentes internos y sistemas de estanterías. Para cualquier pieza que vaya a estar a la intemperie o a encontrarse humedad y sal, 3 etapas no bastan: la ausencia de capa de conversión se manifiesta dentro del primer año.
¿La pintura en polvo se adhiere sin fosfatado?
Físicamente sí, químicamente no. Sobre una superficie sin fosfatar el recubrimiento agarra solo mecánicamente, y su resistencia al impacto, al rayado y a la humedad es baja. En cuanto aparece un arañazo, la corrosión viaja bajo la película desde ese punto. El fosfatado es la única etapa que aporta el mayor salto de durabilidad del pretratamiento.
¿Es imprescindible el agua desmineralizada?
Para el aclarado final es imprescindible si el recubrimiento tiene que durar. El agua de red deja atrás calcio, magnesio y cloruros al secarse, y esos residuos forman bajo la película puntos iónicos que atraen humedad y arrancan el ampollamiento. Para trabajo de interior y vida corta, un aclarado final con agua de red es aceptable.
¿Es mejor una línea de inmersión que un túnel?
No existe un «mejor» único: depende de la pieza. Para perfiles cerrados, tubos y piezas con cavidades u orificios internos, la línea de inmersión es superior porque lleva la química a todas las superficies. Para volúmenes altos de la misma geometría, el túnel de aspersión es superior porque da flujo continuo y capacidad horaria. La decisión está en el equilibrio entre geometría y cantidad.
¿Se pueden añadir etapas más adelante?
Se puede, si se contempló la posibilidad al construir la línea: una posición de módulo libre en el túnel, sitio de cuba en la línea de inmersión y holgura en la infraestructura de químicos y vertidos. Si la distribución se planificó muy justa, añadir una etapa después suele obligar a reordenar la línea. Aunque hoy construya 3 etapas, aconsejamos reservar el espacio para crecer a 5.
¿Debo recortar el pretratamiento para invertir en el horno?
No. Este es el error más habitual y más caro. Un horno polimeriza un recubrimiento que ha anclado a la superficie; el que no ha anclado se ampolla igual, solo que perfectamente polimerizado. Si el pretratamiento se queda corto, ni el horno más uniforme del mundo salvará el resultado. Con presupuesto limitado el orden correcto es: primero el número de etapas adecuado, después la capacidad de horno.
Resumen
Tres etapas son para piezas que llegan limpias y se quedan en interior; siete son para piezas que van a estar a la intemperie bajo una garantía larga. La diferencia entre ambas son el fosfatado, el pasivado y el aclarado desmineralizado, y esas tres etapas aportan los mayores saltos de durabilidad. A cambio, aumentan el consumo de agua, las obligaciones de tratamiento de vertidos, los análisis químicos y la superficie ocupada. El número correcto de etapas está donde se encuentran la suciedad de su pieza y su objetivo de vida del recubrimiento.
Cuéntenos cómo es su pieza, cómo se ensucia y dónde se va a usar: calcularemos el número de etapas y el tipo de línea y se lo presupuestamos.