
Obróbka wstępna: 3 stopnie czy 7?
Liczby stopni nie wyznacza budżet; wyznacza ją to, jak brudny przyjeżdża detal i jak długo powłoka ma wytrzymać. Jakie kąpiele mieszczą się w obróbce 3-, 5- i 7-stopniowej, który detal do której pasuje i ile kosztuje później każdy pominięty stopień.
 Powiększ
Liczby stopni nie wyznacza budżet. Wyznacza ją to, jak brudny przyjeżdża detal i jak długo powłoka ma przetrwać. Nasze linie tunelowe budujemy z 3 do 7 stopniami obróbki wstępnej. Oba końce wyglądają tak: 3 stopnie to odtłuszczanie + płukanie + suszenie; wystarczają, gdy stal przyjeżdża już czysta, detal zostaje wewnątrz budynku, a powłoka pełni funkcję dekoracyjną. 7 stopni to pełna sekwencja — odtłuszczanie, podwójne płukanie, fosforanowanie, pasywacja, płukanie wodą demineralizowaną i suszenie; jest wymagana dla detalu, który stanie na zewnątrz, spotka wilgoć i sól oraz będzie objęty długą gwarancją.
Tu też zdarza się najczęstszy błąd na budowie: cięcie obróbki wstępnej, żeby opłacić większy piec. Jeśli powłoka nie zwiąże się z powierzchnią, piec jej nie uratuje. Piec utwardza powłokę, która się związała; powłoka, która się nie związała, po prostu odparzy się w stanie idealnie wypalonym. Rachunek za brakującą obróbkę wstępną nie przychodzi pierwszego dnia — przychodzi w szóstym miesiącu, na krawędzi, przy której farba odchodzi.
3, 5 i 7 stopni — jakie kąpiele są w środku
| Stopnie | Kąpiele w zestawie | Właściwe dla | Typowe zastosowanie |
|---|---|---|---|
| 3 stopnie | Odtłuszczanie → płukanie → suszenie | Czysto przyjeżdżające, lekko zaolejone detale z blachy pozostające wewnątrz | Stelaże meblowe, regały, elementy wewnętrzne, wyroby dekoracyjne |
| 5 stopni | Odtłuszczanie → płukanie → fosforanowanie → płukanie → suszenie | Detale po obróbce skrawaniem, zaolejone, o średniej oczekiwanej trwałości | Korpusy maszyn, obudowy, produkcja seryjna w stylu AGD |
| 7 stopni | Odtłuszczanie → płukanie → płukanie → fosforanowanie → pasywacja → płukanie DI → suszenie | Detale zewnętrzne, środowisko wilgotne lub zasolone, długa gwarancja | Profil aluminiowy, elementy elewacji, maszyny rolnicze i budowlane, słupki i balustrady |
Istnieją też układy cztero- i sześciostopniowe; dodatkowym stopniem jest zwykle drugie płukanie albo osobna kąpiel kwaśna. Ponieważ budujemy linię wokół Twojego detalu, liczby stopni nigdy nie wybiera się z katalogu — liczy się ją z Twojego detalu i Twojego celu trwałości powłoki.
Co robi każdy stopień i co się dzieje, gdy go pominiesz
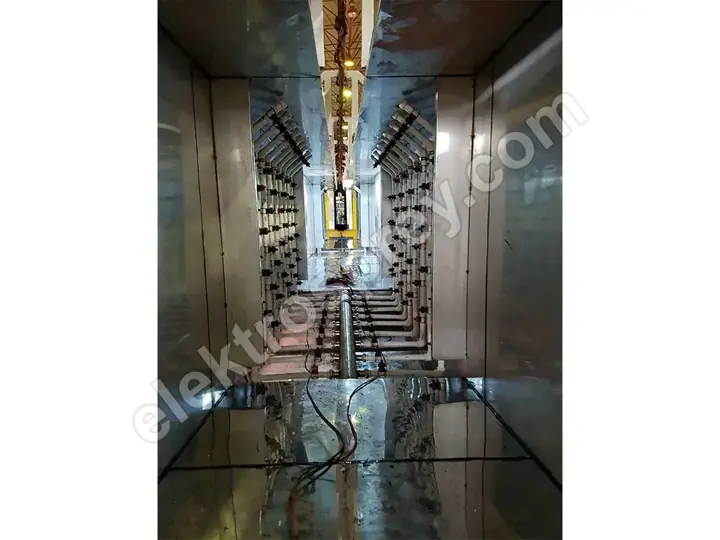
| Stopień | Funkcja | Gdy zostanie pominięty |
|---|---|---|
| Odtłuszczanie | Usuwa z powierzchni olej z tłoczenia i obróbki, odciski palców i chłodziwo | Powłoka siada na oleju: kratery, słaba przyczepność, odpryski przy pierwszym uderzeniu |
| Płukanie | Wynosi z powierzchni chemię z poprzedniej kąpieli | Przeniesiona chemia zanieczyszcza następną kąpiel i skraca jej życie; zacieki i białe ślady przy suszeniu |
| Fosforanowanie | Buduje mikrokrystaliczną warstwę konwersyjną, z którą powłoka wiąże się chemicznie | Powłoka trzyma się tylko mechanicznie; odporność korozyjna gwałtownie spada, a rdza podchodzi pod film od każdej rysy |
| Pasywacja | Zamyka pory warstwy fosforanowej i ją stabilizuje | Warstwa fosforanowa zostaje otwarta; w warunkach wilgotnych korozja startuje pod nią |
| Płukanie DI (wodą demineralizowaną) | Ostatnie mycie, które nie zostawia rozpuszczonych soli ani minerałów | Minerały pozostawione przez schnącą wodę wodociągową tworzą pod filmem miejsca jonowe: pęcherze i korozja krawędziowa |
| Suszenie | Wysyła detal do kabiny proszkowej całkowicie suchy | Proszek zbryla się na wilgotnej powierzchni i nie rozpłynie się; w piecu pojawiają się pęcherze pary i mikropory |
Tabela mówi jedno: stopnie nie zastępują się nawzajem. Brakującego fosforanowania nie skompensujesz lepszą chemią, a brakującego płukania dłuższym czasem zanurzenia. Każdy stopień wykonuje inną pracę.
Linia zanurzeniowa czy tunel natryskowy?

Druga decyzja, równie ważna jak liczba stopni, dotyczy tego, jak detal wchodzi do kąpieli.
| Linia zanurzeniowa | Tunel natryskowy | |
|---|---|---|
| Metoda | Detal opuszczany jest do kąpieli w koszu lub na zawieszce i w niej przebywa | Detal jedzie na przenośniku, a dysze natryskują go chemią |
| Złożona geometria | Mocna strona — profile zamknięte, wnęki wewnętrzne i detale perforowane zwilżają się w całości | Słaba strona — chemia nigdy nie dociera tam, gdzie dysze nie sięgają |
| Wydajność | Proces wsadowy, ograniczona przepustowość godzinowa | Przepływ ciągły, pasuje do linii 500–5 000 detali/godzinę |
| Powierzchnia | Ogólnie bardziej zwarta, ale każda kąpiel wymaga objętości zbiornika | Wymaga długiego tunelu; kosztuje metry w rozplanowaniu |
| Działanie chemii | Pracuje czasem zanurzenia, z niewielkim działaniem mechanicznym | Ciśnienie natrysku dokłada czyszczenie mechaniczne |
| Zużycie wody i chemii | Duże napełnienie początkowe, powolna wymiana | Ciągły obieg, większe straty na przeciekach i parowaniu |
Praktyczna zasada: złożona geometria przemawia za zanurzeniem, duże ilości za tunelem. Dla detali z wnękami wewnętrznymi, profili rurowych i zamkniętych albo otworów, przez które chemia musi przejść, właściwym wyborem jest zanurzeniowa linia obróbki powierzchni. Tam, gdzie tysiące takich samych detali płyną prostym strumieniem, wydajniejszy jest tunel natryskowy wewnątrz tunelowej lakierni proszkowej. Część zakładów stawia oba rozwiązania: detale seryjne idą przez tunel, geometrie kłopotliwe przez linię zanurzeniową.
Odporność w mgle solnej a liczba stopni
Test w mgle solnej mierzy, ile godzin powłoka przetrwa w solnej mgle. Bądźmy tu uczciwi: nie ufaj nikomu, kto podaje Ci dokładną liczbę godzin, bo wynik zależy nie tylko od liczby stopni, ale też od użytej chemii, podłoża, jakości farby, grubości powłoki i laboratorium wykonującego badanie.
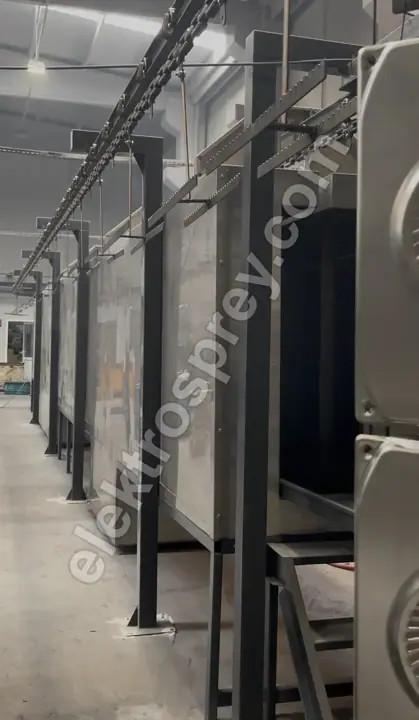
Powiedzieć można natomiast, w którą stronę to idzie: odporność rośnie wraz z dokładanymi stopniami, a wzrost nie jest liniowy — przychodzi skokami.
| Obróbka wstępna | Kierunek odporności | Powód |
|---|---|---|
| 3 stopnie (samo odtłuszczanie) | Najniższa | Brak warstwy konwersyjnej; powłoka trzyma się mechanicznie |
| 5 stopni (z fosforanowaniem) | Wyraźny skok | Kryształy fosforanu dają powłoce powierzchnię wiązania chemicznego |
| 7 stopni (pasywacja + płukanie DI) | Najwyższa | Warstwa jest zamknięta, a na powierzchni nie zostaje pozostałość jonowa |
Największy skok następuje tam, gdzie wchodzi fosforanowanie. Drugi skok daje para pasywacja + płukanie DI. Jeśli więc budżet jest napięty, właściwa kolejność brzmi: najpierw dołóż fosforanowanie, potem zamień ostatnie płukanie na wodę demineralizowaną.
Koszt dokładania stopni: woda, ścieki i eksploatacja
Dokładanie stopni nie jest darmowe i nie ma sensu tego ukrywać:
- Rośnie zużycie wody. Każde płukanie to osobny strumień wody. Linia 7-stopniowa ma trzy punkty płukania, jeden z nich na wodzie demineralizowanej — a jej wytwarzanie wymaga własnej stacji uzdatniania (żywiczna lub odwrócona osmoza).
- Rośnie ładunek ściekowy. Kąpiele fosforanowe i kwaśne wymagają oczyszczania. Linia z fosforanowaniem ma inne obowiązki niż linia z samym odtłuszczaniem w zakresie oczyszczalni i pozwolenia na zrzut. To osobna pozycja inwestycyjna w planie zakładu.
- Rośnie koszt chemii i analiz. Każda kąpiel ma stężenie, pH i temperaturę, które trzeba mierzyć według harmonogramu. Więcej stopni to więcej parametrów do pilnowania, czyli czas człowieka.
- Rośnie obciążenie cieplne. Kąpiele odtłuszczające i fosforanowe pracują na gorąco. Więcej kąpieli to większa objętość do ogrzania i więcej spalonego paliwa.
- Linia się wydłuża. Każdy stopień to metry w tunelu i zbiornik na linii zanurzeniowej. Te metry trzeba przewidzieć w rozplanowaniu od początku — wciśnięcie stopnia później zwykle nie jest możliwe.
Z tego samego powodu „zbudujmy od razu 7 stopni, tak na wszelki wypadek" też nie jest rozsądną decyzją. Prowadzenie linii 7-stopniowej dla dekoracyjnego wyrobu wewnętrznego codziennie wylewa wodę, chemię, ciepło i pracę ludzi.
Jak podjąć decyzję
Odpowiedz po kolei na trzy pytania:
- W jakim stanie przyjeżdża detal? Zaolejony po obróbce, pokryty smarem tłoczniczym, zakurzony z magazynu, czy to czysta blacha?
- Gdzie detal będzie żył? Wewnątrz, na elewacji, w środowisku nadmorskim lub zasolonym, w oparach chemicznych?
- Jaką gwarancję dajesz? Obiecujesz klientowi 2 lata czy 10? Ta odpowiedź mówi wprost o pasywacji i płukaniu DI.
Najbardziej wymagająca z trzech odpowiedzi wyznacza Twoją liczbę stopni. Potem te stopnie trzeba uzgodnić z wydajnością linii: czasy w kąpielach ograniczają prędkość przenośnika, a prędkość przenośnika ogranicza liczbę detali na godzinę. Ten rachunek prowadzimy krok po kroku w obliczaniu wydajności linii do malowania proszkowego. Pełny obraz inwestycji dają koszt budowy lakierni proszkowej i nasz główny przewodnik, jak zbudować lakiernię proszkową.
Najczęstsze pytania
Czy obróbka wstępna w 3 stopniach wystarczy?
Wystarczy, gdy detal przyjeżdża czysty, zostaje wewnątrz budynku i nie ma trwać dziesięcioleci. Jest szeroko stosowana przy stelażach meblowych, elementach wewnętrznych i systemach regałowych. Dla detalu, który stanie na zewnątrz albo spotka wilgoć i sól, 3 stopnie to za mało; brak warstwy konwersyjnej pokazuje się w pierwszym roku.
Czy farba proszkowa przylgnie bez fosforanowania?
Fizycznie tak, chemicznie nie. Na powierzchni niefosforanowanej powłoka trzyma się wyłącznie mechanicznie, a jej odporność na uderzenie, zarysowanie i wilgoć jest niska. Gdy pojawi się rysa, korozja rusza spod niej pod filmem. Fosforanowanie to ten jeden stopień, który daje w obróbce wstępnej największy skok trwałości.
Czy woda demineralizowana jest niezbędna?
Do ostatniego płukania jest niezbędna, jeśli powłoka ma być trwała. Woda wodociągowa, schnąc, zostawia wapń, magnez i chlorki, a te pozostałości tworzą pod filmem farby przyciągające wilgoć miejsca jonowe, od których zaczynają się pęcherze. Przy krótkotrwałych zastosowaniach wewnętrznych ostatnie płukanie wodą wodociągową jest dopuszczalne.
Czy linia zanurzeniowa jest lepsza od tunelu?
Nie ma jednego „lepiej"; zależy to od detalu. Dla profili zamkniętych, rur oraz detali z wnękami i otworami linia zanurzeniowa jest lepsza, bo doprowadza chemię do każdej powierzchni. Przy dużych ilościach tej samej geometrii lepszy jest tunel natryskowy, bo daje przepływ ciągły i wydajność godzinową. Decyzja leży na styku geometrii i ilości.
Czy stopnie można dodać później?
Można, jeśli taka możliwość została uwzględniona przy budowie linii: puste miejsce na moduł w tunelu, miejsce na zbiornik w linii zanurzeniowej oraz zapas w infrastrukturze chemicznej i ściekowej. Jeśli rozplanowanie zaprojektowano ciasno, dołożenie stopnia oznacza zwykle przestawienie linii. Nawet jeśli budujesz dziś 3 stopnie, radzimy zarezerwować miejsce na rozbudowę do 5.
Czy ciąć obróbkę wstępną, by zainwestować w piec?
Nie. To najczęstszy i najdroższy błąd. Piec utwardza powłokę, która związała się z powierzchnią; powłoka, która się nie związała, po prostu odparzy się w stanie idealnie wypalonym. Jeśli obróbka wstępna jest przycięta, nawet najbardziej równomierny piec świata nie uratuje wyniku. Przy ograniczonym budżecie właściwa kolejność brzmi: najpierw prawidłowa liczba stopni, potem wydajność pieca.
Podsumowanie
Trzy stopnie są dla czysto przyjeżdżających detali wewnętrznych; siedem dla detali, które staną na zewnątrz pod długą gwarancją. Różnicą między nimi są fosforanowanie, pasywacja i płukanie DI — i to te trzy stopnie dają największe skoki trwałości. W zamian rosną zużycie wody, obowiązki w zakresie oczyszczania ścieków, analizy chemiczne i zajętość powierzchni. Właściwa liczba stopni leży tam, gdzie stopień zabrudzenia Twojego detalu spotyka się z Twoim celem trwałości powłoki.
Powiedz nam, czym jest Twój detal, jak się brudzi i gdzie będzie używany — obliczymy liczbę stopni i typ linii, i podamy cenę.