
Predobrada: treba li imati 3 ili 7 stupnjeva?
Broj stupnjeva ne proizlazi iz vašeg proračuna; proizlazi iz toga koliko komad dolazi prljav i koliko dugo sloj mora izdržati. Koje se kade nalaze unutar predobrade s 3, 5 i 7 stupnjeva, kojem komadu koja odgovara i koliko vas kasnije stoji svaki preskočeni stupanj.
 Povećaj
Broj stupnjeva ne proizlazi iz vašeg proračuna. Proizlazi iz toga koliko komad dolazi prljav i koliko dugo sloj mora preživjeti. Naše tunelske linije gradimo s 3 do 7 stupnjeva predobrade. Dva kraja izgledaju ovako: 3 stupnja znače odmašćivanje + ispiranje + sušenje; to je dovoljno kad čelik već stiže čist, komad ostaje u zatvorenom prostoru, a sloj je dekorativan. 7 stupnjeva je puni slijed — odmašćivanje, dvostruko ispiranje, fosfatiranje, pasivacija, demineralizirano ispiranje i sušenje; nužan je za komad koji će stajati na otvorenom, susretati vlagu i sol te nositi dugo jamstvo.
Ovdje se događa i najčešća pogreška na terenu: rezanje predobrade da bi se platila veća peć. Ako sloj ne prione na površinu, peć ga neće spasiti. Peć za polimerizaciju polimerizira sloj koji je prionuo; sloj koji nije prionuo jednostavno mjehura u savršeno polimeriziranom stanju. Račun za manjkavu predobradu ne stiže prvog dana — stiže šestog mjeseca, na rubu na kojem se boja podiže.
3, 5 i 7 stupnjeva — koje su kade unutra
| Stupnjeva | Uključene kade | Odgovara za | Tipična primjena |
|---|---|---|---|
| 3 stupnja | Odmašćivanje → ispiranje → sušenje | Čisto pristigle, blago nauljene limene komade koji ostaju u zatvorenom | Okviri namještaja, police, unutarnji sklopovi, dekorativna roba |
| 5 stupnjeva | Odmašćivanje → ispiranje → fosfatiranje → ispiranje → sušenje | Komade iz strojne obrade, masne, s očekivanim srednjim vijekom trajanja | Kućišta strojeva, ormari, serijska proizvodnja tipa bijele tehnike |
| 7 stupnjeva | Odmašćivanje → ispiranje → ispiranje → fosfatiranje → pasivacija → DI ispiranje → sušenje | Komade na otvorenom, vlažne ili slane sredine, dugo jamstvo | Aluminijski profil, elementi fasade, poljoprivredni i građevinski strojevi, stupovi i ograde |
Postoje i izvedbe s četiri i šest stupnjeva; dodatni je stupanj obično drugo ispiranje ili zasebna kiselinska kada. Budući da liniju gradimo oko vašeg komada, broj stupnjeva nikada se ne bira iz kataloga — izračunava se iz vašeg komada i vašeg cilja za vijek trajanja sloja.
Što radi svaki stupanj i što se događa ako ga preskočite
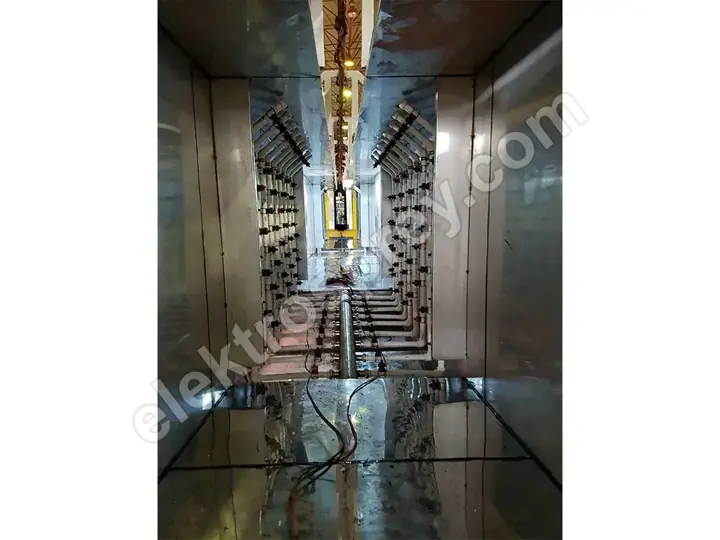
| Stupanj | Funkcija | Ako se preskoči |
|---|---|---|
| Odmašćivanje | S površine uklanja ulje iz preše i strojne obrade, otiske prstiju i emulziju za rezanje | Sloj sjeda na ulje: kraterići, slaba prionjivost, ljuštenje pri prvom udarcu |
| Ispiranje | S površine odnosi kemiju prethodne kade | Prijenos kemikalija onečišćuje sljedeću kadu i skraćuje joj vijek; mrlje i bijeli tragovi pri sušenju |
| Fosfatiranje | Gradi mikrokristalni konverzijski sloj u koji se boja može kemijski usidriti | Sloj drži samo mehanički; otpornost na koroziju naglo pada, a hrđa se od svake ogrebotine podvlači pod film |
| Pasivacija | Zatvara pore fosfatnog sloja i učvršćuje ga | Fosfatni sloj ostaje otvoren; u vlažnim uvjetima korozija kreće ispod njega |
| DI (demineralizirano) ispiranje | Završno pranje koje ne ostavlja otopljene soli ni minerale | Minerali koje ostavlja sušenje vodovodne vode tvore ionska mjesta pod filmom: mjehuranje i korozija rubova |
| Sušenje | Šalje komad u kabinu za lakiranje potpuno suh | Prah se na vlažnoj površini grudva i ne raspoređuje se; u peći nastaju parni mjehurići i iglične rupice |
Tablica govori jedno: stupnjevi ne zamjenjuju jedan drugoga. Izostanak fosfatiranja ne možete nadoknaditi boljom kemijom, a izostanak ispiranja ne možete nadoknaditi duljim zadržavanjem. Svaki stupanj radi drugi posao.
Uronska linija ili tunel s prskanjem?

Druga odluka, jednako važna kao broj stupnjeva, jest kako komad ulazi u kade.
| Uronska linija | Tunel s prskanjem | |
|---|---|---|
| Metoda | Komad se u košari ili na vješalici spušta u kadu i zadržava | Komad putuje na transporteru dok ga sapnice prskaju |
| Složena geometrija | Jaka strana — kutijasti presjeci, unutarnje šupljine i perforirani komadi u potpunosti se namoče | Slaba strana — kemija nikad ne dopire do površina koje sapnice ne vide |
| Kapacitet | Šaržni proces, ograničen satni učinak | Kontinuirani tok, prati linije od 500–5.000 komada/sat |
| Prostor | Ukupno kompaktnija, ali svaka kada traži volumen bazena | Traži dug tunel; u rasporedu vas stoji metara |
| Kemijsko djelovanje | Radi vremenom zadržavanja, s malo mehaničkog djelovanja | Tlak prskanja dodaje mehaničko čišćenje |
| Potrošnja vode i kemikalija | Veliko početno punjenje, spora izmjena | Neprekidna cirkulacija, veći gubici na propuštanju i isparavanju |
Praktično pravilo: složena geometrija ide u uranjanje, veliki volumen u tunel. Za komade s unutarnjim šupljinama, cijevne i kutijaste presjeke ili otvore kroz koje kemija mora proći, ispravan je izbor uronska linija za obradu površine. Ondje gdje tisuće istih komada prolaze u ravnom toku, tunel s prskanjem unutar tunelskog pogona za plastifikaciju je učinkovitiji. Neki pogoni ugrađuju oboje: serijski komadi idu kroz tunel, nezgodne geometrije kroz uronsku liniju.
Otpornost u slanoj komori u odnosu na broj stupnjeva
Test u slanoj komori mjeri koliko sati sloj preživi u slanoj magli. Budimo ovdje pošteni: ne vjerujte nikome tko vam ponudi točan broj sati, jer rezultat ne ovisi samo o broju stupnjeva nego i o korištenoj kemiji, podlozi, kvaliteti praha, debljini filma i laboratoriju koji test provodi.
Ono što se može reći jest smjer: otpornost raste s dodavanjem stupnjeva, a taj rast nije linearan — dolazi u skokovima.
| Predobrada | Smjer otpornosti | Razlog |
|---|---|---|
| 3 stupnja (samo odmašćivanje) | Najniža | Nema konverzijskog sloja; boja drži mehanički |
| 5 stupnjeva (s fosfatiranjem) | Jasan skok | Fosfatni kristali daju boji površinu za kemijsko vezanje |
| 7 stupnjeva (pasivacija + DI ispiranje) | Najviša | Sloj je zatvoren i na površini ne ostaje ionski ostatak |
Najveći se skok događa ondje gdje ulazi fosfatiranje. Drugi skok donosi par pasivacija + DI ispiranje. Ako je dakle proračun tijesan, ispravan je redoslijed: prvo dodajte fosfatiranje, zatim završno ispiranje prebacite na demineraliziranu vodu.
Cijena dodavanja stupnjeva: voda, otpadna voda i pogon
Dodavanje stupnjeva nije besplatno i nema smisla to skrivati:
- Potrošnja vode raste. Svako je ispiranje zaseban tok vode. Linija sa 7 stupnjeva ima tri točke ispiranja, jednu na demineraliziranoj vodi — a proizvodnja DI vode traži vlastitu jedinicu za pripremu vode (smola ili reverzna osmoza).
- Opterećenje otpadne vode raste. Fosfatne i kiselinske kade traže obradu. Linija s fosfatiranjem nosi drugačiju obvezu od linije samo s odmašćivanjem u pogledu uređaja za pročišćavanje i dozvole za ispuštanje. To je zasebna stavka investicije u planu vašeg pogona.
- Trošak kemikalija i analiza raste. Svaka kada ima koncentraciju, pH i temperaturu koje treba mjeriti po rasporedu. Više stupnjeva znači više parametara za praćenje, a to znači nečije radno vrijeme.
- Toplinsko opterećenje raste. Kade za odmašćivanje i fosfatiranje rade vruće. Više kadeva znači više volumena za grijanje i više potrošenog goriva.
- Linija postaje dulja. Svaki je stupanj nekoliko metara u tunelu i jedna kada na uronskoj liniji. Ti se metri moraju predvidjeti u rasporedu od početka — naknadno ugurati stupanj obično nije moguće.
Iz istog razloga ni „hajdemo za svaki slučaj napraviti 7 stupnjeva” nije zdrava odluka. Vožnja linije sa 7 stupnjeva za dekorativni proizvod u zatvorenom svakoga dana baca vodu, kemikalije, toplinu i rad.
Kako donijeti odluku
Odgovorite redom na tri pitanja:
- Kako komad dolazi? Mastan iz strojne obrade, premazan mazivom za alat iz preše, prašnjav iz skladišta ili čist lim?
- Gdje će komad živjeti? U zatvorenom, na fasadi, u priobalnoj ili slanoj sredini, izložen kemijskim parama?
- Kakvo ćete jamstvo dati? Obećavate li kupcu 2 godine ili 10? Taj odgovor izravno govori o pasivaciji i DI ispiranju.
Najzahtjevniji od tri odgovora određuje vaš broj stupnjeva. Te stupnjeve zatim treba uskladiti s kapacitetom linije: vremena zadržavanja u kadama ograničavaju brzinu transportera, a brzina transportera ograničava vaš broj komada na sat. Kroz taj izračun prolazimo korak po korak u tekstu izračun kapaciteta linije za plastifikaciju. Za cjelovitu sliku investicije, sljedeće korake pokrivaju trošak postavljanja pogona za plastifikaciju i naš glavni vodič, kako postaviti pogon za plastifikaciju.
Često postavljana pitanja
Je li predobrada s 3 stupnja dovoljna?
Dovoljna je kad komad stiže čist, ostaje u zatvorenom i od njega se ne očekuje da traje desetljećima. Široko se primjenjuje za okvire namještaja, unutarnje sklopove i sustave polica. Za svaki komad koji će stajati na otvorenom ili susretati vlagu i sol, 3 stupnja nisu dovoljna; izostanak konverzijskog sloja pokaže se već u prvoj godini.
Hoće li plastifikacija prionuti bez fosfatiranja?
Fizički da, kemijski ne. Na nefosfatiranoj površini sloj drži samo mehanički, a otpornost na udarce, ogrebotine i vlagu je niska. Čim se pojavi ogrebotina, korozija od te točke putuje ispod filma. Fosfatiranje je jedini stupanj koji u predobradi donosi najveći skok trajnosti.
Je li demineralizirana voda neophodna?
Za završno ispiranje neophodna je ako sloj mora trajati. Vodovodna voda pri sušenju ostavlja kalcij, magnezij i klorid, a ti ostaci pod filmom boje tvore ionska mjesta koja privlače vlagu i pokreću mjehuranje. Za rad kratkog vijeka u zatvorenom, završno ispiranje vodovodnom vodom je prihvatljivo.
Je li uronska linija bolja od tunela?
Ne postoji jedno „bolje”; ovisi o komadu. Za kutijaste presjeke, cijevi i komade s unutarnjim šupljinama ili otvorima uronska je linija superiorna jer kemiju nosi do svake površine. Za velike količine iste geometrije superioran je tunel s prskanjem jer daje kontinuirani tok i satni kapacitet. Odluka stoji na ravnoteži između geometrije i količine.
Mogu li se stupnjevi dodati kasnije?
Mogu, ako se ta mogućnost uzela u obzir pri gradnji linije: prazno mjesto za modul u tunelu, prostor za kadu na uronskoj liniji te rezerva u kemijskoj i vodnoj infrastrukturi. Ako je raspored planiran tijesno, naknadno dodavanje stupnja obično znači preslagivanje linije. Čak i ako danas gradite 3 stupnja, savjetujemo da rezervirate prostor za rast na 5.
Trebam li skratiti predobradu da bih uložio u peć?
Ne. To je najčešća i najskuplja pogreška. Peć za polimerizaciju polimerizira sloj koji je prionuo na površinu; sloj koji nije prionuo jednostavno mjehura u savršeno polimeriziranom stanju. Ako je predobrada kratka, ni najujednačenija peć na svijetu neće spasiti rezultat. Uz ograničen proračun ispravan je redoslijed: prvo točan broj stupnjeva, pa tek onda kapacitet peći.
Sažetak
Tri su stupnja za čisto pristigle komade u zatvorenom; sedam je za komade koji će stajati na otvorenom pod dugim jamstvom. Razlika između njih su fosfatiranje, pasivacija i DI ispiranje — a upravo ta tri stupnja donose najveće skokove trajnosti. Zauzvrat rastu potrošnja vode, obveze obrade otpadne vode, kemijske analize i zauzeti prostor. Ispravan je broj stupnjeva ondje gdje se prljavost vašeg komada susreće s vašim ciljem za vijek trajanja sloja.
Recite nam kakav je vaš komad, kako se prlja i gdje će se koristiti — izračunat ćemo broj stupnjeva i tip linije te vam dati ponudu.