
ناقل علوي أم باور آند فري؟ أيهما تحتاجه خطك
الفرق بين الناقل العلوي ونظام باور آند فري يعود إلى سؤال واحد: هل يجب أن تكون القطعة قادرة على التوقف على الخط؟ الفرق الميكانيكي، وجدول قرار، ومقارنة بين الاستثمار وتكاليف التشغيل، بقلم صانع الخطوط.
 تكبير
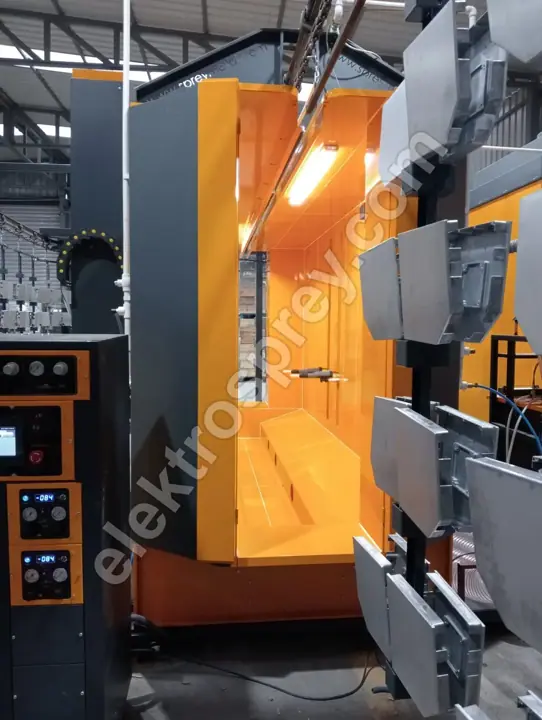
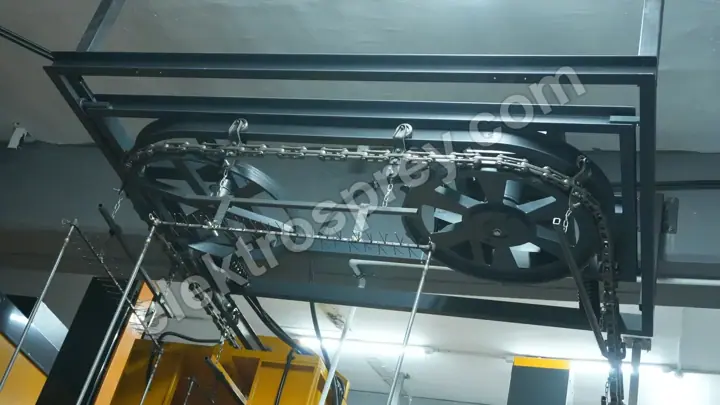
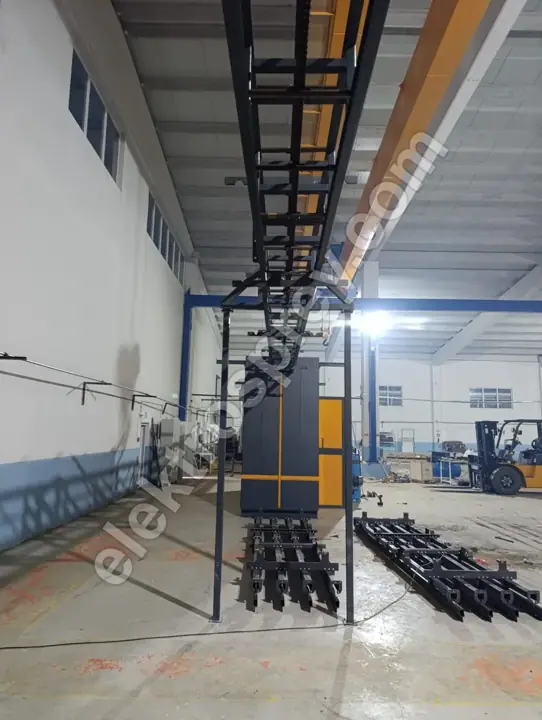
الفرق بين الناقل العلوي ونظام باور آند فري يعود إلى سؤال واحد: هل يجب أن تكون القطعة قادرة على التوقف على الخط؟ الناقل العلوي المستمر سلسلة واحدة؛ كل معلاق عليها يتحرك في اللحظة نفسها وبالسرعة نفسها، محافظًا على تدفق ثابت بين 1–6 م/د. خط طلاء بودرة من النوع النفقي ينتج 500–5,000 قطعة/ساعة اعتمادًا على هذا التدفق الثابت بالتحديد. أما باور آند فري فيفصل سلسلة السحب (power) عن المسار الذي تسير عليه العربة (free): يمكن تحرير العربة من السلسلة، وحجزها عند محطة، وصفّها في منطقة تكديس، وتحويلها عبر مبدّل مسار إلى فرن ثانٍ أو كابينة احتياطية، ثم تلتقطها السلسلة من جديد. على خط بفرن واحد ونوع قطعة واحد وبلا انتظار عند الكابينة، يكون الناقل العلوي هو القرار الصحيح والأرخص. أما إذا كان تنوع قطعك واسعًا، أو كان زمن الرش اليدوي يتغير من قطعة إلى أخرى، أو كنت قد تضيف لاحقًا فرنًا ثانيًا أو منطقة تكديس، فإن قيمة باور آند فري لا تظهر في السنة الأولى — بل تعود إليك في السنة الثالثة.
هذا قرار منفصل عن قرار الإنتاجية. عدد القطع التي يمكنك تمريرها يحدده حساب طاقة خط طلاء البودرة؛ والسؤال هنا ليس كم قطعة، بل هل يجب أن تكون القطعة قادرة على الوقوف ساكنة.
الفرق الميكانيكي: سلسلة واحدة أم مساران
على الناقل العلوي المستمر يكون المعلاق مثبتًا على السلسلة. إذا تحركت السلسلة تحرك كل شيء؛ وإذا توقفت السلسلة توقفت كل القطع على الخط دفعة واحدة. هذه أبسط صورة يمكن أن يتخذها خط وأكثرها متانة: مكونات قليلة، وضبط قليل، وأعطال قليلة. لكن سرعة الخط رقم واحد فقط، وهذا الرقم تمليه أبطأ محطة. في إنتاج يحتاج 6 دقائق في المعالجة الأولية، و40 ثانية عند الكابينة، و20 دقيقة في الفرن، تُجبر السلسلة الواحدة الجميع على السير بخطى الأبطأ.
يستخدم باور آند فري مسارين. تدور السلسلة باستمرار على المسار العلوي؛ بينما تسير العربات حرة على المسار السفلي. تُسحب العربة فقط ما دام دافع على السلسلة على تماس مع لسان الجر في العربة. وفي اللحظة التي يضغط فيها المصد على ذلك اللسان إلى الأسفل، ينقطع التماس، وتنزلق السلسلة مارّة، وتنتظر العربة في مكانها. بعبارة أخرى: يمكن لقطعة واحدة أن تقف ساكنة بينما يواصل الخط عمله. كل قدرات النظام تنبع من هذه التفصيلة الميكانيكية الواحدة.
الثمن هو عدد المكونات: مقطعا مسار، وعربات، ودوافع، ومصدات، ومبدّلات مسار، ووحدات تحويل، ومتحكم PLC ينسّق بينها. على الناقل العلوي تراقب السلسلة والمسار ووحدة الإدارة؛ أما على باور آند فري فيدخل كل مصد وكل مبدّل مسار وكل حساس في قائمة الصيانة.
جدول القرار: أي خط يناسبه أي نظام
| الحالة | ناقل علوي مستمر | باور آند فري |
|---|---|---|
| نوع قطعة واحد، حجم إنتاج كبير | الاختيار الصحيح — سرعة ثابتة وأقل استثمار | تعقيد بلا داعٍ |
| تنوع قطع واسع | يتعثر؛ السرعة مقيدة بأبطأ قطعة | الاختيار الصحيح — كل قطعة تأخذ زمنها الخاص |
| رش يدوي بزمن متغير | على العامل أن يلاحق الخط | الاختيار الصحيح — تُحجز القطعة عند المحطة |
| فرنان أو كابينتان متوازيتان | غير عملي؛ يلزم خط ثانٍ | الاختيار الصحيح — تُغذّى من خط واحد عبر مبدّلات المسار |
| تكديس قبل الفرن | لا يوجد؛ يعمل الفرن فارغًا أو يتوقف الخط | الاختيار الصحيح — الصف يبقي الفرن ممتلئًا |
| التحميل والتفريغ دون إيقاف الخط | يُبطّأ الخط أو يُوقف | محطة التحميل تعمل بدورتها الخاصة |
| قطع مفردة ثقيلة وكبيرة | حمولة المعلاق تضع الحد | يمكن توزيع الحمل على عربتين |
| ميزانية ضيقة وبدء تشغيل سريع | الاختيار الصحيح — أجزاء قليلة وتركيب قصير | تركيب وتشغيل تجريبي أطول |
| مساحة صغيرة وخط قصير | الاختيار الصحيح — يدور بنصف قطر صغير | يحتاج طولًا إضافيًا للمبدّلات ومناطق التكديس |
| فريق صيانة ضعيف أو غير مدرّب | الاختيار الصحيح — صيانته بسيطة | المصدات والحساسات تحتاج انضباطًا |
القاعدة التي يخرج بها الجدول هي: إذا كان الخط قادرًا على العمل بإيقاع واحد فاستخدم ناقلًا علويًا؛ وإذا كان الإيقاع يتغير من قطعة إلى أخرى فاستخدم باور آند فري. وهناك جواب وسط يُستخدم كثيرًا: يُبنى الخط كله ناقلًا علويًا مستمرًا، ويُضاف التوقف المفهرس أو المعاليق الدوارة في منطقة التحميل والتفريغ وحدها. هذا يشتري حصة صغيرة مما يقدمه باور آند فري بكلفة أقل بكثير.
أربعة أشياء يقدمها باور آند فري فعلًا
التكديس. صف من 10–20 معلاقًا أمام الفرن يمنع التوقفات القصيرة في المعالجة الأولية من أن تصل إلى الفرن أصلًا. طاقة الفرن أغلى بند في الخط؛ وعدم تشغيله فارغًا هو أوضح عائد يقدمه باور آند فري.
زمن محطة غير متزامن. إذا كانت قطعة مرشوشة يدويًا تحتاج 90 ثانية والتالية 25، فإن الناقل المستمر يجب ضبطه على 90 ويتباطأ باقي الخط معه. وعلى باور آند فري تأخذ كل قطعة زمنها الخاص ويعمل الخط على المتوسط.
مرونة التوجيه. القطع الواصلة على الخط نفسه يمكن فصلها — بعضها إلى كابينة البودرة، وبعضها إلى كابينة طلاء سائل بستارة مائية أو إلى فرن ثانٍ. وفي أعمال تغيير اللون تنتظر القطعة في الصف بينما تُنظّف الكابينة؛ وعلى خط طلاء بودرة للألمنيوم بشكل حرف U يتم تغيير اللون في أقل من 20 دقيقة، ومنطقة التكديس تمتص هذا الزمن دون إيقاف الخط.
التعامل مع نهاية الوردية. مع اقتراب نهاية الوردية تُكدَّس القطع الموجودة على الخط عند مخرج الفرن، فتبدأ الوردية التالية بصف ممتلئ. أما على الناقل المستمر فلا يمكنك إيقاف الخط دون تفريغه أولًا.
الفرق في الاستثمار وتكاليف التشغيل
نحن لا ننشر أرقام أسعار، لأن كل خط يُبنى على أكبر قطعة لدى العميل ولا يوجد مقاس كتالوجي. لكن ما يمكننا قوله بوضوح هو أي بند تكلفة يدفع القرار في أي اتجاه.
| البند | ناقل علوي | باور آند فري | الاتجاه |
|---|---|---|---|
| عدد الأجزاء الميكانيكية | سلسلة، مسار، وحدة إدارة، معاليق | + عربات، دوافع، مصدات، مبدّلات مسار، وحدات تحويل | الاستثمار يرتفع مع باور آند فري |
| الأتمتة | تحكم بسيط في السرعة | PLC، حساسات، تتبع موضع، وصفات تشغيل | يرتفع مع باور آند فري |
| التركيب والتشغيل التجريبي | قصير | أطول بوضوح | يرتفع مع باور آند فري |
| عبء الصيانة | منخفض؛ تشحيم وشد السلسلة | فحص المصدات والمبدّلات والحساسات | يرتفع مع باور آند فري |
| إشغال الفرن | ينخفض أثناء التوقفات | يبقى مرتفعًا بفضل الصف | كلفة الطاقة تنخفض مع باور آند فري |
| كفاءة العمالة | العامل يلاحق الخط | الخط يلاحق العامل | تنخفض الكلفة مع باور آند فري |
| التوسع لاحقًا | يحتاج عادة إلى خط جديد | ينمو بإضافة مبدّلات ومناطق تكديس | الكلفة المستقبلية تنخفض مع باور آند فري |
| الهالك وإعادة الطلاء | ضغط الإيقاع قد يرفع العيوب | القطعة تنتظر فيتوفر وقت للضبط | تنخفض مع باور آند فري |
القرار يقف على هذا الميزان: باور آند فري يرفع الاستثمار الأول وعبء الصيانة، ويخفض لصالحك كلفة إشغال الفرن وكفاءة العمالة. وإذا كان حجمك السنوي منخفضًا فإن البند الأعلى لا يوازنه البند الأدنى، ويكون الناقل العلوي هو الجواب الصحيح.
الحجة الصادقة لصالح الناقل العلوي البسيط
كون باور آند فري أقدر لا يجعل الناقل العلوي نظامًا رديئًا. للخط البسيط ثلاث مزايا ملموسة. أولًا، مساحة العطل فيه صغيرة: لا مصدات ولا مبدّلات ولا حساسات، فلا شيء منها يمكن أن يتعطل. ثانيًا، التشغيل التجريبي سريع؛ والزمن من التركيب إلى الإنتاج قصير. ثالثًا، السرعة مستقرة: سرعة ثابتة بـ م/د تثبّت زمن الإنضاج، وفي فرن كهربائي من النوع الصندوقي يحافظ على 80–250 °C بانتظام ±3 °C ينتج ذلك نتيجة قابلة للتكرار. أما علاقة سرعة الناقل بطول الفرن فنتناولها على حدة في سرعة الناقل وطول الفرن.
الكلفة التي يستحق باور آند فري أن تُكتب عنه بصدق هي هذه: خط باور آند فري سيء الصيانة يعمل أسوأ من ناقل علوي. مصد واحد عالق أو مبدّل مسار واحد مضبوط خطأً يقفل التدفق كله عند نقطة واحدة. وفي مصنع بلا انضباط صيانة، ينتج النظام الأبسط أكثر.
خمسة أشياء تقيسها قبل أن تختار
- عدد أنواع القطع ومدى تباين أزمنتها. إذا كانت أزمنة المحطات لقطعك متقاربة، تقلّص المكسب من باور آند فري.
- زمن أبطأ محطة. هذا الرقم يحكم الخط، ومنه يولد الفرق بين النظامين.
- طريقة الرش لديك. منظومة مسدسات أوتوماتيكية بالكامل تعمل بسرعة ثابتة؛ أما الرش اليدوي فيتطلب زمنًا متغيرًا.
- خطة نموك لخمس سنوات. إذا كان فرن ثانٍ أو كابينة ثانية أو وردية ثانية مطروحًا، فإن المسار يُقرَّر اليوم.
- المساحة وارتفاع السقف. الصفوف ومبدّلات المسار تأخذ حيزًا ماديًا؛ ومنطق التوزيع في مساحة منشأة طلاء البودرة وتوزيعها يغذي هذا القرار مباشرة.
الأسئلة الشائعة
ما الفرق الجوهري بين الناقل العلوي وباور آند فري؟
على الناقل العلوي يكون المعلاق مثبتًا على السلسلة، فلا يمكن لقطعة أن تتوقف ما لم تتوقف السلسلة. وعلى باور آند فري يمكن للعربة أن تنفصل عن السلسلة، فتُوقَف قطعة واحدة أو تُكدَّس أو تُوجَّه إلى مكان آخر بينما يواصل الخط عمله. وكل فرق آخر نتيجة لهذا التمايز الميكانيكي الواحد.
متى يكون خط باور آند فري مجرد مال مهدور؟
على خط بنوع قطعة واحد وزمن محطة ثابت وفرن واحد وكابينة واحدة. في هذا النوع من الإنتاج لا يضيف باور آند فري طاقة ولا جودة؛ بل يضيف استثمارًا وعبء صيانة فقط. القرار الصحيح هناك ناقل علوي مستمر، مع توجيه الميزانية الموفَّرة إلى مراحل المعالجة الأولية أو إلى عزل الفرن.
هل يمكن تحويل ناقل علوي مستمر إلى باور آند فري لاحقًا؟
لأن منظومة المسارات كلها تتغير، فهذا عمليًا ليس تحويلًا بل تركيب ناقل جديد. المبنى والفرن والكابينة تبقى عادة؛ أما الناقل فيُستبدل بالكامل. لذلك على المصنع صاحب طموح التوسع أن يحسم القرار من البداية. وكحل وسط، يمكن إضافة التوقف المفهرس إلى خط علوي في منطقة التحميل والتفريغ وحدها.
ما الطول المناسب لمنطقة التكديس؟
تُحسب على أطول توقف في الخط. مهمة الصف أمام الفرن أن يستمر في تغذيته طوال مدة توقف سابق عليه، فيخرج طول المنطقة من ضرب تلك المدة في سرعة الناقل. ولا يمكننا إعطاء رقم ثابت — فهو لا يُحسب دون قياس نمط توقفاتك وطول قطعك.
كيف تُضبط سرعة الناقل على خط باور آند فري؟
سرعة السلسلة تبقى ثابتة في نطاق 1–6 م/د؛ والمتغير هو مدة انتظار القطعة عند المحطة. لذلك يحدد زمنَ الإنضاج داخل الفرن سرعةُ السلسلة وطولُ الفرن، بينما يحدد زمنَ المحطة برنامجُ المصدات. وهذا الفصل بالذات هو ما يتيح تشغيل زمن رش 25 ثانية وآخر 90 ثانية على الخط نفسه.
هل كفاءة الطلاء واحدة في النظامين؟
كفاءة الطلاء تعتمد على تصميم الكابينة ومنظومة الاسترجاع لا على نوع الناقل؛ وكفاءة نقل %98.5+ قابلة للتحقيق مع أي منهما على خط مبني بشكل سليم. أما مساهمة باور آند فري غير المباشرة فهي: لأن القطعة تستطيع الانتظار، يمكن تصحيح إعدادات المسدسات قبل الرش، وهو ما يخفض نسبة إعادة الطلاء.
الخلاصة
الاختيار بين الناقل العلوي وباور آند فري ليس قرارًا في السرعة — إنه قرار في القدرة على الوقوف ساكنًا. على الخطوط التي تعمل بإيقاع واحد، بفرن واحد ونوع قطعة واحد، يعني الناقل العلوي المستمر مكونات أقل وأعطالًا أقل وبدء تشغيل أسرع، وتُنفق الميزانية بشكل أفضل على المعالجة الأولية والفرن. أما إذا كان تنوع قطعك واسعًا، أو كانت أزمنة الرش اليدوي متغيرة، أو كان هناك فرن ثانٍ أو كابينة موازية في الخطة، فإن التكديس ومرونة التوجيه في باور آند فري يردّان الاستثمار الإضافي في حدود السنة الثالثة. القرار يقف على الميزان بين الحجم السنوي وتنوع القطع، ولأن كل خط يُبنى على المصنع نفسه فلا يوجد جواب كتالوجي. دليلنا لتأسيس منشأة طلاء بودرة يغطي المنهج العام ببنوده كافة. وكل خط نبنيه يُسلَّم مع ضمان مصنّع لمدة سنتين.
أرسل لنا تنوع قطعك وزمن أبطأ محطة لديك وحجمك السنوي — سنحدد لك هل تحتاج ناقلًا علويًا أم باور آند فري، ونقدم عرض السعر مع أبعاد المسار.