
كيف تحدّد سرعة الناقل طول الفرن: الحساب عند 1–6 m/min
زمن المكوث في فرن الطلاء بالبودرة ليس سوى طول النفق المسخَّن مقسومًا على سرعة الناقل. تبني هذه المقالة مثلث السرعة وزمن الإنضاج وطول الفرن بأرقام محسوبة، وتبيّن كم مترًا من النفق ومن المبنى تفرضه كل سرعة.
 تكبير
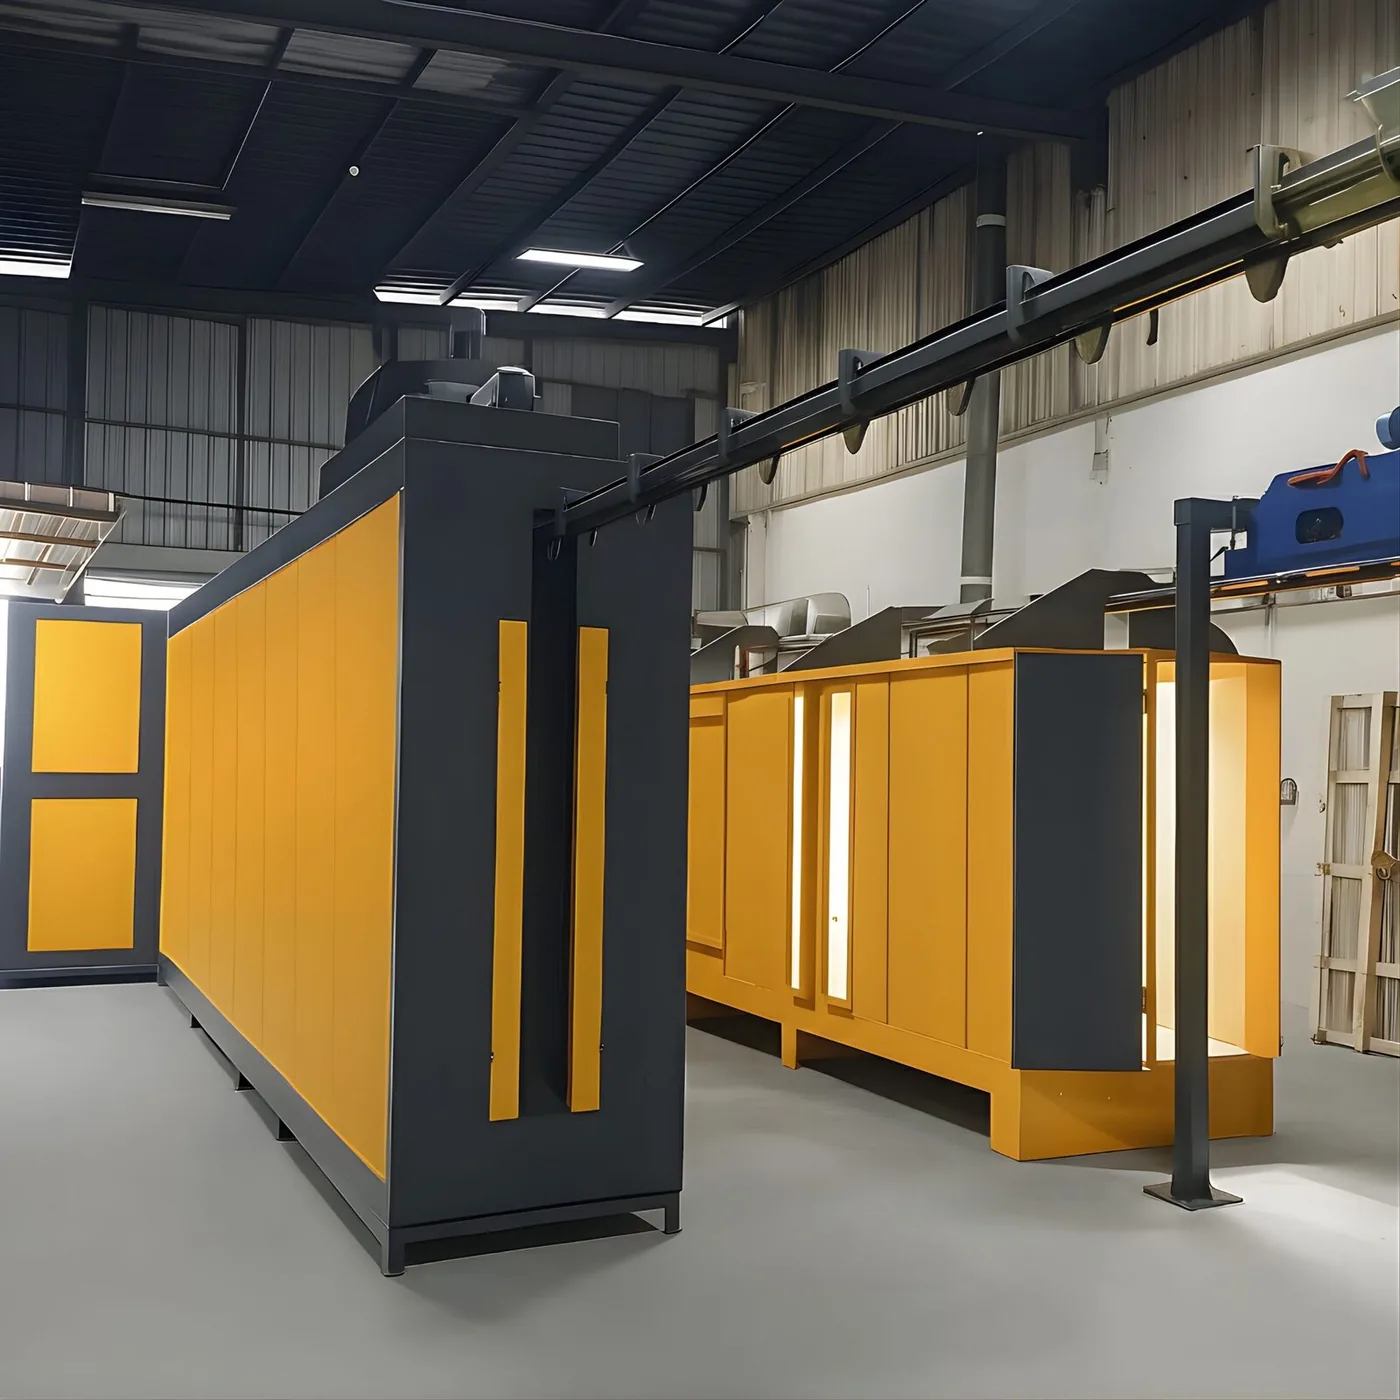
في خط الطلاء بالبودرة، يقوم الحساب الذي ينتقل من سرعة الناقل إلى طول الفرن على معادلة واحدة: زمن المكوث في الفرن = طول النفق المسخَّن ÷ سرعة الناقل. اقلبها تظهر الفاتورة الحقيقية للاستثمار — الطول المسخَّن للفرن = سرعة الناقل × زمن المكوث المطلوب. تشغّل الخطوط النفقية نواقلها ضمن نطاق 1–6 m/min، لذا فإن دورة فرن مدتها 20 دقيقة تعني 20 مترًا من النفق المسخَّن عند 1 m/min، و60 مترًا عند 3 m/min، و120 مترًا عند 6 m/min. مضاعفة السرعة تضاعف الإنتاجية، لكنها تضاعف الفرن ماديًا كذلك. دراسة السعة تجيب عن سؤال عدد القطع في الساعة؛ وهذه المقالة تحوّل تلك السعة إلى أمتار وإلى طول مبنى.
المشاريع التي تتخطى هذه العلاقة تنتهي جميعها بالطريقة نفسها: الإنتاجية سليمة على الورق، والفرن لا يتّسع له المبنى، فيُقصَّر الفرن، ويُبطَّأ الناقل، والسعة التي دُفع ثمنها لا تتحقق أبدًا.
المتغيرات الثلاثة في المعادلة
هناك ثلاث كميات فقط، واثنتان منها تحدّدهما الفيزياء والبودرة نفسها، لا المشتري.
زمن المكوث (t). الزمن بين دخول الفرن والخروج منه، ويتألف من جزأين: زمن التسخين الذي تحتاجه القطعة لبلوغ حرارة الإنضاج، وزمن الإنضاج المدوَّن في نشرة البيانات الفنية للبودرة. والنقطة الحاسمة أن زمن النشرة يبدأ حين يصل المعدن إلى الحرارة، لا حين تعبر القطعة عتبة الفرن. تنضج طلاءات البودرة عادةً ضمن نطاق 180–200 °C، والأزمنة المذكورة لهذا النطاق تُقاس بالدقائق — خذ الرقم الدقيق من نشرة البودرة التي ستستخدمها فعليًا، ولا تصمّم خطًا أبدًا على تخمين.
زمن التسخين. هنا تعمل الكتلة الحرارية. صفيحة بسماكة 1 mm وقضيب مسطح بسماكة 8 mm لا يبلغان الحرارة المضبوطة معًا في الفرن ذاته. في خط يعالج قطعًا ثقيلة، يلتهم التسخين حصة كبيرة من زمن المكوث الكلي — ومن ثمّ من الطول المسخَّن للفرن.
سرعة الناقل (v). المتغير الحر الوحيد، وهو الذي يحدّد الإنتاجية مباشرة. من يختار السرعة يكون قد اختار طول الفرن سلفًا.
طول النفق المسخَّن بحسب السرعة وزمن المكوث
الجدول أدناه ليس أكثر من الطول = السرعة × الزمن. لا عوامل خفية فيه. تعرض الأعمدة زمن المكوث الكلي، أي التسخين زائد الإنضاج.
| سرعة الناقل | مكوث 15 min | مكوث 20 min | مكوث 25 min |
|---|---|---|---|
| 1 m/min | 15 m | 20 m | 25 m |
| 2 m/min | 30 m | 40 m | 50 m |
| 3 m/min | 45 m | 60 m | 75 m |
| 4 m/min | 60 m | 80 m | 100 m |
| 6 m/min | 90 m | 120 m | 150 m |
الخلاصة صريحة: من يطلب 6 m/min مع إنضاج مدته 20 دقيقة إنما يطلب 120 مترًا من النفق المسخَّن. وكمسار مستقيم واحد، لا يتّسع لهذا الطول أي مبنى إنتاج عادي. لهذا تطوي الخطوط عالية السرعة الفرن — على شكل حرف U أو على شكل ثعباني من ممرّين أو ثلاثة أو أربعة.
كيف يتحول الطول المسخَّن إلى طول مبنى
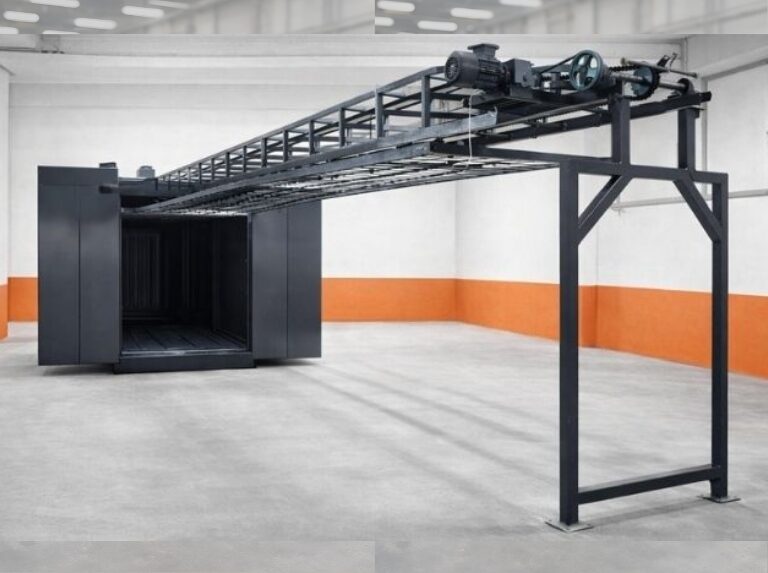
الطول المسخَّن ليس الطول الكلي لجسم الفرن، وجسم الفرن ليس طول المبنى. والتسلسل كالآتي:
- طول النفق المسخَّن — الأمتار التي تعطيها المعادلة.
- فوهتا الدخول والخروج غير المسخَّنتان — المنحدرات وحواجز الهواء التي تحبس الحرارة في الداخل. تضيف إلى طول المبنى لا إلى زمن المكوث.
- عدد الممرات — الطي على شكل U يضاعف تقريبًا الطول المسخَّن المتاح ويقلّص المسار داخل المبنى إلى النصف، مع بدل لنصف قطر الدوران.
- بقية الخط — المعالجة الأولية، وفرن التجفيف، وكابينة الرش، والتبريد، ومحطتا التحميل والتفريغ.
| الطول المسخَّن | المساحة بممر واحد | المساحة بممرّين (U) | ملاحظة |
|---|---|---|---|
| 20 m | ~20 m + الفوهتان | ~10 m + بدل الدوران | سرعة منخفضة، قطع صغيرة، مبنى ضيّق |
| 40 m | ~40 m + الفوهتان | ~20 m + بدل الدوران | النطاق الأكثر شيوعًا للسعات المتوسطة |
| 60 m | ~60 m + الفوهتان | ~30 m + بدل الدوران | ارتفاع المبنى وتباعد الأعمدة يبدآن في الحكم |
| 120 m | غير عملي | ~60 m + بدل الدوران | ثلاثة ممرات أو أربعة، أو سرعة أقل |
الطي ليس مجانيًا. كل دوران يستلزم نصف قطر للعلّاقات والسلسلة، ويكبر نصف القطر بطول القطعة، وتكبر معه المساحة الأرضية الضائعة. لذلك تحتاج المصانع التي تعالج مقاطع طويلة إلى تخطيط مختلف تمامًا: منشأة طلاء الألمنيوم بشكل U لدينا مبنية حول مقاطع بطول 3–7 m ومرتّبة بحيث يبقى تغيير اللون دون 20 دقيقة. أما قيود المساحة وتباعد الأعمدة فنتناولها بالتفصيل في مساحة المنشأة وتخطيطها.
رفع السعة دون رفع السرعة
الإنتاجية ليست دالة للسرعة وحدها. عدد القطع في الساعة حاصل ضرب ثلاثة عناصر: سرعة الناقل، والمسافة بين العلّاقات، وعدد القطع على العلّاقة. ونطاق 500–5٬000 قطعة/ساعة المشاهد في الخطوط النفقية ينشأ من توليفات مختلفة لهذه الثلاثة بالذات.
مع تثبيت السرعة، تبقى الأدوات العملية:
- تقليص المسافة بين العلّاقات. كلما تقاربت القطع مرّ عدد أكبر منها في الزمن نفسه وبالسرعة نفسها. والحد هنا هو المدى الكهروستاتيكي وتأثير قفص فاراداي.
- زيادة عدد القطع على العلّاقة. العلّاقات متعددة الصفوف أو متعددة الطوابق تضاعف الإنتاجية دون المساس بالسرعة أو بطول الفرن. والحد هنا هو وصول المسدس وتجانس الفرن.
- اختصار التسخين. التسخين الأسرع يقلّص زمن المكوث الكلي، وهو ما يتيح سرعة أعلى ضمن طول الفرن نفسه. وهنا تحديدًا يستحق مكانه فرن غازي بمنصات علوية يعمل ضمن نطاق 140–220 °C وبقدرة 50٬000–500٬000 kcal/h.
ولأن هذه الأدوات الثلاث ترفع الإنتاجية دون إضافة أمتار، ينبغي تجربتها أولًا دائمًا. ولحساب القطع في الساعة كاملًا، انظر حساب سعة خط الطلاء بالبودرة.
ماذا تخسر مع ارتفاع السرعة
ثمن السرعة لا يُدفع أمتارًا فحسب. فمع تسارع الناقل، تتسرب حرارة أكبر عبر فوهتي الدخول والخروج، ويصعب الحفاظ على منحنى الحرارة الداخلي، ويبدأ إيقاع العمال في محطتي التحميل والتفريغ في تقييد الخط. وإذا اتسع الانحراف بين مناطق الفرن، أنضجت القطع المعلّقة على العلّاقة نفسها بصورة مختلفة؛ وطريقة القياس لذلك مبيّنة في تجانس درجة حرارة الفرن.
وللسرعة المنخفضة ثمنها أيضًا: يبقى الخط ممتلئًا لفترات طويلة، ويتباطأ تغيير المنتج، ويعمل الفرن نصف فارغ في الدفعات الصغيرة. السرعة الصحيحة ليست الأعلى، بل تلك التي تناسب مزيج القطع ونظام الورديات.
الأسئلة الشائعة
كيف يُحسب طول الفرن؟
طول النفق المسخَّن هو سرعة الناقل مضروبة في زمن المكوث الكلي. مثال محسوب: 2٫5 m/min مع زمن كلي 18 دقيقة يعطي 45 مترًا من الطول المسخَّن. ثم يُحوَّل هذا الرقم إلى طول مبنى بإضافة فوهتي الدخول والخروج وأنصاف أقطار الدوران إن وُجدت.
ما السرعة التي ينبغي أن يعمل بها ناقل خط البودرة؟
تعمل الخطوط النفقية ضمن نطاق 1–6 m/min، والقيمة الصحيحة تنتج معًا عن حجم القطعة وترتيب العلّاقات وهدف القطع في الساعة. وبدل تثبيت السرعة أولًا ثم قياس الفرن بعدها، أدخِل السعة المستهدفة وطول المبنى المتاح في المعادلة في الوقت نفسه. ومعظم المصانع المتوسطة تستقر بين 1٫5 و3 m/min.
هل تقصير الفرن وإبطاء الناقل حل سليم؟
فيزيائيًا نعم، وتجاريًا يتوقف على الحالة. فإن خفّضت السرعة حمايةً لزمن المكوث، هبطت الإنتاجية بالنسبة نفسها. وحيث يكون طول المبنى قيدًا صارمًا، فالخطوة الصحيحة غالبًا ليست ناقلًا أبطأ، بل طي الفرن على شكل U أو ثعباني ورفع كثافة العلّاقات.
هل أستطيع تقصير الفرن بتقصير زمن الإنضاج؟
فقط إذا سمحت نشرة بيانات البودرة بذلك. فالمفاضلة بين حرارة منخفضة بزمن طويل وحرارة عالية بزمن قصير تتوقف على كيمياء الطلاء وهي مذكورة في النشرة؛ وقصّ الزمن من تلقاء نفسك ينتج إنضاجًا ناقصًا، ومعه فقدان الالتصاق والمتانة. والبند القابل للاختصار فعلًا ليس زمن الإنضاج المعلن، بل زمن التسخين الذي تقضيه القطعة في بلوغ الحرارة المضبوطة.
كيف تُضبط السرعة عندما تتشارك قطع بسماكات مختلفة خطًا واحدًا؟
تُضبط السرعة على زمن تسخين القطعة الأثقل في الخط، ما يعني أن القطع الأرق تنال زمنًا زائدًا في ذلك النظام. وفي المصانع ذات الحمل المختلط، الجواب هو تجميع القطع المتقاربة في الكتلة الحرارية ضمن الدفعة نفسها وتغيير السرعة من دفعة إلى أخرى. ولهذا بالضبط يساوي مُشغّل الناقل القابل للتنظيم في إدارة الخط أضعاف ما يساويه مُشغّل بسرعة ثابتة.
الخلاصة
الرابطة بين سرعة الناقل وطول الفرن ليست تفضيلًا تصميميًا قابلًا للجدل؛ إنها عملية ضرب. الطول المسخَّن = السرعة × زمن المكوث. زمن المكوث تحدّده نشرة بيانات البودرة والكتلة الحرارية للقطعة، فتبقى سرعة الناقل المتغير الحر الوحيد — وهي تتحول مباشرة إلى أمتار، والأمتار إلى مبنى. لذا فترتيب القرارات هو: هدف القطع في الساعة أولًا، ثم زمن المكوث لمزيج القطع الفعلي، ثم السرعة، وبعد ذلك فقط المبنى. وكل منشأة طلاء بالبودرة من النوع النفقي نبنيها تُصنَّع وفق أكبر قطعة لدى العميل ووفق المبنى المتاح فعلًا؛ لا توجد مقاسات كتالوج، ويأتي التسليم مع ضمان مصنّع لمدة سنتين.
أرسِل إلينا الأبعاد الداخلية لمبناك، وحجم أكبر قطعة لديك، وهدفك من القطع في الساعة — وسنحسب أي سرعة تفرض أي طول فرن داخل مبناك.