
De câtă suprafață și înălțime are nevoie o instalație de vopsire în pulbere?
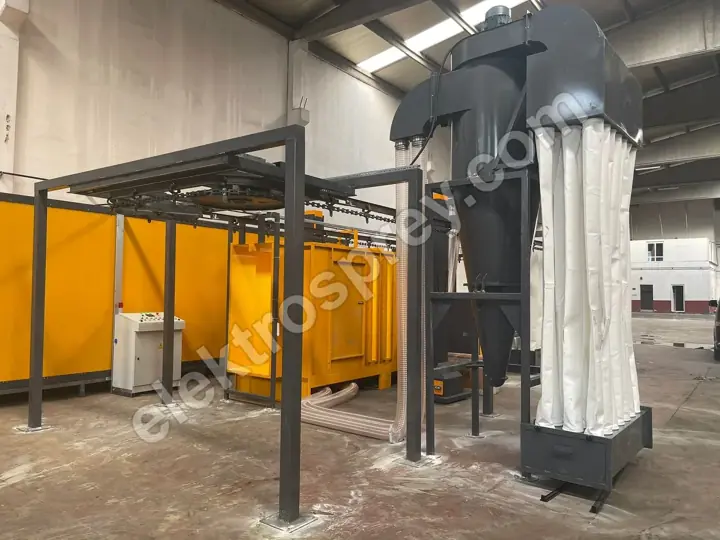
Suprafața ocupată de o instalație de vopsire în pulbere nu vine dintr-un catalog; se calculează pornind de la cea mai mare piesă pe care o veți vopsi. Trei dimensiuni o decid: lungimea piesei plus rezerva pentru agățător, raza de viraj a conveiorului și volumul interior al cuptorului. În majoritatea proiectelor, constrângerea nu este suprafața halei, ci înălțimea liberă a clădirii.
 Mărește
Spațiul de care are nevoie o instalație de vopsire în pulbere nu este o cifră de catalog: se calculează invers, pornind de la cea mai mare piesă pe care o veți vopsi. Trei dimensiuni fac acest calcul — lungimea piesei plus rezerva pentru agățător, raza de viraj a conveiorului și volumul interior al cuptorului. Un atelier care lucrează în loturi cu piese de 1 metru încape într-o singură travee; o linie tunel care transportă continuu piese de 6 metri are nevoie de un traseu neîntrerupt. Iar în majoritatea proiectelor, ceea ce blochează investiția nu este suprafața, ci înălțimea liberă: în momentul în care o piesă este agățată vertical, cerința se transformă din metri pătrați în metri — iar o clădire poate fi extinsă lateral, dar rareori înălțată.
Fabricăm aceste utilaje de douăzeci și cinci de ani. Cea mai scumpă greșeală pe care o vedem pe amplasament este o amplasare desenată după dimensiunile utilajelor, fără nicio rezervă pentru accesul la întreținere.
Cele trei dimensiuni care stabilesc suprafața ocupată
1. Lungimea piesei + rezerva pentru agățător. O piesă nu se agață niciodată direct; ea atârnă de cârlige, de un cadru de agățare și de o traversă, iar acest ansamblu adaugă 30–70 cm deasupra ei. Dedesubt sunt necesari 20–30 cm de gardă, ca piesa să nu atingă niciodată pardoseala. Așadar o piesă de 2 metri ocupă pe linie un gabarit de 2,5–2,8 metri.
2. Raza de viraj a conveiorului. Colțurile definesc suprafața pe care o mătură piesa agățată. Dacă piesa atârnă orizontal, raza crește cu jumătate din lungimea piesei; o piesă de 4 metri are nevoie de peste 2 metri ca să vireze, iar acel colț devine suprafață inutilizabilă. Agățată vertical, aceeași piesă este limitată doar de lățimea agățătorului, iar raza scade la 1–1,5 metri. Pentru piese lungi, agățarea verticală este singura decizie care înjumătățește suprafața la sol — iar prețul ei este înălțimea liberă.
3. Volumul interior al cuptorului. Dimensiunile interioare se stabilesc lăsând un spațiu de circulație în jurul celei mai mari piese, pe toate laturile; dacă aerul cald nu poate circula între piesă și perete, uniformitatea se pierde. Cuptoarele noastre electrice tip cutie mențin o uniformitate de ±3 °C, dar acea cifră presupune o așezare corectă. Carcasa exterioară se află apoi cu aproximativ 15 cm mai în afară pe fiecare latură, din cauza izolației de 10 cm din vată minerală și a panourilor de corp — planificați clădirea după dimensiunea exterioară.
Amplasarea: ce stabilește mărimea fiecărei secțiuni?
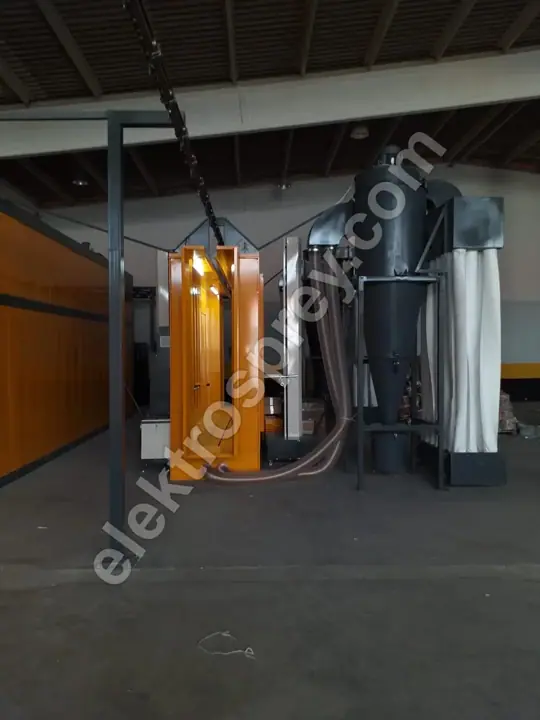
Succesiunea este fixă; o amplasare care o încalcă face piesa să meargă înapoi și consumă aceeași suprafață de două ori.
| Secțiune | Ce îi stabilește mărimea | La ce trebuie atenție |
|---|---|---|
| Pretratare | Numărul de trepte (3–7 trepte) × lungimea bazinului; cea mai mare dimensiune a piesei | Cuva unei linii de imersie înseamnă lucrări civile separate; păstrați o cale de acces pe latura de dozare și golire |
| Uscare (eliminarea apei) | Viteza conveiorului (1–6 m/min) × timpul de uscare = lungimea tunelului | Distanță și o evacuare separată, ca aburul să nu ajungă în cabină |
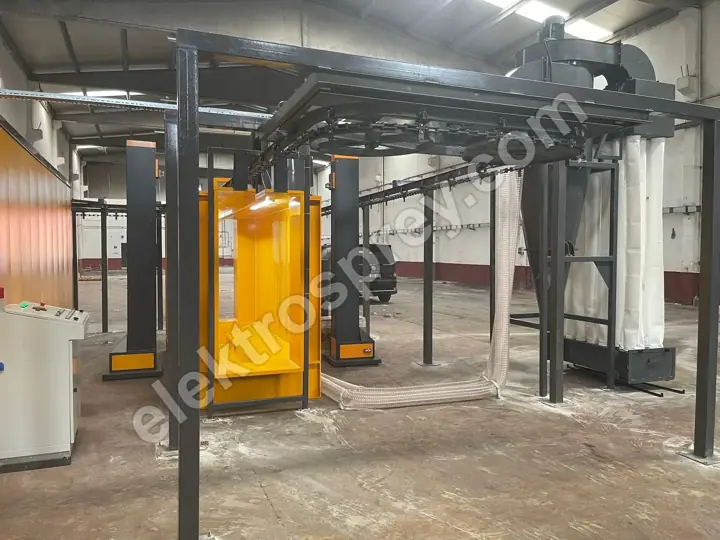
| Cabina de vopsire | Numărul de pistoale (2–12), viteza aerului 0,5–0,8 m/s, unitatea de recuperare | Spațiul real este în spatele ei: unitatea de filtrare și extragerea cartușelor nu apar în dimensiunile declarate |
| Cuptor | Cea mai mare piesă + spațiu de circulație + perete izolat; timp de polimerizare × viteza liniei | Arcul de deschidere a ușii la un cuptor tip cutie; accesul de service pe partea arzătorului și traseul coșului la un cuptor pe gaz |
| Răcire | Timpul până la temperatura de manipulare × viteza liniei | Cel mai des scurtată; costul revine sub formă de urme și amprente la descărcare |
| Descărcare / ambalare | Producția zilnică × cât timp așteaptă piesele pe amplasament | Raza de viraj a motostivuitorului și zona de ambalare aproape niciodată nu sunt desenate |
Pentru a combina acești timpi cu producția dumneavoastră orară, vedeți calculul capacității liniei de vopsire în pulbere: lungimea liniei și capacitatea sunt două fețe ale aceleiași ecuații.
De ce este înălțimea liberă mai restrictivă decât suprafața?

Suprafața este flexibilă: pliați linia în formă de U, mutați o secțiune pe un rând paralel, închiriați traveea alăturată. Înălțimea liberă nu este. Ridicarea acoperișului unei clădiri existente costă aproape cât ridicarea uneia noi, iar într-o clădire închiriată nici măcar nu este o opțiune.
Al doilea motiv este că înălțimea este cumulativă. Pe pardoseală așezați secțiunile una lângă alta; pe verticală, piesa, agățătorul, șina conveiorului, structura metalică de susținere, corpul superior al cuptorului și grupul de ventilatoare și tubulatură de deasupra se stivuiesc unele peste altele. Fiecare element este mic luat separat; împreună însumează aproximativ înălțimea piesei înseși.
| Înălțimea piesei | Rezerva pentru agățător | Nivelul conveiorului (sub șină) | Înălțime liberă interioară necesară |
|---|---|---|---|
| 1,0 m | 0,3–0,5 m | 1,6–1,8 m | 3,0–3,5 m |
| 2,0 m | 0,3–0,5 m | 2,6–2,8 m | 4,0–4,5 m |
| 3,0 m | 0,4–0,6 m | 3,7–4,0 m | 5,2–5,8 m |
| 5,0 m | 0,4–0,6 m | 5,7–6,0 m | 7,2–7,8 m |
| 7,0 m (profil de aluminiu) | 0,5–0,7 m | 7,8–8,2 m | 9,3–10,0 m |
Logica: nivelul conveiorului = garda față de pardoseală (0,2–0,3 m) + înălțimea piesei + rezerva pentru agățător. Tavanul are nevoie de încă 1,4–1,8 m peste această cotă pentru structura de susținere, corpurile superioare ale cuptorului și cabinei, tubulatură și acces de service. Acestea sunt valori tipice; cifra exactă se calculează pentru fiecare proiect. Dacă în clădire există grinzi, o rețea de sprinklere sau o cale de rulare a podului rulant, înălțimea netă se măsoară sub acestea, nu la coamă.
Care este diferența de spațiu între un cuptor tip cutie și o linie tunel?
| Cuptor tip cutie (în loturi) | Linie tunel (flux continuu) | |
|---|---|---|
| Forma spațiului | Compactă și divizibilă; secțiunile pot sta în încăperi separate | Necesită un traseu neîntrerupt; nu poate fi împărțită |
| Ce stabilește suprafața | Dimensiunea exterioară a cuptorului + arcul ușii + manevra căruciorului sau a paletului | Viteza liniei × timpul pe secțiune = lungimea secțiunii |
| Manipularea piesei | Cărucior sau motostivuitor; acea suprafață de manevră ocupă cât cuptorul | Conveior; suprafața de transport este chiar linia |
| Cum crește | Prin adăugarea unui alt cuptor; suprafața crește în trepte | Prin prelungirea liniei; dacă nu s-a rezervat traseu, creșterea se oprește |
| Unde se potrivește | Piese variate, volum mic spre mediu, clădiri neregulate | 500–5.000 de piese pe oră, volum mare, piese similare |
Un atelier care lucrează în loturi are de obicei o suprafață totală mai mică, dar o pondere mai mică de suprafață productivă: spațiul păstrat liber pentru motostivuitoare și cărucioare transportă, nu produce. O linie tunel ocupă mai mulți metri pătrați, însă aproape toți produc. Comparați piesele pe metru pătrat, nu metrii pătrați. Pentru dimensiuni, vedeți paginile noastre cuptor electric tip cutie și instalație de vopsire în pulbere tip tunel.
De ce economisește spațiu o amplasare în U?
Pe o linie dreaptă (tip I), încărcarea este la un capăt și descărcarea la celălalt: folosiți toată lungimea clădirii, aveți două puncte de personal și returnați agățătorii goi de la capăt către început pe un al doilea traseu.
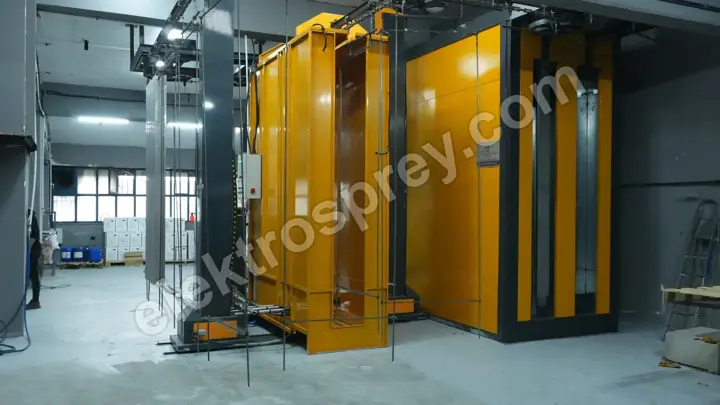
Într-o amplasare în U, linia pleacă și se întoarce; încărcarea și descărcarea se întâlnesc în aceeași zonă. Câștigul are trei componente: aceeași lungime de linie pliată pe două rânduri înjumătățește lungimea clădirii; returul agățătorilor goi face parte din linie, deci nu se consumă suprafață pentru el; iar pentru că încărcarea și descărcarea sunt într-un singur punct, personalul și traficul de motostivuitoare se concentrează într-o singură zonă.
La vopsirea profilelor de aluminiu, această amplasare este standard. Profilele au 3 până la 7 m și se agață vertical, așa că suprafața ocupată se micșorează, iar raza de viraj scade la 1–1,5 metri — în timp ce cerința de înălțime urcă la ultimul rând de mai sus. Pe liniile noastre tip U pentru aluminiu, o schimbare de culoare durează sub 20 de minute; la schimbări frecvente, acel timp este capacitate.
Cea mai frecventă greșeală: uitarea spațiului de service și întreținere
Majoritatea amplasărilor sunt desenate după dimensiunile exterioare ale utilajelor. Utilajul încape. Întreținerea nu. Rezerve care trebuie prevăzute:
- Distanța de extragere a cartușelor. Cartușele se scot prin spatele sau prin partea superioară a unității de filtrare. Fără o distanță liberă egală cu lungimea cartușului, schimbarea unui filtru înseamnă demontarea unei părți din linie — iar acea întreținere este cea care menține eficiența de 99,9%+.
- Arcul de deschidere a ușii cuptorului. Suprafața pe care o mătură o ușă cu balamale trebuie să apară în plan; puneți acolo un palet și ușa nu se va deschide.
- Partea arzătorului și a tabloului. Lățime de lucru lângă un arzător pe gaz și spațiu pentru deschiderea ușii tabloului cu cineva stând în fața ei.
- Curățarea bazinelor și dozarea substanțelor chimice. O cale de acces în jurul bazinelor, plus un traseu pentru golire și pentru evacuarea nămolului.
- Căi de circulație și ieșiri de urgență. Un traseu sigur, continuu, de-a lungul liniei; scurtătura pe sub conveior devine o neconformitate la audit și un accident în hală.
O regulă practică: calculați suprafața ocupată de utilaje, apoi adăugați încă 30–40% pentru service și circulație. Acolo unde această rezervă lipsește, întreținerea se plătește sub formă de opriri de producție.
Ce pregătiri sunt necesare pentru pardoseală, ventilație, energie electrică și gaz?
Pardoseala. Suporții conveiorului, greutatea cuptorului și bazinele pline creează sarcini punctuale; capacitatea portantă trebuie verificată față de proiect. În zona de pretratare, pardoseala trebuie să reziste la apă și substanțe chimice și să aibă pantă și scurgere. Cuva bazinelor trebuie finalizată înainte de sosirea utilajelor. Dacă conveiorul este suspendat, sarcina merge în fermele acoperișului — un calcul de structură, nu o presupunere.
Ventilația. Trei trasee separate: evacuarea cabinei, coșul cuptorului, ventilația generală a halei. Viteza de 0,5–0,8 m/s din cabină se menține doar când aspirația și aerul de compensare sunt echilibrate; acolo unde aerul aspirat nu este înlocuit, ușile se deschid greu, iar performanța cabinei scade. La un cuptor pe gaz, traseul coșului trebuie desenat de la începutul amplasării.
Alimentarea electrică. Cuptoarele noastre electrice se construiesc între 3 și 150 kW, la care se adaugă ventilatoarele cabinei, motorul conveiorului, pompele și compresorul. Dacă puterea dumneavoastră contractată nu acoperă acest necesar, transformatorul și aparatajul de comutație sunt o investiție separată. Amplasați camera tabloului departe de zona cabinei și a bazinelor, protejată de praf și umiditate.
Gazul. Cuptoarele noastre pe gaz cu încărcare superioară lucrează la 50.000–500.000 kcal/h și dau un cost energetic cu 30–40% mai mic decât echivalentul electric. Însă abonamentul, contorul, regulatorul și rețeaua interioară de conducte sunt un proces separat, de obicei mai lung decât termenul de fabricație al utilajului; începeți demersul în aceeași săptămână cu comanda. Iar pentru că pistolul are nevoie de aer uscat și curat, un uscător și filtre sunt obligatorii lângă compresor.
Întrebări frecvente
Se poate monta o instalație de vopsire în pulbere într-un atelier mic?
Da, dar tipul se schimbă. Într-o clădire îngustă și neregulată, răspunsul corect nu este un tunel cu conveior, ci producția în loturi cu un cuptor tip cutie și un pistol manual, cu secțiunile distribuite în încăperi separate. Lungimea piesei stabilește limita: 3–4,5 metri de înălțime interioară acoperă piese din intervalul 1–2 metri; o piesă de 5 metri nu este posibilă într-un atelier mic.
Ce se poate face dacă înălțimea liberă nu este suficientă?
Trei opțiuni. Agățarea orizontală a piesei scade cerința de înălțime, dar mărește raza de viraj și suprafața la sol. Coborârea nivelului conveiorului aduce piesa mai aproape de pardoseală, iar pentru că dedesubt nu mai rămâne nicio cale de trecere, veți circula în jurul liniei. Sau renunțați la conveior și treceți la producția în loturi cu un cuptor tip cutie. Lungimea piesei și volumul țintă decid împreună care variantă este corectă.
Cu cât trebuie să fie interiorul cuptorului mai mare decât piesa?
Trebuie să existe un spațiu prin care aerul cald să circule între piesă și peretele interior; dacă se îngustează, uniformitatea se pierde și o suprafață polimerizează, în timp ce alta rămâne insuficient tratată. Calculăm dimensiunea interioară pornind de la cea mai mare piesă a clientului și de la modul ei de agățare, niciodată din dimensiuni de catalog. Dimensiunea exterioară este cu aproximativ 15 cm mai mare pe fiecare latură.
Cât spațiu ar trebui să rezerv pentru extinderea ulterioară a liniei?
Creșterea înseamnă aproape întotdeauna adăugarea unei trepte de pretratare și prelungirea secțiunii de răcire. Lăsați liber, în continuarea acestor două, un traseu egal cu aproximativ o treime din lungimea lor actuală. Într-o instalație în loturi, creșterea înseamnă un al doilea cuptor; marcați-i poziția și traseele electrice și de gaz încă de astăzi.
Ce dimensiuni ar trebui să comunic înainte de a cere o ofertă?
Patru lucruri: cele trei dimensiuni și greutatea celei mai mari piese, producția țintă pe oră sau pe zi, înălțimea liberă interioară și dimensiunile utile ale halei, precum și lățimea ușilor și a golurilor de acces. Ultimul punct este adesea omis — dacă corpul cuptorului nu trece prin gol, trebuie asamblat la fața locului. Pentru această latură, vedeți transportul și livrarea instalației de vopsire în pulbere.
Rezumat
Răspunsul nu este o cifră în metri pătrați, ci un lanț de dimensiuni: cea mai mare piesă → rezerva pentru agățător → nivelul conveiorului și raza de viraj → volumul interior al cuptorului → lungimile secțiunilor → rezerva de service. Construiți acest lanț și atât cerința de suprafață, cât și cea de înălțime rezultă din el. Suprafața poate fi corectată ulterior; înălțimea liberă nu, motiv pentru care este primul lucru de măsurat la alegerea unei clădiri. Pentru fiecare etapă a investiției, în ordine, vedeți ghidul nostru de înființare a unei instalații de vopsire în pulbere.
Trimiteți-ne dimensiunile celei mai mari piese, ținta zilnică și înălțimea liberă interioară a halei — vom calcula ce amplasare se potrivește și vă vom face oferta împreună cu un plan de amplasare.