
Quantos Contentores Enche uma Linha de Pintura a Pó? Divisão em Módulos e Plano de Carga
A resposta a quantos contentores uma linha de pintura a pó enche está na secção transversal da sua maior peça, não no débito da linha. Onde a linha se divide em módulos, que módulo vai para um contentor e qual para um flat rack, e porque é que a ordem de carga dita a ordem de montagem no local.
 Ampliar
Quantos contentores uma linha de pintura a pó enche decide-se pela secção transversal da sua maior peça, não pelo débito da linha. Três dimensões constroem o cálculo: o volume interior de 12,03 × 2,35 × 2,70 m de um 40' High Cube, o volume interior de 12,03 × 2,35 × 2,39 m de um 40' normal, e a regra de que tudo o que não caiba num dos dois cai automaticamente para um flat rack ou um open top. Na prática, uma única unidade manual de pintura a pó com uma cabine pequena cabe confortavelmente num contentor; uma linha de pintura a pó tipo túnel a funcionar a 500–5.000 peças/hora espalha-se por vários contentores mais transportadores fora de gabarito, assim que se somam os painéis do forno, os módulos de pré-tratamento, as paredes da cabine, os pacotes do transportador e os painéis e pistolas engradados.
Esse número só se torna firme depois de desenhado o plano de divisão em módulos, nunca antes de a linha estar construída. Cada parte da instalação é fabricada para a maior peça do cliente, e como não há tamanho de catálogo, também não existe uma tabela fixa "esta linha equivale a tantos contentores". O verdadeiro trabalho do plano de divisão de qualquer forma não é encher contentores: é decidir que módulo sai primeiro no local.
Tipos de contentor e onde cai cada módulo
O plano de divisão começa pelas dimensões interiores do transportador. A abertura da porta é alguns centímetros mais estreita do que a largura interior, pelo que um módulo que "coincide exatamente" com o valor interior normalmente não passa pela porta — é por isso que as secções transversais dos módulos se mantêm abaixo do tamanho interior nominal.
| Transportador | Tamanho interior aprox. (C × L × A) | Direção de carga | Módulos que leva |
|---|---|---|---|
| 20' normal | 5,90 × 2,35 × 2,39 m | Pela porta | Painéis, conjuntos de pistolas, cabo, caixotes de peças sobressalentes |
| 40' normal | 12,03 × 2,35 × 2,39 m | Pela porta | Pacotes de carril do transportador, grupos de motor-ventilador, cartuchos de filtro |
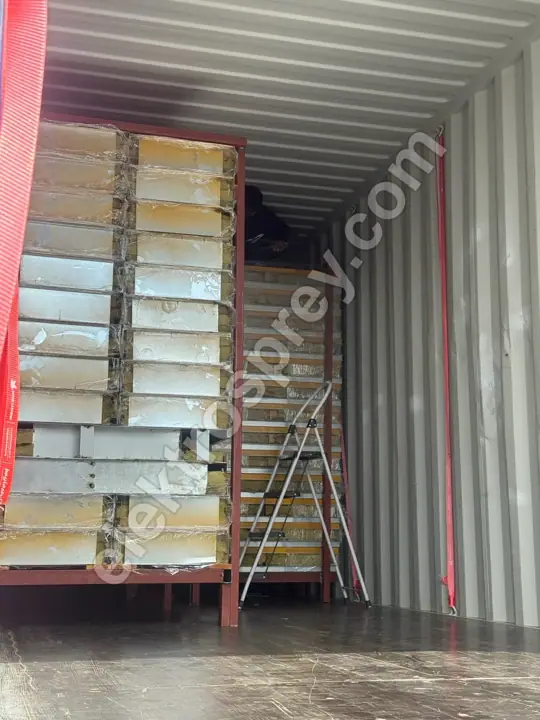
| 40' High Cube | 12,03 × 2,35 × 2,70 m | Pela porta | Painéis da cabine, pilhas de painéis do forno, pacotes de isolamento |
| Open top | Mesmo piso que 40' HC, teto aberto | Içado por cima | Corpos soldados dentro da largura mas acima da altura |
| Flat rack | Sem paredes laterais, paredes de topo dobráveis | Içado pelo lado ou por cima | Corpo do forno, módulo de túnel, corpo de tanque soldado |
A regra é direta: se a largura e a altura passam pela porta do contentor, viaja como carga de contentor; se não, é fora de gabarito. Onde esse limiar é ultrapassado, como um flat rack difere de um open top e em que sentido cada opção empurra o custo está tratado em separado em quando são necessários OOG fora de gabarito e flat rack.
Onde a linha é realmente cortada
Uma fronteira de módulo define-se por qual dos três constrangimentos é mais apertado: o tamanho interior do transportador, a rigidez da própria peça (um corpo não pode torcer em trânsito, seja qual for o ponto de corte), e a dificuldade de o voltar a unir no local. O terceiro é normalmente ignorado — mas cada corte extra é mais um trabalho de vedação e nivelamento para a equipa de montagem.
| Componente da linha | Onde se divide | Transportador típico | Como se reúne no local |
|---|---|---|---|
| Corpo do forno elétrico tipo caixa | Em painéis isolados com 10 cm de lã de rocha | 40' HC (painéis deitados) ou flat rack | Por ordem de numeração dos painéis, a partir do perfil de canto |
| Corpo do forno de paletes de carga superior | Paredes laterais, teto e grupo da porta separados | Flat rack | A estrutura monta-se primeiro, depois revestem-se os painéis |
| Grupo ventilador/resistência/queimador do forno | Unidade única, não dividida | Contentor, engradado | Montado depois de o corpo estar fechado |
| Cabine de pintura a pó com filtro | Painéis e unidade de filtro de cartucho separados | 40' HC | Primeiro o invólucro de painéis, depois a ligação da unidade de filtro |
| Túnel de pré-tratamento | Nas flanges entre os corpos dos estágios | Flat rack / open top | Sequência de flanges, depois bombas e tubagem de bicos |
| Tanques de imersão | Corpo soldado, não pode dividir-se | Flat rack | Descido de uma só peça, grua obrigatória |
| Carril e corrente do transportador | Pacotes com menos de 6 m ou 12 m | Contentor 40' | Depois de montado o sistema de ganchos |
| Painel de controlo, armário PID | Caixote separado com dessecante | Contentor | Por último, junto com a cablagem |
| Pistolas de pó e unidades de controlo | Caixote de madeira com inserções de espuma | Contentor | No arranque |
Grupos sensíveis — filtros de cartucho, painéis PID, conjuntos de pistolas — nunca partilham caixote com a estrutura metálica. As suas tolerâncias de vibração e humidade não são as mesmas: um painel de parede não sente nada numa travessia marítima enquanto uma placa de controlo pode não sobreviver à mesma viagem.
Porque é que a ordem de carga dita a ordem de montagem
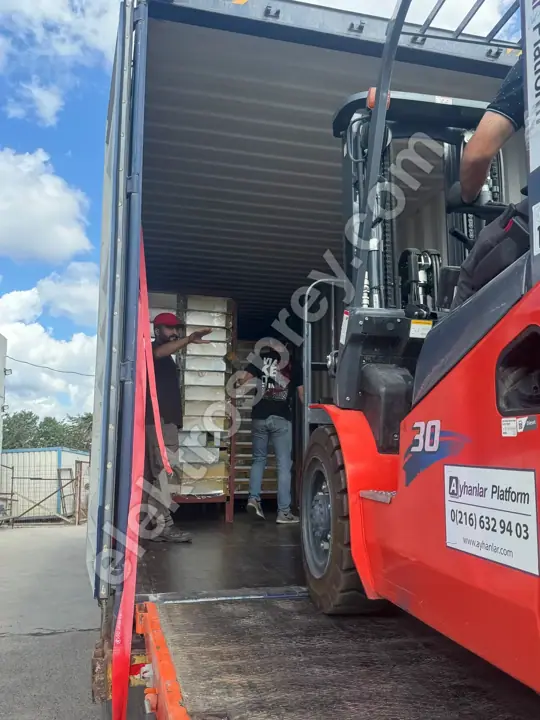
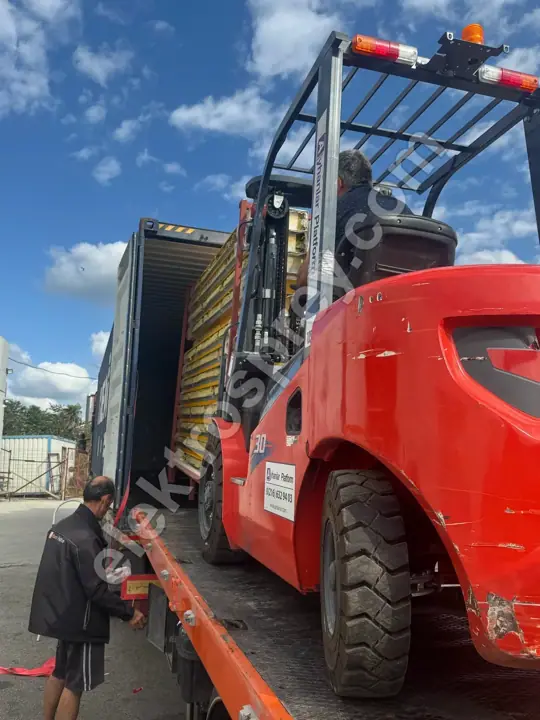
Um contentor funciona em LIFO: o último a entrar é o primeiro a sair. Essa única frase explica porque é que o plano de divisão é uma decisão de montagem e não de transporte. Se o módulo de que precisa primeiro no local está no fundo da caixa, tem de descarregar tudo o que está à frente, empilhá-lo algures, e mantê-lo lá até a montagem estar feita. Numa fábrica apertada, isso custa dias.
A ordem de carga correta é o inverso da ordem de montagem:
- Mais fundo: o que se instala por último — conjuntos de pistolas, unidades de controlo, material de arranque.
- Meio: painéis, calha de cabos, grupos de motor-ventilador, cartuchos de filtro.
- Mais perto da porta: o que se monta primeiro — pacotes de carril do transportador e o sistema de ganchos, depois as pilhas de painéis da cabine e do forno.
As peças fora de gabarito ficam fora desta sequência; chegam nos seus próprios transportadores e são içadas diretamente para a posição. É exatamente por isso que os flat racks são agendados para chegar ao local antes dos contentores: até o corpo do forno e os módulos do túnel estarem de pé, os painéis que saem dos contentores não têm para onde ir. A sequência de montagem passo a passo no local e quanto tempo demora cada passo estão definidos em ordem e duração de montagem no local.
Decisões que reduzem o número de contentores
O número de contentores não é uma fatalidade. Umas poucas escolhas no plano de divisão movem-no visivelmente.
Empilhe os painéis deitados, não de pé. Os painéis do forno e da cabine paletizados deitados usam toda a altura de 2,70 m de um High Cube. O mesmo volume transporta muitos menos painéis quando a pilha fica de pé.
Preencha o espaço vazio. Cabos, parafusos, juntas e material de isolamento vão para as folgas entre as pilhas de painéis. Isto baixa o número de contentores e impede que as pilhas se desloquem em trânsito — mas cada número de caixote tem de continuar a aparecer separadamente na lista de embalagem, senão a peça procurada no local não se encontra.
Evite cortar um corpo só para caber. Cada corte extra é mão de obra no local. Dividir um corpo em dois para o espremer num contentor ganha em frete e perde em montagem. Para um envio único, essa troca costuma resolver-se a favor de não cortar e pagar o flat rack.
Atenção ao limite de peso, não só ao volume. Um contentor pode atingir o seu limite de tonelagem muito antes de parecer cheio. Com painéis de forno isolados e corpos soldados, o valor determinante é o peso, pelo que a caixa fecha-se enquanto ainda parece meio vazia. As decisões de rota, Incoterm e documentação estão reunidas em expedição e entrega da instalação de pintura a pó; para ver todo o investimento por ordem, o nosso guia estruturante guia de montagem de uma instalação de pintura a pó é o ponto de partida certo.
Perguntas frequentes
Quantos contentores enche uma linha de pintura a pó?
Um número firme só surge depois de existir o plano de divisão em módulos. Uma cabine pequena com uma unidade manual pode precisar de um único contentor; uma linha de túnel completa com pré-tratamento, forno, cabine e transportador precisa de vários 40' High Cube mais transportadores fora de gabarito. O fator determinante não é o débito da linha, mas a secção transversal da sua maior peça — e como a linha é construída para essa peça, o número recalcula-se em cada projeto.
Um corpo de forno cabe dentro de um contentor?
Normalmente não. O corpo de um forno elétrico tipo caixa é construído a partir de painéis isolados com 10 cm de lã de rocha, e essa espessura de isolamento soma-se à largura da câmara interior, pelo que a largura total costuma ultrapassar a abertura da porta do contentor. A resposta não é enviar o corpo inteiro, mas enviá-lo como painéis: são numerados, desmontados, paletizados deitados e remontados no local pela mesma ordem de numeração. Só fornos de pequeno volume viajam como um corpo único.
Dividir em módulos torna a montagem mais lenta?
Sim, e é uma troca deliberada. Cada corte extra cria uma junta para aparafusar, vedar e nivelar no local. Por isso o plano de divisão é desenhado para minimizar cortes, não contentores. Se cortar um corpo poupa frete mas custa mais em montagem, deixa-se inteiro e move-se para um flat rack.
O que acontece se a ordem de carga estiver errada?
Paga-se com manuseamento duplo. Se os carris do transportador necessários primeiro estiverem no fundo do contentor, cada caixote à frente tem de sair e ser empilhado algures dentro da fábrica — custando espaço de pavimento, um empilhador e dias. Um contentor carregado pela ordem certa coloca a peça de que a equipa de montagem precisa no dia em que precisa, mesmo à porta. É por isso que os números de caixote na lista de embalagem são feitos coincidir com a sequência de montagem.
Quem controla os números de caixote?
A lista de embalagem traz o número, o conteúdo, as dimensões e o peso de cada caixote, e a equipa de montagem lê-a por ordem de montagem no local. Um caixote sem número, ou sem conteúdo declarado, causa problemas na alfândega e outra vez no local. Cada linha que construímos é entregue com uma lista de embalagem numerada e 2 anos de garantia do fabricante.
Resumo
Perguntado corretamente, "quantos contentores?" é na verdade "onde cortamos?". Cada módulo que cabe no volume interior de 12,03 × 2,35 × 2,70 m de um 40' High Cube viaja como carga de contentor; cada corpo que não cabe vai para um flat rack ou um open top. Os corpos de forno e de cabine viajam como painéis, o túnel de pré-tratamento viaja pelas suas flanges, o transportador viaja em pacotes, e os painéis, filtros e grupos de pistolas são engradados à parte da estrutura metálica. A ordem de carga é o inverso da ordem de montagem, porque um contentor é LIFO e o último a entrar é o primeiro a sair. E cada corte extra feito para poupar um contentor volta como mão de obra no local.
Envie-nos as dimensões da sua maior peça, a abertura da porta da sua fábrica e o acesso de grua no local — desenhamos o plano de divisão em módulos e a ordem de carga ao nível do caixote em torno deles.