
Trošak postrojenja za plastifikaciju: stavke koje nitko ne spominje
Trošak postrojenja za plastifikaciju nije cijena strojeva. Snaga transformatora, plinski priključak, dimnjak, pod i komprimirani zrak ispadnu iz proračuna i zato većina ulaganja probije okvir već u prva tri mjeseca. Ovo je potpun popis stavki koje treba znati prije nego što zatražite ponudu.
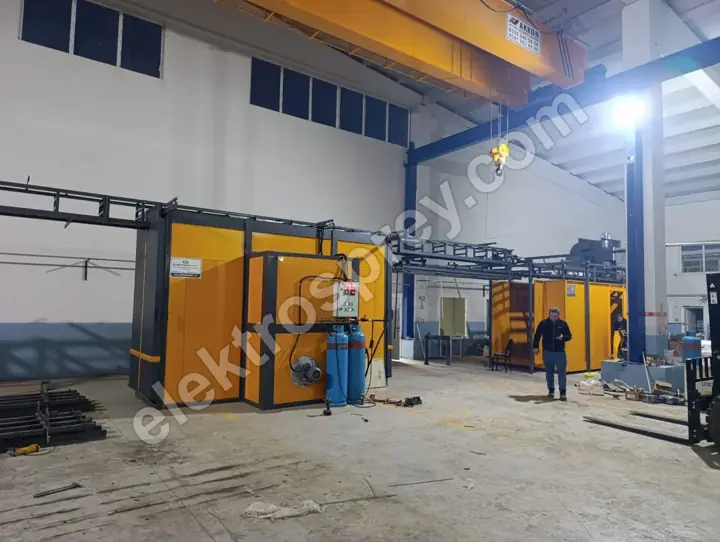
 Povećaj
Gotovo svatko tko planira postrojenje za plastifikaciju kreće od istog pitanja: „Koliko košta peć, koliko košta kabina?" Pitanje nije pogrešno, ali je nepotpuno. Ove strojeve proizvodimo dvadeset i pet godina i ono što vidimo uvijek je isto: proračun ne razbija cijena stroja, nego sve ono oko stroja.
Postrojenje nije postavljeno kada oprema stigne na lokaciju. Postavljeno je kada je spojeno napajanje i kada iz peći izađe prvi komad. Između ta dva trenutka stoje transformator, priključenje na plin, dimnjak, pod, instalacija zraka i uporabna dozvola. Ovaj članak popis je cijele te udaljenosti.
Trošak dolazi u tri bloka
Bez podjele ulaganja na tri bloka nije moguće napraviti ispravan proračun:
- Oprema — peć, kabina za lakiranje, predobrada, transporter, pištolj.
- Infrastruktura — struja, plin, zrak, voda, otpad, pod, dimnjak. Sve što treba napraviti na zgradi da bi oprema mogla raditi.
- Pogon — energija, kemikalije, prašak, filtri, rad. Ono što plaćate svaki mjesec nakon što je ulaganje gotovo.
Ponude obično pokrivaju samo prvi blok. Drugi blok pada na kupca i rijetko se spominje unaprijed. Treći blok određuje vaš povrat ulaganja: kupite jeftin stroj sa skupim pogonskim troškovima i ulaganje na papiru izgleda profitabilno, a u pogonu gubi novac.
1. Blok opreme
Linija za plastifikaciju ima četiri temeljna dijela. Kolika god bila, ta četiri postoje:
Predobrada. Boja neće prionuti na površinu na kojoj su ostali ulje, hrđa ili prašina. Greška se pokaže nakon peći i komad tada ide u doradu — zato je štednja na predobradi najskuplja štednja koja postoji. Naše linije uranjajuće predobrade izvode odmašćivanje, fosfatiranje, pasivizaciju i sušenje u nizu; u našim tunelskim postrojenjima predobrada se gradi s 3 do 7 stupnjeva. Broj stupnjeva određuju stupanj onečišćenja komada i tražena otpornost na koroziju.
Kabina za lakiranje. Mjesto na kojem se prašak kontrolira i vraća u sustav. U našim kabinama s filtrima povrat praška je 95% i više, uz učinkovitost kartušnih filtara od 99,9%+. Ta brojka izravan je trošak materijala: prašak koji se ne vrati odlazi u otpad. Kabine se izrađuju za 2 do 12 pištolja, a unutarnja brzina zraka drži se između 0,5 i 0,8 m/s — to je raspon koji sprječava izlazak praška iz kabine, a ne odvlači ga prije nego što dođe do komada.
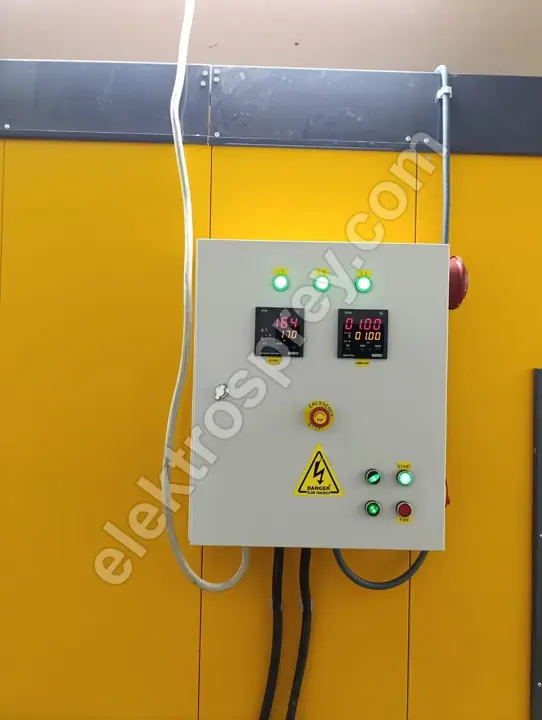
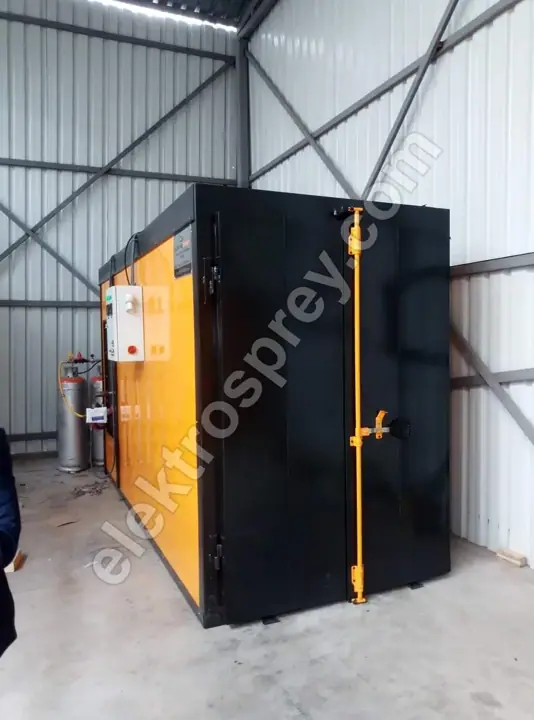
Peć. Mjesto na kojem se odvija polimerizacija. Naše komorne električne peći rade između 80 i 250 °C, drže ujednačenost od ±3 °C uz PID regulaciju i pamte 16 profila polimerizacije. Naše plinske peći s utovarom odozgo izrađuju se za 140–220 °C pri 50.000–500.000 kcal/h, s vremenom zagrijavanja od 35–45 minuta.
Transport. Način na koji komad putuje linijom. U tunelskom postrojenju brzina transportera podesiva je između 1 i 6 m/min, a ta brzina izravno određuje kapacitet.
Dimenzije te četiri cjeline proizlaze iz najvećeg komada koji ćete plastificirati. Ne biraju se iz kataloga; vi dajete dimenziju, a sustav se izračunava oko nje.
2. Blok infrastrukture — dio proračuna koji nedostaje
Stavke koje slijede rijetko se pojavljuju u ponudi za postrojenje, ali bez njih postrojenje neće raditi.
Električna snaga i transformator. Naše električne peći izrađuju se u rasponu od 3 kW do 150 kW. Ako vaš postojeći ugovor o opskrbi ne pokriva to opterećenje, potrebni su transformator i rasklopni blok — stavka koja ponekad košta više od same peći. Provjerite svoju ugovorenu snagu prije nego što zatražite ponudu.
Priključenje na plin i instalacije. Ako birate plinsku peć, priključenje, plinomjer, regulator tlaka i unutarnje instalacije zaseban su postupak, a vrijeme od zahtjeva do puštanja plina obično je dulje od roka izrade stroja. Zahtjev pokrenite u istom tjednu u kojem naručujete stroj.
Dimnjak i ventilacija. Odsis kabine, dimnjak peći i opća ventilacija radionice. Ondje gdje je uključeno prisilno strujanje zraka, izostavljanje ove stavke znači da kvaliteta zraka i mjerne vrijednosti postaju problem istog trenutka kada linija krene.
Komprimirani zrak. Pištolju za prašak treba suh, čist zrak. Sam kompresor nije dovoljan — sušač i filtri su obvezni. Vlaga u zraku vraća se kao greška na površini, a uzrok se obično traži u stroju, dok je u instalaciji zraka.
Pod. Nosivost za oslonce transportera, opterećenje kada i težinu peći. Ako linija uranjanja traži jamu za kade, to je zaseban građevinski posao.
Voda i otpad. Linija predobrade troši vodu i stvara otpadnu vodu. Dozvole za ispuštanje, pročišćavanje ili ugovor o zbrinjavanju razlikuju se po područjima; ta stavka pripada uporabnoj dozvoli, a ne ulaganju, i kada se preskoči, postrojenje stoji spremno i čeka.
Zaštita od požara i sigurnost. Ako ćete koristiti mokru boju na bazi otapala, kabina se ocjenjuje prema ATEX-u; naše kabine s vodenom zavjesom spadaju u ATEX zonu 2, s antistatičkim rešetkastim podom. Naše kabine za prašak proizvedene su prema CE i ATEX.
3. Blok pogona — on određuje vaš povrat ulaganja
Za koliko će se mjeseci ulaganje vratiti određuje tablica mjesečnih troškova, a ne cijena stroja:
- Energija. Plinska peć štedi 30–40% u odnosu na električni ekvivalent. Ali taj omjer nije nepromjenjiv: ovisi o lokalnim cijenama plina i struje te o vašem dnevnom broju sati rada. Što dulje radite, to je prednost plina veća; u radionici koja radi dva ili tri sata dnevno plinska infrastruktura možda se nikada neće isplatiti.
- Prašak. Odlučuje stopa povrata praška. Kroz nekoliko godina razlika između kabine s 95% povrata i postava bez povrata premaši cijenu same kabine.
- Kemikalije. Ovise o broju kada i trajanju ciklusa linije predobrade.
- Filtri. Vijek kartuša i učestalost zamjene. Automatsko čišćenje impulsom zraka produljuje vijek filtara i uklanja potrebu za zaustavljanjem linije i vađenjem filtara.
- Rad. Jedan operater po pištolju na ručnoj liniji; nadzor na automatskoj.
Kapacitet: broj koji zapravo određuje proračun
Odgovor na pitanje „koliko će koštati?" skriven je u vašem odgovoru na pitanje „koliko m² dnevno ćete plastificirati?" Veličina postrojenja proizlazi odatle.
Naša tunelska postrojenja konfiguriraju se za 500–5.000 komada na sat. Stvaran kapacitet ovisi o tri stvari: veličini komada, razmaku vješalica i brzini transportera. Promijenite te tri stavke i ista linija daje dvostruku razliku u učinku.
Praktično upozorenje: teorijski i stvarni kapacitet nisu isto. Oduzmite promjene boje, zagrijavanje na početku smjene, kvarove i zastoje zbog održavanja i stvaran učinak je manji. Ulagač koji planira prema teorijskom kapacitetu precjenjuje mjesečni prihod.
Kod plastificiranja aluminijskih profila promjena boje postaje ključna; na našim linijama U-tipa promjena boje traje ispod 20 minuta. U proizvodnji s čestim promjenama boje to vrijeme jest kapacitet.
Pitanja koja treba postaviti pri usporedbi ponuda
Razlika u cijeni dviju ponuda obično je razlika u opsegu. Prije usporedbe pitajte:
- Kolika je unutarnja veličina peći i za koji je komad izračunata? Izrađena po mjeri ili kataloška veličina?
- Kolika je debljina i koji je materijal izolacije? Naše peći imaju unutarnji plašt od nehrđajućeg čelika AISI 304 i 10 cm izolacije od mineralne vune. Peć koja štedi na izolaciji vraća razliku kroz račun za energiju već u prvoj godini.
- Kolika je ujednačenost temperature? Dvije peći mogu navoditi isto temperaturno područje, a imati različitu ujednačenost; ±3 °C i ±15 °C nisu isti proizvod.
- Kolika je stopa povrata praška u kabini i učinkovitost filtara?
- Koliko stupnjeva predobrade i koja kemija? S kromom ili bez kroma — ako izvozite, o tome odlučuju propisi vašeg ciljnog tržišta.
- Kakav je sustav upravljanja? PID ili jednostavan termostat? Postoji li memorija profila polimerizacije?
- Kolika su električna snaga i plinski kapacitet potrebni? Pokriva li ih vaša postojeća infrastruktura?
- Jesu li montaža i puštanje u rad uključeni? Tko preuzima prijevoz, dizalicu i montažerski rad?
- Koje certifikacije? CE, ATEX, mjerodavne norme.
- Koliko traje jamstvo i što obuhvaća? Naši proizvodi nose 2 godine tvorničkog jamstva.
- Koliko brzo stižu rezervni dijelovi i servis? Na uvoznoj liniji zastoj koji s domaćim proizvođačem traje jedan dan može trajati tjedan dana.
- Može li se kasnije proširiti? Početak s poluautomatskom izvedbom i naknadno dodavanje automatike najčešći je način da se početno ulaganje podijeli.
Rabljeno ili novo?
Znatan dio pretraga u ovoj branši završava na oglasima za rabljenu opremu. Rabljena peć može imati smisla — ali točke koje treba provjeriti su nepromjenjive: je li izolacija propala, je li raspodjela topline i dalje ujednačena, ima li još rezervnih dijelova za sustav upravljanja i je li peć prave unutarnje veličine za vaš komad.
U praksi je zadnja točka najčešća pogreška: jeftina peć ne odgovara komadu, linija se zatim gradi oko nje i postrojenje cijeli svoj vijek radi s pogrešnom dimenzijom. Ušteda na stroju pretvara se u trajan gubitak kapaciteta.
Često postavljana pitanja
Koliko prostora treba postrojenju za plastifikaciju?
Prostor određuju duljina komada i odabrani tip linije, a ne apstraktna brojka kvadrature. Radionica građena oko komorne peći može stati u jedno polje hale, dok tunelskoj liniji s transporterom treba neprekinuta ruta na kojoj predobrada, sušenje, kabina i peć slijede jedno za drugim. Viseća linija U-tipa okuplja utovar i istovar na istom mjestu, čime se za duge komade smanjuje zauzeta površina poda.
Je li ekonomičnija električna ili plinska peć?
Plinska peć štedi 30–40% energije u odnosu na električnu, ali ako plinske infrastrukture nema, dodaju se troškovi priključenja i instalacija. Ako je vaš dnevni broj sati rada velik, plin ima smisla; ako je malen i nepravilan, ima smisla struja. Odluka se donosi tako da se jedinična cijena energije i dnevni broj sati rada izračunaju zajedno.
Može li se plastificirati bez linije predobrade?
Tehnički, prašak izlazi iz pištolja i drži se za površinu, ali na masnom ili zahrđalom komadu neće prionuti. Greška se pokaže nakon peći i komad ide u doradu. Predobrada nije korak koji se može preskočiti; to je korak u kojem se odlučuje kvaliteta.
Koju temperaturu treba postići peć za plastifikaciju?
Temperaturu polimerizacije određuje tehnički list praška koji koristite, a ne peć. Posao peći je tu vrijednost držati stabilnom. Naše komorne peći rade između 80 i 250 °C, uz ujednačenost od ±3 °C.
Koliko traje postavljanje postrojenja?
Budući da se svako postrojenje gradi po mjeri, raspored ovisi o projektu, a točan datum navodi se u ponudi. U praksi kritičan put obično nije izrada strojeva, nego infrastrukturni postupci poput priključenja na plin i povećanja ugovorene snage; njih treba pokrenuti istodobno s narudžbom stroja.
Sažetak
Trošak postrojenja za plastifikaciju nije jedan broj; to je zbroj triju blokova. Blok opreme rješava ponuda, blok infrastrukture ovisi o vašoj zgradi, a blok pogona odlučuje o vašem povratu ulaganja. Pri usporedbi ponuda čitajte opseg ispod cijene: dvije peći mogu navoditi isto temperaturno područje, a razlikovati se u izolaciji, ujednačenosti i sustavu upravljanja.
Recite nam svoje dimenzije, cilj dnevne proizvodnje i komad koji ćete plastificirati — izračunat ćemo koji sustav odgovara i dati ponudu.