
Förderkettenauswahl: Zugkraft und Sicherheitsbeiwert richtig berechnen
In einer Pulverbeschichtungsanlage ist die Kette die mechanische Entscheidung, deren nachträgliche Änderung am teuersten wird. Dieser Beitrag zeigt, wie sich die Zugkraft aus Teilelast, Eigengewicht der Gehänge, Reibung und Steigung zusammensetzt, warum der Sicherheitsbeiwert gegen Längung statt gegen Bruch angesetzt wird und wo Reserve für künftiges Wachstum bleiben muss.
 Vergrößern
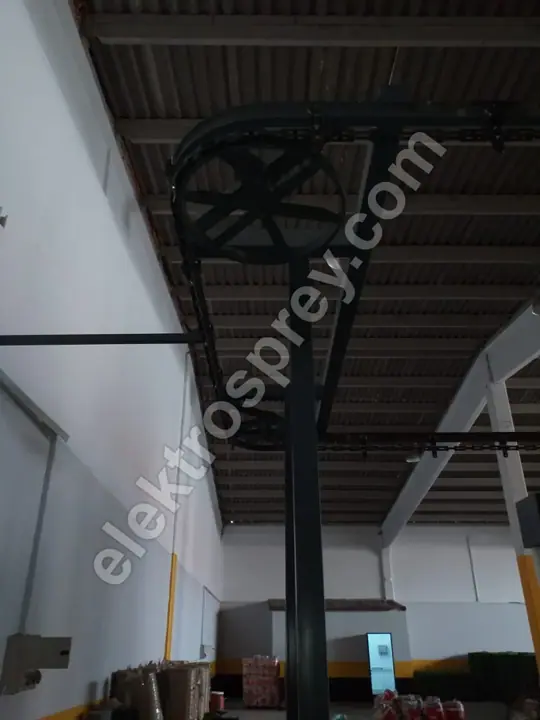
Kettenauswahl und Zugkraftberechnung in einer Pulverbeschichtungsanlage lassen sich nie aus einer einzigen Katalogzeile ablesen; sie sind die Summe aus vier Posten: dem Gewicht der transportierten Teile, dem Eigengewicht von Gehängen und Laufwerken, der Rollreibung in der Laufschiene und der auf Steigungen zu überwindenden Schwerkraft. Diese vier werden addiert, die Vorspannung der Antriebsstation kommt obendrauf, und die resultierende Zugkraft wird über einen Sicherheitsbeiwert mit der Katalogbruchkraft des Kettenherstellers verglichen. Die Werte werden projektbezogen gerechnet: Wo Ihre Anlage im Band von 500–5.000 Teile/Stunde auch liegt, mit welcher Geschwindigkeit sie innerhalb von 1–6 m/min auch fährt und wie viele Kilogramm auch an jedem Gehänge hängen — daraus ergibt sich die Kette. Jede Anlage, die wir bauen, entsteht rund um das größte Teil des Kunden, und die Kette bildet keine Ausnahme: eine Katalogbaugröße gibt es nicht.
Die Kettenauswahl verdient einen eigenen Beitrag, weil sich fast alles andere später ändern lässt: Sie ergänzen Pistolen, teilen den Ofen ab, verlängern eine Vorbehandlungsstufe. Schienenprofil, Kettenteilung und Antriebsgruppe sind nach der Montage das dauerhafte Skelett. Eine falsch gewählte Kette macht am ersten Tag keinen Ärger; Monate später kommt sie zurück als gelängte Kette, als Antriebskettenrad, das Zähne überspringt, als Spannwagen am Ende seines Wegs und als steigende Geräuschentwicklung in den Kurven.
Woraus sich die Zugkraft zusammensetzt
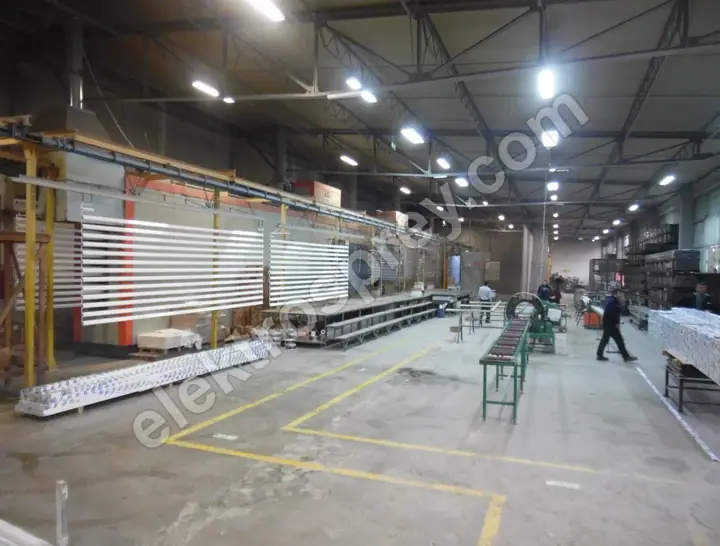
Die Zugkraft ist über die Anlage nicht konstant; ihr Maximum liegt dort, wo die Kette in die Antriebsstation einläuft. Die Berechnung teilt die Anlage in kurze Abschnitte und addiert den Widerstand jedes Abschnitts auf den vorhergehenden.
| Anteil | Was er abbildet | Wie er ermittelt wird | Am häufigsten übersehen |
|---|---|---|---|
| Teilelast | Gewicht aller gleichzeitig auf der Anlage befindlichen Teile | Schwerster Produktmix, Gehängeabstand, Anlagenlänge | Vollbeladen rechnen, nicht mit dem Normalfall |
| Gehängeeigengewicht | Gehänge, Traversen, Ausgleichsstücke, Haken | Nach Festlegung der Gehängekonstruktion einmal verwogen | Bei schweren Aufnahmen erreicht es fast die Teilelast |
| Rollreibung | Lagerwiderstand der Laufwerke in der Schiene | Vertikallast mal Reibbeiwert | Ändert sich mit Ofenhitze und Schmierung |
| Steigung | Auf ansteigenden Abschnitten überwundene Schwerkraft | Höhenanteil der Last dieses Abschnitts | Eine kurze Rampe kann die Spitzenlast verdoppeln |
| Kurvenwiderstand | Zusatzreibung in horizontalen und vertikalen Bögen | Anzahl und Radius der Kurven | Bei verschachtelten Layouts überrascht die Summe |
| Vorspannung | Spannkraft, die das Durchhängen der Kette verhindert | Aus Antriebs- und Spannstationsauslegung | Weggelassen, sodass später keine Reserve bleibt |
Diese Tabelle ist eine Checkliste, keine Formel. Verlangen Sie bei Angeboten eine Berechnung, in der alle sechs Posten getrennt ausgewiesen sind; „die Kette reicht aus" ist keine.
Gehängeeigengewicht: der Posten, den alle unterschätzen
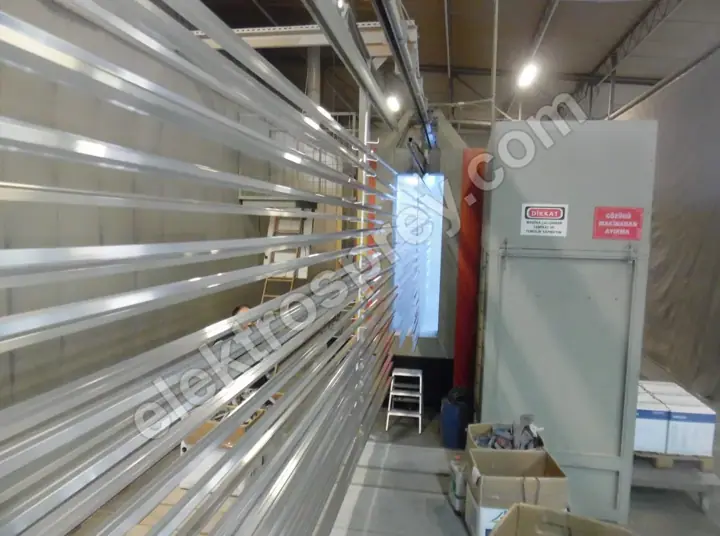
Investoren diskutieren die Zugkraft meist über das Produktgewicht. In einer Beschichtungsanlage ist das Gehänge eine eigenständige Last, die ununterbrochen durch den Kreislauf getragen wird. Schwere Aufnahmen für große Blechteile können dem Gewicht des getragenen Teils nahekommen; auf Profilanlagen sind die Gehänge leicht, aber sehr zahlreich.
Gehänge werden zudem von selbst schwerer: Sie nehmen bei jedem Durchlauf Pulver auf und brennen es im Ofen ein, und diese Schicht erzeugt gleichzeitig ein Gewichts- und ein Erdungsproblem. Ohne Entlacken oder Ausbrennen steigt das Gehängeeigengewicht Monat für Monat — die richtige Eingangsgröße ist deshalb nicht das saubere Gewicht des Gehänges, sondern sein Gewicht am Ende des Wartungsintervalls.
Kettenteilung, Gehängeabstand und Teilelänge
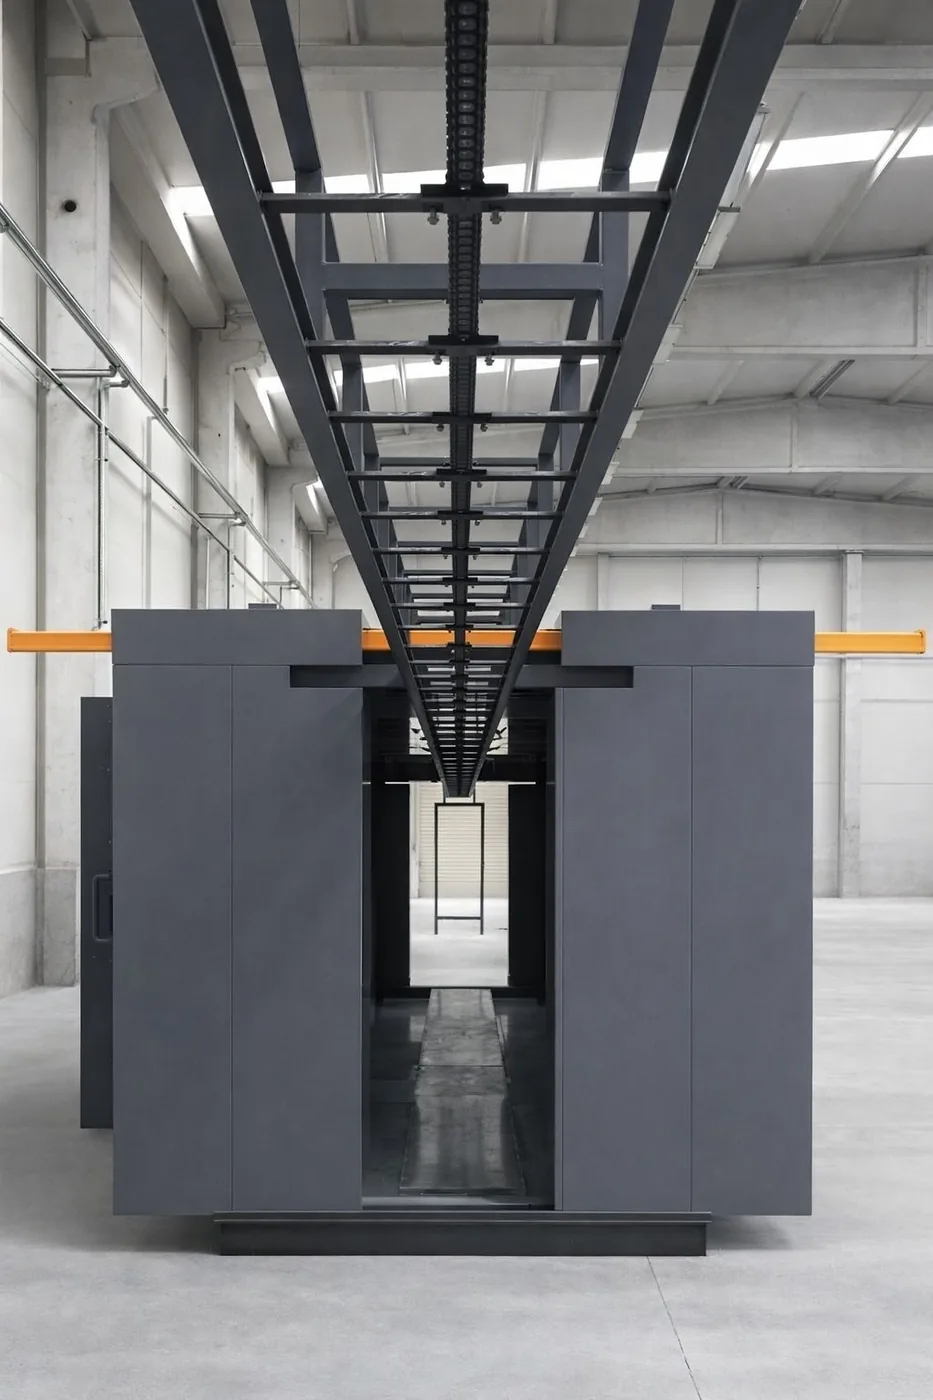
Teilung und Gehängeabstand sind zwei verschiedene Dinge, aber miteinander verknüpft: Gehänge lassen sich nur an definierten Punkten der Kette anschlagen, der Abstand ergibt sich also als Vielfaches der Teilung. Teilelänge, Pendelfreiraum und Ofenbreite bestimmen seine Untergrenze.
| Entscheidung | Worauf sie beruht | Wo sich das Ergebnis zeigt |
|---|---|---|
| Kettenteilung | Gehängelast, Kurvenradius, Kettenrad | Polygoneffekt und Schwingungen in Kurven |
| Gehängeabstand | Längstes Teil plus Pendelfreiraum | Anschlagende Teile, Beschichtungsschatten |
| Schienenprofil | Gesamte Vertikallast und Gehängeabstand | Durchbiegung der Schiene, Laufwerkslebensdauer |
| Laufwerkstyp | Ofentemperatur und Schmierregime | Lagerlebensdauer, Geräusch |
| Antriebsposition | Wo die maximale Zugkraft auftritt | Kettenspannung und Motorstrom |
| Spannweg | Vorgesehene Längungsreserve | Wartungsintervall, Kettenlebensdauer |
Eine exakte Teilung zu nennen, ohne Teil und Layout gesehen zu haben, ist unmöglich; sie folgt aus Gehängelast, Kurvenradien und Anlagenlänge. Die Kapazitätsseite haben wir in Kapazitätsberechnung einer Pulverbeschichtungsanlage dargestellt; der Gehängeabstand hängt unmittelbar am dort beschriebenen Ziel Teile pro Stunde.
Sicherheitsbeiwert: Ketten reißen nicht, sie längen sich
Kettenbruch ist im Feld selten. Der eigentliche Ausfall verläuft lautlos: Bolzen und Buchsen verschleißen, das in jedem Kettenglied entstehende Spiel summiert sich über den Kreislauf, und die Kette längt sich. Eine gelängte Kette zieht den Spannwagen an das Ende seines Wegs, setzt nicht mehr sauber auf dem Antriebskettenrad auf, steigt auf die Zähne und springt schließlich über. Der Sicherheitsbeiwert ist deshalb keine Vorsorge gegen Reißen, sondern eine Betriebslastgrenze, die den Verschleiß verlangsamt.
Eine Kette, die nahe an ihrer Katalogbruchkraft läuft, ist theoretisch „ausreichend", ihre Standzeit ist aber kurz. Der Beiwert stammt aus der Betriebslasttabelle des Herstellers und den Betriebsbedingungen; heiße Ofenabschnitte, Dreischichtbetrieb und Staub treiben ihn nach oben. Nehmen Sie diesen Wert aus dem Katalog Ihres Lieferanten, statt ihn zu schätzen.
Die Last hat auch eine dynamische Seite: Spitzenkräfte treten beim Anfahren, beim Anhalten und dann auf, wenn ein beladener Abschnitt in eine Steigung einläuft, während der Polygoneffekt der Teilung in Kurven einen ständigen kleinen Stoß hinzufügt. Ein Teil des Sicherheitsbeiwerts ist dafür da, diese Spitzen aufzufangen.
Wie Layoutentscheidungen die Zugkraft verändern
Zwei Anlagen gleicher Kapazität können allein wegen des Layouts sehr unterschiedliche Ketten benötigen. Steigungen, häufige Kurven und lange Ofendurchläufe erhöhen den Widerstand. Eine Steigung über ein ganzes Geschoss schreibt die gesamte Last dieses Abschnitts direkt in die Zugkraft, während ein Gefälle einen Bremsbedarf erzeugt.
Bei schweren, unsymmetrischen Teilen ist es nicht immer richtig, die ganze Anlage mit einer Kette zu ziehen: Sie müssen unter Umständen Lastgruppen trennen, Teile stauen oder Abschnitte mit eigenen Antrieben fahren. Diese Entscheidung haben wir in Kreisförderer oder Power-and-Free verglichen, und Handling schwerer Teile in der Beschichtungsanlage behandelt die Gehänge- und Schienenwahl.
In einer Tunnelanlage läuft die Kette als ein durchgehender Kreislauf vom Vorbehandlungstunnel bis zum Ofen, weshalb bei Projekten der Bauart Pulverbeschichtungsanlage in Tunnelbauweise die Kettenberechnung nicht abgeschlossen werden kann, bevor Stufenzahl der Vorbehandlung und Ofenlänge feststehen. Auf Aluminiumprofilanlagen ist die Last gering, Gehängezahl und Anlagenlänge sind aber hoch: Bei einer Aluminium-U-Anlage für Profile von 3–7 m ist nicht das Teilegewicht maßgebend, sondern die gesamte Anlagenlänge und die Reibung.
Wachstumsreserve: die Anlage, die Sie in fünf Jahren haben
Die Kettenauswahl zieht die Grenze dafür, wie weit die Anlage wachsen kann. Die Geschwindigkeit zu erhöhen ist meist einfach; die Last zu erhöhen nicht. Eine Kette, die für den heutigen Mix an ihrer Grenze gewählt wurde, wird in dem Moment zur Wand vor der Anlage, in dem eine schwerere Produktfamilie hinzukommt.
Lassen Sie bei Kette und Schiene bewusst Reserve und legen Sie den Antriebsmotor auf den heutigen Bedarf aus: Motoren und Getriebe lassen sich später vergrößern, Schiene und Kette nicht. Diese Reserve ist die günstigste Versicherung der gesamten Investition — die zweite Bedingung für die Kettenlebensdauer ist jedoch die Wartung. Ohne Schmierregime und regelmäßige Längungsmessung rettet kein Sicherheitsbeiwert eine Kette; das Programm haben wir in Schmier- und Wartungsplan für Förderer dargestellt.
Häufig gestellte Fragen
Welche Kettenteilung soll ich verwenden?
Es gibt keine einzelne Antwort zum Ablesen aus dem Katalog; die Teilung folgt aus Gehängelast, Kurvenradien und Anlagenlänge. Schwere Gehänge und weite Kurven sprechen für eine größere Teilung, leichte Profilanlagen und enge Bögen für eine kleinere. Wählen Sie nie zuerst die Teilung und passen dann die Last daran an.
Wie hoch soll der Sicherheitsbeiwert sein?
Der Beiwert ergibt sich aus der Betriebslasttabelle des Herstellers zusammen mit den Bedingungen Ihrer Anlage: heiße Ofenabschnitte, durchgehender Schichtbetrieb und Staub erhöhen ihn. Den genauen Wert rechnen wir projektbezogen; eine hier genannte allgemeine Zahl bedeutete entweder unnötige Kosten oder frühen Verschleiß.
Woran erkenne ich, dass sich die Kette gelängt hat?
Drei Symptome treten gemeinsam auf: Der Spannweg nimmt spürbar ab, am Antriebskettenrad entsteht ein Aufsteiggeräusch, und der Gehängeabstand driftet über die Anlage. Messen statt abwarten — prüfen Sie regelmäßig eine feste Anzahl Kettenglieder gegen den bei der Montage aufgenommenen Wert. Überschreitet die Längung den Grenzwert des Herstellers, wird die gesamte Kette getauscht, nicht ein Abschnitt.
Muss ich die Kette wechseln, wenn ich die Fördergeschwindigkeit erhöhe?
Eine Erhöhung der Geschwindigkeit innerhalb des Bands 1–6 m/min steigert die Zugkraft für sich genommen nicht; der Unterschied zeigt sich darin, wie viele Teile gleichzeitig auf der Anlage sind. Halten Sie den Gehängeabstand, bleibt die Last gleich; verringern Sie ihn, wächst die Last. Wiegt die vollbeladene Anlage bei der neuen Geschwindigkeit mehr als der in der ursprünglichen Berechnung angesetzte Wert, muss die Kette neu bewertet werden.
Kann ich die Kette nach der Montage der Anlage aufrüsten?
In der Praxis nein. Eine größere Teilung oder eine höhere Lastklasse bedeutet meist, auch Schienenprofil, Laufwerke, Antriebskettenrad und Spannstation zu wechseln — das kommt einem Neubau der Anlage nahe. Wachstumsreserve bei der Kette wird in der Investitionsphase vorgesehen; später lässt sie sich nicht dazukaufen.
Zusammenfassung
Die Zugkraftberechnung ist die Summe aus sechs Posten: Teilelast, Gehängeeigengewicht, Reibung, Steigung, Kurvenwiderstand und Vorspannung. Diese Summe wird über einen Sicherheitsbeiwert mit dem Katalogwert der Kette verglichen, wobei der Beiwert gegen Verschleiß und Längung angesetzt wird, nicht gegen Bruch. Suchen Sie für Teilung, Bruchkraft oder Beiwert keine fertigen Zahlen — jede wird projektbezogen aus Gehängelast, Kurvenradien und Anlagenlänge gerechnet. Weil die Kette die eine dauerhafte mechanische Entscheidung einer Anlage ist, gehört die Wachstumsreserve genau hierher. Planen Sie gleichzeitig die Vorbehandlungsseite, gehören eine Tauch-Oberflächenbehandlungsanlage und das Fördererlayout auf denselben Tisch; jede Anlage, die wir bauen, trägt 2 Jahre Herstellergarantie.
Senden Sie uns Ihr schwerstes Teilegewicht, die Gehängekonstruktion, das Ziel Teile pro Stunde und eine Hallenlayout-Skizze — wir schlüsseln die Zugkraft Posten für Posten auf und legen Ketten- und Schienenklasse gemeinsam mit Ihnen fest.