
Als de Hars Verandert, Wat Moeten Oven en Cabine Dan Veranderen?
De harsfamilie bepaalt veel meer dan waar de coating kan worden toegepast; ze legt het werkbereik van de oven vast, de verblijftijd, de transportsnelheid en de afzuigcapaciteit. Dit artikel vergelijkt de vier poederfamilies niet op "welke is beter" maar op wat elke familie van uw installatie vraagt.
 Vergroten
Voor een investeerder is het verschil tussen epoxy-, polyester- en hybride poedercoating geen vraag over welke coating langer meegaat. Het is een lijnbeslissing die de bovengrens van de oventemperatuur vastlegt, de verblijftijd in de oven, de transportsnelheid, de terugwinregeling en de afzuigcapaciteit. Kort samengevat: epoxy en hybride zijn binnenwerk en kunnen uitharden aan de onderkant van het bereik; polyester is het enige juiste antwoord voor buitenwerk en vraagt een hogere, stabielere oventemperatuur; polyurethaan geeft het beste oppervlakteresultaat maar vraagt een langere uitharding en merkbaar betere ventilatie. De elektrische kastoven die wij bouwen werkt van 80–250 °C met ±3 °C homogeniteit en 16 uithardingsprofielen; de gasgestookte paletoven met bovenlaadsysteem werkt tussen 140–220 °C. Alleen al de kloof tussen die twee cijfers kan bepalen welke harsfamilie u comfortabel zult kunnen draaien.
Eén ding vooraf: Elektrosprey produceert of verkoopt geen poeder, en biedt geen loonbeschildering aan. Wij bouwen de machine die het uithardt. Het doel van dit artikel is niet om te vertellen welk poeder u moet kopen, maar om u — voordat u apparatuur bestelt — te laten zien wat de harsfamilie die uw leverancier aanbeveelt van uw installatie zal vragen. De exacte uithardingscijfers komen altijd van het gegevensblad van de poederfabrikant; onze taak aan de machinekant is dat venster herhaalbaar te raken.
Vier families, hun eisen aan de lijn in één oogopslag
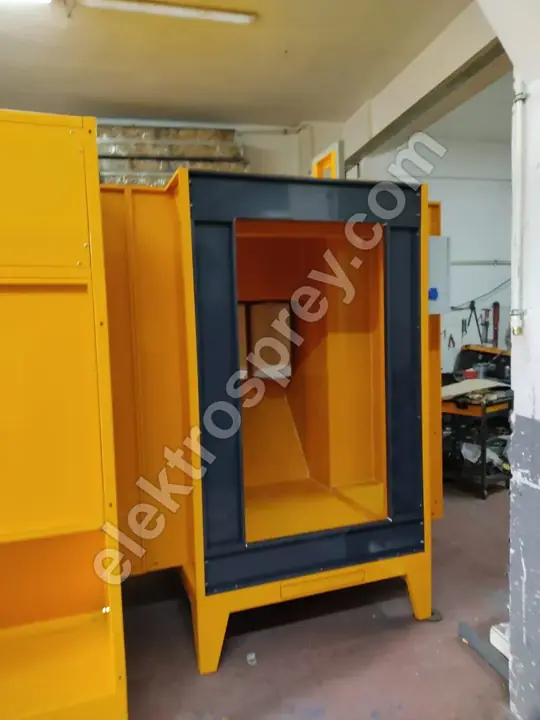
| Harsfamilie | Typisch gebruik | Uithardingstendens | Wat het echt van de lijn vraagt | Zwak punt |
|---|---|---|---|---|
| Epoxy | Binnen, meubels, elektrische behuizingen, primer | Onderste-middenbereik, relatief korte verblijftijd | Een bescheiden bovengrens volstaat; korte oven en snel transport mogelijk | Vervaagt en krijt snel buiten onder UV |
| Hybride (epoxy-polyester) | Binnen, witgoed, stellingen | Dicht bij epoxy, iets breder venster | Zelfde oven als epoxy; temperatuurdiscipline tegen vergeling | Onvoldoende voor blootstelling buiten |
| Polyester | Buiten, aluminium schrijnwerk, tuinmeubelen | Bovenkant van het bereik, volledige uitharding essentieel | Hoge en gelijkmatige oventemperatuur; weinig tolerantie voor afwijking | Onvoldoende uitharding tenietdoet de duurzaamheidsclaim |
| Super duurzaam polyester | Gevels, architectonisch aluminium, gegarandeerd werk | Zelfde bereik, nog minder tolerantie voor afwijking | Gedocumenteerde temperatuurregistraties, smalle homogeniteitsband | Kan niet gegarandeerd worden bij zwakke lijndiscipline |
| Polyurethaan | Decoratieve oppervlakken, dunne film, hoge uitstraling | Lange uitharding, langzaam transport | Langere oven of langzamere lijn, plus sterke afzuiging | Geeft gas af tijdens uitharding; ventilatie is verplicht |
De laatste kolom komt nooit voor in een verkoopbrochure, maar het is de kolom die de investering bepaalt. Geen enkele lijn "hardt alles uit". Wat haalbaar is, is bouwen voor de moeilijkste familie en de makkelijke binnen die envelop draaien.
De oven: bovengrens of verblijftijd?
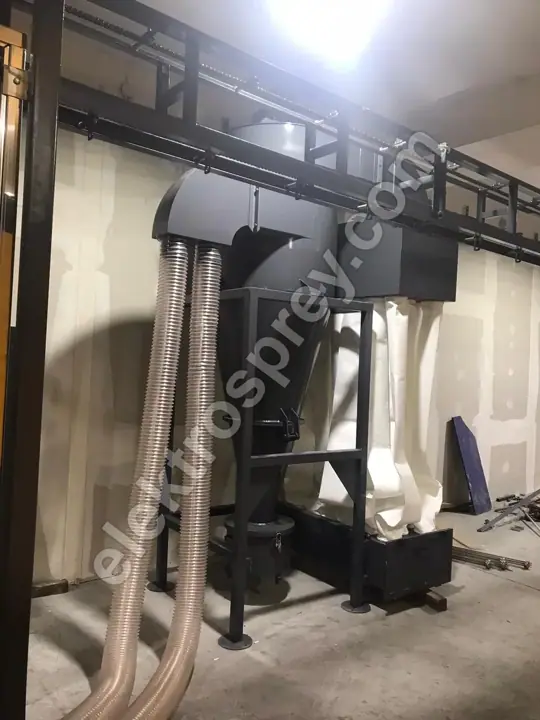
Uitharding is het product van twee variabelen: de metaaltemperatuur die het deel daadwerkelijk bereikt en de tijd dat het daar blijft. Het setpoint op het ovenpaneel is geen van beide; het is alleen de luchttemperatuur. Bij epoxy en hybride is het venster breed, dus werkplaatsen die dit onderscheid negeren, komen er jarenlang mee weg. Stap over naar polyester en dezelfde laksheid komt direct terug als buitenclaim: het deel lijkt het setpoint te hebben bereikt, maar het oppervlak is nooit lang genoeg binnen de vereiste band gebleven.
Daarom moet elke werkplaats die van harsfamilie verandert, als eerste een echte temperatuurcurve opnemen met een datalogger aan het deel. We zetten de meetmethode en de acceptatiecriteria stap voor stap uiteen in temperatuurhomogeniteit van de oven.
| Harsfamilie | Vereiste bovengrens | Elektrische kastoven (80–250 °C) | Gasgestookte paletoven (140–220 °C) |
|---|---|---|---|
| Epoxy / hybride | Onderste-middenbereik volstaat | Comfortabel; 16 profielen laten dikke en dunne delen apart draaien | Comfortabel; energiekosten 30–40% lager |
| Polyester | Bovenkant, smalle afwijking | Comfortabel; ±3 °C homogeniteit is de echte garantie voor buitenwerk | Werkbaar, maar dicht bij de bovengrens draaien laat minder reserve |
| Super duurzaam polyester | Bovenkant plus gedocumenteerde registraties | Geschikt; profielrapportages en homogeniteitsrapporten beschikbaar | Regime zakt bij zware belading als de capaciteit te krap is |
| Polyurethaan | Midden-bovenbereik, lange verblijftijd | Geschikt; verleng de verblijftijd, vertraag het transport | Geschikt, maar afzuiging en verse lucht moeten apart gedimensioneerd worden |
Lees die tabel niet als een afwijzing van gas. De gasgestookte paletoven die wij bouwen in het bereik van 50.000–500.000 kcal/h bereikt zijn regime in 35–45 minuten en kost 30–40% minder in bedrijf dan een elektrisch equivalent; in continue productie is dat verschil de grootste post in het jaarbudget. Het punt is anders: gaat u werken met een hars die aan de bovenkant van de band uithardt, dan moet de capaciteit met reserve gekozen worden, niet "net genoeg".
Transportsnelheid: de hars bepaalt uw uurcapaciteit
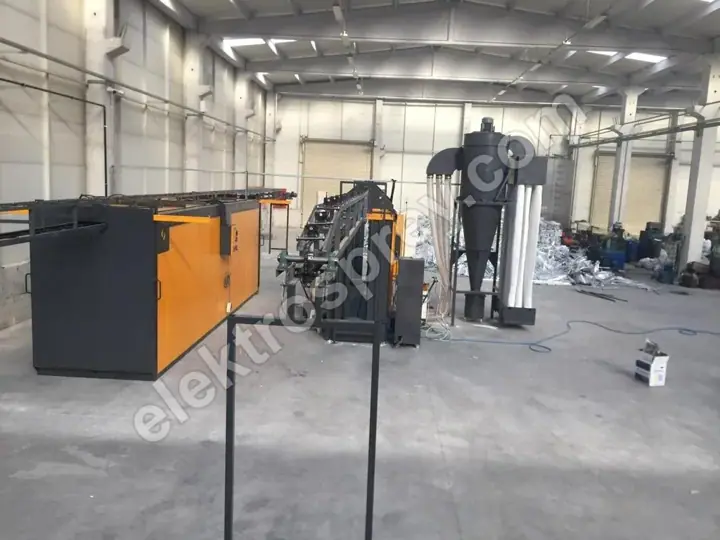
Op een tunnellijn gehoorzaamt de verblijftijd aan één vergelijking: ovenlengte ÷ transportsnelheid. Het transportsysteem is instelbaar tussen 1–6 m/min. Vraagt de harsfamilie een lange uitharding, dan heeft u precies twee opties — het transport vertragen (uurcapaciteit daalt) of een langere oven bouwen (investering en vloeroppervlak stijgen). Er is geen derde optie; de temperatuur verhogen om de uitharding te verkorten komt terug als vergeling, glansverlies en overbakken.
Daarom is het een fout om de capaciteit los van de hars te berekenen. Op de lijnen die wij ontwerpen in het bereik van 500–5.000 delen/uur is een van de eerste dingen die we een klant bij de offerte vragen, welke harsfamilie hij gaat draaien. Een productieprogramma dat overwegend uit polyurethaan bestaat, betekent een langere oven voor hetzelfde aantal delen.
Cabine en terugwinning: families mengen niet
Dit is het item dat investeerders het vaakst overslaan en het duurst bekopen. Wanneer epoxy en polyester elkaar verontreinigen, produceert de mismatch in uithardingsgedrag kraters en speldengaatjes. Een handvol van de vorige hars achtergebleven in de cabine, het terugwinkanaal, het patroonfilter of de zeef kan de volgende batch alleen al op oppervlaktegebreken tot afval maken.
Aan de apparatuurkant zijn de gevolgen duidelijk:
- Gaat u regelmatig twee verschillende families draaien, plan dan ofwel een aparte terugwinmodule ofwel een gecontroleerde volledige-reinigingsprocedure.
- Omsteltijd voor hars hoort net zo goed in de capaciteitsberekening als omsteltijd voor kleur.
- 99,9%+ retentie in het patroonfilter is normaal, maar een filter scheidt geen gemengd poeder; het houdt het alleen vast. Scheiden is de taak van de procedure.
- In een cabine die 95%+ van het poeder terugwint, moet ook de familie van het teruggewonnen poeder worden geregistreerd.
De patroonfilter-poedercabine die wij bouwen met 2–12 pistolen draait op een interne luchtsnelheid van 0,5–0,8 m/s en wordt gedimensioneerd rond het grootste deel van de klant; er is geen catalogusmaat. In werkplaatsen met gemengd werk stellen we het aantal cabines en de terugwinindeling precies op basis van deze tabel vast. Bij aluminium profielwerk maakt de U-vormige opstelling, die kleurwissel onder 20 minuten brengt, dezelfde discipline ook voor harswissels praktisch.
Ventilatie en afzuiging: wat polyurethaan echt kost
Polyurethaanpoeders geven tijdens het uitharden hun blokkeermiddel af, wat damp in de oven en geur bij de ovenuitgang betekent. Op vergelijkbare wijze geven sommige TGIC-vrije polyestersystemen waterdamp af tijdens het uitharden. In beide gevallen moet de balans tussen verse lucht en afzuiging van de oven hoger worden ingesteld dan op een lijn die alleen epoxy en hybride draait. Onvoldoende afzuiging geeft drie resultaten: condensatie en druppelvorming op koude oppervlakken in de oven, vlekken op het deeloppervlak, en aanslag op de binnenwand van de oven na verloop van tijd.
Isolatie en het materiaal van de binnenwand zijn hier ook van belang. Onze ovens hebben standaard een AISI 304 binnenwand en 10 cm steenwolisolatie; een roestvast binnenoppervlak bepaalt de reinigingsinspanning en levensduur bij toepassingen waar condensatie optreedt. Voor werkplaatsen die gevelwerk gaan doen, hebben we de volledige set lijnvereisten verzameld in super duurzaam poeder en vereisten voor buitenlijnen.
Veelgestelde vragen
Waarom wordt epoxypoeder niet buiten gebruikt?
Epoxyhars is uitstekend in chemische bestendigheid en hechting, maar de bindingsstructuur breekt af onder UV; binnen maanden vervaagt het oppervlak, krijt het en verschuift de kleur. Dit is geen toepassingsfout, het is de aard van de hars, en geen enkele lijninstelling corrigeert het. Buiten wordt epoxy alleen gebruikt als primer met een polyester deklaag erover.
Kan hybride poeder polyester vervangen?
Binnen wel, buiten niet. Hybride is een epoxy-polyestermengsel; het is beter bestand tegen vergeling dan zuiver epoxy en is vaak de economischere keuze voor binnenwerk. Maar de duurzaamheid buiten haalt nooit het niveau van polyester. De beslissing wordt gemaakt door te vragen "binnen of buiten", niet door prijzen te vergelijken.
Heeft polyurethaan een aparte oven nodig?
Een aparte oven is niet vereist, maar dezelfde oven moet een ander regime draaien: langere verblijftijd en sterkere ventilatie. Kunt u het transport vertragen en is de balans tussen verse lucht en afzuiging van de oven toereikend, dan werkt dezelfde oven. Wilt u geen capaciteit verliezen, dan is het antwoord geen tweede oven maar een langere.
Kan ik epoxy en polyester in dezelfde cabine draaien?
Dat kan, mits de reinigingsprocedure tussen de families schriftelijk is vastgelegd en gecontroleerd wordt. Restpoeder in de cabine, leidingwerk, cycloon, filter en zeef zal kraters in de volgende batch veroorzaken. In een werkplaats die meerdere keren per week van familie wisselt, verdient een aparte terugwinmodule zichzelf snel terug door bespaarde tijd en vermeden afval.
Hoeveel invloed heeft een harswissel op de transportsnelheid?
De omvang van het effect hangt af van het verschil in verblijftijd in de gegevensbladen en wordt gevonden door berekening, niet door schatting: de vereiste verblijftijd en uw bestaande ovenlengte geven rechtstreeks de maximaal toelaatbare transportsnelheid. Wij voeren deze berekening uit in de projectfase; ze moet worden herhaald op een bestaande lijn voordat u overstapt op een nieuwe harsfamilie.
Samenvatting
Een hars kiezen oogt als een coatingbeslissing; in de praktijk is het een lijnbeslissing. Epoxy en hybride zijn binnenwerk en vragen het minst van de oven. Polyester en super duurzaam polyester vragen stabiele, documenteerbare temperatuur aan de bovenkant van het bereik, waar homogeniteit geen aardigheidje is maar een garantievoorwaarde. Polyurethaan vraagt tijd en lucht: langere uitharding, sterkere afzuiging. Gaat u gemengd werk draaien, bouw dan voor de moeilijkste familie en behandel harswissel even serieus als kleurwissel. Plant u de hele investering, dan is onze hoofdgids over het opzetten van een poedercoatinstallatie het juiste startpunt; elke lijn die wij bouwen wordt geleverd met 2 jaar fabrieksgarantie.
Stuur ons de harsfamilies die u gaat draaien, de afmetingen van uw grootste deel en uw streefcapaciteit per uur — wij dimensioneren de ovenlengte, transportsnelheid en afzuigcapaciteit eromheen.