
Когда меняется смола, что должны изменить печь и кабина?
Семейство смолы определяет далеко не только область применения покрытия; оно задаёт рабочий диапазон печи, время выдержки, скорость конвейера и производительность вытяжки. В этой статье четыре семейства порошка сравниваются не по принципу «какое лучше», а по тому, что каждое из них требует от вашего производства.
 Увеличить
Для инвестора разница между эпоксидной, полиэфирной и гибридной порошковой краской — это не вопрос о том, какое покрытие прослужит дольше. Это решение по линии, которое фиксирует верхний температурный предел печи, время выдержки в печи, скорость конвейера, схему рекуперации и производительность вытяжки. Коротко: эпоксид и гибрид — работа для помещений, они полимеризуются в нижней части диапазона; полиэфир — единственно верный ответ для наружного применения и требует более высокой и стабильной температуры печи; полиуретан даёт лучший вид поверхности, но требует более длительной полимеризации и заметно лучшей вентиляции. Выпускаемая нами камерная электрическая печь работает в диапазоне 80–250 °C с равномерностью ±3 °C и 16 профилями полимеризации; газовая печь с верхней загрузкой работает в диапазоне 140–220 °C. Уже один только разрыв между этими двумя цифрами может решить, с каким семейством смолы вы сможете работать без напряжения.
Сразу оговоримся: Elektrosprey не производит и не продаёт порошок и не оказывает услуг покраски на давальческой основе. Мы делаем оборудование, которое его полимеризует. Задача этой статьи — не подсказать, какой порошок покупать, а дать вам увидеть — до заказа оборудования — что рекомендованное поставщиком семейство смолы потребует от вашего производства. Точные режимы полимеризации всегда берутся из технического листа производителя порошка; наша задача со стороны машины — попадать в это окно повторяемо.
Четыре семейства и их требования к линии — коротко
| Семейство смолы | Типичное применение | Характер полимеризации | Что реально требуется от линии | Слабое место |
|---|---|---|---|---|
| Эпоксид | Помещения, мебель, электрошкафы, грунт | Нижняя-средняя часть диапазона, относительно короткая выдержка | Достаточно умеренного верхнего предела; возможны короткая печь и быстрый конвейер | На улице под УФ быстро мутнеет и мелит |
| Гибрид (эпоксид-полиэфир) | Помещения, бытовая техника, стеллажи | Близко к эпоксиду, окно чуть шире | Та же печь, что и для эпоксида; температурная дисциплина против пожелтения | Для наружной эксплуатации недостаточен |
| Полиэфир | Улица, алюминиевые светопрозрачные конструкции, садовая мебель | Верхняя часть диапазона, полная полимеризация обязательна | Высокая и равномерная температура печи; мало допуска на отклонения | Недополимеризация перечёркивает заявленную стойкость |
| Суперстойкий полиэфир | Фасады, архитектурный алюминий, работы с гарантией | Тот же диапазон, допуск на отклонения ещё меньше | Документированные записи температуры, узкая полоса равномерности | Без жёсткой дисциплины на линии гарантия невозможна |
| Полиуретан | Декоративные поверхности, тонкая плёнка, высокие требования к виду | Долгая полимеризация, медленный конвейер | Более длинная печь или более медленная линия плюс мощная вытяжка | При полимеризации выделяет газ; вентиляция обязательна |
Последний столбец никогда не появляется в рекламном проспекте, но именно он решает судьбу инвестиции. Ни одна линия не полимеризует всё. Реально достижимо другое: строить под самое трудное семейство и вести лёгкие внутри этого запаса.
Печь: верхний предел или время выдержки?
Полимеризация — произведение двух величин: температуры металла, которой деталь действительно достигает, и времени, которое она там проводит. Уставка на пульте печи — ни то, ни другое; это лишь температура воздуха. У эпоксида и гибрида окно широкое, поэтому цехам, игнорирующим это различие, годами всё сходит с рук. Стоит перейти на полиэфир — и та же небрежность немедленно возвращается рекламацией по наружному применению: деталь как будто вышла на уставку, но её поверхность так и не пробыла достаточно долго внутри требуемого диапазона.
Именно поэтому первое, что должен сделать цех при смене семейства смолы, — снять реальную температурную кривую регистратором, закреплённым на детали. Методику измерения и критерии приёмки мы разобрали по шагам в материале равномерность температуры в печи.
| Семейство смолы | Требуемый верхний предел | Электрическая камерная печь (80–250 °C) | Газовая печь с верхней загрузкой (140–220 °C) |
|---|---|---|---|
| Эпоксид / гибрид | Достаточно нижней-средней части диапазона | Комфортно; 16 профилей позволяют вести толстые и тонкие детали раздельно | Комфортно; затраты на энергию ниже на 30–40 % |
| Полиэфир | Верхняя часть, малый уход параметров | Комфортно; равномерность ±3 °C — реальная гарантия для наружных работ | Работоспособно, но работа у верхнего предела оставляет меньше запаса |
| Суперстойкий полиэфир | Верхняя часть плюс документированные записи | Подходит; доступны журналы профилей и отчёты по равномерности | При тяжёлой загрузке режим проседает, если мощность занижена |
| Полиуретан | Средняя-верхняя часть, долгая выдержка | Подходит; увеличить выдержку, замедлить конвейер | Подходит, но вытяжку и приток нужно считать отдельно |
Не читайте эту таблицу как отказ от газа. Выпускаемая нами газовая печь с верхней загрузкой в диапазоне 50 000–500 000 kcal/h выходит на режим за 35–45 минут и в эксплуатации обходится на 30–40 % дешевле электрического аналога; в серийном производстве эта разница — самая крупная строка годового бюджета. Суть в другом: если вы будете работать со смолой, полимеризующейся у верхней границы диапазона, мощность нужно выбирать с запасом, а не «впритык».
Скорость конвейера: смола задаёт вашу часовую производительность
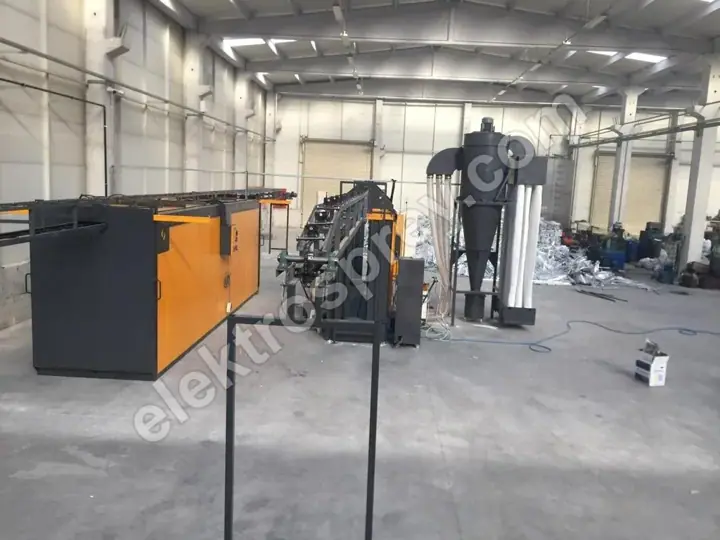
На проходной линии время выдержки подчиняется одному уравнению: длина печи ÷ скорость конвейера. Конвейер регулируется в пределах 1–6 m/min. Если семейство смолы требует долгой полимеризации, у вас ровно два варианта — замедлить конвейер (часовая производительность падает) или построить более длинную печь (растут вложения и занимаемая площадь). Третьего нет; поднять температуру, чтобы сократить полимеризацию, — значит получить пожелтение, потерю блеска и перезапекание.
Поэтому считать производительность в отрыве от смолы — ошибка. На линиях, которые мы проектируем в диапазоне 500–5 000 деталей/час, один из первых вопросов заказчику ещё на стадии предложения — с каким семейством смолы он будет работать. Производственная программа с преобладанием полиуретана означает более длинную печь при том же количестве деталей.
Кабина и рекуперация: семейства не смешиваются
Этот пункт инвесторы пропускают чаще всего и платят за него дороже всего. Когда эпоксид и полиэфир загрязняют друг друга, разница в характере полимеризации даёт кратеры и проколы. Горсть предыдущей смолы, оставшаяся в кабине, канале рекуперации, картриджном фильтре или сите, способна отправить следующую партию в брак по одним только дефектам поверхности.
Со стороны оборудования последствия однозначны:
- Если вы регулярно ведёте два разных семейства, заложите либо отдельный модуль рекуперации, либо проверяемую процедуру полной очистки.
- Время перехода с одной смолы на другую входит в расчёт производительности так же, как время смены цвета.
- Улавливание 99,9 %+ в картриджном фильтре — норма, но фильтр не разделяет смешанный порошок, он лишь удерживает его. Разделение — задача процедуры.
- В кабине, возвращающей 95 %+ порошка, семейство возвращаемого порошка тоже должно фиксироваться.
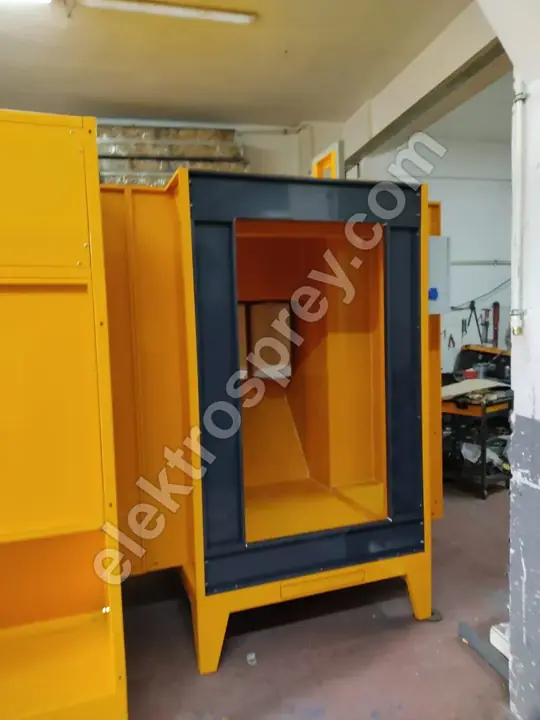
Выпускаемая нами кабина порошковой окраски с картриджным фильтром на 2–12 пистолетов работает при скорости воздуха внутри 0,5–0,8 m/s и рассчитывается под самую крупную деталь заказчика; каталожных типоразмеров нет. В цехах со смешанной программой мы определяем число кабин и компоновку рекуперации ровно по этой таблице. На алюминиевом профиле П-образная компоновка, доводящая смену цвета до 20 минут, делает ту же дисциплину практичной и для смены смолы.
Вентиляция и вытяжка: во что реально обходится полиуретан
Полиуретановые порошки при полимеризации выделяют блокирующий агент — это пар внутри печи и запах на выходе из неё. Точно так же некоторые полиэфирные системы без TGIC выделяют при полимеризации водяной пар. В обоих случаях баланс приточного и вытяжного воздуха печи должен быть выше, чем на линии, где идут только эпоксид и гибрид. Недостаточная вытяжка даёт три результата: конденсат и капёж на холодных поверхностях внутри печи, пятна на поверхности детали и со временем нарастание отложений на внутренней обшивке печи.
Изоляция и материал внутренней обшивки здесь тоже важны. Наши печи стандартно поставляются с внутренней обшивкой AISI 304 и изоляцией из 10 cm каменной ваты; именно нержавеющая внутренняя поверхность определяет трудоёмкость очистки и срок службы там, где образуется конденсат. Для цехов, выходящих на фасадные работы, мы собрали полный перечень требований к линии в материале суперстойкая краска и требования к линии для наружных работ.
Часто задаваемые вопросы
Почему эпоксидный порошок не применяют на улице?
Эпоксидная смола отлично держит химию и обладает прекрасной адгезией, но её связевая структура разрушается под УФ; за считанные месяцы поверхность мутнеет, мелит и уходит по цвету. Это не ошибка нанесения, а природа смолы, и никакой настройкой линии это не исправить. На улице эпоксид применяют только как грунт под полиэфирный верхний слой.
Может ли гибридный порошок заменить полиэфир?
В помещении — да, на улице — нет. Гибрид представляет собой смесь эпоксида и полиэфира; он лучше чистого эпоксида сопротивляется пожелтению и часто экономичнее для внутренних работ. Но его наружная стойкость никогда не достигает уровня полиэфира. Решение принимается по вопросу «внутри или снаружи», а не по сравнению цен.
Нужна ли полиуретану отдельная печь?
Отдельная печь не требуется, но та же печь должна работать в другом режиме: более длительная выдержка и усиленная вентиляция. Если вы можете замедлить конвейер и баланс притока и вытяжки печи достаточен, подходит та же печь. Если терять производительность не хочется, ответ — не вторая печь, а более длинная.
Можно ли вести эпоксид и полиэфир в одной кабине?
Можно — при условии, что процедура очистки между семействами прописана и контролируется. Остаточный порошок в кабине, воздуховодах, циклоне, фильтре и сите даст кратеры на следующей партии. В цехе, который меняет семейство несколько раз в неделю, отдельный модуль рекуперации быстро окупается сэкономленным временем и предотвращённым браком.
Насколько смена смолы влияет на скорость конвейера?
Величина влияния зависит от разницы времени выдержки в технических листах и находится расчётом, а не на глаз: требуемое время выдержки и имеющаяся длина печи напрямую дают максимально допустимую скорость конвейера. Мы выполняем этот расчёт на стадии проекта; на действующей линии его следует повторить перед переходом на новое семейство смолы.
Итог
Выбор смолы выглядит как решение по покрытию; на практике это решение по линии. Эпоксид и гибрид — работа для помещений и требуют от печи меньше всего. Полиэфир и суперстойкий полиэфир требуют стабильной, документируемой температуры в верхней части диапазона, где равномерность — не изящество, а условие гарантии. Полиуретану нужны время и воздух: более долгая полимеризация, более мощная вытяжка. Если у вас смешанная программа, стройте под самое трудное семейство и относитесь к смене смолы так же серьёзно, как к смене цвета. Если вы планируете инвестицию целиком, наше опорное руководство по созданию цеха порошковой окраски — правильная отправная точка; каждая построенная нами линия поставляется с 2-летней гарантией производителя.
Пришлите нам семейства смол, с которыми будете работать, габариты самой крупной детали и целевую часовую производительность — мы рассчитаем под них длину печи, скорость конвейера и производительность вытяжки.