
Når resinen skifter, hvad skal så ovn og kabine ændre?
Resinfamilien afgør langt mere end hvor lakken kan bruges; den fastsætter ovnens arbejdsbånd, opholdstiden, transportørhastigheden og udsugningskapaciteten. Denne artikel sammenligner de fire pulverfamilier, ikke ud fra "hvilken er bedst", men ud fra hvad hver enkelt kræver af jeres anlæg.
 Forstør
For en investor er forskellen på epoxy, polyester og hybrid pulverlak ikke et spørgsmål om, hvilken lak der holder længst. Det er en linjebeslutning, der fastlægger ovnens øvre temperaturgrænse, opholdstiden inde i ovnen, transportørhastigheden, genvindingsopstillingen og udsugningskapaciteten. Kort sagt: epoxy og hybrid er indendørsarbejde og kan hærde i den lave ende af båndet; polyester er det eneste rette svar til udendørsarbejde og kræver en højere, mere stabil ovntemperatur; polyuretan giver det bedste overfladeudseende, men kræver en længere hærdning og mærkbart bedre ventilation. Den elektriske kammerovn, vi bygger, arbejder fra 80–250 °C med ±3 °C ensartethed og 16 hærdeprofiler; den gasfyrede topbeskikkede ovn arbejder mellem 140–220 °C. Alene forskellen mellem de to tal kan afgøre, hvilken resinfamilie I komfortabelt kan køre.
Ét forbehold først: Elektrosprey producerer eller sælger ikke pulver og tilbyder ikke fasonlakering. Vi bygger maskinen, der hærder den. Pointen med denne artikel er ikke at fortælle jer, hvilket pulver I skal købe, men at lade jer se — før I bestiller udstyr — hvad den resinfamilie, jeres leverandør anbefaler, vil kræve af jeres anlæg. De nøjagtige hærdetal kommer altid fra pulverproducentens datablad; vores opgave på maskinsiden er at ramme det vindue gentageligt.
Fire familier, deres krav til linjen i overblik
| Resinfamilie | Typisk anvendelse | Hærdetendens | Hvad den reelt kræver af linjen | Svaghed |
|---|---|---|---|---|
| Epoxy | Indendørs, møbler, elektriske kabinetter, grunder | Lav-mellem bånd, relativt kort opholdstid | En beskeden øvre grænse er nok; kort ovn og hurtig transportør mulig | Mister glans og kridtdanner hurtigt udendørs under UV |
| Hybrid (epoxy-polyester) | Indendørs, hvidevarer, hylder | Tæt på epoxy, lidt bredere vindue | Samme ovn som epoxy; temperaturdisciplin mod gulning | Ikke tilstrækkelig til udendørs eksponering |
| Polyester | Udendørs, aluminiumssnedkeri, havemøbler | Øvre ende af båndet, fuld hærdning afgørende | Høj og ensartet ovntemperatur; lille tolerance for afvigelse | Underhærdning ødelægger holdbarhedspåstanden |
| Superholdbar polyester | Facader, arkitektonisk aluminium, garanteret arbejde | Samme bånd, endnu mindre tolerance for afvigelse | Dokumenterede temperaturjournaler, smalt ensartighedsbånd | Kan ikke garanteres, hvis linjedisciplinen er svag |
| Polyuretan | Dekorative overflader, tynd film, høj finish | Lang hærdning, langsom transportør | Længere ovn eller langsommere linje, plus stærk udsugning | Afgiver gas under hærdning; ventilation er obligatorisk |
Den sidste kolonne optræder aldrig i en salgsbrochure, men det er den kolonne, der afgør investeringen. Ingen linje "hærder alt". Det opnåelige er at bygge til den hårdeste familie og køre de lette inden for den ramme.
Ovnen: øvre grænse eller opholdstid?
Hærdning er produktet af to variable: den metaltemperatur emnet reelt når og den tid, det bliver der. Setpunktet på ovnpanelet er ingen af delene; det er kun lufttemperaturen. Med epoxy og hybrid er vinduet bredt, så værksteder, der ignorerer denne skelnen, slipper afsted med det i årevis. Skift til polyester, og den samme løshed kommer lige tilbage som en udendørspåstand: emnet ser ud til at have nået setpunktet, men dets overflade blev aldrig i det krævede bånd længe nok.
Det er derfor det første, et værksted, der skifter resinfamilie, bør gøre, er at tage en reel temperaturkurve med en dataopsamler fastgjort til emnet. Vi beskriver målemetoden og accepttærsklerne trin for trin i ovnens temperaturensartethed.
| Resinfamilie | Krævet øvre grænse | Elektrisk kammerovn (80–250 °C) | Gasfyret topbeskikket ovn (140–220 °C) |
|---|---|---|---|
| Epoxy / hybrid | Lav-mellem bånd er nok | Komfortabel; 16 profiler lader tykke og tynde emner køre hver for sig | Komfortabel; energiomkostning 30–40% lavere |
| Polyester | Øvre ende, smal afvigelse | Komfortabel; ±3 °C ensartethed er den reelle garanti for udendørsarbejde | Kan lade sig gøre, men at køre nær topgrænsen giver mindre reserve |
| Superholdbar polyester | Øvre ende plus dokumenterede journaler | Egnet; profillogs og ensartighedsrapporter tilgængelige | Regimet falder under kraftig belastning, hvis kapaciteten er underdimensioneret |
| Polyuretan | Mellem-øvre bånd, lang opholdstid | Egnet; forlæng opholdstiden, sænk transportøren | Egnet, men udsugning og friskluft skal dimensioneres separat |
Læs ikke den tabel som en afvisning af gas. Den gasfyrede topbeskikkede ovn, vi bygger i 50.000–500.000 kcal/h-området, når sit regime på 35–45 minutter og koster 30–40% mindre at drive end en elektrisk tilsvarende; i kontinuerlig produktion er den forskel den største post i årsbudgettet. Pointen er en anden: skal I arbejde med en resin, der hærder i toppen af båndet, skal kapaciteten vælges med reserve, ikke "lige akkurat nok".
Transportørhastighed: resinen sætter jeres timekapacitet
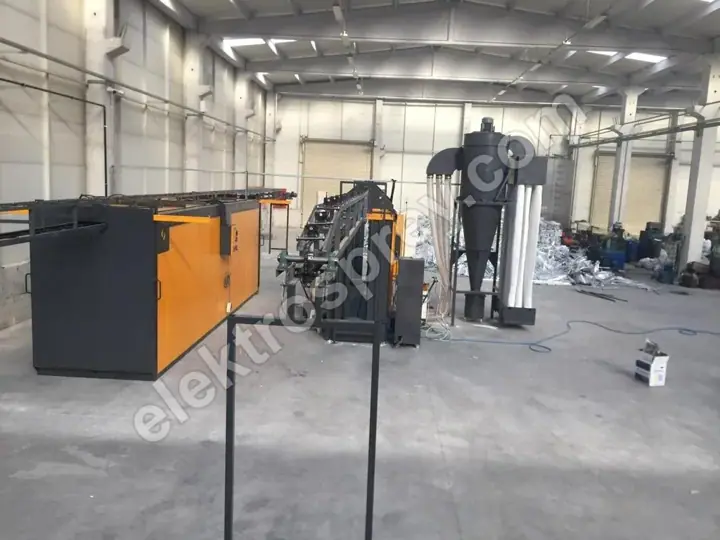
På en tunnellinje følger opholdstiden én ligning: ovnlængde ÷ transportørhastighed. Transportøren kan justeres mellem 1–6 m/min. Kræver resinfamilien en lang hærdning, har I præcis to muligheder — sænk transportøren (timekapaciteten falder), eller byg en længere ovn (investering og gulvareal stiger). Der findes ingen tredje mulighed; at hæve temperaturen for at forkorte hærdningen kommer tilbage som gulning, glanstab og overbrænding.
Derfor er det en fejl at beregne kapacitet uafhængigt af resinen. På de linjer, vi designer i 500–5.000 emner/time-området, er et af de første spørgsmål, vi stiller en kunde ved tilbudsstadiet, hvilken resinfamilie de vil køre. Et produktionsprogram domineret af polyuretan betyder en længere ovn for samme antal emner.
Kabine og genvinding: familierne blandes ikke
Dette er det punkt, investorer springer oftest over og betaler dyrest for. Når epoxy og polyester kontaminerer hinanden, skaber uoverensstemmelsen i hærdeadfærd kratere og nålehuller. En håndfuld af den forrige resin efterladt i kabinen, genvindingskanalen, patronfilteret eller sigten kan skrotte det næste parti alene på overfladefejl.
På udstyrssiden er konsekvenserne klare:
- Skal I regelmæssigt køre to forskellige familier, planlæg enten et separat genvindingsmodul eller en revideret fuldrengøringsprocedure.
- Resinskiftetid hører hjemme i kapacitetsberegningen på samme måde som farveskiftetid.
- 99.9%+ tilbageholdelse i patronfilteret er normalt, men et filter adskiller ikke blandet pulver; det holder det kun tilbage. Adskillelse er procedurens opgave.
- I en kabine, der genvinder 95%+ af pulveret, skal det returnerede pulvers familie også registreres.
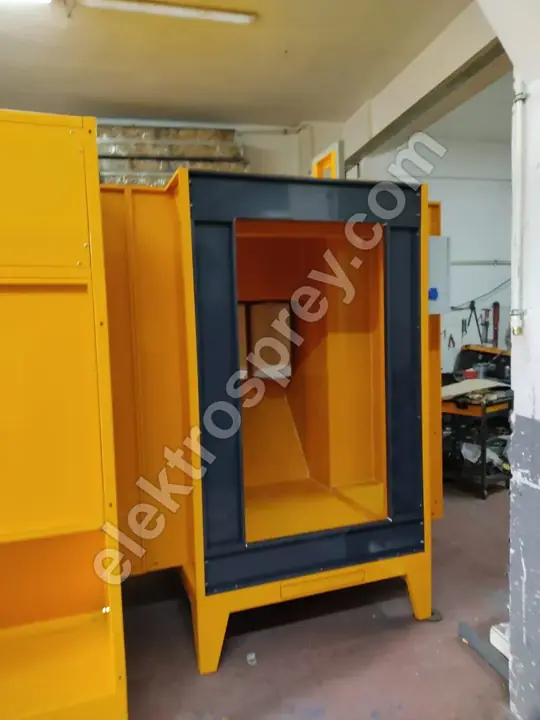
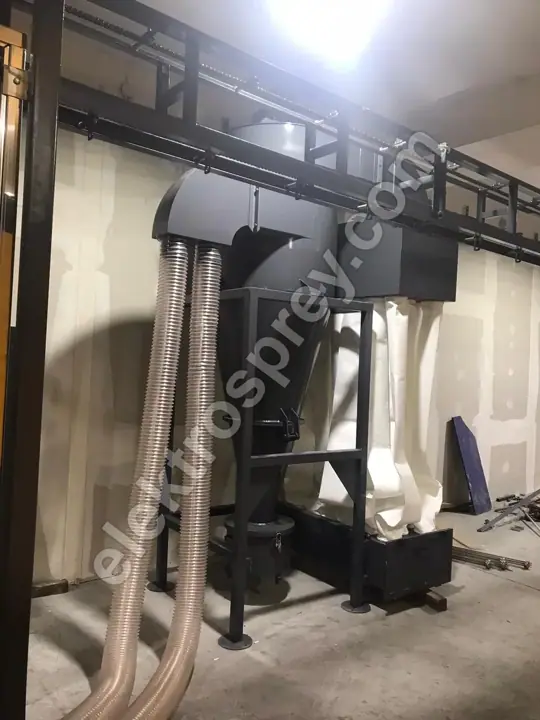
Den patronfilterkabine til pulver, vi bygger med 2–12 pistoler, kører ved en indvendig lufthastighed på 0.5–0.8 m/s og er dimensioneret omkring kundens største emne; der findes ingen katalogstørrelse. I værksteder med blandet arbejde fastsætter vi kabineantal og genvindingslayout ud fra netop denne tabel. På aluminiumsprofilarbejde gør U-type-opstillingen, der bringer farveskift under 20 minutter, den samme disciplin praktisk også for resinskift.
Ventilation og udsugning: hvad polyuretan reelt koster
Polyuretanpulvere afgiver deres blokeringsmiddel, mens de hærder, hvilket betyder damp inde i ovnen og lugt ved ovnens udgang. Tilsvarende afgiver visse TGIC-fri polyestersystemer vanddamp under hærdning. I begge tilfælde skal ovnens balance mellem friskluft og udsugning sættes højere end på en linje, der kun kører epoxy og hybrid. Utilstrækkelig udsugning giver tre resultater: kondens og dryp på kolde flader inde i ovnen, pletter på emnets overflade, og aflejringer på ovnens indvendige skal over tid.
Isolering og materialet i den indvendige skal betyder også noget her. Vores ovne leveres med en AISI 304 indvendig skal og 10 cm stenuldsisolering som standard; en rustfri indvendig overflade er det, der afgør rengøringsindsats og levetid i anvendelser med kondens. For værksteder, der går ind i facadearbejde, har vi samlet hele sættet af linjekrav i superholdbart pulver og krav til udendørslinjer.
Ofte stillede spørgsmål
Hvorfor bruges epoxypulver ikke udendørs?
Epoxyharpiks er fremragende i kemisk resistens og vedhæftning, men dets bindingsstruktur bryder ned under UV; inden for måneder mister overfladen glans, kridtdanner og skifter farve. Det er ikke en anvendelsesfejl, det er resinens natur, og ingen linjeindstilling retter det. Udendørs bruges epoxy kun som grunder med en polyester-topcoat ovenpå.
Kan hybridpulver erstatte polyester?
Indendørs ja, udendørs nej. Hybrid er en epoxy-polyester-blanding; den modstår gulning bedre end ren epoxy og er ofte det mere økonomiske valg til indendørsarbejde. Men dens udendørsholdbarhed når aldrig polyesters niveau. Beslutningen træffes ved at spørge "indendørs eller udendørs", ikke ved at sammenligne pris.
Kræver polyuretan en separat ovn?
En separat ovn er ikke påkrævet, men samme ovn skal køre et andet regime: længere opholdstid og stærkere ventilation. Kan I sænke transportøren, og er ovnens balance mellem friskluft og udsugning tilstrækkelig, virker samme ovn. Vil I ikke miste kapacitet, er svaret ikke en anden ovn, men en længere.
Kan jeg køre epoxy og polyester i samme kabine?
Det kan I, forudsat at rengøringsproceduren mellem familierne er nedskrevet og revideret. Restpulver i kabinen, kanalføringen, cyklonen, filteret og sigten vil give kratere i næste parti. I et værksted, der skifter familie flere gange om ugen, betaler et separat genvindingsmodul sig hurtigt tilbage gennem sparet tid og undgået spild.
Hvor meget påvirker et resinskifte transportørhastigheden?
Effektens størrelse afhænger af opholdstidsforskellen i databladene og findes ved beregning, ikke gæt: den krævede opholdstid og jeres eksisterende ovnlængde giver direkte den maksimalt tilladte transportørhastighed. Vi kører denne beregning på projektstadiet; den bør gentages på en eksisterende linje, før I skifter til en ny resinfamilie.
Opsummering
At vælge en resin ligner en lakbeslutning; i praksis er det en linjebeslutning. Epoxy og hybrid er indendørsarbejde og kræver mindst af ovnen. Polyester og superholdbar polyester kræver stabil, dokumenterbar temperatur i toppen af båndet, hvor ensartethed ikke er en finesse, men en garantibetingelse. Polyuretan kræver tid og luft: længere hærdning, stærkere udsugning. Skal I køre blandet arbejde, byg til den hårdeste familie, og behandl resinskifte lige så seriøst som farveskifte. Planlægger I hele investeringen, er vores hovedguide om opsætning af et pulverlakeringsanlæg det rette udgangspunkt; hver linje, vi bygger, leveres med 2 års producentgaranti.
Send os de resinfamilier, I vil køre, jeres største emnemål og jeres ønskede timekapacitet — så dimensionerer vi ovnlængde, transportørhastighed og udsugningskapacitet omkring dem.