
Cuando cambia la resina, ¿qué deben cambiar el horno y la cabina?
La familia de resina decide mucho más que dónde puede usarse el recubrimiento; fija la banda de trabajo del horno, el tiempo de permanencia, la velocidad del transportador y la capacidad de extracción. Este artículo compara las cuatro familias de pintura en polvo no por cuál es mejor, sino por lo que cada una exige a su planta.
 Ampliar
Para un inversor, la diferencia entre pintura en polvo epoxi, poliéster e híbrida no es una cuestión de qué recubrimiento dura más. Es una decisión de línea que fija el límite superior de temperatura del horno, el tiempo de permanencia dentro del horno, la velocidad del transportador, la disposición de la recuperación y la capacidad de extracción. En resumen: el epoxi y el híbrido son trabajo de interior y curan en la parte baja de la banda; el poliéster es la única respuesta correcta para exteriores y exige una temperatura de horno más alta y más estable; el poliuretano da el mejor aspecto de superficie, pero pide un curado más largo y una ventilación notablemente mejor. El horno eléctrico tipo cámara que fabricamos trabaja de 80–250 °C con uniformidad de ±3 °C y 16 perfiles de curado; el horno de gas de carga superior trabaja entre 140–220 °C. Solo la distancia entre esas dos cifras puede decidir con qué familia de resina podrá trabajar con holgura.
Una aclaración de entrada: Elektrosprey no fabrica ni vende polvo, y no ofrece pintado a fasón. Fabricamos la máquina que lo cura. El objetivo de este artículo no es decirle qué polvo comprar, sino permitirle ver — antes de encargar el equipo — qué le exigirá a su planta la familia de resina que le recomienda su proveedor. Las cifras exactas de curado salen siempre de la ficha técnica del fabricante del polvo; nuestro trabajo, del lado de la máquina, es alcanzar esa ventana de forma repetible.
Cuatro familias y sus exigencias a la línea de un vistazo
| Familia de resina | Uso típico | Comportamiento de curado | Lo que realmente exige a la línea | Punto débil |
|---|---|---|---|---|
| Epoxi | Interior, mobiliario, armarios eléctricos, imprimación | Banda baja-media, permanencia relativamente corta | Basta un límite superior moderado; posible horno corto y transportador rápido | En exterior, bajo UV, pierde brillo y calea rápido |
| Híbrido (epoxi-poliéster) | Interior, línea blanca, estanterías | Cerca del epoxi, ventana algo más amplia | El mismo horno que el epoxi; disciplina térmica contra el amarilleo | Insuficiente para exposición exterior |
| Poliéster | Exterior, carpintería de aluminio, mobiliario de jardín | Parte alta de la banda, curado completo imprescindible | Temperatura de horno alta y uniforme; poca tolerancia a la deriva | El subcurado destruye la promesa de durabilidad |
| Poliéster superduradero | Fachadas, aluminio arquitectónico, trabajos con garantía | Misma banda, aún menos tolerancia a la deriva | Registros de temperatura documentados, banda de uniformidad estrecha | No se puede garantizar si la disciplina de línea es floja |
| Poliuretano | Superficies decorativas, capa fina, alto acabado | Curado largo, transportador lento | Horno más largo o línea más lenta, además de extracción potente | Libera gas al curar; la ventilación es obligatoria |
La última columna no aparece nunca en un folleto comercial y, sin embargo, es la columna que decide la inversión. Ninguna línea lo cura todo. Lo que sí es alcanzable es dimensionar para la familia más exigente y trabajar las fáciles dentro de esa envolvente.
El horno: ¿límite superior o tiempo de permanencia?
El curado es el producto de dos variables: la temperatura de metal que la pieza alcanza realmente y el tiempo que permanece en ella. La consigna del cuadro del horno no es ninguna de las dos; es solo la temperatura del aire. Con epoxi e híbrido la ventana es ancha, así que los talleres que ignoran esta distinción salen indemnes durante años. Pase a poliéster y esa misma laxitud vuelve directamente como reclamación de exterior: la pieza parece haber alcanzado la consigna, pero su superficie nunca permaneció el tiempo suficiente dentro de la banda requerida.
Por eso, lo primero que debe hacer cualquier taller que cambia de familia de resina es levantar una curva real de temperatura con un registrador fijado a la pieza. El método de medición y los criterios de aceptación los exponemos paso a paso en uniformidad de temperatura del horno.
| Familia de resina | Límite superior exigido | Horno eléctrico tipo cámara (80–250 °C) | Horno de gas de carga superior (140–220 °C) |
|---|---|---|---|
| Epoxi / híbrido | Basta la banda baja-media | Cómodo; 16 perfiles permiten separar piezas gruesas y finas | Cómodo; coste energético 30–40 % más bajo |
| Poliéster | Parte alta, deriva estrecha | Cómodo; la uniformidad de ±3 °C es la garantía real en exteriores | Viable, pero trabajar cerca del límite superior deja menos reserva |
| Poliéster superduradero | Parte alta más registros documentados | Adecuado; hay registros de perfiles e informes de uniformidad | El régimen cae con carga alta si la potencia está corta |
| Poliuretano | Banda media-alta, permanencia larga | Adecuado; alargar la permanencia, frenar el transportador | Adecuado, pero extracción y aire fresco deben dimensionarse aparte |
No lea esa tabla como un descarte del gas. El horno de gas de carga superior que fabricamos en el rango de 50.000–500.000 kcal/h alcanza su régimen en 35–45 minutos y cuesta un 30–40 % menos de operar que un equivalente eléctrico; en producción continua esa diferencia es la mayor partida del presupuesto anual. La cuestión es otra: si va a trabajar con una resina que cura en la parte alta de la banda, la potencia debe elegirse con reserva, no ajustada al límite.
Velocidad del transportador: la resina fija su capacidad horaria
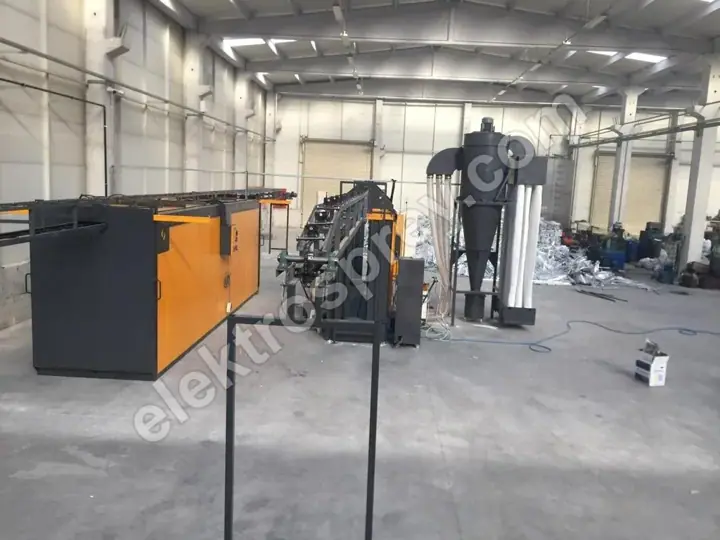
En una línea de túnel, el tiempo de permanencia obedece a una sola ecuación: longitud del horno ÷ velocidad del transportador. El transportador es regulable entre 1–6 m/min. Si la familia de resina exige un curado largo, tiene exactamente dos opciones: frenar el transportador (cae la capacidad horaria) o construir un horno más largo (suben la inversión y la superficie ocupada). No hay una tercera; subir la temperatura para acortar el curado vuelve en forma de amarilleo, pérdida de brillo y sobrehorneado.
Por eso calcular la capacidad al margen de la resina es un error. En las líneas que diseñamos en el rango de 500–5.000 piezas/hora, una de las primeras cosas que preguntamos al cliente en fase de oferta es qué familia de resina va a trabajar. Un programa de producción dominado por el poliuretano significa un horno más largo para el mismo número de piezas.
Cabina y recuperación: las familias no se mezclan
Este es el punto que los inversores más suelen saltarse y más caro pagan. Cuando el epoxi y el poliéster se contaminan mutuamente, la diferencia de comportamiento al curar produce cráteres y picaduras. Un puñado de la resina anterior en la cabina, el conducto de recuperación, el filtro de cartuchos o el tamiz puede mandar al desguace el siguiente lote solo por defectos de superficie.
Del lado del equipo, las consecuencias son claras:
- Si va a trabajar regularmente dos familias distintas, prevea un módulo de recuperación independiente o un procedimiento auditado de limpieza total.
- El tiempo de cambio de resina entra en el cálculo de capacidad igual que el tiempo de cambio de color.
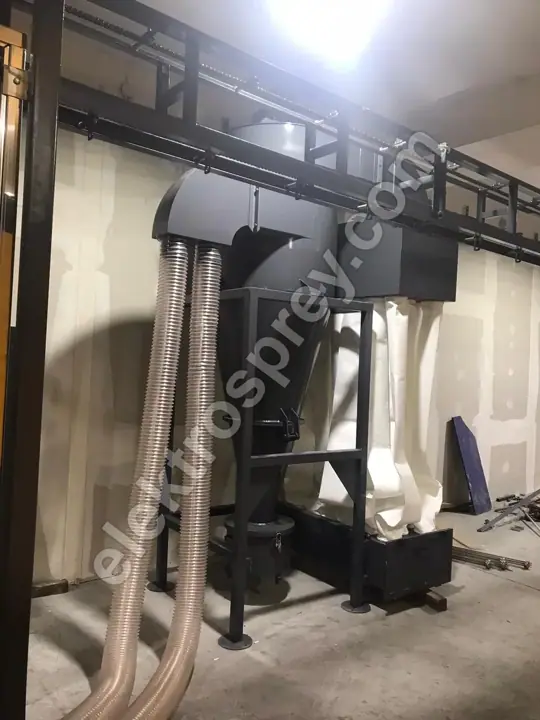
- Una retención de 99,9 %+ en el filtro de cartuchos es normal, pero un filtro no separa el polvo mezclado; solo lo retiene. La separación es tarea del procedimiento.
- En una cabina que recupera el 95 %+ del polvo, también debe registrarse la familia del polvo que retorna.
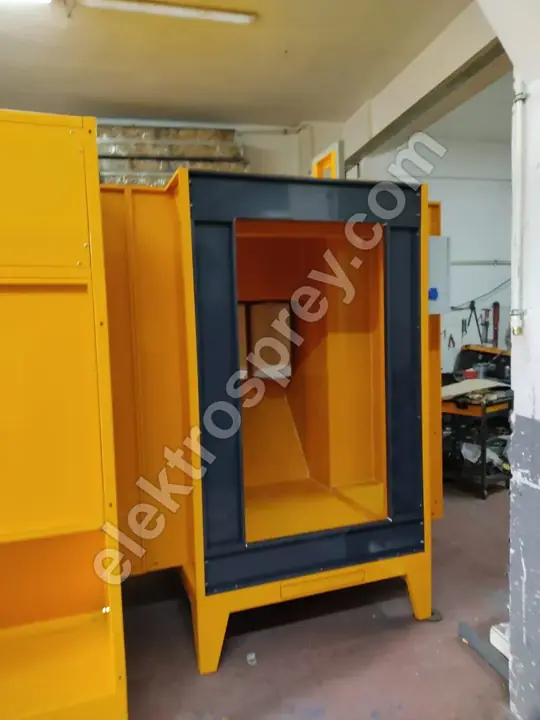
La cabina de pintura en polvo con filtro de cartuchos que fabricamos con 2–12 pistolas trabaja a una velocidad de aire interior de 0,5–0,8 m/s y se dimensiona en torno a la pieza más grande del cliente; no hay medida de catálogo. En talleres con trabajo mixto fijamos el número de cabinas y la disposición de la recuperación exactamente a partir de esta tabla. En perfil de aluminio, la disposición en U que deja el cambio de color por debajo de 20 minutos hace practicable la misma disciplina también para los cambios de resina.
Ventilación y extracción: lo que cuesta de verdad el poliuretano
Los polvos de poliuretano liberan su agente bloqueante al curar, lo que significa vapor dentro del horno y olor a la salida. Del mismo modo, algunos sistemas de poliéster sin TGIC liberan vapor de agua durante el curado. En ambos casos, el balance de aire fresco y extracción del horno debe ajustarse por encima del de una línea que solo trabaja epoxi e híbrido. Una extracción insuficiente produce tres resultados: condensación y goteo sobre las superficies frías del interior del horno, manchas en la superficie de la pieza y acumulación de depósitos en la envolvente interior del horno con el tiempo.
El aislamiento y el material de la envolvente interior también cuentan aquí. Nuestros hornos se entregan de serie con envolvente interior AISI 304 y 10 cm de aislamiento de lana de roca; una superficie interior inoxidable es lo que determina el esfuerzo de limpieza y la vida útil en aplicaciones donde aparece condensación. Para los talleres que entran en trabajo de fachada, reunimos el conjunto completo de requisitos de línea en pintura superduradera y requisitos de línea para exteriores.
Preguntas frecuentes
¿Por qué no se usa la pintura en polvo epoxi en exteriores?
La resina epoxi es excelente en resistencia química y adherencia, pero su estructura de enlace se degrada bajo UV; en pocos meses la superficie pierde brillo, calea y vira de color. No es un error de aplicación, es la naturaleza de la resina, y ningún ajuste de línea lo corrige. En exteriores, el epoxi se usa solo como imprimación con un acabado de poliéster encima.
¿Puede el polvo híbrido sustituir al poliéster?
En interior sí, en exterior no. El híbrido es una mezcla de epoxi y poliéster; resiste el amarilleo mejor que el epoxi puro y suele ser la opción más económica para trabajo de interior. Pero su durabilidad en exterior nunca alcanza el nivel del poliéster. La decisión se toma preguntando si es interior o exterior, no comparando precios.
¿Necesita el poliuretano un horno aparte?
No hace falta un horno aparte, pero el mismo horno tiene que trabajar en otro régimen: mayor permanencia y ventilación más fuerte. Si puede frenar el transportador y el balance de aire fresco y extracción del horno es suficiente, el mismo horno sirve. Si no quiere perder capacidad, la respuesta no es un segundo horno, sino uno más largo.
¿Puedo trabajar epoxi y poliéster en la misma cabina?
Puede, siempre que el procedimiento de limpieza entre familias esté escrito y auditado. El polvo residual en la cabina, los conductos, el ciclón, el filtro y el tamiz producirá cráteres en el siguiente lote. En un taller que cambia de familia varias veces por semana, un módulo de recuperación independiente se amortiza rápido en tiempo perdido y desechos evitados.
¿Cuánto afecta un cambio de resina a la velocidad del transportador?
La magnitud del efecto depende de la diferencia de tiempo de permanencia en las fichas técnicas y se obtiene por cálculo, no por estimación: el tiempo de permanencia requerido y la longitud de horno existente dan directamente la velocidad máxima admisible del transportador. Ese cálculo lo hacemos en fase de proyecto; en una línea existente debe repetirse antes de pasar a una nueva familia de resina.
Resumen
Elegir una resina parece una decisión de recubrimiento; en la práctica es una decisión de línea. El epoxi y el híbrido son trabajo de interior y son los que menos exigen al horno. El poliéster y el poliéster superduradero exigen temperatura estable y documentable en la parte alta de la banda, donde la uniformidad no es un refinamiento sino una condición de garantía. El poliuretano pide tiempo y aire: curado más largo, extracción más fuerte. Si va a trabajar producción mixta, dimensione para la familia más exigente y trate el cambio de resina con la misma seriedad que el cambio de color. Si está planificando la inversión completa, nuestra guía de referencia sobre montar una planta de pintura en polvo es el punto de partida adecuado; cada línea que fabricamos se entrega con 2 años de garantía de fabricante.
Envíenos las familias de resina que va a trabajar, las dimensiones de su pieza más grande y su capacidad horaria objetivo: dimensionaremos en torno a ellas la longitud del horno, la velocidad del transportador y la capacidad de extracción.