
Када се смола промени, шта морају да промене пећ и кабина?
Породица смоле одређује много више од тога где се премаз може користити; она поставља радни опсег пећи, време задржавања, брзину транспортера и капацитет одсиса. Овај текст пореди четири породице праха не по томе „која је боља", него по томе шта свака од њих тражи од вашег погона.
 Увећај
За инвеститора, разлика између епоксидног, полиестерског и хибридног праха није питање који премаз траје дуже. То је одлука о линији која одређује горњу температурну границу пећи, време задржавања унутар пећи, брзину транспортера, распоред повраћаја и капацитет одсиса. Укратко: епоксид и хибрид су унутрашњи рад и могу очврснути на доњем крају опсега; полиестер је једини исправан одговор за спољни рад и захтева вишу, стабилнију температуру пећи; полиуретан даје најбољи изглед површине, али тражи дуже очвршћавање и приметно бољу вентилацију. Кутијаста електрична пећ коју градимо ради од 80–250 °C са ±3 °C уједначеношћу и 16 профила очвршћавања; гасна пећ са горњим уносом ради између 140–220 °C. Сама разлика између те две вредности може одлучити коју ћете породицу смоле моћи удобно да радите.
Одмах на почетку: Elektrosprey не производи нити продаје прах, и не нуди услужно бојење. Ми градимо машину која га очвршћава. Циљ овог текста није да вам каже који прах да купите, него да вам, пре него што наручите опрему, покаже шта ће породица смоле коју вам препоручи добављач тражити од вашег погона. Тачне вредности очвршћавања увек долазе из техничког листа произвођача праха; наш посао на страни машине је да тај прозор погодимо поновљиво.
Четири породице, њихови захтеви према линији на први поглед
| Породица смоле | Типична употреба | Тенденција очвршћавања | Шта заиста тражи од линије | Слаба тачка |
|---|---|---|---|---|
| Епоксид | Унутрашњи рад, намештај, електро-ормани, темељни слој | Доњи до средњи опсег, релативно кратко задржавање | Скроман горњи лимит је довољан; могућа кратка пећ и брз транспортер | Брзо губи сјај и креди се напољу под UV зрачењем |
| Хибрид (епоксид-полиестер) | Унутрашњи рад, бела техника, полице | Близу епоксида, нешто шири прозор | Иста пећ као за епоксид; температурна дисциплина против пожућивања | Није довољан за спољашњу изложеност |
| Полиестер | Спољашњи рад, алуминијумска браварија, баштенски намештај | Горњи крај опсега, потпуно очвршћавање неопходно | Висока и уједначена температура пећи; мала толеранција за одступање | Недовољно очвршћавање уништава тврдњу о трајности |
| Супер издржљив полиестер | Фасаде, архитектонски алуминијум, рад под гаранцијом | Исти опсег, још мања толеранција за одступање | Документовани температурни записи, узак опсег уједначености | Не може бити под гаранцијом ако је дисциплина линије слаба |
| Полиуретан | Декоративне површине, танак филм, висок изглед | Дуго очвршћавање, спор транспортер | Дужа пећ или спорија линија, плус јак одсис | Ослобађа гас током очвршћавања; вентилација је обавезна |
Последња колона се никада не појављује у продајној брошури, а ипак је то колона која одлучује инвестицију. Ниједна линија не „очвршћава све". Оствариво је градити за најзахтевнију породицу и лакше радити унутар тог оквира.
Пећ: горња граница или време задржавања?
Очвршћавање је производ две променљиве: температура метала коју комад заиста достигне и време колико тамо остаје. Задата вредност на панелу пећи није ниједно од то двоје; то је само температура ваздуха. Са епоксидом и хибридом прозор је широк, па погони који занемарују ову разлику пролазе годинама без последица. Пређите на полиестер и иста лабавост се враћа право као спољна тврдња: изгледа да је комад достигао задату вредност, али његова површина никада није остала довољно дуго унутар потребног опсега.
Зато прва ствар коју сваки погон који мења породицу смоле треба да уради јесте да узме стварну температурну криву помоћу логера података прикаченог за комад. Метод мерења и критеријуме прихватања разложили смо корак по корак у уједначеност температуре у пећи.
| Породица смоле | Тражена горња граница | Електрична кутијаста пећ (80–250 °C) | Гасна пећ са горњим уносом (140–220 °C) |
|---|---|---|---|
| Епоксид / хибрид | Доњи до средњи опсег је довољан | Удобно; 16 профила омогућавају да дебели и танки комади раде одвојено | Удобно; трошак енергије 30–40% нижи |
| Полиестер | Горњи крај, уско одступање | Удобно; уједначеност ±3 °C је права гаранција за спољашњи рад | Изводљиво, али рад близу горње границе оставља мање резерве |
| Супер издржљив полиестер | Горњи крај плус документовани записи | Погодно; доступни су записи профила и извештаји о уједначености | Режим пада при тешком оптерећењу ако је капацитет предимензионисан наниже |
| Полиуретан | Средње-горњи опсег, дуго задржавање | Погодно; продужити задржавање, успорити транспортер | Погодно, али одсис и свеж ваздух морају бити посебно димензионисани |
Не читајте ту табелу као да искључује гас. Гасна пећ са горњим уносом коју градимо у опсегу 50.000–500.000 kcal/h достиже свој режим за 35–45 минута и кошта 30–40% мање у раду од електричног еквивалента; у континуалној производњи та разлика је највећа ставка у годишњем буџету. Поента је другачија: ако ћете радити са смолом која очвршћава на врху опсега, капацитет мора бити изабран са резервом, не „тек толико колико треба".
Брзина транспортера: смола одређује ваш часовни капацитет
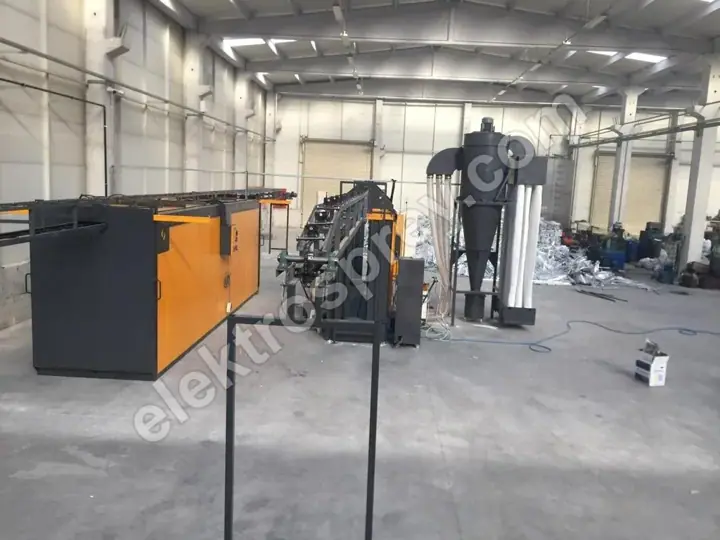
На тунелској линији, време задржавања покорава се једној једначини: дужина пећи ÷ брзина транспортера. Транспортер је подесив у опсегу 1–6 m/min. Ако породица смоле захтева дуго очвршћавање, имате тачно две опције — успорити транспортер (часовни капацитет пада) или изградити дужу пећ (инвестиција и потребна површина расту). Не постоји трећа опција; подизање температуре ради скраћивања очвршћавања враћа се као пожућивање, губитак сјаја и препечен премаз.
Зато је рачунање капацитета независно од смоле грешка. На линијама које пројектујемо у опсегу 500–5.000 комада/сат, једно од првих питања које поставимо купцу у фази понуде јесте коју ће породицу смоле радити. Производни програм у коме доминира полиуретан значи дужу пећ за исти број комада.
Кабина и повраћај: породице се не мешају
Ово је ставка коју инвеститори најчешће прескачу и за коју највише плаћају. Када се епоксид и полиестер међусобно загаде, неусклађеност у понашању при очвршћавању производи кратере и рупичасте недостатке (pinhole). Шачица претходне смоле заостала у кабини, каналу повраћаја, патронском филтеру или ситу може учинити да наредна серија буде отписана само због површинских недостатака.
На страни опреме последице су јасне:
- Ако ћете редовно радити две различите породице, испланирајте или посебан модул за повраћај, или проверену процедуру потпуног чишћења.
- Време промене смоле спада у прорачун капацитета исто као и време промене боје.
- Задржавање од преко 99,9% у патронском филтеру је нормално, али филтер не раздваја помешан прах; он га само задржава. Раздвајање је посао процедуре.
- У кабини која враћа преко 95% праха, породица враћеног праха такође мора бити забележена.
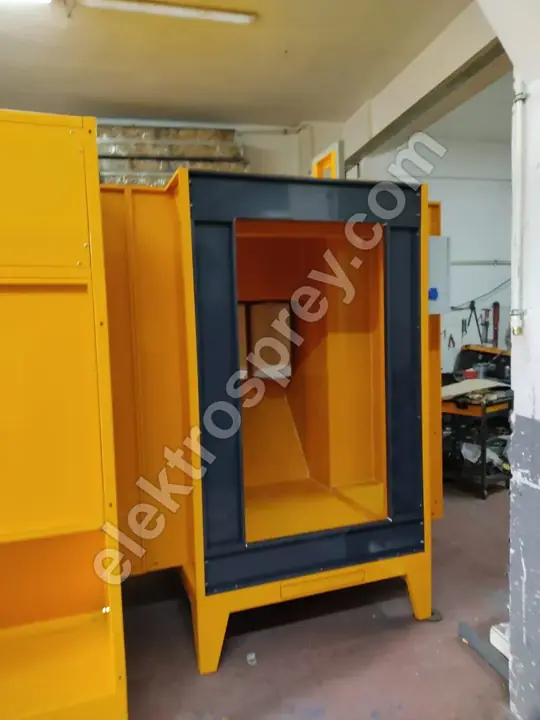
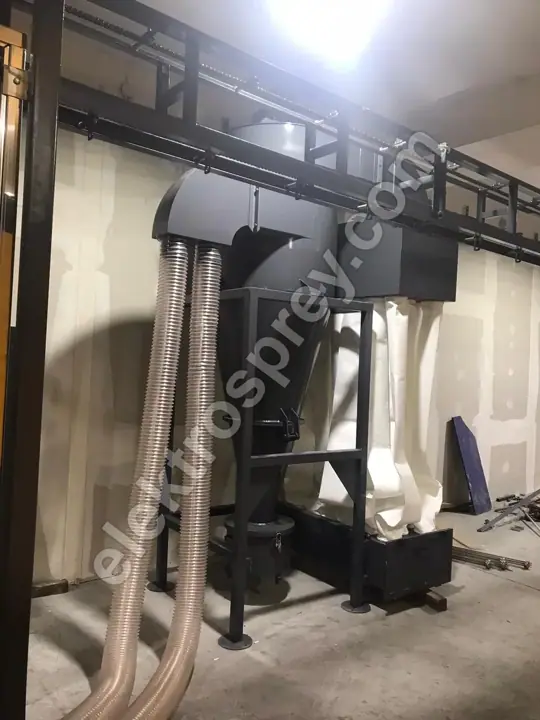
Кабина за пластификацију са патронским филтером коју градимо са 2–12 пиштоља ради са унутрашњом брзином ваздуха од 0,5–0,8 m/s и димензионише се према највећем комаду купца; не постоји каталошка величина. У погонима са мешовитим радом број кабина и распоред повраћаја одређујемо управо према овој табели. На раду са алуминијумским профилом, распоред U-типа који доноси промену боје под 20 минута чини исту дисциплину практичном и за промене смоле.
Вентилација и одсис: шта полиуретан заиста кошта
Полиуретански прахови ослобађају свој блокирајући агенс док очвршћавају, што значи пару унутар пећи и мирис на излазу из пећи. Слично, неки полиестерски системи без TGIC ослобађају водену пару током очвршћавања. У оба случаја, равнотежа свежег ваздуха и одсиса пећи мора бити постављена више него на линији која ради само епоксид и хибрид. Недовољан одсис производи три последице: кондензацију и капање на хладним површинама унутар пећи, флеке на површини комада, и наслаге на унутрашњем плашту пећи временом.
Изолација и материјал унутрашњег плашта такође су важни овде. Наше пећи долазе са унутрашњим плаштом од AISI 304 и 10 cm изолације од камене вуне као стандардом; нерђајућа унутрашња површина је оно што одређује напор чишћења и радни век у применама где долази до кондензације. За погоне који улазе у фасадни рад, цео скуп захтева за линију прикупили смо у захтеви за супер издржљив прах и спољашњу линију.
Често постављана питања
Зашто се епоксидни прах не користи напољу?
Епоксидна смола је одлична у хемијској отпорности и приањању, али њена молекуларна структура се разграђује под UV зрачењем; за неколико месеци површина губи сјај, креди се и мења боју. Ово није грешка у примени, то је природа смоле, и ниједно подешавање линије то не исправља. Напољу се епоксид користи само као темељни слој са полиестерским завршним слојем преко њега.
Може ли хибридни прах да замени полиестер?
Унутра да, напољу не. Хибрид је мешавина епоксида и полиестера; боље одолева пожућивању од чистог епоксида и често је економичнији избор за унутрашњи рад. Али његова спољашња трајност никада не достиже ниво полиестера. Одлука се доноси питањем „унутра или напољу", не поређењем цене.
Да ли је полиуретану потребна посебна пећ?
Посебна пећ није неопходна, али иста пећ мора да ради другачији режим: дуже задржавање и јача вентилација. Ако можете да успорите транспортер и равнотежа свежег ваздуха и одсиса пећи је адекватна, иста пећ функционише. Ако не желите да изгубите капацитет, одговор није друга пећ, него дужа.
Могу ли да радим епоксид и полиестер у истој кабини?
Можете, под условом да је процедура чишћења између породица записана и проверена. Заостали прах у кабини, каналима, циклону, филтеру и ситу произвешће кратере у следећој серији. У погону који мења породицу неколико пута недељно, посебан модул за повраћај брзо се исплати кроз уштеђено време и избегнут отпад.
Колико промена смоле утиче на брзину транспортера?
Величина утицаја зависи од разлике у времену задржавања у техничким листовима и налази се прорачуном, не проценом: потребно време задржавања и дужина ваше постојеће пећи директно дају максимално дозвољену брзину транспортера. Овај прорачун радимо у фази пројекта; треба га поновити на постојећој линији пре преласка на нову породицу смоле.
Закључак
Избор смоле изгледа као одлука о премазу; у пракси то је одлука о линији. Епоксид и хибрид су унутрашњи рад и траже најмање од пећи. Полиестер и супер издржљив полиестер захтевају стабилну, документовану температуру на врху опсега, где уједначеност није луксуз него услов гаранције. Полиуретан тражи време и ваздух: дуже очвршћавање, јачи одсис. Ако ћете радити мешовит рад, градите за најзахтевнију породицу и третирајте промену смоле озбиљно као и промену боје. Ако планирате целу инвестицију, наш темељни водич о постављању погона за пластификацију прави је почетак; свака линија коју градимо испоручује се са 2-годишном произвођачком гаранцијом.
Пошаљите нам породице смоле које ћете радити, димензије вашег највећег комада и циљни часовни капацитет — димензионисаћемо дужину пећи, брзину транспортера и капацитет одсиса око њих.