
Кога смолата се менува, што мора да се промени во печката и кабината?
Фамилијата на смола одредува многу повеќе од тоа каде слојот може да се користи; го поставува работниот опсег на печката, времето на задржување, брзината на транспортерот и капацитетот на издувување. Оваа статија ги споредува четирите прашкасти фамилии не по „која е подобра" туку по тоа што секоја бара од вашиот погон.
 Зголеми
За инвеститорот, разликата епокси наспроти полиестер наспроти хибрид во прашкастото фарбање не е прашање која боја трае подолго. Тоа е одлука за линијата која ги фиксира горната температурна граница на печката, времето на задржување во печката, брзината на транспортерот, распоредот за поврат и капацитетот на издувување. Накратко: епоксидот и хибридот се внатрешна работа и можат да се втврднат на долниот крај на опсегот; полиестерот е единствениот правилен одговор за надворешна работа и бара повисока, постабилна температура на печката; полиуретанот дава најдобар изглед на површината но бара подолго втврднување и забележливо подобра вентилација. Електричната печка од тип кутија што ја градиме работи од 80–250 °C со ±3 °C уедначеност и 16 профили на печење; гасната печка со горно товарење работи меѓу 140–220 °C. Разликата меѓу тие два броја сама по себе може да одлучи која фамилија на смола ќе можете удобно да ја работите.
Едно нешто однапред: Elektrosprey не произведува и не продава прашка, и не нуди фасонско бојадисување. Ние ја градиме машината што ја втврднува. Целта на оваа статија не е да ви каже која прашка да купите, туку да ви покаже — пред да нарачате опрема — што ќе бара од вашиот погон фамилијата на смола што ја препорачува вашиот добавувач. Точните бројки за втврднување секогаш доаѓаат од техничкиот лист на производителот на прашката; нашата работа на страната на машината е да го погодиме тој прозорец повторливо.
Четири фамилии, нивните барања на линијата накратко
| Фамилија смола | Типична употреба | Тенденција на втврднување | Што реално бара од линијата | Слаба точка |
|---|---|---|---|---|
| Епокси | Внатрешна, мебел, електрични кутии, основен слој | Долно-среден опсег, релативно кратко задржување | Скромна горна граница е доволна; можна е кратка печка и брз транспортер | Брзо се матира и креде надвор под UV |
| Хибрид (епокси-полиестер) | Внатрешна, бела техника, полици | Близу до епокси, малку поширок прозорец | Иста печка како епокси; температурна дисциплина против пожолтување | Недоволна за надворешна изложеност |
| Полиестер | Надворешна, алуминиумска столарија, градинарски мебел | Горен крај на опсегот, потребно е целосно втврднување | Висока и уедначена температура на печката; малку толеранција за отстапување | Недоволно втврднување ја уништува тврдноста за трајност |
| Супертраен полиестер | Фасади, архитектонски алуминиум, работа со гаранција | Ист опсег, уште помала толеранција за отстапување | Документирани температурни записи, тесен опсег на уедначеност | Не може да се гарантира ако дисциплината на линијата е слаба |
| Полиуретан | Декоративни површини, тенок филм, висок изглед | Долго втврднување, бавен транспортер | Подолга печка или побавна линија, плус силно издувување | Испушта гас додека се втврднува; вентилацијата е задолжителна |
Последната колона никогаш не се појавува во продажна брошура, а сепак таа колона одлучува за инвестицијата. Ниту една линија не „втврднува сè". Она што е достижно е да се гради за најтешката фамилија и лесните да се работат внатре во тој опфат.
Печката: горна граница или време на задржување?
Втврднувањето е производ на две променливи: металната температура што делот реално ја достигнува и времето колку остане таму. Зададената точка на панелот на печката не е ниту едно од тие; тоа е само температурата на воздухот. Со епокси и хибрид прозорецот е широк, па работилници што ја игнорираат оваа разлика се извлекуваат со години. Преминете на полиестер и истата лежерност веднаш се враќа како надворешна тврдност: делот изгледа дека ја достигнал зададената точка, но неговата површина никогаш не останала доволно долго внатре во потребниот опсег.
Затоа првото нешто што секоја работилница што ја менува фамилијата на смола треба да го направи е да земе реална температурна крива со логер прикачен на делот. Методот на мерење и критериумите за прифаќање ги поставуваме чекор по чекор во уедначеност на температурата на печката.
| Фамилија смола | Барана горна граница | Електрична печка од тип кутија (80–250 °C) | Гасна печка со горно товарење (140–220 °C) |
|---|---|---|---|
| Епокси / хибрид | Долно-средниот опсег е доволен | Удобно; 16 профили овозможуваат дебели и тенки делови да работат одделно | Удобно; трошок на енергија 30–40% пониско |
| Полиестер | Горен крај, тесно отстапување | Удобно; уедначеноста ±3 °C е вистинската гаранција за надворешна работа | Функционално, но работењето близу горната граница остава помалку резерва |
| Супертраен полиестер | Горен крај плус документирани записи | Соодветно; достапни сеログови на профили и извештаи за уедначеност | Режимот паѓа при тешко полнење ако капацитетот е поддимензиониран |
| Полиуретан | Средно-горен опсег, долго задржување | Соодветно; продолжете го задржувањето, забавете го транспортерот | Соодветно, но издувувањето и свежиот воздух мора да се димензионираат одделно |
Не читајте ја таа табела како исклучување на гасот. Гасната печка со горно товарење што ја градиме во опсегот 50.000–500.000 kcal/h го достигнува својот режим за 35–45 минути и чини 30–40% помалку за работа од електричен еквивалент; во континуирано производство таа разлика е најголемата ставка во годишниот буџет. Поентата е поинаква: ако ќе работите со смола што се втврднува на врвот на опсегот, капацитетот мора да се избере со резерва, не „токму доволно".
Брзина на транспортерот: смолата го поставува вашиот часовен капацитет
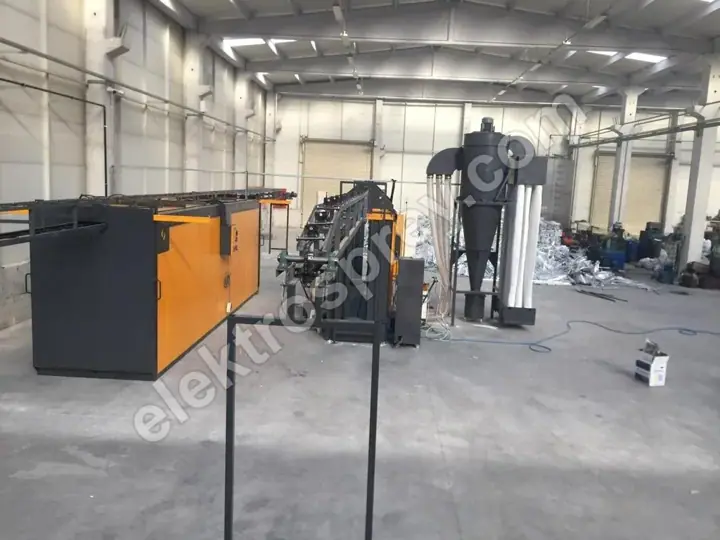
На тунелска линија, времето на задржување се покорува на една равенка: должина на печката ÷ брзина на транспортерот. Транспортерот е прилагодлив меѓу 1–6 m/min. Ако фамилијата на смола бара долго втврднување имате точно две опции — забавете го транспортерот (часовниот капацитет паѓа) или изградете подолга печка (инвестицијата и површината растат). Нема трета опција; кревањето на температурата за да се скрати втврднувањето се враќа како пожолтување, губење сјај и препечен слој.
Затоа пресметувањето на капацитетот независно од смолата е грешка. На линиите што ги проектираме во опсегот 500–5.000 делови/час, едно од првите прашања што му го поставуваме на клиентот при понудата е која фамилија смола ќе ја работи. Производствена програма доминирана од полиуретан значи подолга печка за истиот број делови.
Кабина и поврат: фамилиите не се мешаат
Ова е ставката што инвеститорите најчесто ја прескокнуваат а ја плаќаат најскапо. Кога епоксидот и полиестерот се контаминираат меѓусебно, несовпаѓањето во однесувањето на втврднување произведува кратери и дупчиња. Малку остаток од претходната смола оставен во кабината, каналот за поврат, патронскиот филтер или ситото може да ја отфрли следната серија само поради површински дефекти.
На страната на опремата последиците се јасни:
- Ако редовно ќе работите две различни фамилии, планирајте или одделен модул за поврат или ревидирана процедура за целосно чистење.
- Времето за промена на смола спаѓа во пресметката на капацитет исто како и времето за промена на боја.
- 99,9%+ задржување во патронскиот филтер е нормално, но филтерот не ги одвојува мешаните прашки; тој само ги задржува. Одвојувањето е работа на процедурата.
- Во кабина со поврат од 95%+ од прашката, фамилијата на прашката што се враќа исто така мора да се записува.
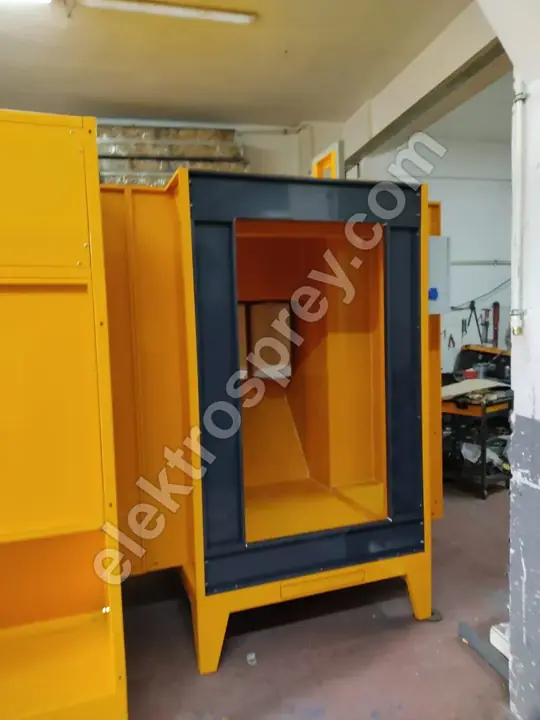
Кабината за прашкасто фарбање со патронски филтер што ја градиме со 2–12 пиштоли работи на внатрешна брзина на воздух од 0,5–0,8 m/s и е димензионирана околу најголемиот дел на клиентот; нема каталошка големина. Во работилници со мешана работа бројот на кабини и распоредот на поврат ги поставуваме токму од оваа табела. На работа со алуминиумски профил, распоредот од U-тип што ја носи промената на боја под 20 минути ја прави истата дисциплина практична и за промени на смола.
Вентилација и издувување: што реално чини полиуретанот
Полиуретанските прашки го испуштаат својот блокирачки агенс додека се втврднуваат, што значи пареа внатре во печката и мирис на излезот на печката. Слично, некои TGIC-слободни полиестерски системи испуштаат водена пареа за време на втврднувањето. Во двата случаи, балансот на свеж воздух и издувување на печката мора да се постави повисоко отколку на линија што работи само епокси и хибрид. Недоволното издувување произведува три резултати: кондензација и капење на студени површини внатре во печката, дамки на површината на делот, и наталожување на внатрешната обвивка на печката со текот на времето.
Изолацијата и материјалот на внатрешната обвивка се важни и тука. Нашите печки доаѓаат со внатрешна обвивка од AISI 304 и 10 cm минерална волна како стандард; нерѓосувачка внатрешна површина е она што ги одредува напорот за чистење и работниот век во апликации каде се јавува кондензација. За работилници што влегуваат во работа со фасади, целиот сет барања за линијата ги собравме во супертрајна боја и барања за надворешна линија.
Најчесто поставувани прашања
Зошто епоксидната прашка не се користи надвор?
Епоксидната смола е одлична во хемиска отпорност и адхезија, но нејзината врзувачка структура се распаѓа под UV; во рок од месеци површината се матира, кредее и ја менува бојата. Ова не е грешка во примената, тоа е природата на смолата, и никаква поставка на линијата не го поправа тоа. Надвор, епоксидот се користи само како основен слој со полиестерски завршен слој преку него.
Може ли хибридната прашка да го замени полиестерот?
Внатре да, надвор не. Хибридот е мешавина епокси-полиестер; подобро одолева на пожолтување од чист епокси и често е поекономичниот избор за внатрешна работа. Но неговата надворешна трајност никогаш не ја достигнува нивото на полиестерот. Одлуката се прави со прашањето „внатре или надвор", не со споредба на цена.
Дали на полиуретанот му треба одделна печка?
Одделна печка не е потребна, но истата печка мора да работи различен режим: подолго задржување и посилна вентилација. Ако можете да го забавите транспортерот и балансот на печката свеж воздух-издувување е адекватен, истата печка работи. Ако не сакате да губите капацитет, одговорот не е втора печка туку подолга.
Можам ли да работам епокси и полиестер во иста кабина?
Можете, под услов процедурата за чистење меѓу фамилиите да е запишана и ревидирана. Остатокот од прашка во кабината, каналите, циклонот, филтерот и ситото ќе произведат кратери во следната серија. Во работилница што ја менува фамилијата неколку пати неделно, одделен модул за поврат брзо се исплаќа преку изгубеното време и избегнатиот отпад.
Колку промена на смола влијае на брзината на транспортерот?
Големината на ефектот зависи од разликата во времето на задржување во техничките листови и се наоѓа со пресметка, не со проценка: потребното време на задржување и вашата постојна должина на печката директно го даваат максимално дозволената брзина на транспортерот. Ја водиме оваа пресметка во фазата на проект; треба да се повтори на постојна линија пред преминување на нова фамилија смола.
Заклучок
Изборот на смола изгледа како одлука за слој; во пракса тоа е одлука за линија. Епоксидот и хибридот се внатрешна работа и бараат најмалку од печката. Полиестерот и супертрајниот полиестер бараат стабилна, документирана температура на врвот на опсегот, каде уедначеноста не е финеса туку услов за гаранција. Полиуретанот бара време и воздух: подолго втврднување, посилно издувување. Ако ќе работите мешана работа, градете за најтешката фамилија и третирајте ја промената на смола сериозно како промената на боја. Ако го планирате целиот инвестициски проект, нашиот основен водич за поставување погон за прашкасто фарбање е правото место за почеток; секоја линија што ја градиме се испорачува со 2-годишна гаранција од производителот.
Испратете ни ги фамилиите смола што ќе ги работите, димензиите на вашиот најголем дел и целниот часовен капацитет — ќе ги димензионираме должината на печката, брзината на транспортерот и капацитетот на издувување околу нив.