
Kad se smola promijeni, što se mora promijeniti na peći i kabini?
Obitelj smole određuje mnogo više od toga gdje se premaz može koristiti; ona postavlja radni pojas peći, vrijeme zadržavanja, brzinu transportera i kapacitet odsisa. Ovaj tekst uspoređuje četiri obitelji praha ne po tome „koja je bolja" nego po tome što svaka od njih traži od vašeg pogona.
 Povećaj
Za investitora, razlika epoksi naspram poliestera naspram hibrida u elektrostatskom bojenju prahom nije pitanje koji premaz dulje traje. To je odluka o liniji koja fiksira gornju granicu temperature peći, vrijeme zadržavanja unutar peći, brzinu transportera, raspored povrata i kapacitet odsisa. Ukratko: epoksi i hibrid su unutarnji rad i mogu polimerizirati na donjem kraju pojasa; poliester je jedini ispravan odgovor za vanjski rad i traži višu, stabilniju temperaturu peći; poliuretan daje najbolji izgled površine, no traži dulju polimerizaciju i primjetno bolju ventilaciju. Elektricna peć kutijastog tipa koju gradimo radi u rasponu 80–250 °C s ±3 °C ujednačenošću i 16 profila polimerizacije; plinski loženi gornje-utovarni peć radi između 140–220 °C. Sam razmak između te dvije brojke može odlučiti koju ćete obitelj smole moći voditi bez poteškoća.
Jedna stvar unaprijed: Elektrosprey ne proizvodi i ne prodaje prah, i ne nudi fasonsko bojenje. Mi gradimo stroj koji ga polimerizira. Svrha ovog teksta nije reći vam koji prah kupiti, nego vam omogućiti da vidite — prije naručivanja opreme — što će obitelj smole koju vam preporučuje dobavljač tražiti od vašeg pogona. Točne brojke polimerizacije uvijek dolaze iz tehničkog lista proizvođača praha; naš posao na strani stroja jest ponovljivo pogoditi taj prozor.
Četiri obitelji, njihovi zahtjevi na liniju na prvi pogled
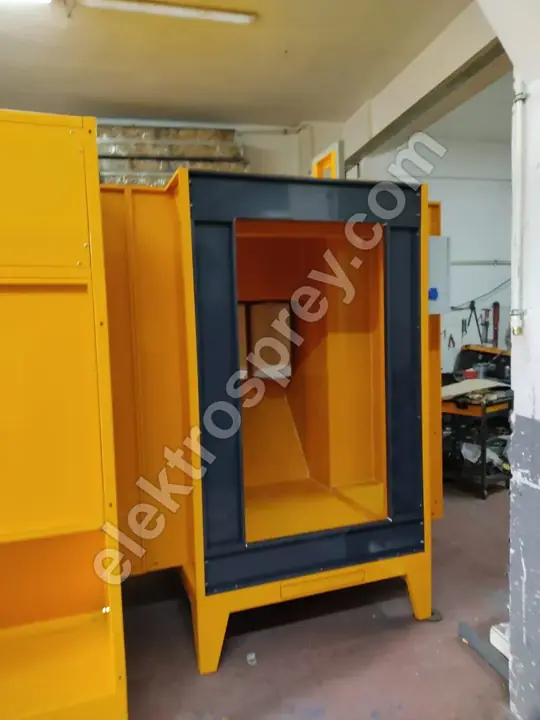
| Obitelj smole | Tipična uporaba | Sklonost polimerizacije | Što stvarno traži od linije | Slaba točka |
|---|---|---|---|---|
| Epoksi | Unutarnji rad, namještaj, električni ormari, temeljni premaz | Donje-srednji pojas, relativno kratko zadržavanje | Skroman gornji limit je dovoljan; kratka peć i brz transporter mogući | Brzo mutni i kredira na vanjskom UV zračenju |
| Hibrid (epoksi-poliester) | Unutarnji rad, bijela tehnika, police | Blizu epoksiju, nešto širi prozor | Ista peć kao za epoksi; temperaturna disciplina protiv žućenja | Nedovoljno za vanjsku izloženost |
| Poliester | Vanjski rad, aluminijska stolarija, vrtni namještaj | Gornji dio pojasa, potpuna polimerizacija ključna | Visoka i ujednačena temperatura peći; malo tolerancije na odstupanje | Nedovoljna polimerizacija uništava tvrdnju o trajnosti |
| Super trajan poliester | Fasade, arhitektonski aluminij, garantirani rad | Isti pojas, još manje tolerancije na odstupanje | Dokumentirani zapisi temperature, uzak pojas ujednačenosti | Ne može se garantirati ako je disciplina linije slaba |
| Poliuretan | Dekorativne površine, tanak film, visok izgled | Dugotrajna polimerizacija, spor transporter | Dulja peć ili sporija linija, plus snažan odsis | Ispušta plin tijekom polimerizacije; ventilacija je obavezna |
Zadnji stupac nikad se ne pojavljuje u prodajnoj brošuri, a upravo taj stupac odlučuje investiciju. Nijedna linija „ne polimerizira sve". Ostvarivo je graditi za najzahtjevniju obitelj i unutar tog okvira voditi lakše.
Peć: gornja granica ili vrijeme zadržavanja?
Polimerizacija je umnožak dviju varijabli: temperature metala koju komad stvarno dosegne i vremena koliko tamo ostaje. Zadana vrijednost na ploči peći nije nijedno od toga; to je samo temperatura zraka. Kod epoksija i hibrida prozor je širok, pa radionice koje zanemaruju tu razliku prolaze bez posljedica godinama. Prijeđite na poliester i ista nemarnost vraća se izravno kao vanjska tvrdnja: komad izgleda kao da je dosegnuo zadanu vrijednost, no njegova površina nikad nije ostala dovoljno dugo unutar potrebnog pojasa.
Zato prva stvar koju svaka radionica koja mijenja obitelj smole treba napraviti jest uzeti stvarnu temperaturnu krivulju pomoću zapisivača podataka pričvršćenog na komad. Metodu mjerenja i kriterije prihvaćanja korak po korak izložili smo u tekstu ujednačenost temperature peći.
| Obitelj smole | Tražena gornja granica | Električna kutijasta peć (80–250 °C) | Plinska gornje-utovarna peć (140–220 °C) |
|---|---|---|---|
| Epoksi/hibrid | Donje-srednji pojas je dovoljan | Udobno; 16 profila omogućuju odvojen rad debelih i tankih komada | Udobno; trošak energije 30–40% niži |
| Poliester | Gornji kraj, uzak raspon odstupanja | Udobno; ±3 °C ujednačenost stvarno je jamstvo za vanjski rad | Izvedivo, no rad blizu gornje granice ostavlja manje rezerve |
| Super trajan poliester | Gornji kraj uz dokumentirane zapise | Prikladno; dostupni su profilni zapisi i izvještaji o ujednačenosti | Režim pada pod teškim opterećenjem ako kapacitet nije dovoljan |
| Poliuretan | Srednje-gornji pojas, dugo zadržavanje | Prikladno; produljite zadržavanje, usporite transporter | Prikladno, no odsis i svjež zrak moraju se dimenzionirati zasebno |
Ne čitajte tu tablicu kao isključivanje plina. Plinski loženi gornje-utovarni peć koji gradimo u rasponu 50.000–500.000 kcal/h dosegne svoj režim za 35–45 minuta i košta 30–40% manje za rad od električnog ekvivalenta; u kontinuiranoj proizvodnji ta razlika je najveća stavka u godišnjem proračunu. Poanta je drugačija: ako ćete raditi sa smolom koja polimerizira na vrhu pojasa, kapacitet se mora birati s rezervom, ne „samo dovoljno".
Brzina transportera: smola postavlja vaš satni kapacitet
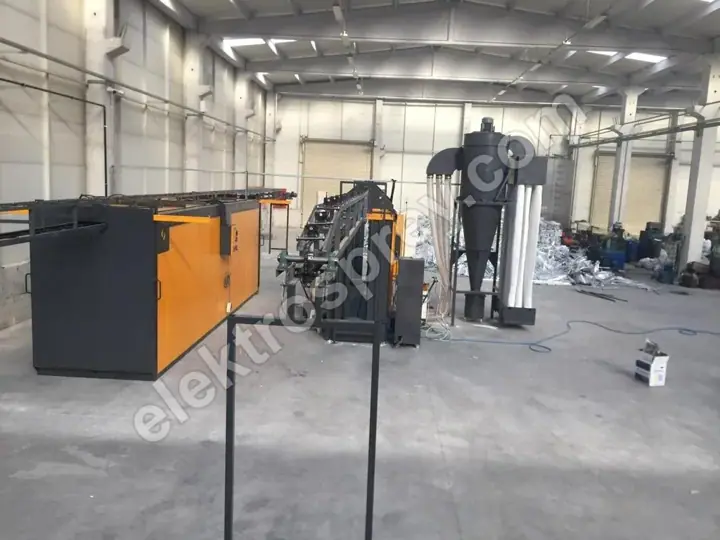
Na tunelskoj liniji, vrijeme zadržavanja slijedi jednu jednadžbu: duljina peći ÷ brzina transportera. Transporter je podesiv između 1–6 m/min. Ako obitelj smole traži dugu polimerizaciju, imate točno dvije opcije — usporiti transporter (satni kapacitet pada) ili izgraditi dulju peć (raste investicija i površina poda). Nema treće opcije; podizanje temperature radi skraćivanja polimerizacije vraća se kao žućenje, gubitak sjaja i prepečenost.
Zato je izračunavanje kapaciteta neovisno o smoli pogreška. Na linijama koje projektiramo u rasponu 500–5.000 komada/sat, jedna od prvih stvari koje pitamo kupca u fazi ponude jest koju će obitelj smole voditi. Proizvodni program dominiran poliuretanom znači dulju peć za isti broj komada.
Kabina i povrat: obitelji se ne miješaju
Ovo je stavka koju investitori najčešće preskaču i za koju najviše plate. Kad se epoksi i poliester međusobno kontaminiraju, neusklađenost u ponašanju polimerizacije proizvodi kratere i rupice. Šačica prethodne smole ostavljena u kabini, kanalu za povrat, kartušnom filtru ili situ može upropastiti sljedeću seriju samo zbog površinskih grešaka.
Na strani opreme posljedice su jasne:
- Ako ćete redovito voditi dvije različite obitelji, planirajte ili zaseban modul za povrat ili nadziran postupak potpunog čišćenja.
- Vrijeme promjene smole pripada u izračun kapaciteta baš kao i vrijeme promjene boje.
- 99,9%+ zadržavanja na kartušnom filtru je normalno, no filtar ne odvaja miješani prah; on ga samo zadržava. Odvajanje je posao postupka.
- U kabini koja povraća 95%+ praha, mora se bilježiti i obitelj vraćenog praha.
Kabina za elektrostatsko bojenje prahom s kartušnim filtrom koju gradimo s 2–12 pištolja radi pri unutarnjoj brzini zraka 0,5–0,8 m/s i dimenzionira se oko najvećeg komada kupca; ne postoji katalog veličina. U radionicama s mješovitim radom broj kabina i raspored povrata postavljamo upravo prema ovoj tablici. Na radu s aluminijskim profilom, U-tip raspored koji donosi promjenu boje unutar 20 minuta čini istu disciplinu praktičnom i za promjenu smole.
Ventilacija i odsis: što poliuretan stvarno košta
Poliuretanski prahovi ispuštaju svoje blokirajuće sredstvo tijekom polimerizacije, što znači pare unutar peći i miris na izlazu peći. Slično tome, neki TGIC-slobodni poliesterski sustavi ispuštaju vodenu paru tijekom polimerizacije. U oba slučaja, ravnoteža svježeg zraka i odsisa peći mora biti postavljena više nego na liniji koja vodi samo epoksi i hibrid. Nedovoljan odsis daje tri rezultata: kondenzaciju i kapanje na hladnim površinama unutar peći, mrlje na površini komada, i nakupljanje naslaga na unutarnjoj oplati peći tijekom vremena.
Izolacija i materijal unutarnje oplate ovdje su također važni. Naše peći dolaze s unutarnjom oplatom od AISI 304 i 10 cm kamene vune kao standardom; nehrđajuća unutarnja površina ono je što određuje trud čišćenja i vijek trajanja u primjenama gdje dolazi do kondenzacije. Za radionice koje ulaze u rad na fasadama, cjelokupan skup zahtjeva linije prikupili smo u tekstu zahtjevi linije za super trajan prah i vanjski rad.
Često postavljana pitanja
Zašto se epoksi prah ne koristi vani?
Epoksi smola izvrsna je u kemijskoj otpornosti i prionljivosti, no njezina struktura veze razgrađuje se pod UV zračenjem; unutar mjeseci površina postaje mutna, kredira i mijenja boju. Ovo nije greška u primjeni, to je priroda smole, i nijedna postavka linije to ne ispravlja. Vani se epoksi koristi samo kao temeljni premaz s poliesterskim završnim slojem preko njega.
Može li hibridni prah zamijeniti poliester?
Unutra da, vani ne. Hibrid je smjesa epoksi-poliester; bolje odolijeva žućenju od čistog epoksija i često je ekonomičniji izbor za unutarnji rad. No njegova vanjska trajnost nikad ne dosegne razinu poliestera. Odluka se donosi postavljanjem pitanja „unutra ili vani", ne usporedbom cijene.
Treba li poliuretan zasebnu peć?
Zasebna peć nije potrebna, no ista peć mora voditi drugačiji režim: dulje zadržavanje i jaču ventilaciju. Ako možete usporiti transporter i ravnoteža svježeg zraka i odsisa peći je odgovarajuća, ista peć funkcionira. Ako ne želite izgubiti kapacitet, odgovor nije druga peć nego dulja.
Mogu li voditi epoksi i poliester u istoj kabini?
Možete, pod uvjetom da je postupak čišćenja između obitelji zapisan i nadziran. Ostatak praha u kabini, kanalima, ciklonu, filtru i situ proizvest će kratere u sljedećoj seriji. U radionici koja mijenja obitelj nekoliko puta tjedno, zaseban modul povrata brzo se isplati kroz izgubljeno vrijeme i izbjegnut otpad.
Koliko promjena smole utječe na brzinu transportera?
Veličina učinka ovisi o razlici u vremenu zadržavanja u tehničkim listovima i pronalazi se izračunom, ne procjenom: potrebno vrijeme zadržavanja i vaša postojeća duljina peći izravno daju najveću dopuštenu brzinu transportera. Taj izračun radimo u fazi projekta; treba ga ponoviti na postojećoj liniji prije prelaska na novu obitelj smole.
Sažetak
Odabir smole izgleda kao odluka o premazu; u praksi je to odluka o liniji. Epoksi i hibrid su unutarnji rad i najmanje traže od peći. Poliester i super trajan poliester zahtijevaju stabilnu, dokumentiranu temperaturu na vrhu pojasa, gdje ujednačenost nije ugodnost nego uvjet jamstva. Poliuretan traži vrijeme i zrak: dulju polimerizaciju, jači odsis. Ako ćete voditi mješoviti rad, gradite za najzahtjevniju obitelj i tretirajte promjenu smole jednako ozbiljno kao promjenu boje. Ako planirate cijelu investiciju, naš krovni vodič o postavljanju pogona za elektrostatsko bojenje prahom pravo je polazište; svaka linija koju gradimo isporučuje se s 2-godišnjim tvorničkim jamstvom.
Pošaljite nam obitelji smole koje ćete voditi, dimenzije vašeg najvećeg komada i ciljani satni kapacitet — oko njih ćemo dimenzionirati duljinu peći, brzinu transportera i kapacitet odsisa.