
Quando cambia la resina, cosa devono cambiare il forno e la cabina?
La famiglia di resina decide molto più di dove il rivestimento può essere usato; fissa la fascia di lavoro del forno, il tempo di permanenza, la velocità del convogliatore e la capacità di estrazione. Questo articolo confronta le quattro famiglie di polvere non su "quale è migliore" ma su cosa ciascuna richiede al vostro impianto.
 Ingrandisci
Per chi investe, la differenza tra epossidico, poliestere e ibrido nella verniciatura a polvere non è una questione di quale rivestimento dura di più. È una decisione di linea che fissa il limite superiore di temperatura del forno, il tempo di permanenza dentro il forno, la velocità del convogliatore, l'assetto del recupero e la capacità di estrazione. In breve: epossidico e ibrido sono lavoro da interno e possono polimerizzare all'estremità bassa della fascia; il poliestere è l'unica risposta corretta per il lavoro da esterno e richiede una temperatura del forno più alta e più stabile; il poliuretano dà il miglior aspetto superficiale ma chiede una cura più lunga e una ventilazione sensibilmente migliore. Il forno elettrico a camera che costruiamo lavora da 80 a 250 °C con ±3 °C di uniformità e 16 profili di cottura; il forno a gas a caricamento dall'alto lavora tra 140 e 220 °C. Lo scarto tra queste due sole cifre può già decidere quale famiglia di resina riuscirete a far funzionare senza problemi.
Una premessa: Elektrosprey non produce né vende polvere, e non offre verniciatura conto terzi. Costruiamo la macchina che la polimerizza. Lo scopo di questo articolo non è dirvi quale polvere comprare, ma farvi vedere - prima di ordinare l'apparecchiatura - cosa chiederà al vostro impianto la famiglia di resina consigliata dal vostro fornitore. Le cifre di cura esatte vengono sempre dalla scheda tecnica del produttore della polvere; il nostro compito sul lato macchina è colpire quella finestra in modo ripetibile.
Quattro famiglie, le loro richieste di linea a colpo d'occhio
| Famiglia di resina | Uso tipico | Tendenza di cura | Cosa chiede davvero alla linea | Punto debole |
|---|---|---|---|---|
| Epossidico | Interno, mobili, quadri elettrici, primer | Fascia medio-bassa, permanenza relativamente breve | Un limite superiore modesto basta; forno corto e convogliatore veloce possibili | Si opacizza e sfarina rapidamente all'esterno sotto i raggi UV |
| Ibrido (epossi-poliestere) | Interno, elettrodomestici bianchi, scaffalature | Vicino all'epossidico, finestra leggermente più ampia | Stesso forno dell'epossidico; disciplina di temperatura contro l'ingiallimento | Non sufficiente per l'esposizione esterna |
| Poliestere | Esterno, serramenti in alluminio, arredo da giardino | Estremità alta della fascia, cura completa essenziale | Temperatura del forno alta e uniforme; poca tolleranza alla deriva | La sotto-cottura distrugge la promessa di durabilità |
| Poliestere superdurevole | Facciate, alluminio architettonico, lavori a garanzia | Stessa fascia, tolleranza alla deriva ancora minore | Registri di temperatura documentati, fascia di uniformità stretta | Non garantibile se la disciplina di linea è debole |
| Poliuretano | Superfici decorative, film sottile, alta estetica | Cura lunga, convogliatore lento | Forno più lungo o linea più lenta, più estrazione forte | Rilascia gas durante la cura; la ventilazione è obbligatoria |
L'ultima colonna non compare mai in una brochure di vendita, eppure è la colonna che decide l'investimento. Nessuna linea "polimerizza tutto". Ciò che è realizzabile è costruire per la famiglia più esigente e far girare le altre dentro quell'inviluppo.
Il forno: limite superiore o tempo di permanenza?
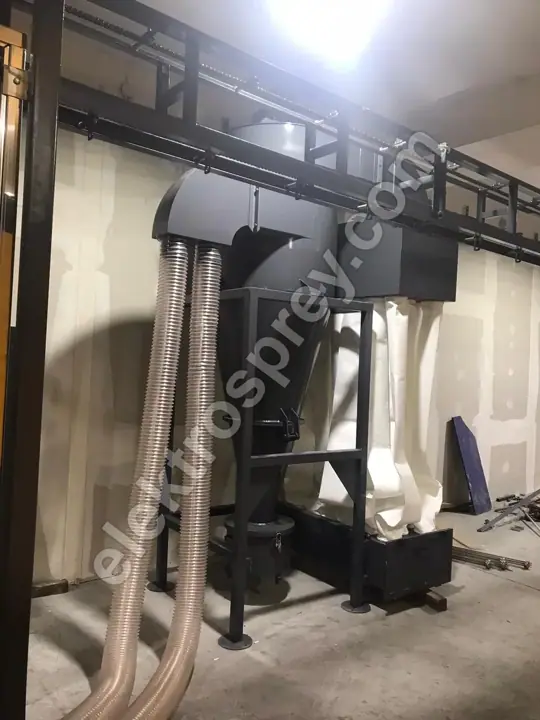
La cura è il prodotto di due variabili: la temperatura che il metallo del pezzo raggiunge davvero e il tempo in cui ci resta. Il set point sul pannello del forno non è nessuna delle due; è solo la temperatura dell'aria. Con epossidico e ibrido la finestra è ampia, quindi le officine che ignorano questa distinzione se la cavano per anni. Passate al poliestere e la stessa superficialità torna dritta come una promessa di esterno mancata: il pezzo sembra aver raggiunto il set point, ma la sua superficie non è mai rimasta abbastanza a lungo dentro la fascia richiesta.
Per questo la prima cosa che ogni officina che cambia famiglia di resina dovrebbe fare è prendere una curva di temperatura reale con un data logger fissato al pezzo. Descriviamo il metodo di misura e i criteri di accettazione passo per passo in uniformità di temperatura del forno.
| Famiglia di resina | Limite superiore richiesto | Forno elettrico a camera (80–250 °C) | Forno a gas a caricamento dall'alto (140–220 °C) |
|---|---|---|---|
| Epossidico / ibrido | La fascia medio-bassa basta | Comodo; 16 profili permettono di far girare separatamente pezzi spessi e sottili | Comodo; costo energetico 30–40% più basso |
| Poliestere | Estremità alta, deriva stretta | Comodo; l'uniformità di ±3 °C è la vera garanzia per il lavoro esterno | Praticabile, ma lavorare vicino al limite superiore lascia meno riserva |
| Poliestere superdurevole | Estremità alta più registri documentati | Adatto; disponibili registri di profilo e rapporti di uniformità | Il regime scende sotto carico pesante se la capacità è sottodimensionata |
| Poliuretano | Fascia medio-alta, permanenza lunga | Adatto; allungate la permanenza, rallentate il convogliatore | Adatto, ma estrazione e aria fresca vanno dimensionate a parte |
Non leggete quella tabella come un'esclusione del gas. Il forno a gas a caricamento dall'alto che costruiamo nella gamma 50.000–500.000 kcal/h raggiunge il regime in 35–45 minuti e costa il 30–40% in meno da gestire rispetto a un equivalente elettrico; in produzione continua quella differenza è la voce più grande del budget annuo. Il punto è diverso: se lavorerete con una resina che polimerizza in cima alla fascia, la capacità va scelta con riserva, non "appena sufficiente".
Velocità del convogliatore: la resina fissa la vostra capacità oraria
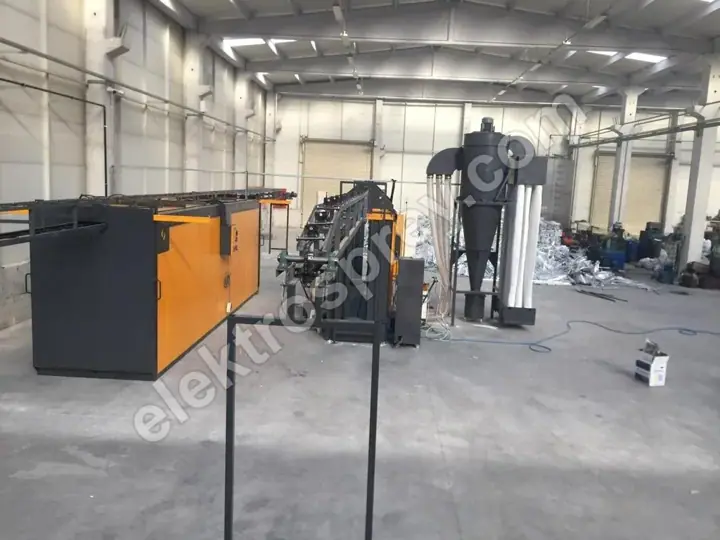
Su una linea a tunnel, il tempo di permanenza obbedisce a un'unica equazione: lunghezza del forno ÷ velocità del convogliatore. Il convogliatore è regolabile tra 1–6 m/min. Se la famiglia di resina richiede una cura lunga avete esattamente due opzioni — rallentare il convogliatore (la capacità oraria scende) o costruire un forno più lungo (investimento e superficie a terra salgono). Non c'è una terza opzione; alzare la temperatura per accorciare la cura torna indietro come ingiallimento, perdita di brillantezza e sovracottura.
Ecco perché calcolare la capacità indipendentemente dalla resina è un errore. Sulle linee che progettiamo nella gamma 500–5.000 pezzi/ora, una delle prime cose che chiediamo a un cliente in fase di offerta è quale famiglia di resina farà girare. Un programma di produzione dominato dal poliuretano significa un forno più lungo a parità di numero di pezzi.
Cabina e recupero: le famiglie non si mescolano
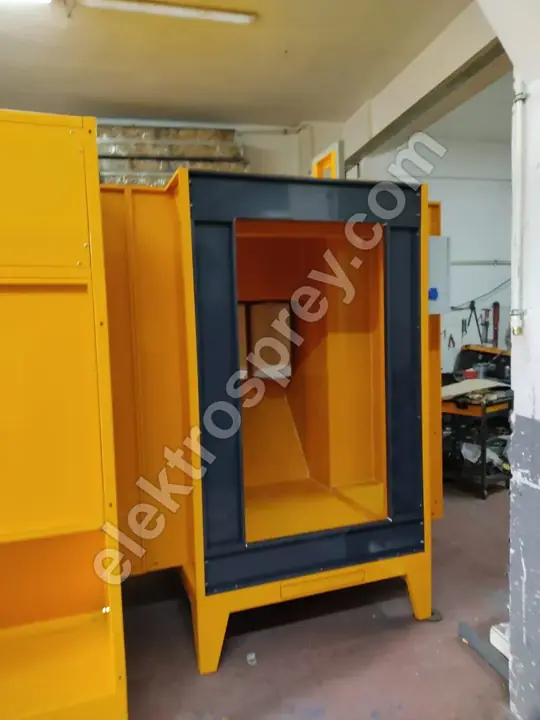
Questa è la voce che gli investitori saltano più spesso e pagano più cara. Quando epossidico e poliestere si contaminano a vicenda, la differenza nel comportamento di cura produce crateri e microfori. Una manciata della resina precedente rimasta nella cabina, nel condotto di recupero, nel filtro a cartuccia o nel setaccio può scartare l'intero lotto successivo solo per difetti superficiali.
Sul lato apparecchiatura le conseguenze sono chiare:
- Se farete girare regolarmente due famiglie diverse, pianificate un modulo di recupero separato oppure una procedura di pulizia completa e verificata.
- Il tempo di cambio resina va inserito nel calcolo della capacità esattamente come il tempo di cambio colore.
- Una ritenzione oltre il 99,9% nel filtro a cartuccia è normale, ma un filtro non separa la polvere mescolata; la trattiene soltanto. La separazione è compito della procedura.
- In una cabina che recupera il 95%+ della polvere, va registrata anche la famiglia della polvere che ritorna.
La cabina a polvere con filtri a cartuccia che costruiamo con 2–12 pistole lavora a una velocità dell'aria interna di 0,5–0,8 m/s ed è dimensionata attorno al pezzo più grande del cliente; non esiste una taglia a catalogo. Nelle officine con lavoro misto impostiamo il numero di cabine e il layout del recupero esattamente da questa tabella. Sul lavoro dei profilati in alluminio, l'assetto a U che porta il cambio colore sotto i 20 minuti rende praticabile la stessa disciplina anche per i cambi di resina.
Ventilazione ed estrazione: cosa costa davvero il poliuretano
Le polveri poliuretaniche rilasciano il loro agente bloccante mentre polimerizzano, il che significa vapore dentro il forno e odore all'uscita del forno. Analogamente, alcuni sistemi poliesteri privi di TGIC rilasciano vapore acqueo durante la cura. In entrambi i casi il bilancio tra aria fresca ed estrazione del forno deve essere impostato più alto rispetto a una linea che lavora solo epossidico e ibrido. Un'estrazione insufficiente produce tre risultati: condensa e gocciolamento sulle superfici fredde dentro il forno, macchiatura sulla superficie del pezzo, e accumulo di deposito sul guscio interno del forno nel tempo.
Qui contano anche l'isolamento e il materiale del guscio interno. I nostri forni arrivano di serie con guscio interno in AISI 304 e 10 cm di isolamento in lana di roccia; una superficie interna in acciaio inox è ciò che determina lo sforzo di pulizia e la vita utile nelle applicazioni dove si forma condensa. Per le officine che entrano nel lavoro di facciata, abbiamo raccolto l'intero set di requisiti di linea in polvere superdurevole e requisiti della linea per esterno.
Domande frequenti
Perché la polvere epossidica non si usa all'esterno?
La resina epossidica è eccellente in resistenza chimica e adesione, ma la sua struttura di legame si degrada sotto i raggi UV; nel giro di mesi la superficie si opacizza, sfarina e cambia colore. Non è un errore applicativo, è la natura della resina, e nessuna impostazione di linea lo corregge. All'esterno l'epossidico si usa solo come primer con una mano a finire in poliestere sopra.
La polvere ibrida può sostituire il poliestere?
All'interno sì, all'esterno no. L'ibrido è una miscela epossi-poliestere; resiste all'ingiallimento meglio dell'epossidico puro ed è spesso la scelta più economica per il lavoro d'interno. Ma la sua durabilità esterna non raggiunge mai il livello del poliestere. La decisione si prende chiedendo "interno o esterno", non confrontando il prezzo.
Il poliuretano ha bisogno di un forno separato?
Un forno separato non è richiesto, ma lo stesso forno deve far girare un regime diverso: permanenza più lunga e ventilazione più forte. Se potete rallentare il convogliatore e il bilancio aria fresca-estrazione del forno è adeguato, lo stesso forno funziona. Se non volete perdere capacità, la risposta non è un secondo forno ma uno più lungo.
Posso far girare epossidico e poliestere nella stessa cabina?
Potete, a condizione che la procedura di pulizia tra le famiglie sia scritta e verificata. La polvere residua in cabina, nei condotti, nel ciclone, nel filtro e nel setaccio produrrà crateri nel lotto successivo. In un'officina che cambia famiglia più volte a settimana, un modulo di recupero separato si ripaga rapidamente attraverso il tempo perso e lo scarto evitato.
Quanto influisce un cambio di resina sulla velocità del convogliatore?
L'entità dell'effetto dipende dalla differenza di tempo di permanenza nelle schede tecniche e si trova per calcolo, non per stima: il tempo di permanenza richiesto e la lunghezza esistente del vostro forno danno direttamente la velocità massima ammissibile del convogliatore. Eseguiamo questo calcolo in fase di progetto; andrebbe ripetuto su una linea esistente prima di passare a una nuova famiglia di resina.
In sintesi
Scegliere una resina sembra una decisione sul rivestimento; in pratica è una decisione di linea. Epossidico e ibrido sono lavoro d'interno e chiedono il minimo al forno. Poliestere e poliestere superdurevole richiedono una temperatura stabile e documentabile in cima alla fascia, dove l'uniformità non è un vezzo ma una condizione di garanzia. Il poliuretano chiede tempo e aria: cura più lunga, estrazione più forte. Se farete lavoro misto, costruite per la famiglia più esigente e trattate il cambio resina con la stessa serietà del cambio colore. Se state pianificando l'intero investimento, la nostra guida di riferimento su come realizzare un impianto di verniciatura a polvere è il punto di partenza giusto; ogni linea che costruiamo viene consegnata con 2 anni di garanzia del costruttore.
Inviateci le famiglie di resina che farete girare, le dimensioni del vostro pezzo più grande e la capacità oraria obiettivo — dimensioneremo attorno a esse la lunghezza del forno, la velocità del convogliatore e la capacità di estrazione.