
Quand la résine change, que doivent changer le four et la cabine ?
La famille de résine décide de bien plus que le lieu d'emploi du revêtement ; elle fixe la plage de travail du four, le temps de séjour, la vitesse du convoyeur et le débit d'extraction. Cet article compare les quatre familles de poudre non pas selon laquelle est la meilleure, mais selon ce que chacune exige de votre atelier.
 Agrandir
Pour un investisseur, la différence entre poudre époxy, polyester et hybride n'est pas une question de durée de vie du revêtement. C'est une décision de ligne qui fixe la limite haute de température du four, le temps de séjour dans le four, la vitesse du convoyeur, l'organisation de la récupération et le débit d'extraction. En résumé : l'époxy et l'hybride relèvent de l'intérieur et polymérisent dans le bas de la plage ; le polyester est la seule réponse correcte en extérieur et exige une température de four plus élevée et plus stable ; le polyuréthane donne le meilleur aspect de surface mais demande une polymérisation plus longue et une ventilation nettement meilleure. Le four électrique à caisson que nous construisons travaille de 80–250 °C avec une homogénéité de ±3 °C et 16 profils de cuisson ; le four à gaz à chargement par le haut travaille entre 140–220 °C. L'écart entre ces deux valeurs suffit à lui seul à décider quelle famille de résine vous pourrez traiter confortablement.
Une précision d'emblée : Elektrosprey ne produit ni ne vend de poudre, et ne fait pas de traitement à façon. Nous construisons la machine qui la polymérise. L'objet de cet article n'est pas de vous dire quelle poudre acheter, mais de vous faire voir — avant que vous ne commandiez vos équipements — ce que la famille de résine recommandée par votre fournisseur exigera de votre atelier. Les valeurs exactes de cuisson viennent toujours de la fiche technique du fabricant de poudre ; notre travail, côté machine, est d'atteindre cette fenêtre de façon répétable.
Quatre familles et leurs exigences sur la ligne en un coup d'œil
| Famille de résine | Emploi typique | Comportement à la cuisson | Ce qu'elle exige réellement de la ligne | Point faible |
|---|---|---|---|---|
| Époxy | Intérieur, mobilier, armoires électriques, primaire | Bas-milieu de plage, séjour relativement court | Une limite haute modérée suffit ; four court et convoyeur rapide possibles | Ternit et farine vite en extérieur sous UV |
| Hybride (époxy-polyester) | Intérieur, électroménager, rayonnages | Proche de l'époxy, fenêtre un peu plus large | Même four que l'époxy ; discipline de température contre le jaunissement | Insuffisant pour l'exposition extérieure |
| Polyester | Extérieur, menuiserie aluminium, mobilier de jardin | Haut de la plage, cuisson complète indispensable | Température de four élevée et homogène ; peu de tolérance à la dérive | Une sous-cuisson ruine la promesse de tenue |
| Polyester super durable | Façades, aluminium architectural, travaux sous garantie | Même plage, tolérance à la dérive encore plus faible | Relevés de température documentés, bande d'homogénéité étroite | Ingarantissable si la discipline de ligne est faible |
| Polyuréthane | Surfaces décoratives, film mince, aspect soigné | Cuisson longue, convoyeur lent | Four plus long ou ligne plus lente, plus une extraction puissante | Dégage du gaz en cuisant ; la ventilation est obligatoire |
La dernière colonne n'apparaît jamais dans une brochure commerciale, et c'est pourtant elle qui décide de l'investissement. Aucune ligne ne cuit tout. Ce qui est réalisable, c'est de dimensionner pour la famille la plus exigeante et de faire tourner les autres à l'intérieur de cette enveloppe.
Le four : limite haute ou temps de séjour ?
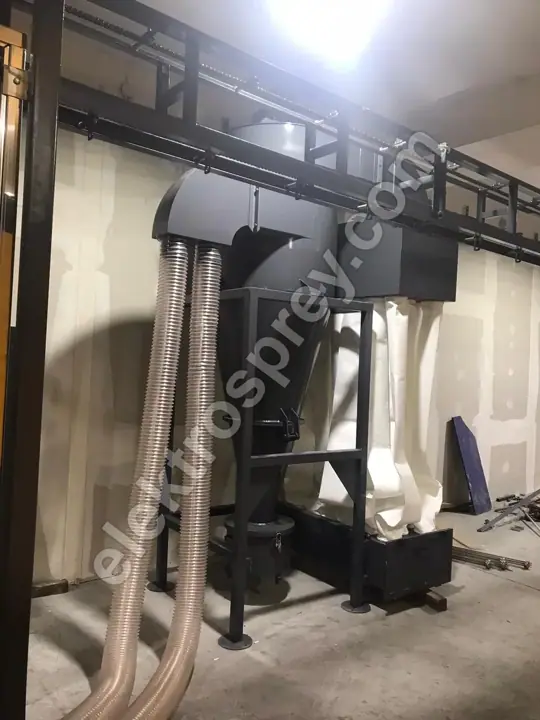
La cuisson est le produit de deux variables : la température métal réellement atteinte par la pièce et le temps qu'elle y reste. La consigne affichée sur le pupitre du four n'est ni l'une ni l'autre ; ce n'est que la température de l'air. Avec l'époxy et l'hybride la fenêtre est large, si bien que les ateliers qui ignorent cette distinction s'en tirent pendant des années. Passez au polyester et le même laxisme revient aussitôt sous forme de réclamation en extérieur : la pièce semble avoir atteint la consigne, mais sa surface n'est jamais restée assez longtemps dans la plage requise.
C'est pourquoi la première chose à faire, pour tout atelier qui change de famille de résine, est de relever une courbe de température réelle avec un enregistreur fixé sur la pièce. Nous détaillons pas à pas la méthode de mesure et les critères d'acceptation dans homogénéité de température du four.
| Famille de résine | Limite haute exigée | Four électrique à caisson (80–250 °C) | Four à gaz à chargement par le haut (140–220 °C) |
|---|---|---|---|
| Époxy / hybride | Le bas-milieu de plage suffit | Confortable ; 16 profils permettent de séparer pièces épaisses et minces | Confortable ; coût énergétique inférieur de 30–40 % |
| Polyester | Haut de plage, dérive réduite | Confortable ; l'homogénéité ±3 °C est la vraie garantie en extérieur | Faisable, mais travailler près de la limite haute laisse moins de réserve |
| Polyester super durable | Haut de plage plus relevés documentés | Adapté ; journaux de profils et rapports d'homogénéité disponibles | Le régime chute en forte charge si la puissance est sous-dimensionnée |
| Polyuréthane | Milieu-haut de plage, séjour long | Adapté ; allonger le séjour, ralentir le convoyeur | Adapté, mais extraction et air neuf doivent être dimensionnés à part |
Ne lisez pas ce tableau comme un rejet du gaz. Le four à gaz à chargement par le haut que nous construisons dans la plage 50 000–500 000 kcal/h atteint son régime en 35–45 minutes et coûte 30–40 % de moins à exploiter qu'un équivalent électrique ; en production continue, cet écart est le plus gros poste du budget annuel. Le point est ailleurs : si vous travaillez avec une résine qui cuit en haut de plage, la puissance doit être choisie avec de la réserve, et non au plus juste.
Vitesse du convoyeur : la résine fixe votre cadence horaire
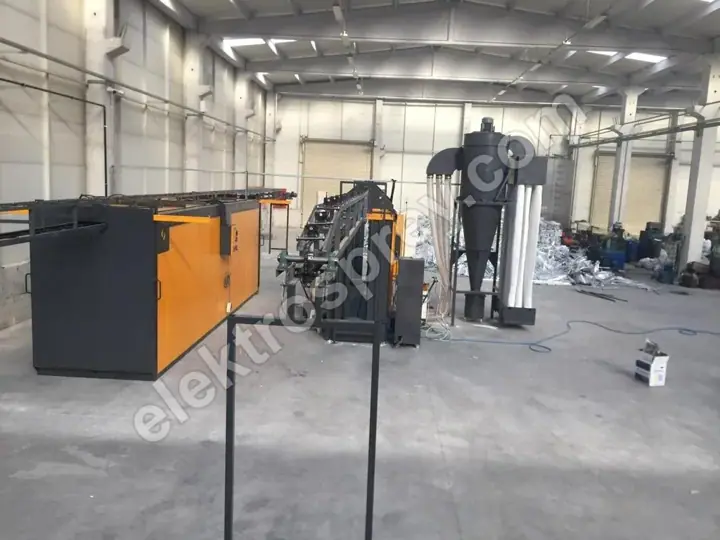
Sur une ligne tunnel, le temps de séjour obéit à une seule équation : longueur du four ÷ vitesse du convoyeur. Le convoyeur est réglable entre 1–6 m/min. Si la famille de résine exige une cuisson longue, vous avez exactement deux options — ralentir le convoyeur (la cadence horaire baisse) ou construire un four plus long (l'investissement et la surface au sol augmentent). Il n'y a pas de troisième option ; monter la température pour raccourcir la cuisson revient sous forme de jaunissement, de perte de brillant et de surcuisson.
C'est pourquoi calculer la capacité indépendamment de la résine est une erreur. Sur les lignes que nous concevons dans la plage 500–5 000 pièces/heure, l'une des premières questions posées au client dès le chiffrage est : quelle famille de résine allez-vous traiter ? Un programme de production dominé par le polyuréthane signifie un four plus long pour le même nombre de pièces.
Cabine et récupération : les familles ne se mélangent pas
C'est le point que les investisseurs sautent le plus souvent et paient le plus cher. Quand l'époxy et le polyester se contaminent mutuellement, l'écart de comportement à la cuisson produit cratères et piqûres. Une poignée de la résine précédente restée dans la cabine, la gaine de récupération, le filtre à cartouches ou le tamis peut mettre au rebut le lot suivant pour de simples défauts de surface.
Côté équipement, les conséquences sont claires :
- Si vous traitez régulièrement deux familles différentes, prévoyez soit un module de récupération séparé, soit une procédure de nettoyage complet auditée.
- Le temps de changement de résine entre dans le calcul de capacité au même titre que le temps de changement de teinte.
- Une rétention de 99,9 %+ dans le filtre à cartouches est normale, mais un filtre ne sépare pas une poudre mélangée ; il ne fait que la retenir. La séparation, c'est le travail de la procédure.
- Dans une cabine qui récupère 95 %+ de la poudre, la famille de la poudre renvoyée doit elle aussi être enregistrée.
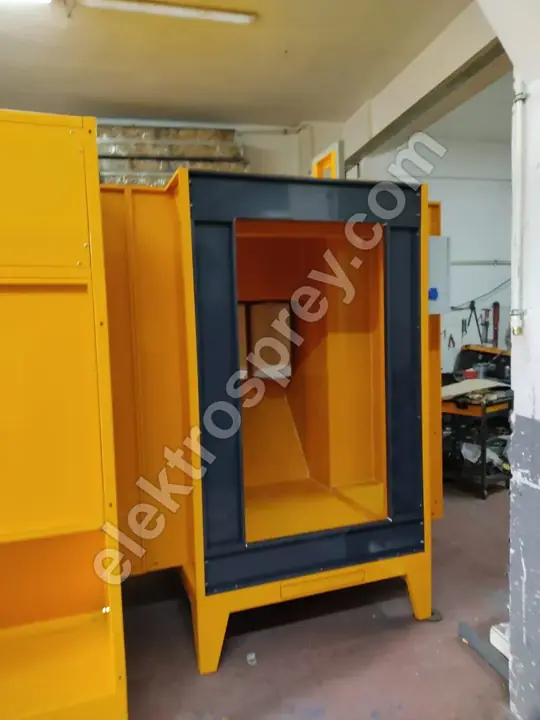
La cabine de poudrage à filtre à cartouches que nous construisons avec 2–12 pistolets travaille à une vitesse d'air interne de 0,5–0,8 m/s et se dimensionne autour de la plus grande pièce du client ; il n'existe pas de taille catalogue. Dans les ateliers à production mixte, nous fixons le nombre de cabines et l'implantation de la récupération exactement à partir de ce tableau. Sur les profilés aluminium, l'implantation en U qui ramène le changement de teinte sous 20 minutes rend la même discipline praticable aussi pour les changements de résine.
Ventilation et extraction : ce que coûte réellement le polyuréthane
Les poudres polyuréthane libèrent leur agent bloquant en cuisant, ce qui signifie de la vapeur dans le four et de l'odeur en sortie de four. De même, certains systèmes polyester sans TGIC libèrent de la vapeur d'eau pendant la cuisson. Dans les deux cas, l'équilibre air neuf / extraction du four doit être réglé plus haut que sur une ligne ne traitant que de l'époxy et de l'hybride. Une extraction insuffisante produit trois résultats : condensation et gouttes sur les surfaces froides du four, taches sur la surface de la pièce, et accumulation de dépôts sur la peau intérieure du four avec le temps.
L'isolation et le matériau de la peau intérieure comptent aussi ici. Nos fours sont livrés en standard avec une peau intérieure AISI 304 et 10 cm de laine de roche ; une surface intérieure inoxydable est ce qui détermine l'effort de nettoyage et la durée de vie dans les applications où de la condensation apparaît. Pour les ateliers qui abordent le marché des façades, nous avons rassemblé l'ensemble des exigences de ligne dans poudre super durable et exigences de ligne en extérieur.
Questions fréquentes
Pourquoi la poudre époxy n'est-elle pas utilisée en extérieur ?
La résine époxy est excellente en tenue chimique et en adhérence, mais sa structure de liaison se dégrade sous UV ; en quelques mois la surface ternit, farine et vire de teinte. Ce n'est pas une erreur d'application, c'est la nature de la résine, et aucun réglage de ligne n'y remédie. En extérieur, l'époxy ne s'emploie qu'en primaire, sous une finition polyester.
La poudre hybride peut-elle remplacer le polyester ?
En intérieur oui, en extérieur non. L'hybride est un mélange époxy-polyester ; il résiste mieux au jaunissement que l'époxy pur et constitue souvent le choix le plus économique en intérieur. Mais sa tenue extérieure n'atteint jamais le niveau du polyester. La décision se prend en demandant intérieur ou extérieur, pas en comparant les prix.
Le polyuréthane exige-t-il un four séparé ?
Un four séparé n'est pas nécessaire, mais le même four doit tourner selon un autre régime : séjour plus long et ventilation renforcée. Si vous pouvez ralentir le convoyeur et que l'équilibre air neuf / extraction du four est suffisant, le même four convient. Si vous ne voulez pas perdre de cadence, la réponse n'est pas un second four mais un four plus long.
Puis-je traiter époxy et polyester dans la même cabine ?
Oui, à condition que la procédure de nettoyage entre familles soit écrite et auditée. La poudre résiduelle dans la cabine, les gaines, le cyclone, le filtre et le tamis produira des cratères sur le lot suivant. Dans un atelier qui change de famille plusieurs fois par semaine, un module de récupération séparé s'amortit vite en temps perdu et en rebut évités.
Dans quelle mesure un changement de résine affecte-t-il la vitesse du convoyeur ?
L'ampleur de l'effet dépend de l'écart de temps de séjour indiqué dans les fiches techniques et se trouve par le calcul, pas par estimation : le temps de séjour requis et la longueur de four existante donnent directement la vitesse de convoyeur maximale admissible. Nous menons ce calcul dès la phase projet ; sur une ligne existante, il doit être refait avant de passer à une nouvelle famille de résine.
Résumé
Choisir une résine ressemble à une décision de revêtement ; en pratique c'est une décision de ligne. L'époxy et l'hybride relèvent de l'intérieur et sont les moins exigeants pour le four. Le polyester et le polyester super durable exigent une température stable et documentable en haut de plage, où l'homogénéité n'est pas un raffinement mais une condition de garantie. Le polyuréthane demande du temps et de l'air : cuisson plus longue, extraction plus forte. Si vous travaillez en production mixte, dimensionnez pour la famille la plus exigeante et traitez le changement de résine aussi sérieusement que le changement de teinte. Si vous planifiez l'investissement complet, notre guide de référence sur l'installation d'une unité de poudrage est le bon point de départ ; chaque ligne que nous construisons est livrée avec une garantie constructeur de 2 ans.
Envoyez-nous les familles de résine que vous traiterez, les dimensions de votre plus grande pièce et votre cadence horaire cible — nous dimensionnerons la longueur du four, la vitesse du convoyeur et le débit d'extraction en conséquence.