
Gdy zmienia się żywica, co muszą zmienić piec i kabina?
Rodzina żywicy decyduje o znacznie więcej niż tylko o tym, gdzie powłokę można zastosować; wyznacza zakres pracy pieca, czas przebywania, prędkość przenośnika i wydajność wyciągu. Ten artykuł porównuje cztery rodziny farb proszkowych nie pod kątem tego, która jest lepsza, lecz tego, czego każda z nich wymaga od zakładu.
 Powiększ
Dla inwestora różnica między farbą proszkową epoksydową, poliestrową i hybrydową nie jest pytaniem o to, która powłoka wytrzyma dłużej. To decyzja o linii, która ustala górny limit temperatury pieca, czas przebywania w piecu, prędkość przenośnika, układ odzysku i wydajność wyciągu. Krótko: epoksyd i hybryda to zastosowania wewnętrzne i utwardzają się w dolnej części zakresu; poliester jest jedyną poprawną odpowiedzią na zewnątrz i wymaga wyższej, stabilniejszej temperatury pieca; poliuretan daje najlepszy wygląd powierzchni, ale wymaga dłuższego utwardzania i wyraźnie lepszej wentylacji. Budowany przez nas piec elektryczny komorowy pracuje w zakresie 80–250 °C przy jednorodności ±3 °C i z 16 profilami utwardzania; piec gazowy z załadunkiem górnym pracuje w zakresie 140–220 °C. Sam odstęp między tymi dwiema liczbami może przesądzić, z którą rodziną żywic będziesz w stanie pracować komfortowo.
Jedno na wstępie: Elektrosprey nie produkuje i nie sprzedaje proszku ani nie świadczy usług malowania na zlecenie. Budujemy maszynę, która go utwardza. Celem tego artykułu nie jest podpowiedzenie, jaki proszek kupić, lecz pokazanie — zanim zamówisz urządzenia — czego od twojego zakładu będzie wymagać rodzina żywicy zalecana przez dostawcę. Dokładne parametry utwardzania zawsze pochodzą z karty technicznej producenta proszku; naszym zadaniem po stronie maszyny jest trafiać w to okno powtarzalnie.
Cztery rodziny i ich wymagania wobec linii w skrócie
| Rodzina żywicy | Typowe zastosowanie | Charakter utwardzania | Czego naprawdę wymaga od linii | Słaby punkt |
|---|---|---|---|---|
| Epoksyd | Wnętrza, meble, szafy elektryczne, podkład | Dolna i środkowa część zakresu, stosunkowo krótkie przebywanie | Wystarczy umiarkowany limit górny; możliwy krótki piec i szybki przenośnik | Na zewnątrz pod UV szybko matowieje i kreduje |
| Hybryda (epoksyd-poliester) | Wnętrza, AGD, regały | Blisko epoksydu, okno nieco szersze | Ten sam piec co przy epoksydzie; dyscyplina temperatury przeciw żółknięciu | Niewystarczająca przy ekspozycji zewnętrznej |
| Poliester | Zewnątrz, stolarka aluminiowa, meble ogrodowe | Górna część zakresu, pełne utwardzenie konieczne | Wysoka i jednorodna temperatura pieca; mała tolerancja odchyleń | Niedopieczenie przekreśla deklarowaną trwałość |
| Poliester supertrwały | Elewacje, aluminium architektoniczne, prace objęte gwarancją | Ten sam zakres, jeszcze mniejsza tolerancja odchyleń | Udokumentowane zapisy temperatury, wąskie pasmo jednorodności | Bez ścisłej dyscypliny linii nie da się objąć gwarancją |
| Poliuretan | Powierzchnie dekoracyjne, cienka powłoka, wysoka estetyka | Długie utwardzanie, wolny przenośnik | Dłuższy piec albo wolniejsza linia oraz mocny wyciąg | Podczas utwardzania wydziela gaz; wentylacja jest obowiązkowa |
Ostatnia kolumna nigdy nie pojawia się w folderze handlowym, a to właśnie ona przesądza o inwestycji. Żadna linia nie utwardza wszystkiego. Osiągalne jest natomiast to, by budować pod najtrudniejszą rodzinę i prowadzić łatwiejsze wewnątrz tego zapasu.
Piec: górny limit czy czas przebywania?
Utwardzanie jest iloczynem dwóch zmiennych: temperatury metalu, jaką detal faktycznie osiąga, oraz czasu, przez jaki ją utrzymuje. Nastawa na sterowniku pieca nie jest żadną z nich; to wyłącznie temperatura powietrza. Przy epoksydzie i hybrydzie okno jest szerokie, więc zakładom, które ignorują to rozróżnienie, uchodzi to latami na sucho. Przejdź na poliester, a ta sama niefrasobliwość wraca wprost jako reklamacja z zastosowania zewnętrznego: detal z pozoru osiągnął nastawę, ale jego powierzchnia nigdy nie pozostała dostatecznie długo w wymaganym paśmie.
Dlatego pierwszą rzeczą, jaką powinien zrobić zakład zmieniający rodzinę żywicy, jest zdjęcie rzeczywistej krzywej temperatury rejestratorem przymocowanym do detalu. Metodę pomiaru i kryteria odbioru rozpisaliśmy krok po kroku w tekście jednorodność temperatury w piecu.
| Rodzina żywicy | Wymagany limit górny | Elektryczny piec komorowy (80–250 °C) | Gazowy piec z załadunkiem górnym (140–220 °C) |
|---|---|---|---|
| Epoksyd / hybryda | Wystarczy dolna i środkowa część zakresu | Komfortowo; 16 profili pozwala prowadzić grube i cienkie detale osobno | Komfortowo; koszt energii niższy o 30–40% |
| Poliester | Górna część, wąskie odchylenia | Komfortowo; jednorodność ±3 °C to realna gwarancja dla prac zewnętrznych | Wykonalne, ale praca blisko górnego limitu zostawia mniej zapasu |
| Poliester supertrwały | Górna część plus udokumentowane zapisy | Odpowiedni; dostępne dzienniki profili i raporty jednorodności | Przy dużym załadunku reżim spada, jeśli moc jest niedoszacowana |
| Poliuretan | Środkowo-górna część, długie przebywanie | Odpowiedni; wydłużyć przebywanie, zwolnić przenośnik | Odpowiedni, ale wyciąg i powietrze świeże trzeba dobrać osobno |
Nie czytaj tej tabeli jako wykluczenia gazu. Budowany przez nas gazowy piec z załadunkiem górnym w zakresie 50 000–500 000 kcal/h osiąga reżim w 35–45 minut i kosztuje w eksploatacji o 30–40% mniej niż odpowiednik elektryczny; w produkcji ciągłej ta różnica jest największą pozycją budżetu rocznego. Rzecz w czym innym: jeśli będziesz pracować z żywicą utwardzaną przy górnej granicy zakresu, moc trzeba dobrać z zapasem, a nie „na styk”.
Prędkość przenośnika: żywica wyznacza wydajność godzinową
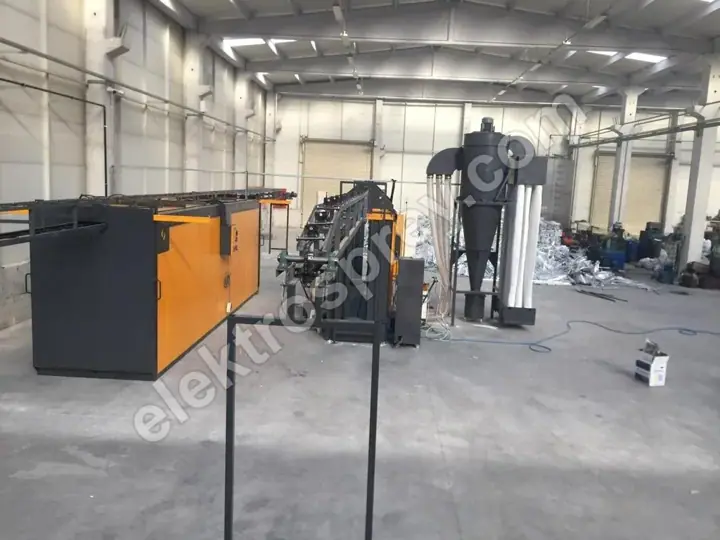
Na linii tunelowej czas przebywania podlega jednemu równaniu: długość pieca ÷ prędkość przenośnika. Przenośnik jest regulowany w zakresie 1–6 m/min. Jeśli rodzina żywicy wymaga długiego utwardzania, masz dokładnie dwie możliwości — zwolnić przenośnik (spada wydajność godzinowa) albo zbudować dłuższy piec (rosną nakłady i powierzchnia hali). Trzeciej nie ma; podniesienie temperatury po to, by skrócić utwardzanie, wraca jako żółknięcie, utrata połysku i przepieczenie.
Dlatego liczenie wydajności w oderwaniu od żywicy jest błędem. Na liniach, które projektujemy w zakresie 500–5000 detali/godzinę, jedną z pierwszych rzeczy, o jakie pytamy klienta już na etapie oferty, jest to, jaką rodzinę żywicy będzie prowadzić. Program produkcji zdominowany przez poliuretan oznacza dłuższy piec przy tej samej liczbie detali.
Kabina i odzysk: rodziny się nie mieszają
To punkt, który inwestorzy pomijają najczęściej i za który płacą najdrożej. Gdy epoksyd i poliester wzajemnie się zanieczyszczą, różnica w zachowaniu podczas utwardzania daje kratery i nakłucia. Garść poprzedniej żywicy pozostawiona w kabinie, kanale odzysku, filtrze patronowym albo w sicie potrafi wybrakować kolejną partię z powodu samych wad powierzchni.
Po stronie urządzeń konsekwencje są jasne:
- Jeśli będziesz regularnie prowadzić dwie różne rodziny, zaplanuj albo oddzielny moduł odzysku, albo audytowaną procedurę pełnego czyszczenia.
- Czas przezbrojenia przy zmianie żywicy należy do rachunku wydajności tak samo jak czas zmiany koloru.
- Skuteczność 99,9%+ na filtrze patronowym jest normą, ale filtr nie rozdziela zmieszanego proszku; on go tylko zatrzymuje. Rozdzielenie jest zadaniem procedury.
- W kabinie odzyskującej 95%+ proszku trzeba rejestrować także rodzinę proszku wracającego do obiegu.
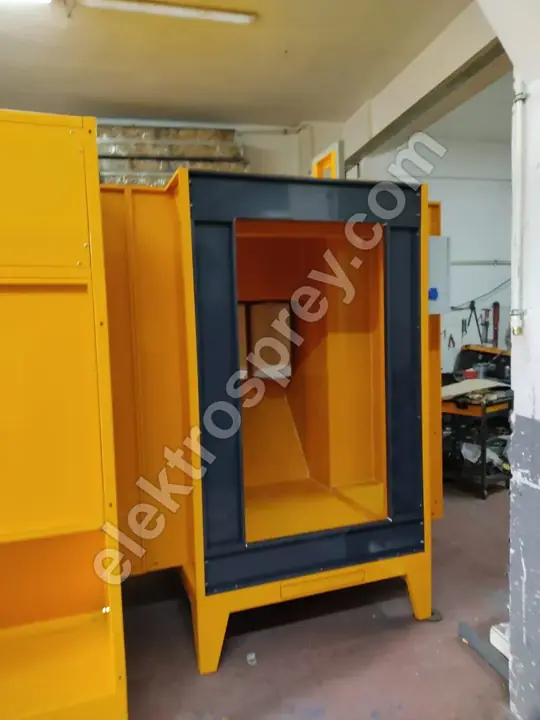
Budowana przez nas kabina proszkowa z filtrem patronowym na 2–12 pistoletów pracuje przy prędkości powietrza wewnątrz 0,5–0,8 m/s i jest wymiarowana wokół największego detalu klienta; nie ma wielkości katalogowych. W zakładach o mieszanym programie liczbę kabin i układ odzysku ustalamy dokładnie na podstawie tej tabeli. Przy profilach aluminiowych układ w kształcie litery U, który sprowadza zmianę koloru poniżej 20 minut, czyni tę samą dyscyplinę praktyczną również przy zmianie żywicy.
Wentylacja i wyciąg: ile naprawdę kosztuje poliuretan
Proszki poliuretanowe podczas utwardzania uwalniają czynnik blokujący, co oznacza parę wewnątrz pieca i zapach na jego wyjściu. Podobnie niektóre systemy poliestrowe bez TGIC uwalniają w trakcie utwardzania parę wodną. W obu przypadkach bilans powietrza świeżego i wyciągu pieca musi być ustawiony wyżej niż na linii prowadzącej wyłącznie epoksyd i hybrydę. Niewystarczający wyciąg daje trzy skutki: kondensację i skraplanie na zimnych powierzchniach wewnątrz pieca, plamy na powierzchni detalu oraz narastanie osadów na poszyciu wewnętrznym pieca z upływem czasu.
Znaczenie ma tu również izolacja i materiał poszycia wewnętrznego. Nasze piece standardowo mają poszycie wewnętrzne AISI 304 i 10 cm izolacji z wełny mineralnej; to nierdzewna powierzchnia wewnętrzna decyduje o nakładzie pracy przy czyszczeniu i o żywotności tam, gdzie pojawia się kondensacja. Dla zakładów wchodzących w prace elewacyjne zebraliśmy komplet wymagań wobec linii w tekście farba supertrwała a wymagania linii do prac zewnętrznych.
Najczęściej zadawane pytania
Dlaczego proszku epoksydowego nie stosuje się na zewnątrz?
Żywica epoksydowa jest znakomita pod względem odporności chemicznej i przyczepności, ale jej struktura wiązań rozpada się pod wpływem UV; w ciągu kilku miesięcy powierzchnia matowieje, kreduje i zmienia odcień. To nie błąd aplikacji, lecz natura żywicy, i żadne ustawienie linii tego nie naprawi. Na zewnątrz epoksyd stosuje się wyłącznie jako podkład pod warstwę nawierzchniową z poliestru.
Czy proszek hybrydowy może zastąpić poliester?
We wnętrzach tak, na zewnątrz nie. Hybryda to mieszanka epoksydowo-poliestrowa; lepiej niż czysty epoksyd opiera się żółknięciu i często jest ekonomiczniejszym wyborem do prac wewnętrznych. Ale jej trwałość zewnętrzna nigdy nie dorównuje poliestrowi. Decyzję podejmuje się, pytając, czy to wnętrze, czy zewnątrz, a nie porównując ceny.
Czy poliuretan wymaga osobnego pieca?
Osobny piec nie jest konieczny, ale ten sam piec musi pracować w innym reżimie: dłuższe przebywanie i mocniejsza wentylacja. Jeśli możesz zwolnić przenośnik, a bilans powietrza świeżego i wyciągu w piecu jest wystarczający, ten sam piec się sprawdzi. Jeśli nie chcesz tracić wydajności, odpowiedzią nie jest drugi piec, lecz dłuższy.
Czy mogę prowadzić epoksyd i poliester w tej samej kabinie?
Możesz, pod warunkiem że procedura czyszczenia między rodzinami jest spisana i audytowana. Resztki proszku w kabinie, kanałach, cyklonie, filtrze i sicie dadzą kratery na kolejnej partii. W zakładzie zmieniającym rodzinę kilka razy w tygodniu oddzielny moduł odzysku szybko zwraca się w postaci zaoszczędzonego czasu i uniknionych braków.
Jak mocno zmiana żywicy wpływa na prędkość przenośnika?
Wielkość wpływu zależy od różnicy czasów przebywania podanych w kartach technicznych i wynika z obliczenia, nie z szacunku: wymagany czas przebywania oraz istniejąca długość pieca dają wprost maksymalną dopuszczalną prędkość przenośnika. To obliczenie wykonujemy na etapie projektu; na istniejącej linii należy je powtórzyć przed przejściem na nową rodzinę żywicy.
Podsumowanie
Wybór żywicy wygląda na decyzję o powłoce; w praktyce jest to decyzja o linii. Epoksyd i hybryda to prace wewnętrzne i wymagają od pieca najmniej. Poliester i poliester supertrwały wymagają stabilnej, dającej się udokumentować temperatury w górnej części zakresu, gdzie jednorodność nie jest udogodnieniem, lecz warunkiem gwarancji. Poliuretan potrzebuje czasu i powietrza: dłuższego utwardzania i mocniejszego wyciągu. Jeśli będziesz prowadzić prace mieszane, buduj pod najtrudniejszą rodzinę i traktuj zmianę żywicy tak samo poważnie jak zmianę koloru. Jeśli planujesz całą inwestycję, właściwym punktem wyjścia jest nasz przewodnik filarowy o zakładaniu lakierni proszkowej; każda budowana przez nas linia jest dostarczana z 2-letnią gwarancją producenta.
Prześlij nam rodziny żywic, które będziesz prowadzić, wymiary największego detalu i docelową wydajność godzinową — dobierzemy do nich długość pieca, prędkość przenośnika i wydajność wyciągu.