
Jant Boyama Hattı: Dönen Askı ve Çift Kat Neden Zorunlu?
Jant, iç kanalı ve bijon yuvaları yüzünden düz sac gibi kaplanamaz; her yüzeyin tabancaya dönerek gelmesi ve bazı bölgelerin maskelenmesi gerekir. Bu yazı jant üreticisinin askı, kabin, kat sayısı, ön işlem ve fırın kalemlerini neden farklı ısmarlaması gerektiğini tek tek gösterir.
 Büyüt
Jant toz boya hattı nasıl olmalı sorusunun kısa cevabı üç maddedir: askı dönecek, kabin çok tabancalı olacak, hat iki kaplama kademesi taşıyacak. Tünel tipi bir hat 500–5.000 parça/saat ve konveyörde 1–6 m/dk aralığında çalışır; jantta bu aralığın alt-orta bandına oturulur, çünkü her jant tabancanın önünde en az bir tam tur atmak zorundadır ve çift kat uygulayan hatlarda parça fırından iki kez geçer. Aynı alana kurulan düz sac hattına göre kapasitenin düşmesi bir tasarım hatası değil, jant geometrisinin doğrudan sonucudur. Hattı bu gerçeği baştan kabul ederek ısmarlamak, iki yıl sonra kabin ekleyip konveyör güzergâhını yeniden kurmaktan çok daha ucuza gelir.
Elektrosprey jant üretmez ve jant kaplamaz; jant üreten tesise hattın kendisini imal eder. Aşağıdaki başlıklar, bir jant hattı siparişinde masaya konması gereken kararları sırayla açıyor: geometri, askı, kabin, kat sayısı, ön işlem, fırın ve maskeleme.
Jantı düz sacdan ayıran geometri
Bir jant, elektrostatik açıdan bakıldığında düz bir panelin tam tersidir. Panelde tabanca ile yüzey arasındaki mesafe her noktada hemen hemen aynıdır; jantta ise iç kanal, kol arası boşluklar, göbek deliği ve bijon yuvaları farklı derinliklerdedir. Elektrostatik alan derin ve dar boşluklara kolay girmez — Faraday kafesi etkisi budur — ve tozun ulaşamadığı yer boyasız kalır, aşırı kolay ulaştığı yer kalın kalır.
| Bölge | Kaplamadaki zorluk | Hatta karşılığı |
|---|---|---|
| İç kanal (drop center) | Derin, dar, alan girmiyor | Parçanın dönmesi + iç tabanca konumu |
| Bijon yuvaları | Kaplanmaması ya da sınırlı kaplanması istenir | Maskeleme istasyonu, tapa seti |
| Kol arası boşluklar | Kenarlarda yığılma, gölgede incelme | Tabanca sayısı ve açısı |
| Göbek merkez deliği | Montaj toleransı, kalınlık sınırı | Maskeleme, ölçülü tapa |
| Çember bombesi | Işık altında kusur belli olur | Fırın rejimi ve film kalınlığı disiplini |
| Lastik oturma yüzeyi | Sızdırmazlık yüzeyi, kalınlık kritik | Ölçüm noktası olarak tanımlanır |
Tablodaki her satır bir ekipman kararına dönüşüyor. Jant hattı, "aynı hat, farklı askı" ile çözülebilecek bir iş değildir; kabin uzunluğundan fırın giriş yüksekliğine kadar birçok ölçü değişir.
Dönen askı: hattın en kritik parçası
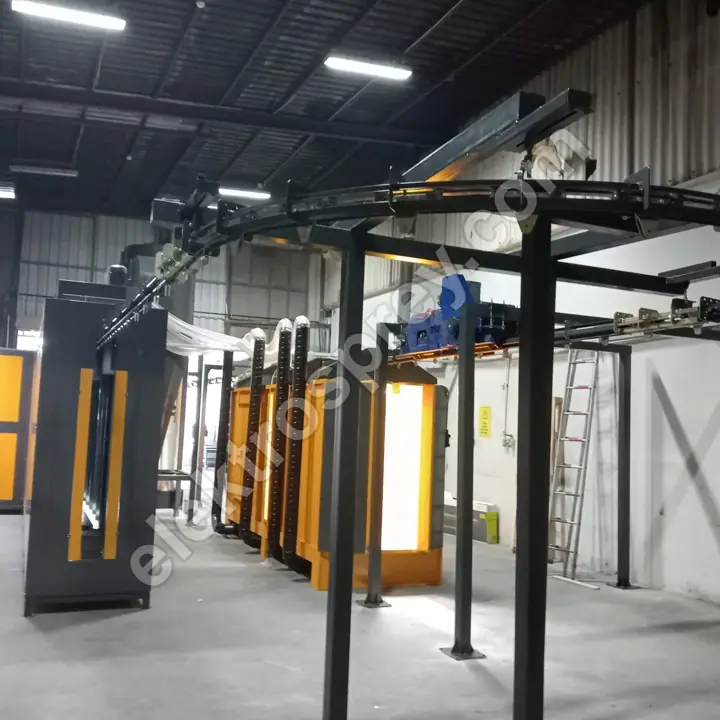
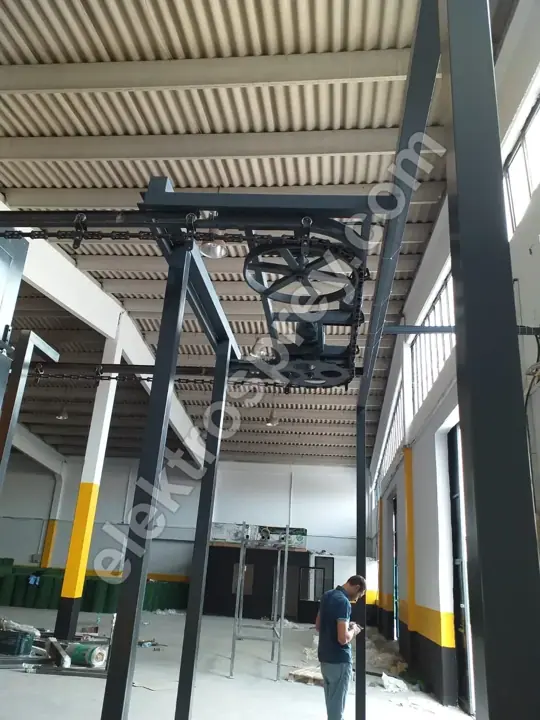
Jant hattında en çok tartışılan ama en az pazarlık edilmesi gereken kalem, döner askıdır. Parça sabit askıda geçerse tabancanın gördüğü yüz kaplanır, arkada kalan yüz gölgede kalır; ikinci bir tabanca sırası eklemek de bunu tam çözmez, çünkü iç kanal hâlâ dar açıdan görünür. Döner askı, jantı kendi ekseni etrafında çevirerek her yüzeyi sırayla tabancanın önüne getirir.
Uygulamada iki tahrik biçimi kullanılır: konveyör hattı boyunca uzanan sürtünme rayı üzerinden askının kendi kendine dönmesi ya da ayrı motorlu tahrik. Sürtünme rayı basit ve bakımı ucuzdur; motorlu tahrik devri kontrol etmeye izin verir ama hatta elektrik dağıtımı ve daha çok bakım noktası getirir. Devir, parça çapına ve konveyör hızına göre projede hesaplanır — bir jantın kabin içinde geçirdiği süre boyunca yeterli sayıda tam tur atması gerekir; katalog devri diye bir şey yoktur.
Döner askının ikinci işlevi çoğu zaman atlanır: topraklama. Dönen bir mafsal, elektriksel süreklilik açısından zayıf noktadır. Askı yüzeyinde boya birikirse direnç yükselir, tozun yüzeye tutunması bozulur, kaplama verimi düşer ve kusur hattın hep aynı istasyonunda çıkar. Tünel tipi hatlarımızda hedeflenen %98,5+ kaplama verimi ancak askı temizliği ve iletkenliği yazılı bir bakım kuralına bağlandığında tutar. Askı sıyırma/temizleme istasyonunu hattın ilk gününde planlayın; sonradan eklemek yer bulmak demektir.
Kabin ve tabanca yerleşimi
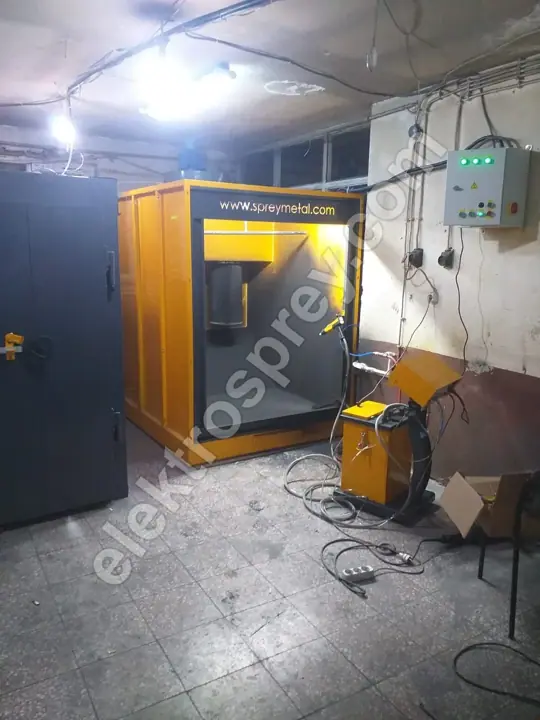
Jant kabini, aynı kapasitedeki düz sac kabininden daha uzun ve daha çok tabancalıdır. Sebep basit: parça dönerken kaplandığı için, aynı yüzeyin tabanca önünden geçmesi zaman alır. Filtreli toz kabinlerimiz 2–12 tabanca aralığında imal edilir; jant hatlarında bu aralığın üst yarısı ve iç kanal için ayrıca konumlandırılmış tabancalar tipiktir.
Kabin içi hava hızı 0,5–0,8 m/s bandında tutulur. Bu bant jantta ayrıca önemlidir, çünkü hava hızı üst uca çıktığında dönen parçanın gölgeli yüzeyine yeni oturmuş ince toz tabakası sıyrılır ve iç kanalda incelme başlar. Geri kazanım %95+, kartuş filtre çıkışı %99,9+ seviyesindedir; pulse-jet temizleme, CE ve ATEX uygunluğu standart kapsamdadır. Kabin ölçüsü müşterinin en büyük jant çapına ve askı zarfına göre çıkarılır, katalog ölçüsü yoktur. Kabin tipi, tabanca sayısı ve renk değişimi beklentisi arasındaki dengeyi toz boya kabini seçimi yazısında ayrıntılı karşılaştırdık; jant için sipariş edilen filtreli toz boyama kabini bu karşılaştırmanın sonucudur.
Çift kat neden zorunlu hâle geliyor
Jantta çift kat, estetik bir tercih değil dayanım gereğidir. Jant; yol tuzu, fren tozu, taş çarpması ve yıkama kimyasallarıyla aynı anda karşılaşan bir parçadır. Tek kat film bu yüklerin hepsini birden taşımaz; sektörde yerleşik uygulama astar + son kat, çoğu zaman da üzerine şeffaf kat şeklindedir.
| Kat | Görevi | Hattaki karşılığı | Yatırıma etkisi |
|---|---|---|---|
| Astar | Korozyon direnci, taş darbesine tampon | Ek kabin + ek kürleme (ya da ikinci geçiş) | Kabin/fırın kalemini artırır |
| Son kat (renk) | Renk, örtücülük | Ana kabin, çok tabancalı | Temel yatırım |
| Şeffaf kat | Parlaklık ve UV/kimyasal koruma | Üçüncü kabin ya da üçüncü geçiş | Alan ve konveyör boyunu artırır |
| Elmas kesim üstü şeffaf | İşlenmiş yüzeyin oksitlenmesini durdurur | Ayrı hazırlık + şeffaf kabin | Ayrı akış gerektirir |
Karar noktası şudur: kat sayısını ayrı kabinlerle mi yoksa aynı kabinden ikinci geçişle mi karşılayacaksınız. Ayrı kabin daha çok alan ve daha yüksek ilk yatırım ister; buna karşılık hat tek yönlü akar, karışma riski düşer ve kapasite korunur. İkinci geçiş ucuzdur ama saatlik kapasiteyi kabaca yarıya indirir ve parça takibini operatöre bırakır. Çok katlı akışın hat üzerinde nasıl kurgulandığını deniz ortamı parçalarında çift kat boya hattı yazısında aynı mantıkla ele aldık; jant için değişen tek şey, kat sayısının korozyondan çok darbe ve temizlik kimyasalıyla belirlenmesidir.
Ön işlem: alüminyum jant kendi kimyasını ister
Alüminyum jant, sac parçadan farklı bir ön işlem ister. Demir esaslı parçalar için kurulmuş bir yağ alma–fosfatlama hattına alüminyum jant sokmak, kısa sürede yapışma sorunu üretir. Daldırma tipi ön işlem hatlarımız yağ alma, fosfatlama, pasivasyon ve kurutma kademelerini taşır; alüminyum için pasivasyon kademesi ve durulama suyunun iletkenlik kontrolü kritik hâle gelir.
Kademe sayısı 3–7 arasında proje bazında belirlenir. Jantta kademe sayısını yukarı çeken iki etken vardır: talaşlı imalattan gelen kesme sıvısı kalıntısı ve dökümün yüzey gözenekliliği. Kademe sayısının hangi kritere göre seçildiğini ön işlem kaç kademe olmalı yazısında açtık. Jant gibi girintili parçalarda püskürtmeli tünelin ulaşamadığı yüzeyler kalır; bu yüzden jant hatlarında daldırma yüzey işlem hattı tercih edilir — parça banyoya tam girer, iç kanal ve bijon yuvaları da işlem görür.
Fırın ve konveyör: ısıl kütle sorunu
Bir jant, aynı yüzey alanındaki sac parçadan çok daha ağırdır. Bu, fırın tarafında tek bir sonuç doğurur: parça set sıcaklığına geç ulaşır. Fırın kontrol panelinde 200 °C yazması, jant gövdesinin o sıcaklıkta olduğu anlamına gelmez. Kürleme süresi fırın havasının değil, parça yüzeyinin sıcaklık eğrisine göre hesaplanır; bu eğri hattın ilk devreye alınmasında data logger ile ölçülür.
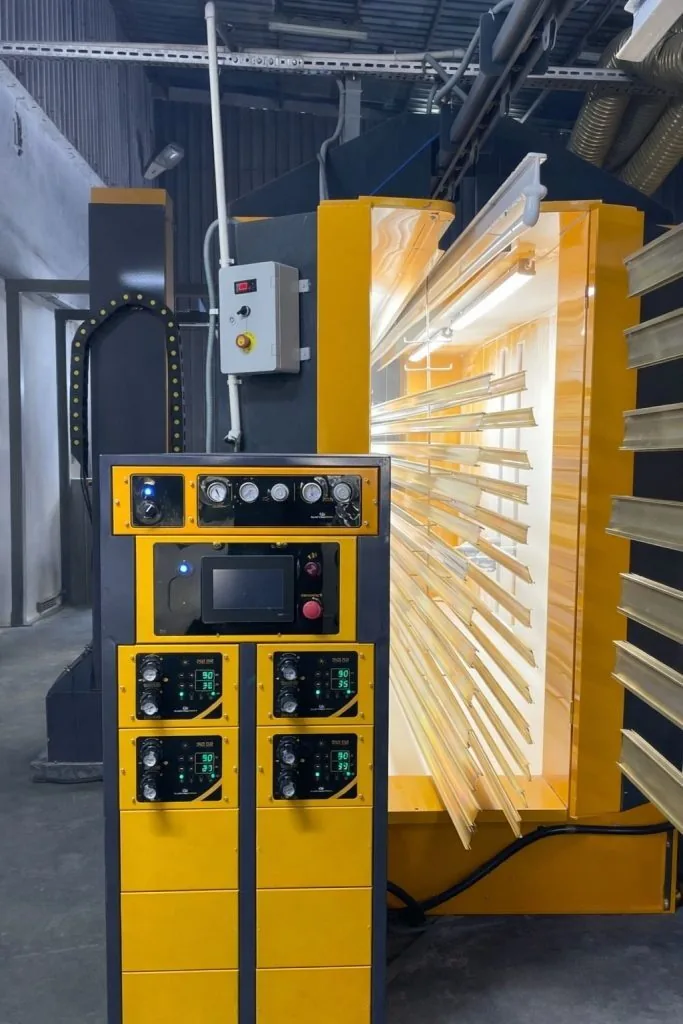
Bu yüzden jant hatlarında fırın boyu, düz sac hattına göre daha uzun tutulur ya da konveyör hızı düşürülür. Üstten paletli gazlı fırınlarımız 140–220 °C aralığında, 50.000–500.000 kcal/h kapasitede çalışır; 35–45 dakikada rejime girer ve elektrikli eşdeğerine göre %30–40 daha düşük enerji maliyeti verir. Sürekli çalışan bir jant hattında bu fark yıllık işletme bütçesinde en görünür kalemlerden biridir. Kapasite ile fırın boyu arasındaki hesabı toz boya hattı kapasite hesabı yazısında adım adım kurduk; jant için tek farkı, hesaba parça başına düşen ısıl kütlenin ve ikinci geçişin eklenmesidir.
Maskeleme: hattın gizli kapasite sınırı
Jant hattında kapasiteyi çoğu zaman kabin değil maskeleme belirler. Bijon yuvaları, göbek merkez deliği, balans yüzeyi ve lastik oturma yüzeyi — hangisinin maskeleneceği müşterinin montaj toleranslarıyla belirlenir ve her jant modeli için ayrı tapa seti gerekir. Maskeleme ve maske sökme el işidir; hattın önüne ve arkasına yeterli operatör alanı konmazsa konveyör durur.
Pratikte hesap şöyle yapılır: bir jantın maskelenme süresi ölçülür, hedef saatlik kapasiteye bölünür, çıkan sayı kaç maskeleme istasyonu gerektiğini verir. Bu istasyonların alanı yerleşim planına kabinle aynı ciddiyette çizilir. Benzer bir iş gücü/hat dengesini otomotiv yan sanayi sac parça boya hattı yazısında da anlattık; jantta fark, maskelemenin opsiyonel değil zorunlu olmasıdır.
Sık sorulan sorular
Jant hattında askı mutlaka dönmeli mi?
Pratik olarak evet. Sabit askıda iç kanal ve kol arası boşluklar yeterli toz almaz; ikinci tabanca sırası eklemek kalınlık dağılımını düzeltmez, sadece maliyeti artırır. Dönen askının alternatifi, parçayı iki kez elle çevirip iki kez kabine sokmaktır — bu da kapasiteyi yarıya indirir ve tekrarlanabilirliği operatöre bırakır.
Jant hattı saatte kaç parça alır?
Kesin bir sayı vermek doğru olmaz; tünel tipi hatlar 500–5.000 parça/saat bandında imal edilir ama jant, çift kat ve dönme süresi yüzünden bu bandın alt bölgesinde çalışır. Gerçek rakam üç girdiyle hesaplanır: jantın kabinde kalması gereken süre, kürleme süresi ve maskeleme iş gücü. Bu üçü ölçülmeden verilen kapasite taahhüdü tutmaz.
Tek kabin yeterli mi, iki kabin mi gerekir?
Hedefiniz tek kat renkse tek kabin yeterlidir. Astar + son kat ya da üstüne şeffaf istiyorsanız karar, alan ile kapasite arasındadır: ayrı kabinler yeri ve ilk yatırımı büyütür, kapasiteyi korur; tek kabinden ikinci geçiş ucuzdur, kapasiteyi kabaca yarıya indirir. Hangi seçenek doğruysa onu ölçülen saatlik hedefiniz söyler.
Alüminyum jantta ön işlem kaç kademe olmalı?
3–7 kademe aralığında, parçanın geldiği hâle göre belirlenir. Talaşlı imalat sonrası kesme sıvısı kalıntısı ve döküm gözenekliliği varsa kademe sayısı yukarı çıkar, pasivasyon ve ek durulama devreye girer. Kademeyi azaltıp yapışma sorununu boyaya yüklemek en pahalı yoldur; ıskarta jant, kademe maliyetinden büyüktür.
Elmas kesim jant için hat farklı mı olur?
Evet, akış değişir. Elmas kesim jantta yüzey önce kaplanır, sonra torna ile işlenir ve işlenen alüminyum yüzey açıkta kalır; oksitlenmemesi için üzerine şeffaf kat gerekir. Bu, hattın torna atölyesiyle senkron çalışmasını ve şeffaf kat için ayrı bir kabin/fırın geçişini zorunlu kılar. Yerleşim planını bu ikinci turu hesaba katarak çizin.
Özet
Jant hattı, düz sac hattının büyütülmüş hâli değildir. Ayrıldığı noktalar bellidir: döner askı ve sağlam topraklama, iç kanalı da gören çok tabancalı kabin, dayanım için en az iki kaplama kademesi, alüminyuma uygun daldırmalı ön işlem ve ısıl kütleye göre uzatılmış fırın/konveyör dengesi. Maskeleme ise hattın görünmeyen kapasite tavanıdır ve yerleşim planına baştan çizilmelidir. Yatırımın bütününü kurgulamaya yeni başlıyorsanız çatı rehberimiz toz boya tesisi kurma rehberi doğru başlangıç noktasıdır; kaplama ve kürleme hattının tamamı için tünel tipi toz boyama tesisi sayfasındaki ölçülendirme mantığına bakabilirsiniz. Ürettiğimiz her hat müşterinin en büyük parçasına göre imal edilir ve 2 yıl üretici garantisi ile teslim edilir.
Boyayacağınız en büyük jant çapını, hedef saatlik kapasitenizi ve kat sayısı beklentinizi bize iletin — askı, kabin ve fırın ölçülerini birlikte çıkaralım.