
Línea de recubrimiento de llantas de aleación: por qué los colgadores giratorios y una segunda mano no son opcionales
Una llanta no se recubre como un panel plano por su garganta y sus agujeros de fijación; toda superficie tiene que girar delante de la pistola y algunas zonas hay que enmascararlas. Este artículo repasa por qué un fabricante de llantas debe pedir de otra forma los colgadores, la cabina, el número de manos, el pretratamiento y el horno.
 Ampliar
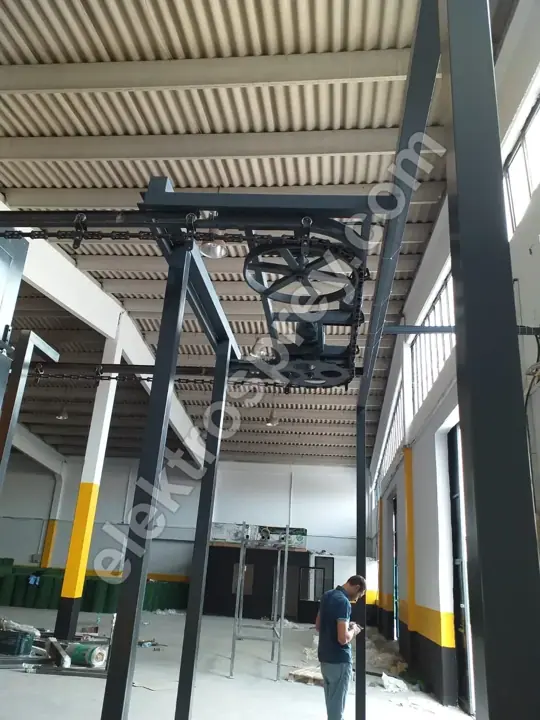
Si se pregunta cómo debe construirse una línea de recubrimiento en polvo para llantas de aleación, la respuesta breve tiene tres partes: los colgadores deben girar, la cabina debe llevar más pistolas y la línea debe trazarse para al menos dos manos. Una línea de tipo túnel se construye para 500–5.000 piezas/hora con un transportador que avanza a 1–6 m/min; las llantas se sitúan en la parte baja-media de esa banda, porque cada llanta tiene que completar al menos una vuelta entera delante de las pistolas y, en una línea de dos manos, pasa dos veces por el horno. Perder producción frente a una línea de panel plano de la misma superficie no es un error de diseño: es consecuencia directa de la geometría de la llanta. Pedir la línea asumiendo ese hecho desde el primer día cuesta mucho menos que añadir una cabina y volver a trazar el transportador dos años después.
Elektrosprey no fabrica llantas ni las recubre; construimos la línea en sí para la planta que las produce. Los apartados siguientes abren las decisiones que deben estar sobre la mesa al especificar una línea de llantas: geometría, colgadores, cabina, número de manos, pretratamiento, horno y enmascarado.
Qué separa una llanta de un panel plano
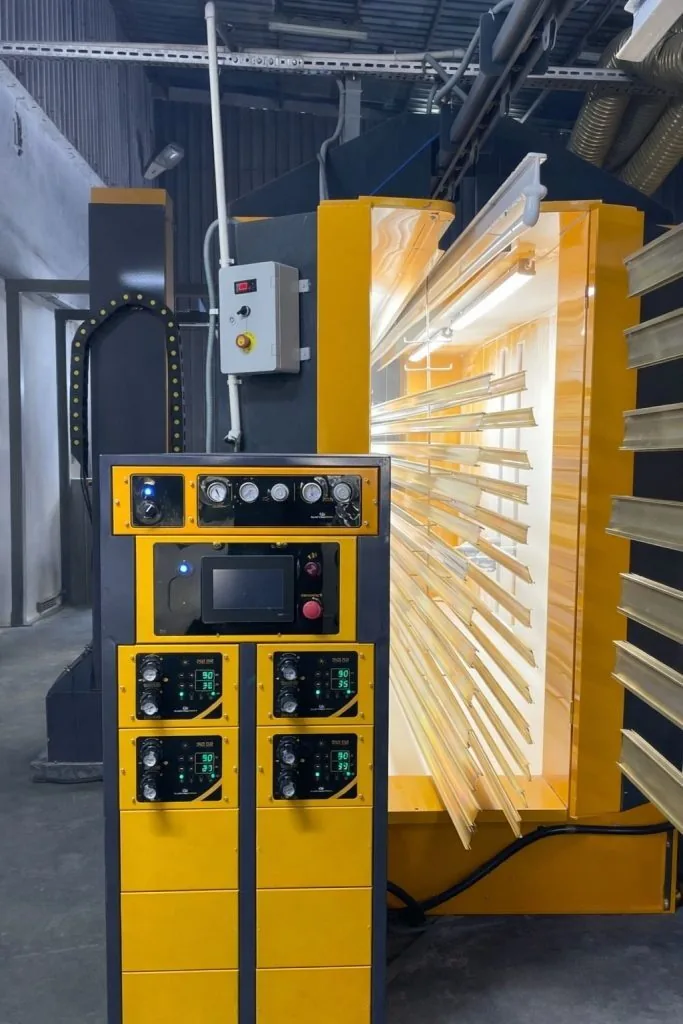
Electrostáticamente, una llanta es lo contrario de un panel plano. En un panel la distancia entre pistola y superficie es casi constante en todas partes; en una llanta la garganta, los huecos entre radios, el agujero central y los agujeros de fijación están a profundidades distintas. Un campo electrostático no entra con facilidad en cavidades profundas y estrechas —es el efecto jaula de Faraday— y allí donde el polvo no llega la película queda fina; donde llega con demasiada facilidad, la película se acumula.
| Zona | Dificultad de recubrimiento | Qué obliga a hacer en la línea |
|---|---|---|
| Garganta | Profunda, estrecha, el campo no entra | Giro de la pieza más pistolas interiores dedicadas |
| Agujeros de fijación | Deben quedar sin recubrir o con capa fina | Puesto de enmascarado, juego de tapones |
| Huecos entre radios | Acumulación en aristas, película fina a la sombra | Número de pistolas y ángulos de pistola |
| Agujero central | Tolerancia de montaje, límite de espesor | Enmascarado con tapón a medida |
| Curvatura de la cara de la llanta | Los defectos se ven a luz rasante | Régimen de horno y disciplina de espesor |
| Asiento del talón | Superficie de estanqueidad, el espesor es crítico | Definido como punto de medición |
Cada fila de esa tabla se convierte en una decisión de equipo. Una línea de llantas no es una línea de panel plano con otros colgadores; las dimensiones cambian desde la longitud de la cabina hasta la altura de entrada al horno.
Colgadores giratorios: la partida más crítica de la línea
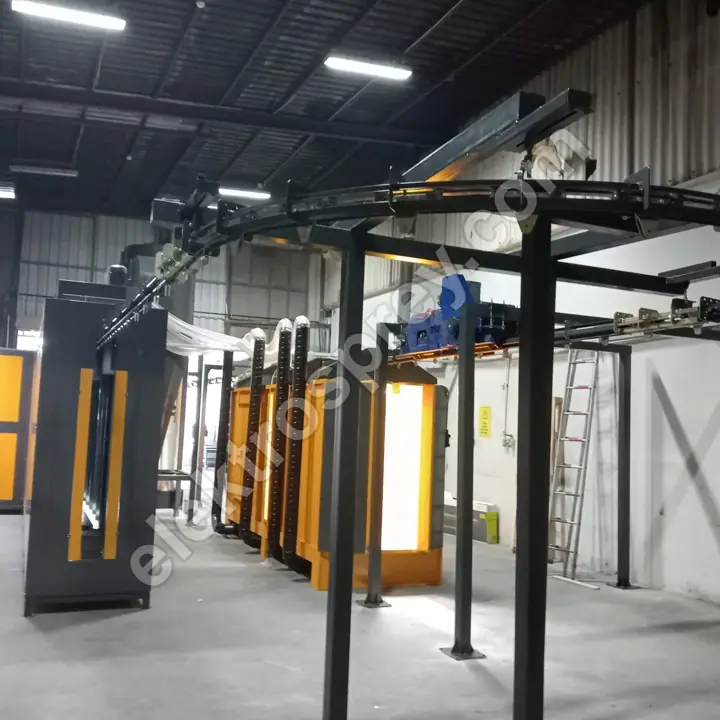
La partida sobre la que más se discute —y la que menos debería negociarse— es el colgador giratorio. En un colgador fijo se recubre la cara que ve la pistola y la contraria queda a la sombra; añadir una segunda fila de pistolas tampoco lo resuelve del todo, porque la garganta sigue viéndose solo con un ángulo muy rasante. Un colgador giratorio hace girar la llanta sobre su propio eje y va llevando cada superficie delante de la pistola por turnos.
En la práctica se usan dos accionamientos: un carril de fricción paralelo al transportador que hace girar el colgador de forma pasiva, o un accionamiento motorizado independiente. El carril de fricción es sencillo y barato de mantener; el accionamiento motorizado permite controlar la velocidad, pero trae distribución eléctrica a lo largo de la línea y más puntos de mantenimiento. La velocidad de giro se calcula por proyecto a partir del diámetro de la pieza y la velocidad del transportador: una llanta debe completar suficientes vueltas enteras durante su permanencia en la cabina. No hay velocidad de catálogo.
La segunda función del colgador giratorio se suele pasar por alto: la puesta a tierra. Una articulación giratoria es un punto débil para la continuidad eléctrica. Si se acumula recubrimiento en la superficie de contacto del colgador, sube la resistencia, empeora la transferencia de polvo, cae la eficiencia de deposición y el mismo defecto reaparece siempre en el mismo punto de la línea. La eficiencia de deposición de 98,5 %+ con la que se diseñan nuestras líneas de túnel solo se sostiene si la limpieza de colgadores y su conductividad quedan escritas como norma de mantenimiento. Planifique el puesto de decapado y limpieza de colgadores el primer día del proyecto; añadirlo después significa buscar una superficie de suelo que ya no tiene.
Cabina y disposición de pistolas
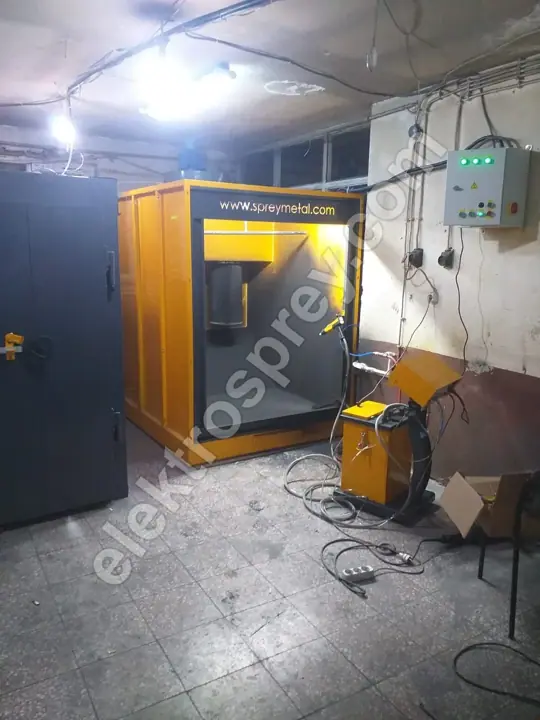
Una cabina de llantas es más larga y lleva más pistolas que una cabina de panel plano de la misma capacidad nominal. La razón es sencilla: como la pieza se recubre mientras gira, cada superficie necesita tiempo para pasar delante de una pistola. Nuestras cabinas de cartuchos se construyen con 2–12 pistolas; las líneas de llantas suelen usar la mitad alta de ese rango, más pistolas colocadas específicamente para la garganta.
La velocidad de aire interior se mantiene en la banda 0,5–0,8 m/s. Esa banda importa aún más en llantas, porque en su extremo alto la capa recién depositada en la cara a la sombra de una pieza que gira se arranca y la garganta empieza a quedar fina. La recuperación es del 95 %+ y el rendimiento del filtro de cartucho del 99,9 %+; la limpieza por chorro de aire pulsado y la conformidad CE y ATEX forman parte del alcance estándar. Las dimensiones de la cabina salen del mayor diámetro de llanta del cliente y del envolvente del colgador: no hay medida de catálogo. Comparamos en detalle tipo de cabina, número de pistolas y expectativas de cambio de color en la elección de cabina de polvo; la cabina de polvo con filtro de cartucho que se pide para una línea de llantas es el resultado de esa comparación.
Por qué la segunda mano pasa a ser obligatoria
En llantas, la segunda mano es un requisito de durabilidad más que una preferencia estética. Una llanta se encuentra a la vez con sal de carretera, polvo de freno, impacto de gravilla y química de lavado. Una sola película no soporta todas esas cargas; la práctica asentada es imprimación más capa de acabado, muy a menudo con un barniz encima.
| Mano | Función | Qué significa en la línea | Efecto sobre la inversión |
|---|---|---|---|
| Imprimación | Resistencia a la corrosión, colchón frente a la gravilla | Cabina adicional más curado adicional (o segunda pasada) | Aumenta el alcance de cabina/horno |
| Acabado (color) | Color, cubrición | Cabina principal, multipistola | Inversión base |
| Barniz | Brillo, protección UV y química | Tercera cabina o tercera pasada | Aumenta la superficie y la longitud del transportador |
| Barniz sobre cara diamantada | Evita que se oxide la cara mecanizada | Preparación aparte más cabina de barniz | Exige su propio flujo |
El punto de decisión es este: ¿el número de manos se cubre con cabinas separadas o con una segunda pasada por la misma cabina? Las cabinas separadas piden más superficie y una inversión inicial mayor, pero la línea fluye en un solo sentido, baja el riesgo de contaminación cruzada y se conserva la producción. La segunda pasada es barata, pero reduce aproximadamente a la mitad la salida horaria y deja el seguimiento de piezas en manos del operario. Tratamos el flujo multicapa con la misma lógica en líneas de dos manos para piezas en ambiente marino; en llantas la única diferencia es que el número de manos lo marcan el impacto y la química de lavado, no solo la corrosión.
Pretratamiento: las llantas de aluminio piden su propia química
Una llanta de aluminio necesita un pretratamiento distinto al de una pieza de acero. Meter llantas en una línea de desengrase y fosfatado diseñada para piezas férreas produce fallos de adherencia con bastante rapidez. Nuestras líneas de pretratamiento por inmersión llevan las etapas de desengrase, fosfatado, pasivado y secado; en aluminio, la etapa de pasivado y el control de conductividad del agua de enjuague pasan a ser los puntos críticos.
El número de etapas se fija por proyecto dentro del rango 3–7 etapas. En llantas hay dos cosas que lo empujan hacia arriba: los restos de fluido de corte del mecanizado y la porosidad superficial de la fundición. Expusimos los criterios que hay detrás del número de etapas en cuántas etapas de pretratamiento necesita. En piezas con cavidades como las llantas, un túnel de aspersión siempre deja superficies a las que no llega, y por eso las líneas de llantas prefieren una línea de tratamiento de superficie por inmersión: la pieza entra entera en el baño, de modo que la garganta y los agujeros de fijación también se tratan.
Horno y transportador: el problema de la masa térmica
Una llanta es mucho más pesada que una pieza de chapa de la misma superficie, y en el lado del horno eso produce una sola consecuencia: la pieza alcanza tarde la temperatura de consigna. Que el panel del horno marque 200 °C no significa que el cuerpo de la llanta esté a 200 °C. El tiempo de curado se calcula a partir de la curva de temperatura de la superficie de la pieza, no de la temperatura del aire, y esa curva se mide con un registrador de datos durante la puesta en marcha.
Por eso las líneas de llantas reciben o un horno más largo o un transportador más lento que una línea de panel plano. Nuestros hornos de gas con carga superior trabajan a 140–220 °C con capacidad de 50.000–500.000 kcal/h, alcanzan régimen de servicio en 35–45 minutos y dan un coste energético 30–40 % menor que el equivalente eléctrico. En una línea de llantas que funciona en continuo, esa diferencia es una de las partidas más visibles del presupuesto anual de explotación. Construimos paso a paso la aritmética entre producción y longitud de horno en el cálculo de capacidad de una línea de polvo; en llantas el único cambio es sumar la masa térmica por pieza y la segunda pasada al mismo cálculo.
Enmascarado: el techo de capacidad oculto
En una línea de llantas, la producción la fija normalmente el enmascarado y no la cabina. Agujeros de fijación, agujero central, cara de equilibrado y asiento del talón: cuáles se enmascaran lo dictan las tolerancias de montaje del cliente, y cada modelo de llanta necesita su propio juego de tapones. Enmascarar y desenmascarar es trabajo manual; si no se prevé espacio suficiente para los operarios antes y después de la línea, el transportador se para.
La aritmética es directa: mida el tiempo de enmascarado de una llanta, divídalo entre la producción horaria objetivo y el resultado le dirá cuántos puestos de enmascarado necesita. Dibuje el espacio de esos puestos en la implantación con la misma seriedad que la cabina. Describimos un equilibrio comparable entre mano de obra y línea en líneas de recubrimiento de piezas de chapa para proveedores de automoción; en llantas la diferencia es que el enmascarado es obligatorio, no opcional.
Preguntas frecuentes
¿De verdad tienen que girar los colgadores de una línea de llantas?
En la práctica, sí. En un colgador fijo la garganta y los huecos entre radios no reciben suficiente polvo; añadir una segunda fila de pistolas no arregla la distribución de espesor, solo añade coste. La alternativa al colgador giratorio es girar la pieza a mano y pasarla dos veces por la cabina, lo que reduce la producción a la mitad y deja la repetibilidad en manos del operario.
¿Cuántas llantas por hora puede sacar una línea así?
Dar una sola cifra sería engañoso. Las líneas de túnel se construyen en la banda 500–5.000 piezas/hora, pero las llantas van en su parte baja por el tiempo de giro y la segunda mano. El número real sale de tres entradas: tiempo necesario en cabina, tiempo de curado y mano de obra de enmascarado. Un compromiso de capacidad dado antes de medir esas tres cosas no se sostendrá.
¿Basta con una cabina o necesito dos?
Si su objetivo es una sola mano de color, basta con una cabina. Si quiere imprimación más acabado, o un barniz encima, la decisión está entre superficie y producción: las cabinas separadas agrandan la implantación y la inversión inicial pero conservan la salida; una segunda pasada por una sola cabina es barata pero la reduce aproximadamente a la mitad. Su objetivo horario medido le dirá qué opción es la correcta.
¿Cuántas etapas de pretratamiento debe tener una línea de llantas de aluminio?
En algún punto del rango 3–7 etapas, decidido por el estado en que llegan las piezas. Los restos de fluido de corte tras el mecanizado y la porosidad de fundición suben la cuenta y meten en juego el pasivado y un enjuague extra. Recortar etapas y luego culpar al polvo de los fallos de adherencia es la vía más cara que existe: las llantas desechadas cuestan más que la etapa que quitó.
¿Necesita otra línea una llanta diamantada?
Sí, el flujo cambia. Una llanta diamantada se recubre primero y después se mecaniza en el torno, con lo que queda aluminio desnudo a la vista; hace falta un barniz para evitar que se oxide. Eso obliga a la línea a trabajar sincronizada con el taller de mecanizado y a disponer de una cabina y una pasada de horno aparte para el barniz. Dibuje la implantación con ese segundo bucle ya contemplado.
Resumen
Una línea de llantas no es una línea de panel plano ampliada. Las diferencias son concretas: colgadores giratorios con puesta a tierra fiable, una cabina multipistola que además vea la garganta, al menos dos manos para la durabilidad, pretratamiento por inmersión adecuado al aluminio y un equilibrio horno/transportador estirado para acompañar la masa térmica. El enmascarado es el techo de capacidad invisible y debe estar en la implantación desde el principio. Si aún está empezando a dar forma a la inversión, nuestra guía general cómo montar una planta de recubrimiento en polvo es el punto de partida adecuado, y la lógica de dimensionado de la línea completa de recubrimiento y curado está expuesta en la página planta de recubrimiento en polvo de tipo túnel. Cada línea que construimos se fabrica alrededor de la pieza más grande del cliente y se entrega con 2 años de garantía de fabricante.
Envíenos su mayor diámetro de llanta, su producción horaria objetivo y el número de manos previsto: calcularemos con usted las dimensiones de colgador, cabina y horno.