
Линия окраски литых дисков: почему вращающиеся подвески и второй слой не опциональны
Диск нельзя красить как плоскую панель из-за ручья обода и крепёжных отверстий; каждая поверхность должна пройти перед пистолетом с поворотом, а часть зон приходится закрывать. В статье разбирается, почему производителю дисков нужно заказывать подвески, камеру, число слоёв, предподготовку и печь иначе.
 Увеличить
Если вы спрашиваете, как должна быть построена линия порошковой окраски литых дисков, короткий ответ состоит из трёх частей: подвески должны вращаться, камера должна нести больше пистолетов, а линия должна быть скомпонована минимум под два слоя. Линия туннельного типа строится на 500–5 000 деталей/час при скорости конвейера 1–6 м/мин; диски находятся в нижней и средней части этого диапазона, потому что каждый диск обязан сделать перед пистолетами хотя бы один полный оборот, а на двухслойной линии дважды проходит печь. Потеря производительности по сравнению с линией для плоских деталей той же площади — не ошибка проектирования, а прямое следствие геометрии диска. Заказать линию, приняв этот факт с первого дня, обходится куда дешевле, чем через два года добавлять камеру и перекладывать конвейер.
Elektrosprey не производит диски и не красит их; мы строим саму линию для завода, который их выпускает. Разделы ниже раскрывают решения, которые должны лечь на стол при спецификации линии для дисков: геометрия, подвески, камера, число слоёв, предподготовка, печь и закрытие зон.
Чем диск отличается от плоской панели
С электростатической точки зрения диск — противоположность плоской панели. У панели расстояние между пистолетом и поверхностью почти везде одинаково; у диска ручей обода, промежутки между спицами, центральное отверстие и крепёжные отверстия лежат на разной глубине. Электростатическое поле плохо проникает в глубокие узкие полости — это эффект клетки Фарадея, — и там, куда порошок не доходит, плёнка остаётся тонкой; там, куда он попадает слишком легко, плёнка нарастает.
| Зона | Сложность окраски | Что это требует от линии |
|---|---|---|
| Ручей обода | Глубокий, узкий, поле не заходит | Вращение детали плюс отдельные внутренние пистолеты |
| Крепёжные отверстия | Должны остаться без покрытия или с тонким слоем | Пост закрытия, комплект заглушек |
| Промежутки между спицами | Наплыв на кромках, тонкая плёнка в тени | Число пистолетов и их углы |
| Центральное отверстие | Посадочный допуск, предел толщины плёнки | Закрытие заглушкой по размеру |
| Кривизна лицевой части диска | Дефекты видны в косом свете | Режим печи и дисциплина толщины плёнки |
| Полка борта | Уплотняющая поверхность, толщина критична | Задана как точка замера |
Каждая строка этой таблицы превращается в решение по оборудованию. Линия для дисков — это не линия для плоских деталей с другими подвесками; размеры меняются от длины камеры до высоты входа в печь.
Вращающиеся подвески: самая критичная позиция линии
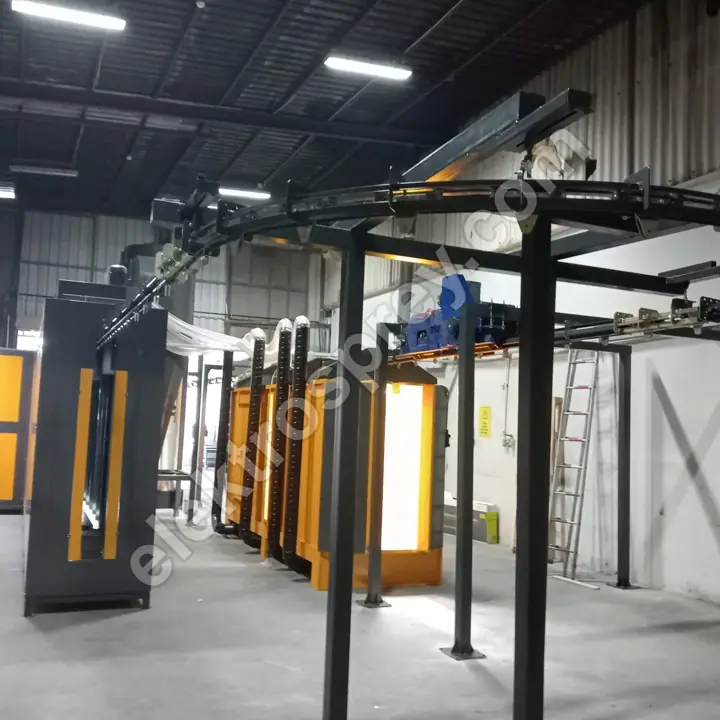
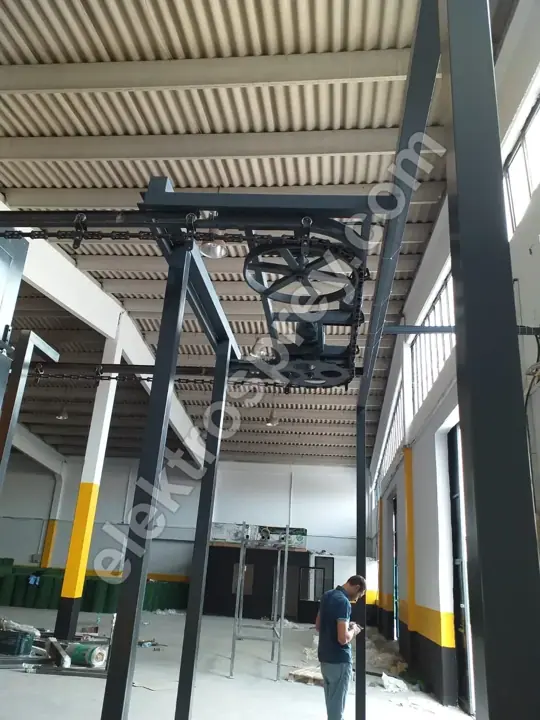
Позиция, о которой спорят чаще всего — и о которой следует торговаться меньше всего, — это вращающаяся подвеска. На неподвижной подвеске окрашивается та сторона, которую видит пистолет, а обратная остаётся в тени; вторая линейка пистолетов тоже не решает вопрос полностью, потому что ручей обода по-прежнему виден лишь под малым углом. Вращающаяся подвеска поворачивает диск вокруг собственной оси и поочерёдно подводит каждую поверхность к пистолету.
На практике применяются две схемы привода: фрикционная шина вдоль конвейера, пассивно раскручивающая подвеску, или отдельный моторный привод. Фрикционная шина проста и дёшева в обслуживании; моторный привод позволяет управлять скоростью, но тянет за собой распределение питания вдоль линии и больше точек обслуживания. Частота вращения рассчитывается под проект по диаметру детали и скорости конвейера — диск должен успеть сделать достаточно полных оборотов за время нахождения в камере. Каталожной скорости не существует.
Вторую функцию вращающейся подвески обычно упускают: заземление. Вращающееся соединение — слабое место для электрической непрерывности. Если на контактной поверхности подвески нарастает покрытие, сопротивление растёт, перенос порошка ухудшается, коэффициент осаждения падает, и один и тот же дефект раз за разом появляется на одном и том же посту линии. Коэффициент осаждения 98,5 %+, под который проектируются наши туннельные линии, держится только тогда, когда очистка подвесок и их проводимость прописаны как правило обслуживания. Планируйте пост сжигания и очистки подвесок в первый день проекта; добавлять его позже — значит искать площадь, которой у вас уже нет.
Камера и расстановка пистолетов
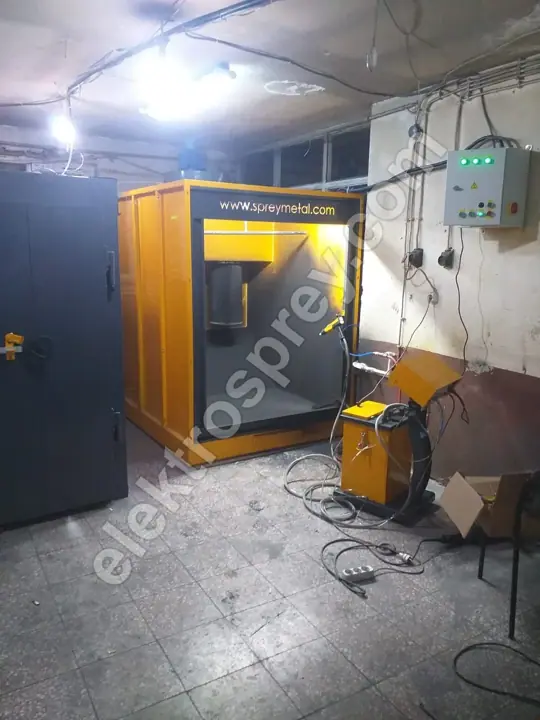
Камера для дисков длиннее и несёт больше пистолетов, чем камера той же номинальной производительности для плоских деталей. Причина проста: деталь окрашивается во время вращения, поэтому каждой поверхности нужно время, чтобы пройти перед пистолетом. Наши картриджные камеры строятся на 2–12 пистолетов; линии для дисков обычно используют верхнюю половину этого диапазона плюс пистолеты, направленные специально в ручей обода.
Скорость воздуха внутри удерживается в диапазоне 0,5–0,8 м/с. Этот диапазон на дисках важен ещё сильнее, потому что у верхней границы свежеосаждённый слой на теневой стороне вращающейся детали сдувается, и ручей обода начинает уходить в тонкую плёнку. Рекуперация — 95 %+, эффективность картриджных фильтров — 99,9 %+; импульсная продувка, соответствие CE и ATEX входят в стандартный объём. Размеры камеры выводятся из наибольшего диаметра диска заказчика и габарита подвески — каталожного типоразмера нет. Тип камеры, число пистолетов и требования к смене цвета мы подробно сравнили в материале выбор порошковой камеры; картриджная порошковая камера, заказываемая для линии дисков, — результат этого сравнения.
Почему второй слой становится обязательным
На дисках второй слой — требование долговечности, а не эстетическое предпочтение. Диск одновременно встречает дорожную соль, тормозную пыль, удары камней и моечную химию. Одна плёнка все эти нагрузки не несёт; сложившаяся практика — грунт плюс верхний слой, очень часто с лаком поверх.
| Слой | Функция | Что это означает на линии | Влияние на инвестиции |
|---|---|---|---|
| Грунт | Стойкость к коррозии, демпфер против ударов камней | Дополнительная камера плюс дополнительная полимеризация (или второй проход) | Увеличивает объём по камере/печи |
| Верхний слой (цвет) | Цвет, укрывистость | Основная камера, много пистолетов | Базовые инвестиции |
| Лак | Блеск, защита от УФ и химии | Третья камера или третий проход | Увеличивает площадь и длину конвейера |
| Лак поверх алмазной проточки | Не даёт обработанной поверхности окисляться | Отдельная подготовка плюс лаковая камера | Требует собственного потока |
Точка решения такова: число слоёв закрывается отдельными камерами или вторым проходом через одну и ту же камеру? Отдельные камеры требуют больше площади и более высоких начальных вложений, зато линия течёт в одну сторону, риск перекрёстного загрязнения падает, а производительность сохраняется. Второй проход дёшев, но примерно вдвое срезает часовой выпуск и оставляет отслеживание деталей на оператора. Многослойный поток мы разбирали по той же логике в материале двухслойные линии для деталей в морской среде; для дисков единственное отличие в том, что число слоёв диктуется ударами и моечной химией, а не одной лишь коррозией.
Предподготовка: алюминиевые диски требуют собственной химии
Алюминиевому диску нужна иная предподготовка, чем стальной детали. Подача дисков в линию обезжиривания и фосфатирования, рассчитанную на чёрный металл, довольно быстро даёт отслаивание покрытия. Наши линии предподготовки погружного типа несут стадии обезжиривания, фосфатирования, пассивации и сушки; для алюминия критическими точками становятся стадия пассивации и контроль проводимости промывочной воды.
Число стадий задаётся под проект в диапазоне 3–7 стадий. На дисках его вверх толкают две вещи: остатки СОЖ после механической обработки и пористость поверхности отливки. Критерии, стоящие за числом стадий, мы изложили в материале сколько стадий предподготовки вам нужно. На деталях со скрытыми полостями, каким является диск, струйный туннель всегда оставляет недостижимые поверхности — поэтому линии для дисков предпочитают погружную линию обработки поверхности: деталь целиком уходит в ванну, и ручей обода с крепёжными отверстиями обрабатываются тоже.
Печь и конвейер: задача тепловой массы
Диск намного тяжелее листовой детали той же площади поверхности, и со стороны печи это даёт одно-единственное следствие: деталь выходит на заданную температуру с опозданием. Показание панели печи 200 °C не означает, что тело диска имеет 200 °C. Время полимеризации считается по кривой температуры поверхности детали, а не по температуре воздуха, и эта кривая замеряется даталоггером при пусконаладке.
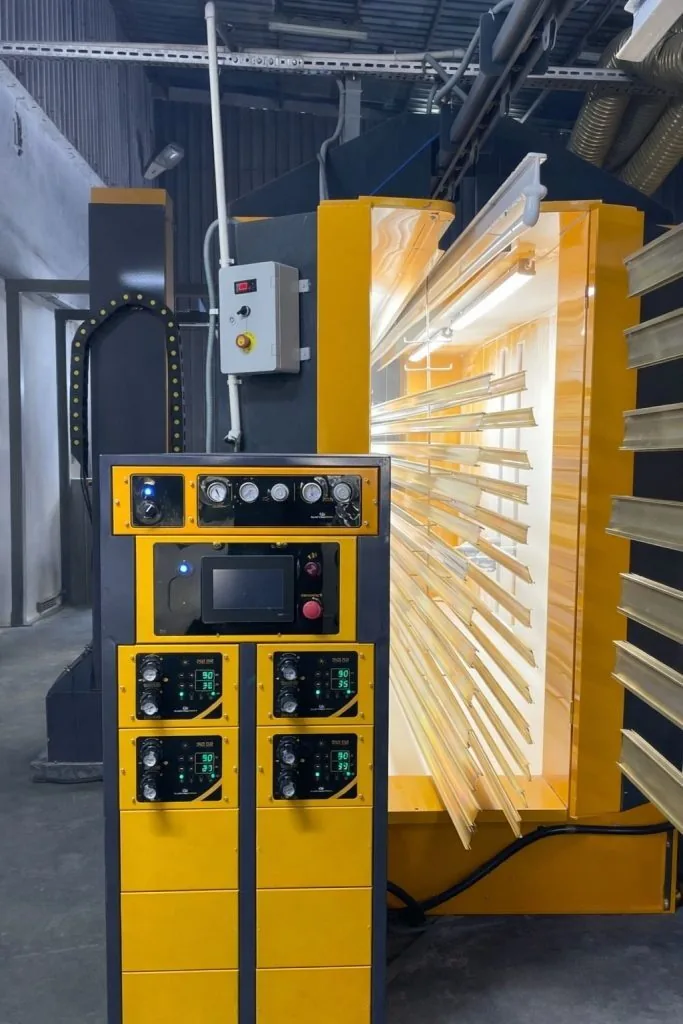
Поэтому линии для дисков получают либо более длинную печь, либо более медленный конвейер, чем линия для плоских деталей. Наши газовые печи с верхней загрузкой работают при 140–220 °C с мощностью 50 000–500 000 ккал/ч, выходят на рабочий режим за 35–45 минут и дают на 30–40 % ниже затраты на энергию, чем электрический аналог. На непрерывно работающей линии дисков эта разница — одна из самых заметных статей годового бюджета эксплуатации. Арифметику между производительностью и длиной печи мы построили по шагам в материале расчёт мощности порошковой линии; для дисков меняется лишь то, что в тот же расчёт добавляются тепловая масса на деталь и второй проход.
Закрытие зон: скрытый потолок мощности
На линии дисков производительность обычно задаётся закрытием зон, а не камерой. Крепёжные отверстия, центральное отверстие, балансировочная плоскость и полка борта — что именно закрывать, диктуют сборочные допуски заказчика, и каждой модели диска нужен свой комплект заглушек. Установка и снятие заглушек — ручная работа; если до и после линии не предусмотрено достаточно места для операторов, конвейер встаёт.
Арифметика прямая: замерьте время закрытия одного диска, разделите на целевой часовой выпуск, и результат скажет, сколько постов закрытия вам нужно. Заложите площадь этих постов в компоновку с той же серьёзностью, что и камеру. Сопоставимый баланс между ручным трудом и линией мы описывали в материале линии окраски листовых деталей для автокомпонентщиков; на дисках отличие в том, что закрытие зон обязательно, а не опционально.
Часто задаваемые вопросы
Действительно ли подвески на линии дисков должны вращаться?
На практике да. На неподвижной подвеске ручей обода и промежутки между спицами не получают достаточно порошка; вторая линейка пистолетов не исправляет распределение толщины, а только добавляет стоимость. Альтернатива вращающейся подвеске — поворачивать деталь вручную и прогонять её через камеру дважды, что вдвое режет производительность и оставляет повторяемость на оператора.
Сколько дисков в час способна пройти такая линия?
Называть одну цифру было бы обманом. Туннельные линии строятся в диапазоне 500–5 000 деталей/час, но диски идут в его нижней части из-за времени вращения и второго слоя. Реальное число складывается из трёх входных данных: требуемое время в камере, время полимеризации и трудоёмкость закрытия зон. Обязательство по мощности, данное до замера этих трёх величин, не устоит.
Хватит ли одной камеры или нужны две?
Если ваша цель — один цветной слой, одной камеры достаточно. Если нужны грунт плюс верхний слой или лак поверх, решение лежит между площадью и производительностью: отдельные камеры увеличивают занимаемую площадь и начальные вложения, но сохраняют выпуск; второй проход через одну камеру дёшев, но примерно вдвое его срезает. Ваша замеренная часовая цель подскажет, какой вариант верен.
Сколько стадий предподготовки нужно линии алюминиевых дисков?
Где-то в диапазоне 3–7 стадий, исходя из состояния, в котором приходят детали. Остатки СОЖ после механической обработки и пористость литья поднимают счёт и вводят в игру пассивацию и дополнительную промывку. Урезать стадии, а затем списывать отслаивание на порошок — самый дорогой из доступных путей: диски в брак стоят больше, чем убранная вами стадия.
Нужна ли диску с алмазной проточкой другая линия?
Да, поток меняется. Диск с алмазной проточкой сначала окрашивают, затем обрабатывают на токарном станке, обнажая чистый алюминий; чтобы он не окислялся, требуется лак. Это заставляет линию работать в такте с механическим участком и предусмотреть отдельную камеру и отдельный проход печи под лак. Рисуйте компоновку сразу с учётом этой второй петли.
Итог
Линия для дисков — не увеличенная линия для плоских деталей. Отличия конкретны: вращающиеся подвески с надёжным заземлением, многопистолетная камера, видящая и ручей обода, минимум два слоя ради долговечности, погружная предподготовка под алюминий и баланс печи и конвейера, растянутый под тепловую массу. Закрытие зон — невидимый потолок мощности, и ему место в компоновке с самого начала. Если вы только начинаете формировать инвестицию, наше обзорное руководство как построить порошковый цех — верная точка старта, а логика подбора размеров для полной линии окраски и полимеризации изложена на странице порошковая окрасочная линия туннельного типа. Каждая наша линия изготавливается вокруг самой крупной детали заказчика и поставляется с 2-летней гарантией производителя.
Пришлите нам наибольший диаметр диска, целевой часовой выпуск и ожидаемое число слоёв — мы вместе с вами определим размеры подвески, камеры и печи.