
Linja e lyerjes së rrotave prej lidhjeje: pse mbajtëset rrotulluese dhe një shtresë e dytë nuk janë opsionale
Një rrotë nuk lyhet si një panel i sheshtë për shkak të kanalit të llullës dhe vrimave të bulonave; çdo sipërfaqe duhet të rrotullohet përpara pistoletës dhe disa zona duhen maskuar. Ky artikull shpjegon pse një prodhues rrotash duhet t'i porosisë ndryshe mbajtëset, kabinën, numrin e shtresave, parapërgatitjen dhe furrën.
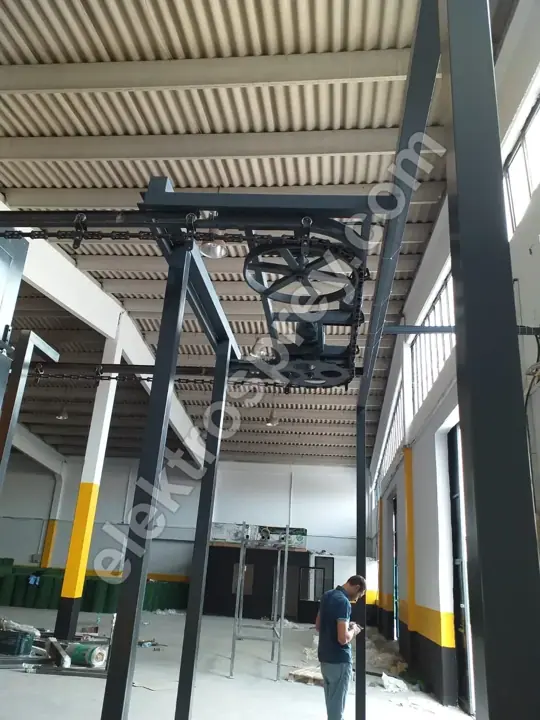 Zmadho
Nëse po pyesni si duhet ndërtuar një linjë lyerjeje me pluhur për rrota prej lidhjeje, përgjigjja e shkurtër ka tri pjesë: mbajtëset duhet të rrotullohen, kabina duhet të mbajë më shumë pistoleta dhe linja duhet planifikuar për të paktën dy shtresa. Një linjë e tipit tunel ndërtohet për 500–5.000 pjesë/orë me një transportues që lëviz me 1–6 m/min; rrotat qëndrojnë në pjesën e ulët deri të mesme të kësaj shirite, sepse çdo rrotë duhet të kryejë të paktën një rrotullim të plotë përpara pistoletave dhe, në një linjë me dy shtresa, kalon dy herë nëpër furrë. Humbja e kapacitetit krahasuar me një linjë panelesh të sheshta me të njëjtën sipërfaqe nuk është gabim projektimi — është pasojë e drejtpërdrejtë e gjeometrisë së rrotës. Ta porositësh linjën duke e pranuar këtë fakt që në ditën e parë kushton shumë më pak se sa të shtosh një kabinë dhe të rishtrosh transportuesin dy vjet më vonë.
Elektrosprey nuk prodhon rrota dhe nuk i lyen ato; ne ndërtojmë vetë linjën për fabrikën që i prodhon. Seksionet e mëposhtme hapin vendimet që duhen vënë mbi tryezë kur specifikohet një linjë rrotash: gjeometria, mbajtëset, kabina, numri i shtresave, parapërgatitja, furra dhe maskimi.
Çfarë e ndan një rrotë nga një panel i sheshtë
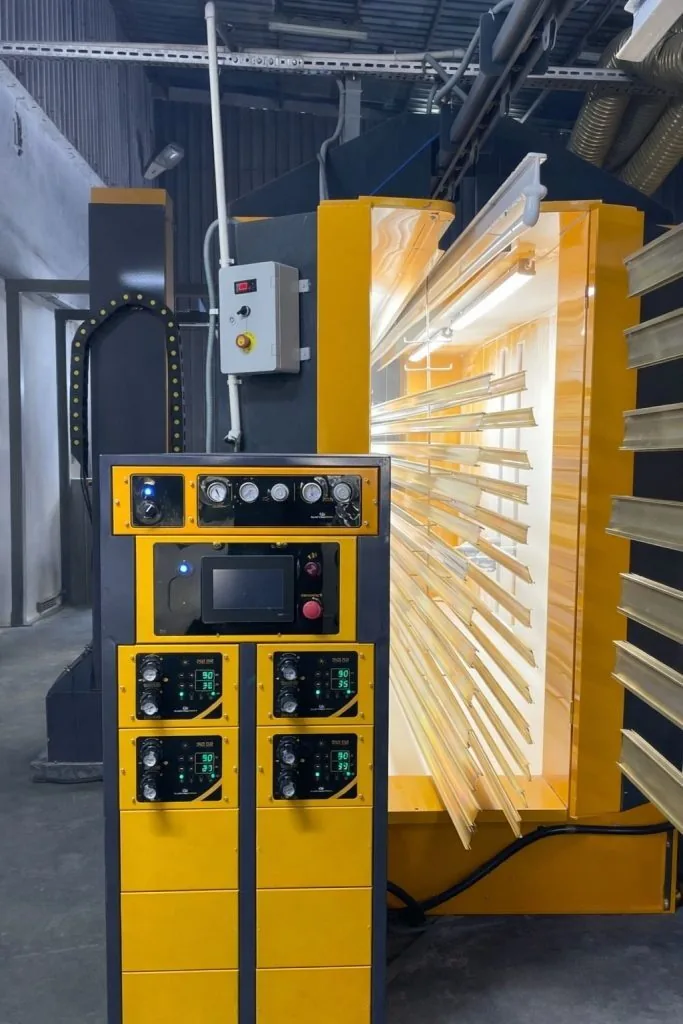
Nga ana elektrostatike, rrota është e kundërta e një paneli të sheshtë. Në panel largësia mes pistoletës dhe sipërfaqes është pothuajse kudo e njëjtë; në rrotë kanali i llullës, hapësirat mes shufrave, vrima qendrore dhe vrimat e bulonave ndodhen në thellësi të ndryshme. Fusha elektrostatike nuk hyn lehtë në zgavra të thella e të ngushta — ky është efekti i kafazit të Faradeit — dhe kudo ku pluhuri nuk arrin, filmi mbetet i hollë; ku arrin shumë lehtë, filmi trashet.
| Zona | Vështirësia e lyerjes | Çfarë i imponon linjës |
|---|---|---|
| Kanali i llullës | I thellë, i ngushtë, fusha nuk hyn | Rrotullim i pjesës plus pistoleta të brendshme të dedikuara |
| Vrimat e bulonave | Duhet të mbeten pa shtresë ose me shtresë të hollë | Stacion maskimi, komplet tapash |
| Hapësirat mes shufrave | Grumbullim në brinjë, film i hollë në hije | Numri i pistoletave dhe këndet e tyre |
| Vrima qendrore | Toleranca e montimit, kufiri i trashësisë së filmit | Maskim me tapë të përmasuar |
| Lakimi i faqes së rrotës | Defektet dalin në dritë tërthore | Regjimi i furrës dhe disiplina e trashësisë |
| Ulëza e teheut të gomës | Sipërfaqe puthitjeje, trashësia është kritike | Përcaktuar si pikë matjeje |
Çdo rresht i asaj tabele kthehet në një vendim për pajisjet. Një linjë rrotash nuk është një linjë panelesh të sheshta me mbajtëse të tjera; përmasat ndryshojnë që nga gjatësia e kabinës deri te lartësia e hyrjes së furrës.
Mbajtëset rrotulluese: zëri më kritik i linjës
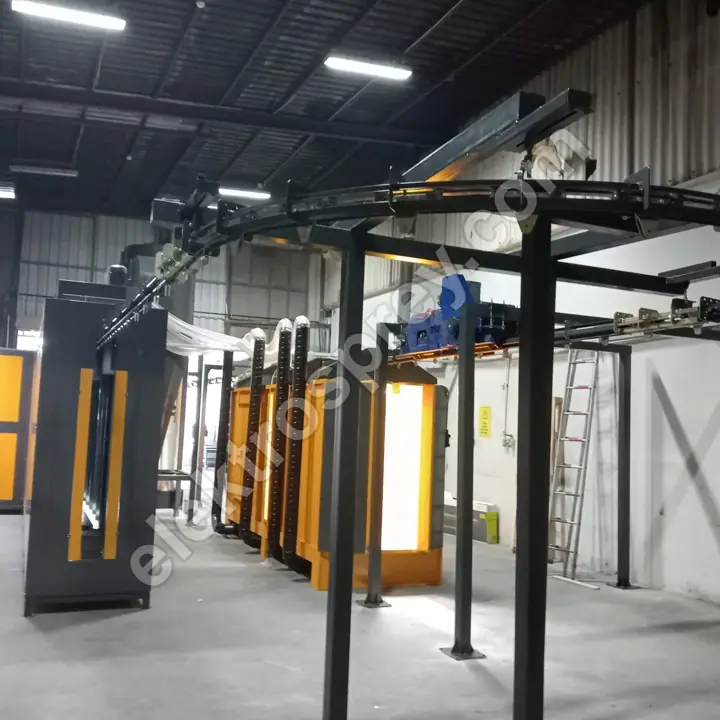
Zëri për të cilin diskutohet më shpesh — dhe për të cilin duhet të bëhet më pak pazar — është mbajtësja rrotulluese. Në një mbajtëse të palëvizshme lyhet ana që sheh pistoleta dhe ana tjetër mbetet në hije; edhe shtimi i një rreshti të dytë pistoletash nuk e zgjidh plotësisht, sepse kanali i llullës prapë duket vetëm nën një kënd të cekët. Mbajtësja rrotulluese e rrotullon rrotën rreth boshtit të vet dhe sjell me radhë çdo sipërfaqe përpara pistoletës.
Në praktikë përdoren dy zgjidhje lëvizjeje: një shinë fërkimi që shkon përgjatë transportuesit dhe e rrotullon mbajtësen në mënyrë pasive, ose një motor i veçantë. Shina e fërkimit është e thjeshtë dhe e lirë për t'u mirëmbajtur; motori lejon të kontrollosh shpejtësinë, por sjell shpërndarje energjie përgjatë linjës dhe më shumë pika mirëmbajtjeje. Shpejtësia e rrotullimit llogaritet për çdo projekt nga diametri i pjesës dhe shpejtësia e transportuesit — një rrotë duhet të kryejë mjaftueshëm rrotullime të plota gjatë kohës që qëndron në kabinë. Shpejtësi katalogu nuk ka.
Funksioni i dytë i mbajtëses rrotulluese zakonisht anashkalohet: tokëzimi. Nyja rrotulluese është pikë e dobët për vazhdimësinë elektrike. Nëse shtresa grumbullohet mbi sipërfaqen e kontaktit të mbajtëses, rezistenca rritet, transferimi i pluhurit përkeqësohet, efikasiteti i depozitimit bie dhe i njëjti defekt vazhdon të shfaqet gjithnjë në të njëjtin stacion të linjës. Efikasiteti i depozitimit 98,5%+ rreth të cilit projektohen linjat tona tunel qëndron vetëm nëse pastrimi i mbajtëseve dhe përcjellshmëria e tyre shkruhen si rregull mirëmbajtjeje. Planifikoni stacionin e djegies dhe pastrimit të mbajtëseve në ditën e parë të projektit; ta shtosh më vonë do të thotë të kërkosh sipërfaqe që nuk e ke më.
Kabina dhe rreshtimi i pistoletave
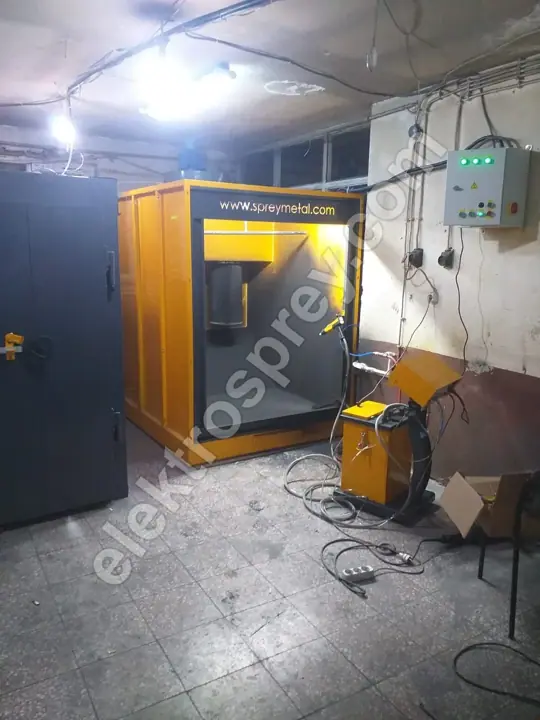
Një kabinë rrotash është më e gjatë dhe mban më shumë pistoleta se një kabinë panelesh të sheshta me të njëjtin kapacitet nominal. Arsyeja është e thjeshtë: meqë pjesa lyhet ndërsa rrotullohet, çdo sipërfaqe ka nevojë për kohë që të kalojë përpara një pistolete. Kabinat tona me filtra fishekë ndërtohen me 2–12 pistoleta; linjat e rrotave përdorin zakonisht gjysmën e sipërme të këtij intervali, plus pistoleta të vendosura posaçërisht për kanalin e llullës.
Shpejtësia e ajrit brenda mbahet në shiritin 0,5–0,8 m/s. Ky shirit ka edhe më shumë peshë te rrotat, sepse në skajin e sipërm shtresa sapo e depozituar në anën në hije të një pjese që rrotullohet shkulet dhe kanali i llullës fillon të mbetet i hollë. Rikuperimi është 95%+, rendimenti i filtrave fishekë 99,9%+; pastrimi me impuls ajri, si dhe përputhshmëria CE dhe ATEX bëjnë pjesë në përmbajtjen standarde. Përmasat e kabinës dalin nga diametri më i madh i rrotës së klientit dhe nga gabariti i mbajtëses — madhësi katalogu nuk ka. Tipin e kabinës, numrin e pistoletave dhe pritshmëritë për ndërrimin e ngjyrës i krahasuam hollësisht te zgjedhja e kabinës së pluhurit; kabina e pluhurit me filtra fishekë që porositet për një linjë rrotash është përfundimi i atij krahasimi.
Pse shtresa e dytë bëhet e detyrueshme
Te rrotat, shtresa e dytë është kërkesë qëndrueshmërie dhe jo preferencë estetike. Një rrotë përballet njëkohësisht me kripën e rrugës, pluhurin e frenave, goditjet e gurëve dhe kimikatet e larjes. Një film i vetëm nuk i mban të gjitha këto ngarkesa; praktika e ngulitur është bazë plus shtresë përfundimtare, shumë shpesh me llak transparent sipër.
| Shtresa | Funksioni | Çfarë do të thotë në linjë | Ndikimi te investimi |
|---|---|---|---|
| Baza | Rezistencë ndaj korrozionit, jastëk kundër goditjeve të gurëve | Kabinë shtesë plus pjekje shtesë (ose kalim i dytë) | Rrit përmbajtjen e kabinës/furrës |
| Shtresa përfundimtare (ngjyra) | Ngjyra, mbulimi | Kabina kryesore, me shumë pistoleta | Investimi bazë |
| Llaku transparent | Shkëlqimi, mbrojtja nga UV dhe kimikatet | Kabinë e tretë ose kalim i tretë | Rrit sipërfaqen dhe gjatësinë e transportuesit |
| Llak mbi faqen e torniuar me diamant | Ndalon oksidimin e faqes së përpunuar | Përgatitje e veçantë plus kabinë llaku | Kërkon rrjedhë të vetën |
Pika e vendimit është kjo: numri i shtresave do të mbulohet me kabina të veçanta apo me një kalim të dytë nëpër të njëjtën kabinë? Kabinat e veçanta duan më shumë sipërfaqe dhe investim fillestar më të lartë, por linja rrjedh në një drejtim, rreziku i ndotjes së kryqëzuar bie dhe kapaciteti ruhet. Kalimi i dytë është i lirë, por e përgjysmon afërsisht prodhimin orar dhe ia lë ndjekjen e pjesëve operatorit. Rrjedhën shumështresore e trajtuam me të njëjtën logjikë te linjat me dy shtresa për pjesë në mjedis detar; te rrotat i vetmi ndryshim është se numrin e shtresave e diktojnë goditjet dhe kimikatet e pastrimit, jo vetëm korrozioni.
Parapërgatitja: rrotat prej alumini kërkojnë kiminë e vet
Një rrotë alumini ka nevojë për parapërgatitje të ndryshme nga një pjesë çeliku. Futja e rrotave në një linjë çyrasje dhe fosfatimi të projektuar për pjesë të hekurta prodhon mjaft shpejt defekte ngjitjeje. Linjat tona të parapërgatitjes me zhytje mbajnë fazat e çyrasjes, fosfatimit, pasivizimit dhe tharjes; te alumini faza e pasivizimit dhe kontrolli i përcjellshmërisë së ujit të shpëlarjes bëhen pikat kritike.
Numri i fazave caktohet për çdo projekt brenda intervalit 3–7 faza. Te rrotat dy gjëra e shtyjnë atë lart: mbetjet e lëngut prerës nga përpunimi me makineri dhe poroziteti i sipërfaqes së derdhjes. Kriteret pas numrit të fazave i parashtruam te sa faza parapërgatitjeje ju duhen. Te pjesët me zgavra si rrotat, një tunel spërkatjeje lë gjithmonë sipërfaqe që nuk i arrin, prandaj linjat e rrotave preferojnë një linjë trajtimi sipërfaqësor me zhytje — pjesa futet tërësisht në banjë, kështu që edhe kanali i llullës dhe vrimat e bulonave trajtohen.
Furra dhe transportuesi: problemi i masës termike
Një rrotë është shumë më e rëndë se një pjesë llamarine me të njëjtën sipërfaqe, dhe nga ana e furrës kjo jep një pasojë të vetme: pjesa e arrin vonë temperaturën e caktuar. Paneli i furrës që shënon 200 °C nuk do të thotë se trupi i rrotës është në 200 °C. Koha e pjekjes llogaritet nga kurba e temperaturës së sipërfaqes së pjesës, jo nga temperatura e ajrit, dhe kjo kurbë matet me regjistrues të dhënash gjatë vënies në punë.
Prandaj linjat e rrotave marrin ose furrë më të gjatë, ose transportues më të ngadaltë se një linjë panelesh të sheshta. Furrat tona me gaz dhe ngarkim nga sipër punojnë në 140–220 °C me kapacitet 50.000–500.000 kcal/h, e arrijnë regjimin e punës për 35–45 minuta dhe japin një kosto energjie 30–40% më të ulët se ekuivalenti elektrik. Në një linjë rrotash që punon pandërprerë, ky ndryshim është një nga zërat më të dukshëm të buxhetit vjetor të shfrytëzimit. Aritmetikën mes kapacitetit dhe gjatësisë së furrës e ndërtuam hap pas hapi te llogaritja e kapacitetit të linjës së pluhurit; te rrotat ndryshimi i vetëm është shtimi i masës termike për pjesë dhe i kalimit të dytë në të njëjtën llogari.
Maskimi: tavani i fshehur i kapacitetit
Në një linjë rrotash, kapacitetin zakonisht e cakton maskimi dhe jo kabina. Vrimat e bulonave, vrima qendrore, faqja e balancimit dhe ulëza e teheut — cilat prej tyre maskohen e diktojnë tolerancat e montimit të klientit, dhe çdo model rrote kërkon kompletin e vet të tapave. Maskimi dhe heqja e maskave janë punë dore; nëse përpara dhe pas linjës nuk sigurohet hapësirë e mjaftueshme për operatorët, transportuesi ndalon.
Aritmetika është e drejtpërdrejtë: matni kohën e maskimit për një rrotë, pjesëtojeni me prodhimin orar të synuar dhe rezultati ju thotë sa stacione maskimi ju duhen. Hapësirën për ato stacione vizatojeni në planimetri me të njëjtën seriozitet si kabinën. Një baraspeshë të krahasueshme mes punës së dorës dhe linjës e përshkruam te linjat e lyerjes së pjesëve prej llamarine për furnitorët e automobilistikës; te rrotat ndryshimi është se maskimi është i detyrueshëm dhe jo opsional.
Pyetje të shpeshta
A duhet vërtet të rrotullohen mbajtëset në një linjë rrotash?
Në praktikë, po. Në një mbajtëse të palëvizshme kanali i llullës dhe hapësirat mes shufrave nuk marrin pluhur të mjaftueshëm; shtimi i një rreshti të dytë pistoletash nuk e ndreq shpërndarjen e trashësisë, vetëm shton kosto. Alternativa ndaj mbajtëses rrotulluese është ta rrotullosh pjesën me dorë dhe ta kalosh dy herë nëpër kabinë — gjë që e përgjysmon kapacitetin dhe ia lë përsëritshmërinë operatorit.
Sa rrota në orë mund të nxjerrë një linjë e tillë?
Të japësh një shifër të vetme do të ishte mashtruese. Linjat tunel ndërtohen në shiritin 500–5.000 pjesë/orë, por rrotat ecin në pjesën e ulët të tij për shkak të kohës së rrotullimit dhe shtresës së dytë. Numri i vërtetë del nga tri të dhëna: koha e nevojshme në kabinë, koha e pjekjes dhe puna e maskimit. Një zotim kapaciteti i dhënë para se këto të tria të maten nuk do të qëndrojë.
A mjafton një kabinë, apo më duhen dy?
Nëse synimi juaj është një shtresë e vetme me ngjyrë, një kabinë mjafton. Nëse doni bazë plus shtresë përfundimtare, ose një llak transparent sipër, vendimi qëndron mes sipërfaqes dhe kapacitetit: kabinat e veçanta e zgjerojnë planimetrinë dhe investimin fillestar, por e ruajnë prodhimin; një kalim i dytë nëpër një kabinë të vetme është i lirë, por e përgjysmon afërsisht atë. Synimi juaj orar i matur ju thotë cili variant është i drejtë.
Sa faza parapërgatitjeje duhet të ketë një linjë rrotash alumini?
Diku brenda intervalit 3–7 faza, e vendosur nga gjendja në të cilën mbërrijnë pjesët. Mbetjet e lëngut prerës pas përpunimit me makineri dhe poroziteti i derdhjes e ngrenë numrin dhe fusin në lojë pasivizimin e shpëlarjen shtesë. Të presësh faza dhe pastaj t'ia hedhësh fajin pluhurit për defektet e ngjitjes është rruga më e shtrenjtë që ekziston: rrotat e skartuara kushtojnë më shumë se faza që hoqët.
A i duhet një linjë tjetër një rrote të torniuar me diamant?
Po, rrjedha ndryshon. Një rrotë e torniuar me diamant lyhet së pari dhe pastaj përpunohet në torno, duke lënë alumin të zhveshur; nevojitet një llak transparent që ta ndalë oksidimin. Kjo e detyron linjën të punojë në sinkron me repartin e përpunimit dhe të sigurojë një kabinë dhe një kalim furre të veçantë për llakun. Vizatojeni planimetrinë me këtë lak të dytë të parallogaritur.
Përmbledhje
Një linjë rrotash nuk është një linjë panelesh të sheshta e zmadhuar. Ndryshimet janë të përcaktuara: mbajtëse rrotulluese me tokëzim të besueshëm, një kabinë me shumë pistoleta që sheh edhe kanalin e llullës, të paktën dy shtresa për qëndrueshmëri, parapërgatitje me zhytje e përshtatur për aluminin dhe një baraspeshë furrë/transportues e zgjatur sipas masës termike. Maskimi është tavani i padukshëm i kapacitetit dhe i takon planimetrisë që nga fillimi. Nëse sapo po i jepni formë investimit, udhërrëfyesi ynë i përgjithshëm si të ngrini një fabrikë lyerjeje me pluhur është pika e duhur e nisjes, ndërsa logjika e përmasimit për linjën e plotë të lyerjes dhe pjekjes është parashtruar në faqen fabrika e lyerjes me pluhur e tipit tunel. Çdo linjë që ndërtojmë prodhohet rreth pjesës më të madhe të klientit dhe dorëzohet me 2 vjet garanci prodhuesi.
Na dërgoni diametrin tuaj më të madh të rrotës, prodhimin orar të synuar dhe numrin e pritur të shtresave — do të përcaktojmë bashkë me ju përmasat e mbajtëses, kabinës dhe furrës.