
Linia lakierowania felg aluminiowych: dlaczego obrotowe zawieszki i druga warstwa nie są opcją
Felgi nie da się pokryć tak jak płaskiej blachy z powodu obniżenia obręczy i otworów pod śruby; każda powierzchnia musi obrócić się przed pistoletem, a część miejsc trzeba zamaskować. Ten artykuł pokazuje, dlaczego producent felg musi inaczej zamówić zawieszki, kabinę, liczbę warstw, obróbkę wstępną i piec.
 Powiększ
Jeśli pytasz, jak powinna być zbudowana linia malowania proszkowego felg aluminiowych, krótka odpowiedź ma trzy części: zawieszki muszą się obracać, kabina musi nieść więcej pistoletów, a linia musi być rozplanowana na co najmniej dwie warstwy. Linia tunelowa budowana jest na 500–5000 detali/godzinę przy przenośniku poruszającym się z prędkością 1–6 m/min; felgi mieszczą się w dolnej i środkowej części tego pasma, ponieważ każda felga musi wykonać przed pistoletami co najmniej jeden pełny obrót, a na linii dwuwarstwowej dwukrotnie przechodzi przez piec. Strata wydajności w porównaniu z linią dla płaskiej blachy o tej samej powierzchni nie jest błędem projektowym — to bezpośredni skutek geometrii felgi. Zamówienie linii z przyjęciem tego faktu od pierwszego dnia kosztuje znacznie mniej niż dostawianie kabiny i przekładanie przenośnika dwa lata później.
Elektrosprey nie produkuje felg i ich nie lakieruje; budujemy samą linię dla zakładu, który je wytwarza. Poniższe rozdziały otwierają decyzje, które muszą trafić na stół przy specyfikowaniu linii do felg: geometria, zawieszki, kabina, liczba warstw, obróbka wstępna, piec i maskowanie.
Co odróżnia felgę od płaskiej blachy
Elektrostatycznie felga jest przeciwieństwem płaskiej blachy. Na blasze odległość między pistoletem a powierzchnią jest niemal wszędzie stała; na feldze obniżenie obręczy, przestrzenie między ramionami, otwór centrujący i otwory pod śruby leżą na różnych głębokościach. Pole elektrostatyczne z trudem wchodzi w głębokie, wąskie zagłębienia — to efekt klatki Faradaya — i wszędzie tam, gdzie proszek nie dociera, powłoka pozostaje cienka; tam, gdzie dociera zbyt łatwo, powłoka narasta.
| Obszar | Trudność pokrycia | Co wymusza na linii |
|---|---|---|
| Obniżenie obręczy | Głębokie, wąskie, pole tam nie wchodzi | Obrót detalu plus dedykowane pistolety wewnętrzne |
| Otwory pod śruby | Muszą pozostać bez powłoki lub z cienką | Stanowisko maskowania, komplet zaślepek |
| Przestrzenie między ramionami | Narost na krawędziach, cienka powłoka w cieniu | Liczba pistoletów i ich kąty |
| Otwór centrujący | Tolerancja montażowa, limit grubości powłoki | Maskowanie zaślepką na wymiar |
| Krzywizna lica felgi | Wady widać w świetle padającym ukośnie | Reżim pieca i dyscyplina grubości powłoki |
| Osadzenie stopki opony | Powierzchnia uszczelniająca, grubość krytyczna | Zdefiniowane jako punkt pomiarowy |
Każdy wiersz tej tabeli zamienia się w decyzję o wyposażeniu. Linia do felg to nie linia do płaskiej blachy z innymi zawieszkami; wymiary zmieniają się od długości kabiny aż po wysokość wlotu do pieca.
Obrotowe zawieszki: najbardziej krytyczna pozycja linii
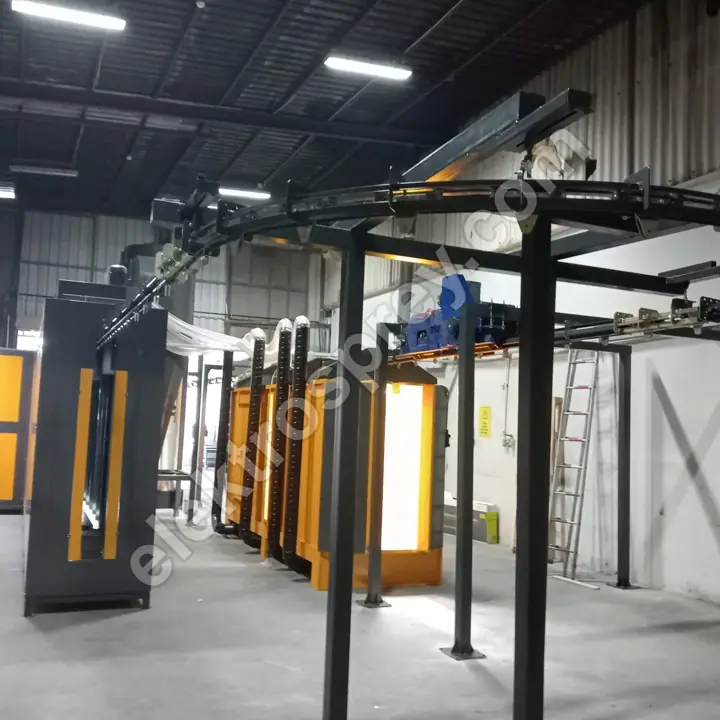
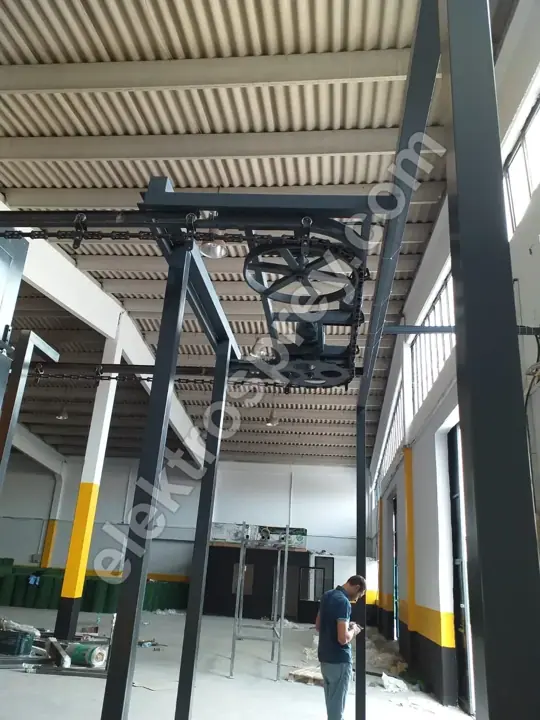
Pozycja, o którą toczy się najwięcej sporów — i o którą najmniej powinno się targować — to obrotowa zawieszka. Na sztywnej zawieszce pokrywa się strona, którą widzi pistolet, a przeciwległa zostaje w cieniu; drugi rząd pistoletów też nie rozwiązuje tego w pełni, bo obniżenie obręczy nadal widoczne jest wyłącznie pod płaskim kątem. Obrotowa zawieszka obraca felgę wokół własnej osi i po kolei podprowadza każdą powierzchnię pod pistolet.
W praktyce stosuje się dwa rozwiązania napędu: szynę cierną biegnącą wzdłuż przenośnika, która obraca zawieszkę biernie, albo osobny napęd silnikowy. Szyna cierna jest prosta i tania w utrzymaniu; napęd silnikowy pozwala sterować prędkością, ale wprowadza rozdział zasilania wzdłuż linii i więcej punktów obsługi. Prędkość obrotową liczy się dla każdego projektu z średnicy detalu i prędkości przenośnika — felga musi wykonać dość pełnych obrotów w czasie pobytu w kabinie. Prędkości katalogowej nie ma.
Druga funkcja obrotowej zawieszki zwykle umyka: uziemienie. Przegub obrotowy to słaby punkt ciągłości elektrycznej. Jeśli na powierzchni styku zawieszki narasta powłoka, rośnie rezystancja, pogarsza się transfer proszku, spada sprawność osadzania, a ta sama wada wraca wciąż na tym samym stanowisku linii. Sprawność osadzania 98,5%+, wokół której projektujemy nasze linie tunelowe, utrzymuje się tylko wtedy, gdy czyszczenie zawieszek i ich przewodność zostaną zapisane jako zasada utrzymania ruchu. Zaplanuj stanowisko wypalania i czyszczenia zawieszek w pierwszym dniu projektu; dostawianie go później oznacza szukanie powierzchni, której już nie masz.
Kabina i rozstawienie pistoletów
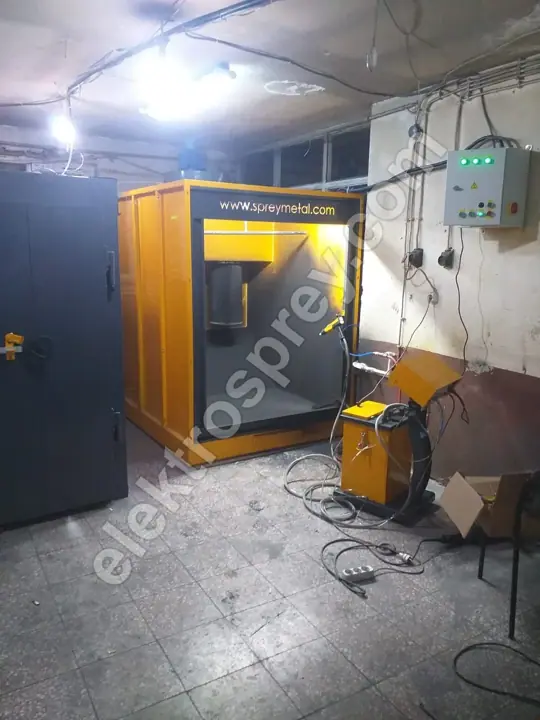
Kabina do felg jest dłuższa i niesie więcej pistoletów niż kabina do płaskiej blachy o tej samej wydajności nominalnej. Powód jest prosty: detal pokrywany jest podczas obrotu, więc każda powierzchnia potrzebuje czasu, by przejść przed pistoletem. Nasze kabiny z filtrami nabojowymi budowane są z 2–12 pistoletami; linie do felg zwykle korzystają z górnej połowy tego zakresu, plus pistolety ustawione specjalnie na obniżenie obręczy.
Prędkość powietrza wewnątrz utrzymywana jest w paśmie 0,5–0,8 m/s. To pasmo ma przy felgach jeszcze większe znaczenie, bo przy górnej granicy świeżo osadzona warstwa po zacienionej stronie obracającego się detalu zostaje zdmuchnięta i obniżenie obręczy zaczyna wychodzić zbyt cienko. Odzysk wynosi 95%+, skuteczność filtrów nabojowych 99,9%+; regeneracja impulsem sprężonego powietrza oraz zgodność CE i ATEX należą do zakresu standardowego. Wymiary kabiny wynikają z największej średnicy felgi klienta i obrysu zawieszki — nie ma rozmiaru katalogowego. Typ kabiny, liczbę pistoletów i oczekiwania wobec zmiany koloru porównaliśmy szczegółowo w tekście wybór kabiny proszkowej; kabina proszkowa z filtrami nabojowymi zamawiana na linię do felg jest wynikiem tego porównania.
Dlaczego druga warstwa staje się obowiązkowa
Przy felgach druga warstwa to wymóg trwałości, a nie preferencja estetyczna. Felga spotyka jednocześnie sól drogową, pył z hamulców, uderzenia kamieni i chemię myjni. Jedna powłoka nie udźwignie wszystkich tych obciążeń; utrwalona praktyka to podkład plus warstwa nawierzchniowa, bardzo często z lakierem bezbarwnym na wierzchu.
| Warstwa | Funkcja | Co oznacza na linii | Wpływ na inwestycję |
|---|---|---|---|
| Podkład | Odporność na korozję, poduszka na uderzenia kamieni | Dodatkowa kabina plus dodatkowe utwardzanie (albo drugie przejście) | Zwiększa zakres kabiny/pieca |
| Nawierzchniowa (kolor) | Kolor, krycie | Kabina główna, wielopistoletowa | Inwestycja bazowa |
| Lakier bezbarwny | Połysk, ochrona przed UV i chemią | Trzecia kabina lub trzecie przejście | Zwiększa powierzchnię i długość przenośnika |
| Bezbarwny na powierzchni polerowanej diamentowo | Powstrzymuje utlenianie obrobionego lica | Osobne przygotowanie plus kabina lakieru | Wymaga własnego przepływu |
Punkt decyzji brzmi tak: czy liczbę warstw pokryją osobne kabiny, czy drugie przejście przez tę samą kabinę? Osobne kabiny wymagają większej powierzchni i wyższej inwestycji początkowej, ale linia płynie w jednym kierunku, spada ryzyko zanieczyszczenia krzyżowego, a wydajność zostaje zachowana. Drugie przejście jest tanie, lecz mniej więcej połowi produkcję godzinową i zostawia śledzenie detali operatorowi. Przepływ wielowarstwowy potraktowaliśmy tą samą logiką w tekście linie dwuwarstwowe dla detali w środowisku morskim; przy felgach jedyna różnica jest taka, że liczbę warstw dyktują uderzenia i chemia myjąca, a nie sama korozja.
Obróbka wstępna: felgi aluminiowe żądają własnej chemii
Felga aluminiowa potrzebuje innej obróbki wstępnej niż detal stalowy. Wpuszczanie felg do linii odtłuszczania i fosforanowania zaprojektowanej dla detali żelaznych dość szybko daje wady przyczepności. Nasze zanurzeniowe linie obróbki wstępnej mają etapy odtłuszczania, fosforanowania, pasywacji i suszenia; przy aluminium etap pasywacji i kontrola przewodności wody płuczącej stają się punktami krytycznymi.
Liczba etapów ustalana jest dla projektu w zakresie 3–7 etapów. Przy felgach dwie rzeczy pchają ją w górę: pozostałości chłodziwa po obróbce skrawaniem i porowatość powierzchni odlewu. Kryteria stojące za liczbą etapów przedstawiliśmy w tekście ile etapów obróbki wstępnej potrzebujesz. Przy detalach z zagłębieniami, takich jak felgi, tunel natryskowy zawsze zostawia powierzchnie, do których nie dociera — dlatego linie do felg wybierają zanurzeniową linię obróbki powierzchni: detal wchodzi w całości do kąpieli, więc obniżenie obręczy i otwory pod śruby też są obrobione.
Piec i przenośnik: problem masy cieplnej
Felga jest znacznie cięższa od detalu z blachy o tej samej powierzchni, a po stronie pieca daje to jeden skutek: detal późno osiąga temperaturę zadaną. Wskazanie 200 °C na panelu pieca nie oznacza, że korpus felgi ma 200 °C. Czas utwardzania liczy się z krzywej temperatury powierzchni detalu, a nie z temperatury powietrza, i tę krzywą mierzy się rejestratorem podczas rozruchu.
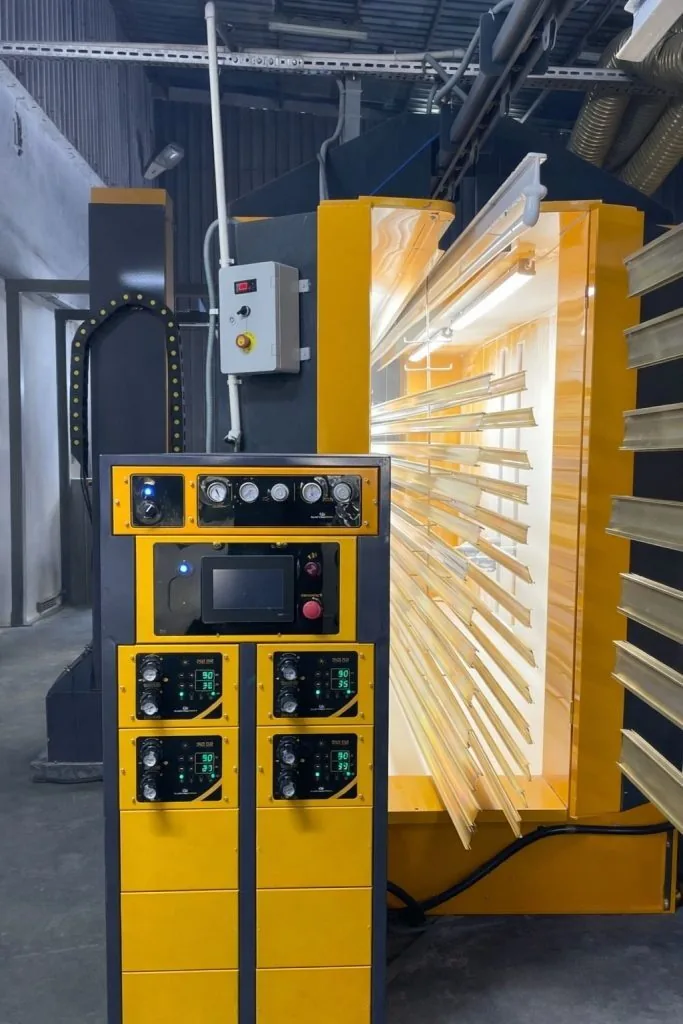
Dlatego linie do felg dostają albo dłuższy piec, albo wolniejszy przenośnik niż linia do płaskiej blachy. Nasze gazowe piece ładowane od góry pracują w zakresie 140–220 °C o mocy 50 000–500 000 kcal/h, wchodzą w reżim pracy w 35–45 minut i dają koszt energii niższy o 30–40% niż odpowiednik elektryczny. Na linii do felg pracującej w ruchu ciągłym ta różnica jest jedną z najbardziej widocznych pozycji rocznego budżetu eksploatacji. Rachunek między wydajnością a długością pieca zbudowaliśmy krok po kroku w tekście obliczanie wydajności linii proszkowej; przy felgach zmienia się tylko to, że do tego samego rachunku dochodzi masa cieplna na detal i drugie przejście.
Maskowanie: ukryty sufit wydajności
Na linii do felg wydajność wyznacza zwykle maskowanie, a nie kabina. Otwory pod śruby, otwór centrujący, powierzchnia wyważania i osadzenie stopki opony — które z nich się maskuje, dyktują tolerancje montażowe klienta, a każdy model felgi potrzebuje własnego kompletu zaślepek. Maskowanie i zdejmowanie masek to praca ręczna; jeśli przed linią i za nią nie przewidzi się dość miejsca dla operatorów, przenośnik staje.
Rachunek jest prosty: zmierz czas maskowania jednej felgi, podziel przez docelową produkcję godzinową, a wynik powie, ile stanowisk maskowania potrzebujesz. Miejsce na te stanowiska wrysuj w układ z tą samą powagą co kabinę. Porównywalną równowagę między pracą ręczną a linią opisaliśmy w tekście linie lakierowania detali blaszanych dla poddostawców motoryzacji; przy felgach różnica polega na tym, że maskowanie jest obowiązkowe, a nie opcjonalne.
Najczęściej zadawane pytania
Czy zawieszki na linii do felg naprawdę muszą się obracać?
W praktyce tak. Na sztywnej zawieszce obniżenie obręczy i przestrzenie między ramionami nie dostają dość proszku; drugi rząd pistoletów nie naprawia rozkładu grubości, tylko dokłada koszt. Alternatywą dla obrotowej zawieszki jest ręczne obracanie detalu i przepuszczanie go przez kabinę dwa razy — co połowi wydajność i zostawia powtarzalność operatorowi.
Ile felg na godzinę wyrobi taka linia?
Podanie jednej liczby byłoby mylące. Linie tunelowe buduje się w paśmie 500–5000 detali/godzinę, ale felgi idą w jego dolnej części z powodu czasu obrotu i drugiej warstwy. Prawdziwa liczba wynika z trzech danych: wymaganego czasu w kabinie, czasu utwardzania i pracochłonności maskowania. Zobowiązanie wydajnościowe złożone przed zmierzeniem tych trzech rzeczy nie utrzyma się.
Czy jedna kabina wystarczy, czy potrzebne są dwie?
Jeśli celem jest jedna warstwa kolorowa, jedna kabina wystarczy. Jeśli chcesz podkład plus nawierzchniową albo lakier bezbarwny na wierzchu, decyzja rozgrywa się między powierzchnią a wydajnością: osobne kabiny powiększają układ i inwestycję początkową, ale zachowują produkcję; drugie przejście przez jedną kabinę jest tanie, lecz mniej więcej ją połowi. Twój zmierzony cel godzinowy powie, która opcja jest właściwa.
Ile etapów obróbki wstępnej powinna mieć linia do felg aluminiowych?
Gdzieś w zakresie 3–7 etapów, o czym decyduje stan, w jakim przyjeżdżają detale. Pozostałości chłodziwa po obróbce skrawaniem i porowatość odlewu podnoszą tę liczbę i wprowadzają do gry pasywację oraz dodatkowe płukanie. Skracanie etapów, a potem obwinianie proszku za wady przyczepności to najdroższa dostępna droga: felgi na złom kosztują więcej niż etap, który usunąłeś.
Czy felga polerowana diamentowo wymaga innej linii?
Tak, przepływ się zmienia. Felga polerowana diamentowo najpierw jest pokrywana, potem obrabiana na tokarce, przez co odsłania się goły metal; potrzebny jest lakier bezbarwny, by powstrzymać utlenianie. To zmusza linię do pracy w takcie z obróbką skrawaniem oraz do zapewnienia osobnej kabiny i osobnego przejścia przez piec dla lakieru. Rysuj układ z tą drugą pętlą już uwzględnioną.
Podsumowanie
Linia do felg nie jest powiększoną linią do płaskiej blachy. Różnice są konkretne: obrotowe zawieszki z pewnym uziemieniem, kabina wielopistoletowa, która widzi także obniżenie obręczy, co najmniej dwie warstwy dla trwałości, obróbka wstępna zanurzeniowa dopasowana do aluminium oraz równowaga pieca i przenośnika rozciągnięta pod masę cieplną. Maskowanie jest niewidzialnym sufitem wydajności i należy do układu od samego początku. Jeśli dopiero zaczynasz kształtować inwestycję, nasz przewodnik nadrzędny jak założyć zakład malowania proszkowego jest właściwym punktem wyjścia, a logika doboru wymiarów całej linii lakierowania i utwardzania jest opisana na stronie tunelowa instalacja malowania proszkowego. Każda linia, którą budujemy, powstaje wokół największego detalu klienta i dostarczana jest z 2-letnią gwarancją producenta.
Prześlij nam swoją największą średnicę felgi, docelową produkcję godzinową i przewidywaną liczbę warstw — wspólnie wyliczymy wymiary zawieszki, kabiny i pieca.